
Bara imalat süreci: bakır stoktan bitmiş parça kalite kontrolüne
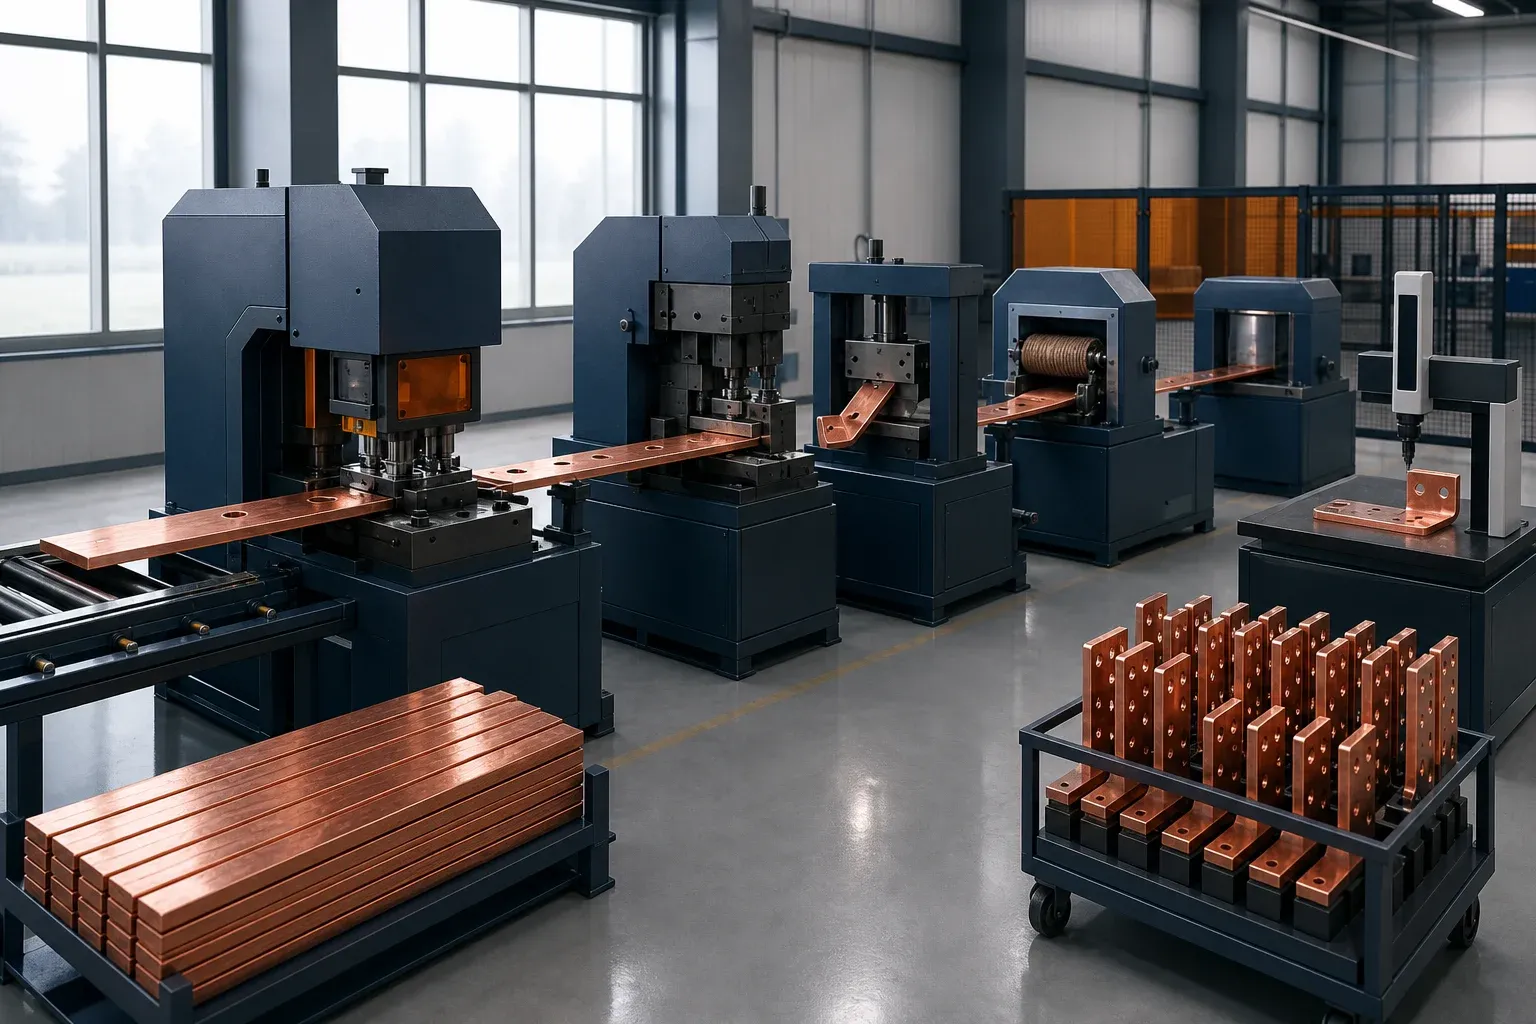
Bara imalatı sabit bir makine listesi değildir. Elektrik ve mekanik bir tasarımın, montaja uyan, belirtilen görevi taşıyan ve onaylı çizime ve malzemeye kadar izlenebilen bitmiş bir iletkene kontrollü dönüşümüdür.
İstikrarlı bir süreç riski en erken ekonomik noktada yakalar. Malzeme hataları teslim alma sırasında, referans ve delik hataları bükmeden önce, bükme hataları yüzey işleminden önce, yüzey veya yalıtım kusurları ise paketlemeden önce bulunur. Son muayene de, sonraki tüm operasyonları çoktan tüketmiş sorunları keşfetmek yerine tamamlanan parçayı doğrular.
ISO 9001:2015 burada atıfta bulunulan yayımlanmış kalite yönetimi standardıdır; süreç ve dokümante edilmiş bilgi çerçevesi bu kontrol planını destekleyebilir, ancak kuruluş yine de ürüne özgü kendi rotasını ve kabul kanıtlarını tanımlamalıdır. ISO kataloğu, yerine geçen baskıyı yayında olarak listeliyor; bu nedenle KYS referanslarını yalnızca yayımlanan baskı ve geçiş gereklilikleri doğrulandıktan sonra güncelleyin.
Çizimi kontrollü bir süreç planına dönüştürün
Malzemeyi serbest bırakmadan önce çizimi gözden geçirin. Malzeme kalitesini ve durumunu, kalınlık ve genişliği, nihai referansları, akım taşıyan ve temas yüzeylerini, delikleri ve yuvaları, bükme tiplerini, yüzey işlemini, yalıtımı, işaretlemeleri ve montaja kritik özellikleri belirleyin. Belirsiz ölçüleri makinede değil, mühendislikte çözün.
Bara çizim tolerans rehberi, montaj arayüzlerinin fonksiyonel referanslara, delik konumu kontrollerine, ölçülebilir bükme sonuçlarına ve her ölçüyü gereksiz yere sıkılaştırmayan bir ilk parça planına nasıl dönüştürüleceğini gösterir.
Süreç planı şunları belirtmelidir:
- çizim ve revizyon;
- malzeme ve parti kontrolü gereksinimi;
- operasyon sırası ve iş merkezleri;
- program, takım ve fikstür tanımı;
- ilk parça ve süreç içi kontroller;
- nihai kabul kaynağı;
- izin verilen yeniden işleme ve onay yetkisi;
- fonksiyonel yüzeyler için paketleme ve taşıma.
Şalt bara imalat referansı montaj bağlamını ekler; bu makale ise üretim rotasının kendisine odaklanır.
Kesmeden önce stoğu doğrulayın
Teslim alınan iletkenin satın alma şartnamesine uyduğunu kontrol edin. Gerektiğinde malzeme sertifikasını inceleyin; kesit ölçülerini, düzlüğü, yüzey durumunu ve parti tanımını doğrulayın. Şüpheli malzemeyi nestingleme aşamasına girmeden ayırın.
Bu şartname içindeki bakır kalitesi kararları için C110, C101 ve C102 malzeme rehberini kullanın. Alaşım kimliğini temper ve birleştirme gereksinimlerinden ayırır; böylece bir malzeme ikamesi üretime yalnızca kalite adıyla girmez.
Bakır ve alüminyum, aynı dış ölçüler korunarak birbirinin yerine kullanılamaz. İletkenlik, yoğunluk, mekanik davranış, yüzey oksidi, bağlantı hazırlığı ve şekillendirme tepkisi farklıdır. Tasarım her iki malzemeye de izin veriyorsa bakır-alüminyum işleme rehberini kullanın.
Çubukları derin çizik, kenar hasarı, kirlenme veya kontrolsüz eğilme oluşmayacak şekilde depolayın ve taşıyın. Temas yüzeyleri ve kaplama planlanan parçalar özel korumayı hak eder.
İleri rota için nestinleyin ve işlenmemiş parçaları hazırlayın
Nestingleme istikrarlı referansları korumalı; bağlama paylarını, kesme payını, artık malzeme yönetimini, bükme yönünü, sürecin gerektirdiği hallerde hadde veya tanecik yönünü ve parça tanımını dikkate almalıdır. Malzeme kullanımı önemlidir, ancak bakırdan tasarruf ederken dengesiz bağlama veya yanlış şekillendirme yönü yaratan bir yerleşim verimli değildir.
Kontrollü bir artık malzeme politikası uygulayın: malzeme kimliğini, kalan ölçüleri ve izin verilen yeniden kullanımı işaretleyin. 3D nestingleme ve bakır kaybı kaynağı, manşet bir tasarruf yüzdesini her parça karışımı için garanti saymadan verim optimizasyonunu açıklar.
Kesme sonrası işlenmemiş parçanın uzunluğunu, genişliğini, kritik olduğunda dikliğini, deformasyonunu ve kenar durumunu doğrulayın. Dielektrik sınır veya temasa komşu yüzey olacak kesilmiş bir kenar, işlevsel olmayan dış kenardan daha sıkı kontrol gerektirebilir.
Delikleri referans kontrolünü kaybetmeden delin
Delikleri ve yuvaları çizim referanslarından programlayın. İlk vuruştan önce doğru takımı, kalıp boşluğunu, yönü, malzeme kalınlığını ve program revizyonunu doğrulayın. İlk parçayı delik ölçüsü, adım, kenar mesafesi, çapak, distorsiyon ve sonraki bükmelerle ilişkisi açısından muayene edin.
Takım aşınması, belirgin bir ölçü hatası oluşmadan önce kenar kalitesini değiştirebilir. Görsel durumu, çapak eğilimini, bakımı ve takım ömrünü gerçek malzemeye göre takip edin. Değiştirme aralığını belirlemek için hasarlı bir partiyi beklemeyin.
DHCNC-BP-60 delme ve kesme istasyonu, tekrarlayan parçalar için bir ekipman rotasıdır. Resmi şartnameleri malzeme ve deneme çizimine karşı kontrol edilmelidir; proje toleransı onaylı çizimin değeri olarak kalır.
Erişimi ve geometriyi koruyan bir sırayla bükün
Bükme sırası, takımın sonraki özelliklere ulaşıp ulaşamayacağını ve tamamlanan bükmelerin makineyle, fikstürle veya parçanın kendisiyle çarpışıp çarpışmayacağını belirler. Özellikle ofsetler, U bükmeler, kenar bükmeleri ve üç boyutlu iletkenler için sırayı üretimden önce simüle edin veya gözden geçirin.
Malzemeyi, takım yarıçapını, bükme yönünü, strok veya açı ayarını ve ilk parça sonucunu kontrol edin. Geri esneme kompanzasyonu genel bir operatör hafızasına değil, parça ve malzeme süreç kaydına aittir. Boşaltma sonrası nihai şekillendirilmiş referansları ölçün.
Kalın veya burulmalı transformatör parçaları için özel transformatör bara imalat rehberini kullanın. Ekipman mimarisi için, gerçek üretim karışımıyla bir çok fonksiyonlu makineyi özel bir servo-hidrolik bükme makinesiyle karşılaştırın.
Çapak alın, temizleyin, yüzey işleyin ve fonksiyonel yüzeyleri maskeleyin
Çapak alma; keskin kenarları ve gevşek malzemeyi, bir referansı yuvarlamadan, terminali inceltmeden, aşındırıcı partikül gömmeden veya temas yüzeyini çizmeden kaldırmalıdır. Parçayı bir sonraki yüzey işlemiyle ve proje şartnamesiyle uyumlu bir yöntemle temizleyin.
Kaplama ve yalıtım, farklı amaçlara sahip farklı operasyonlardır. Yüzey işlem rehberi temas yüzey işlemini ve korozyon stratejisini ele alır. Bara yalıtım rehberi dielektrik kaplamaları, bariyerleri ve süreç sırasını ele alır.
Maskeleme sınırları ölçülendirilmiş ve tekrarlanabilir olmalıdır. Dış işleme sonrası doğru parçanın ve revizyonun döndüğünü, fonksiyonel alanların korunduğunu ve yüzey işleminin bir çapağı, çatlağı veya ölçü uygunsuzluğunu gizlemediğini doğrulayın.
Arızanın tespitinin en ucuz olduğu yerde muayene edin
| Aşama | Kontrol amacı | Örnek kayıtlar |
|---|---|---|
| Giriş | yanlış veya hasarlı malzemenin üretime girmesini önlemek | sertifika, kesit ölçümü, parti etiketi |
| İlk parça | programı, takımı, rotayı ve ölçümü doğrulamak | ölçü raporu ve onay |
| Süreç içi | partinin tamamlanmasından önce sapmayı tespit etmek | periyodik CTQ sonuçları, takım kontrolleri |
| Şekillendirme sonrası | yüzey işleminden önce nihai referansları doğrulamak | fikstür, açı, düzlem, dış ölçü sonuçları |
| Yüzey işlemi sonrası | temas, kaplama, yalıtım ve kimliği doğrulamak | görsel ve belirtilen süreç testleri |
| Nihai serbest bırakma | tam çizimi ve dokümantasyonu doğrulamak | bitmiş parça kontrol listesi ve karar |
Numune alma ve ölçüm yöntemleri risk temelli olmalı ve proje için kararlaştırılmalıdır. Tek bir ilk parça kurulumu doğrulayabilir, ancak her aşınma veya malzeme partisi etkisini ortaya çıkaramaz. Tersine, kritik olmayan her özelliği ölçmek, anlamlı riski azaltmadan kaynak tüketebilir.
NIST’in metrolojik izlenebilirlik politikası burada yararlıdır: izlenebilirlik belgelenmiş bir kalibrasyon zinciri gerektirir; ancak tek başına izlenebilirlik, bir ölçümün amaçlanan toleransa uygun olduğunu kanıtlamaz.
Bitmiş bakır bara muayene kontrol listesi nihai kabul için bir saha yapısı sunar.
İzlenebilirlik ve uygunsuzluk verileriyle döngüyü kapatın
Bitmiş parçayı çizimine, malzeme partisine, programa, takımlara, ilk parça onayına, süreç içi sonuçlara, dış yüzey işlemine, son muayeneye ve paketlemeye bağlayın. Yetkili yeniden işlemeleri ve ödünleri kaydedin. Tekrarlayan bir kusur görülürse, her olayı ayrı ele almak yerine parça ailesi, operasyon, malzeme, takım ve vardiya bazında analiz edin.
Mevcut tedarikçi izlenebilirliği ve kalite kontrol protokolü daha geniş kalite sistemini ele alır. Süreç düzeyinde amaç basittir: serbest bırakılan bir parça tekrarlanabilir olmalı ve montajı ya da işlevi etkileyebilecek her değişiklik sevkiyattan önce mühendislik tarafından görülebilmelidir.
Ekipman mimarisini darboğaza uydurun
Ayrı makineler esneklik ve paralel kapasite sağlayabilir. Çok fonksiyonlu bir ünite, uygun karma bir parça seti için taşımayı ve yer ihtiyacını azaltabilir. Özel bir CNC hattı, kontrollü programlar ve malzeme taşıma ile tekrarlayan işleri iyileştirebilir. Hiçbiri otomatik olarak en iyi değildir.
Gerçek parça ailesi hacmini, kurulum sıklığını, rotaları, bakımı, operatör durumunu, WIP’i, muayeneyi ve kanıtlanmış verimi kullanın. En ince ve en kalın malzemelerden temsili parçalar çalıştırın ve en zor delik-bükme ilişkisini dahil edin. Bu kanıt, bir ekipman karşılaştırmasını üretim kararına dönüştürür.
İlgili makine
CNC bara delme ve kesme makinesi
Teknik özellikleri ve yapılandırmayı inceleyinMakine yapılandırmasını belirlemek için çizimlerinizi, malzemelerinizi ve üretim gereksinimlerinizi paylaşın.
Teklif isteyinSık sorulan sorular
Bakır bara imalatındaki ana adımlar nelerdir?
Tipik bir rota şöyledir: çizim ve süreç incelemesi, malzeme doğrulama, nestingleme ve işlenmemiş parça hazırlığı, delme veya işleme, kesme, bükme, çapak alma ve temizleme, gerektiğinde kaplama veya yalıtım, son muayene, işaretleme, paketleme ve izlenebilirlik serbest bırakması. Sıra parçaya göre değişir.
Bara delikleri bükmeden önce mi sonra mı delinmelidir?
Şekillendirme deliği bozmuyorsa veya nihai toleransın dışına taşımıyorsa, bükmeden önce delmek verimlidir. Kritik terminal özellikleri şekillendirme sonrası işleme veya kompanzasyon gerektirebilir. Nihai referanslara, hacme, geometriye ve temsili bir denemeye göre karar verin.
Delme ve kesme sonrası çapaklar nasıl kontrol edilir?
Önce uygun ve bakımlı takım ile kontrollü boşluk kullanın, ardından tanımlı bir çapak alma yöntemi uygulayın. Her iki tarafı ve kenarları muayene edin, temas yüzeylerini koruyun ve çapak almanın kritik bir ölçüyü değiştirmediğini veya aşındırıcı kalıntı bırakmadığını doğrulayın.
Üretim sırasında hangi bara ölçüleri kontrol edilmelidir?
Montajı ve işlevi kontrol eden özellikleri kontrol edin: malzeme kesiti, işlenmemiş parça referansları, delik ve yuva geometrisi, bükme konumu ve açısı, nihai terminal düzlemleri, genel dış ölçüler, temas alanları, yüzey işlemi veya yalıtım geri çekmeleri ve projede tanımlanan kritik özellikler.
Üreticiler ayrı ve çok fonksiyonlu bara makineleri arasında nasıl seçim yapar?
Gerçek parça ailesi rotalarını, malzeme aralığını, kurulum sıklığını, darboğaz kullanımını, gereken esnekliği, bakımı, operatör kapsamını, zemin alanını ve bitmiş parça üretimini karşılaştırın. Temsili bir deneme, nominal çevrim sürelerini karşılaştırmaktan daha güvenilirdir.