
CNC bara makinesi seçim rehberi: tipler, teknik şartlar ve RFQ
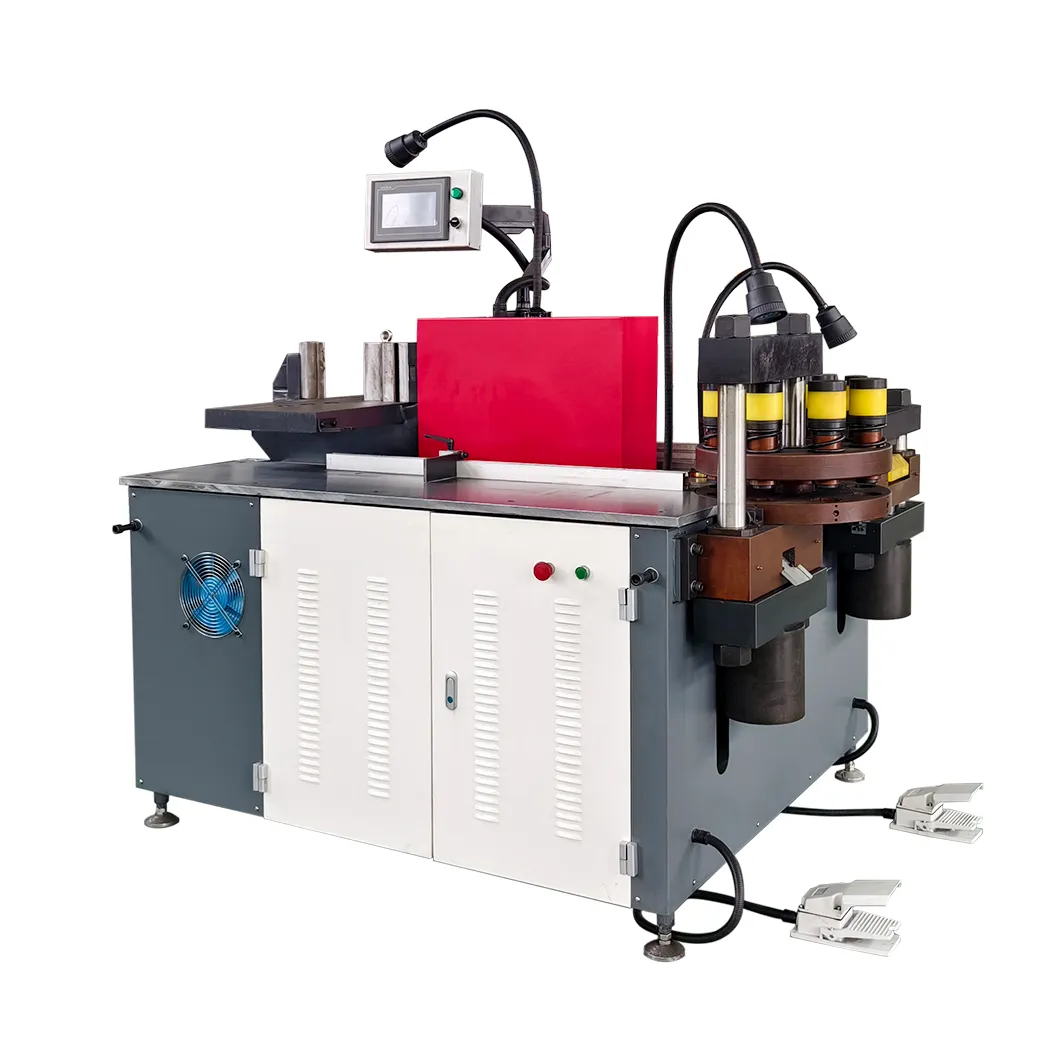
CNC bara makinesi yalnızca fiyat kademesine veya kuvvet değerine göre değil, üreteceği parçalara göre seçilmelidir. En büyük bakır ya da alüminyum kesiti, en zor delik ve bükümü, gerekli toleransı, gerçek parti karmasını ve bugün çıktıyı sınırlayan işlemi belirleyin. Bu girdiler tesisin 3’ü 1 arada istasyona, özel delme-kesme makinesine, özel bükme makinesine veya bunları birleştiren hücreye ihtiyacını gösterir.
Bu sayfa sitenin ana seçim referansıdır. Fiyat ayrıntıları bara makinesi fiyat rehberinde, tedarikçi karşılaştırması üretici değerlendirmesinde, ithalat sorumlulukları ise tedarik rehberinde yer alır.
Gereksinimi temsilî parçalardan oluşturun
Çalışan fabrikada en az üç aylık üretim kaydı kullanın. Yeni hat için tek bir gösteri parçası yerine onaylı çizimleri ve ürün tahminini temel alın.
Tedarikçilere başvurmadan önce şunları kaydedin:
- bakır ve alüminyum sınıfları, kondisyonları ve kalınlıkları;
- en büyük bara uzunluğu ve genişliği;
- yuvarlak delikler, kanallar, kabartmalar ve çok delikli takımlar;
- kesim uzunlukları, büküm yönleri, yarıçaplar ve en küçük iç ölçüler;
- çizim toleransları, çapak sınırları ve yüzey şartları;
- parça ailesi bazında aylık hacim, parti büyüklüğü ve vardiya düzeni;
- mevcut işçilik, dış kaynak, hurda, yeniden işleme ve kuyruk süresi;
- kullanılabilir alan, kaldırma yöntemi ve malzeme akış yönü;
- tesis gerilimi, frekansı, kontrol gerilimi ve yerel güvenlik şartları;
- kontrol, izlenebilirlik, program revizyonu ve veri dışa aktarma ihtiyaçları.
Evrensel bir üretim eşiği kullanmayın. Dar toleranslı ve yüksek çeşitlilikte parça üreten bir tesis, birkaç basit düz bara üreten tesisten daha düşük tonajda CNC kontrolünü haklı çıkarabilir.
Üç makine mimarisini karşılaştırın
| Mimari | En uygun kullanım | Temel avantaj | Doğrulanacak kısıt |
|---|---|---|---|
| 3’ü 1 arada delme, kesme ve bükme | Karma işler, sınırlı alan, küçük veya değişken partiler | Üç işlem tek istasyonda | Gerekli yükte kapasite ve eşzamanlı çalışma |
| Özel CNC delme ve kesme | Tekrarlı delik desenleri, yerleşim, yüksek delme hacmi | Otomatik konumlandırma ve çok istasyonlu takım düzeni | Bükme ayrı işlem olarak kalır |
| Özel CNC bükme | Tekrarlı veya karmaşık bükümler ve açı kontrolü | Özel dayama, takımlar ve büküm kontrolü | Delme ve kesme ayrı kalır |
| Ayrı üretim hücresi | Paralel iş ve uzman operatörler | Her işlem kendi darboğazına göre boyutlanır | Daha fazla alan, taşıma ve koordinasyon |
Güncel DH CNC teknik özellikleri somut başlangıç noktaları sunar:
| Model | Amaçlanan rol | Yayımlanan kapasite ve kontrol noktaları | Sayfa |
|---|---|---|---|
| DHCNC-BP-60 | Özel delme ve kesme | 600 kN nominal kuvvet; 6.000 × 200 × 15 mm en büyük parça; ±0,20 mm/m yayımlanmış delik hatvesi hassasiyeti | BP-60 özellikleri |
| DHAC-BB-H | Özel bükme | 400 kN nominal kuvvet; 200 × 15 mm düz ve 125 × 15 mm dikey kapasite; ±0,2° yayımlanmış açı hassasiyeti | BB-H özellikleri |
| DH303-8P | 3’ü 1 arada işleme | Her istasyonda 350 kN; 160 × 15 mm düz bükme ve kesme; üç bağımsız hidrolik devre | DH303-8P özellikleri |
Yayımlanan teknik özellik kabul sonucu değildir. Tedarikçiden alıcının malzemesini, çizimlerini ve takımlarını çalıştırmasını ve ölçümleri FAT kaydına almasını isteyin.
Temel mimariyi seçtikten sonra yükleme, konumlandırma, takım seçimi, işleme, kontrol ve boşaltma adımlarından hangilerinin elle kaldığını belirleyin. Otomatik ve yarı otomatik bara makinesi rehberi istikrarlı seri üretim ile yüksek çeşitlilik için adım bazlı karşılaştırma sunar.
Delme, kesme ve bükmeyi ayrı boyutlandırın
Delme
Delme kuvveti kesme çevresine, kalınlığa ve malzemenin kesme direncine bağlıdır. RFQ’ya en büyük deliği, en uzun kanalı, en küçük zımbayı, çok delikli takımı ve gerçek malzeme sınıfını ekleyin. Hesaplanan yükü, takım istasyonu sınırını, onaylı boşluğu ve eksantrik yük kısıtlarını isteyin. Delme tonajı rehberi hesap yöntemini açıklar.
Kesme
En büyük genişlik ve kalınlığı, gerekli kenar durumunu, kabul edilen deformasyonu ve kullanılabilir en kısa artığı belirtin. Malzeme verimi önemliyse genel tasarruf yüzdesi yerine temsilî yerleşim gönderin. Satın alınan bara uzunlığını, bitmiş parça boyunu, tekrar kullanılabilir artığı ve hurdayı aynı parça karmasında karşılaştırın.
Testere de düşünülüyorsa bakır bara kesme ve testere karşılaştırmasını kullanarak aynı malzemede kenar kontrolü, kesme payı, talaş, destek ve numune testi şartlarını tanımlayın.
Bükme
Düz, dikey, burulmuş, Z ve U büküm ailelerini ayrı verin. Kesit boyutu, malzeme kondisyonu, iç ölçü, yarıçap, hedef açı, açı toleransı ve yakındaki deliklerin konumunu ekleyin. Bükme kuvveti referansı kuvvet kontrolünü yapılandırır; geri esneme rehberi malzeme değişkenliğinin neden test planına girmesi gerektiğini açıklar.
Çizim toleranslarını kabul kriterlerine dönüştürün
Sıkça karıştırılan üç kavramı ayırın:
- komut çözünürlüğü: kontrolörün gösterebildiği veya kabul ettiği en küçük değer;
- tekrarlanabilirlik: makinenin tanımlı koşullarda aynı sonuca ne kadar yakın döndüğü;
- parça hassasiyeti: makine, takım, malzeme, kurulum, ölçüm ve çevre etkilerini içerir.
Sözleşme parça düzeyinde bir test tanımlamalıdır: hangi özellikler ölçülecek, kaç parça çalıştırılacak, makine sıcak olacak mı, hangi cihaz kullanılacak ve sonuç başarısız olursa ne yapılacak? Kontrolör çözünürlüğü veya tek numune üretim kabiliyetini kanıtlamaz.
Liste fiyatını değil, teslim kapsamını karşılaştırın
Her teklif şunları ayrı göstermelidir:
- temel makine, kontrolör ve standart elektrik konfigürasyonu;
- dâhil ve opsiyonel kalıplar;
- destekler, koruyucular, yükleme ve boşaltma ekipmanı;
- yazılım işlevleri, desteklenen formatlar ve gelecekteki ücretler;
- FAT malzemesi, numune sayısı ve ölçüm raporu;
- ambalaj, nakliye, sigorta, vergiler ve iç taşıma;
- kurulum, devreye alma ve operatör eğitimi;
- ilk yedekler, sarf malzemeleri ve kalibrasyon araçları;
- garanti kapsamı, yanıt süresi ve sahadaki sorumluluk.
Teklifleri eşitlemek için fiyat ve teklif rehberini kullanın. Yayımlanmış fiyat aralığının her ülkede aynı takımları, elektrik dönüşümünü veya teslimat kapsamını içerdiğini varsaymayın.
Bileşenleri desteklenebilirlik üzerinden değerlendirin
PLC, servo sürücüler, kontaktörler, doğrusal kızaklar, rulmanlar, hidrolik valfler, pompa, motor ve ölçüm cihazlarının tam üretici ve modellerini isteyin. Her birini yalnızca menşe ülkesine göre değil; bulunabilirlik, dokümantasyon, firmware desteği ve yenileme süresiyle değerlendirin.
Canlı video incelemesinde veya fiziksel denetimde:
- etiketleri malzeme listesi ve teklifle eşleştirin;
- uygunsa seri numaralarını kaydedin;
- elektrik çiziminin teslim edilen modelleri kullandığını doğrulayın;
- ikamenin yazılı alıcı onayı gerektirip gerektirmediğini teyit edin;
- arızalı kontrolör veya sürücüyü geri yüklemek için gerekli parametre ve yedekleri sorun.
Teklif CAD/CAM, veri aktarımı, uzaktan servis veya Endüstri 4.0 iddiası içeriyorsa her katmanı ayrı doğrulayın. CNC bara bağlantı rehberi dosya aktarımını, makine durumu alanlarını, arayüzleri, erişim kontrolünü ve geri yükleme testini gösterilebilir şartlara dönüştürür.
Tedarikçi yeterlilik kontrol listesi makine şartnamesi dışındaki tüzel kişilik, tesis ve izlenebilirlik kontrollerini kapsar.
ROI’yi alıcının verileriyle modelleyin
Vadedilmiş geri dönüş süresi yerine görünür bir formül kullanın:
Basit geri ödeme = teslim edilip devreye alınan yatırım ÷ yıllık net işletme faydası
Yıllık faydaya başka işe aktarılan işçilik, kaçınılan dış kaynak, ölçülen verim artışı, azalan yeniden işleme ve kullanılabilir ek kapasite eklenebilir. Bakım, sarf, yazılım, enerji ve finansmanı çıkarın. Satış talebi yoksa ek çıktıyı saymayın ve bakır hurdasının geri kazanım değerini hesaba katın.
Düşük, beklenen ve yüksek kullanım senaryoları çalıştırın. Bakır fiyatını, ücret oranını, kullanılabilirliği ve verimi düzenlenebilir girdiler olarak tutun; böylece sonucu hangi varsayımların yönettiği görülür.
Tedarikçi seçilmeden önce FAT’ı tanımlayın
Yararlı FAT, siparişten önce yazılır ve temsilî üretim parçalarını kullanır.
| FAT alanı | Saklanacak kanıt |
|---|---|
| Kimlik ve konfigürasyon | Seri etiketi, bileşen etiketleri, yazılım sürümü ve onaylı sapmalar |
| Numune çalışması | Çizim revizyonu, malzeme sertifikası, takım kimliği, parti ve ısınma durumu |
| Boyutsal sonuç | Ham okumalar, cihaz kimliği ve kalibrasyonu, çizim kriterine göre sonuç |
| Değişim | Kaydedilmiş kalıp ve program değişim adımları; değişim sonrası ilk parça |
| Güvenlik işlevleri | Hedef için mutabık kalınan koruyucu, kilit, acil durdurma ve yeniden başlama |
| Belgeler | Kılavuzlar, çizimler, yedekler, parça listesi, ambalaj listesi ve eğitim |
| Uygunsuzluk | Yeniden test yöntemi, düzeltme tarihi, ödeme tutma noktası ve ret çözümü |
Sözleşme paketini hazırlarken FAT ve SAT protokolünü ve RFQ kontrol listesini kullanın.
Kararı kanıt matrisiyle verin
Tedarikçileri satış sunumu yerine aynı ağırlıklı kanıtlarla puanlayın:
| Alan | Örnek kanıt |
|---|---|
| Uygulamaya uygunluk | Alıcının çizimleri ve sınırlarının yazılı incelemesi |
| Ölçülen çıktı | Alıcı malzemesinde tekrarlanabilir FAT sonuçları |
| Kapsam bütünlüğü | Kalemlendirilmiş makine, takımlar, yazılım, hizmetler ve istisnalar |
| Desteklenebilirlik | Bileşen listesi, yedekler, parçalar ve eskalasyon yolu |
| Teslim kontrolü | Mutabık kalınan kilometre taşları, kontrol kapıları ve belge paketi |
| Ticari risk | Sözleşme tarafı, ödeme hesabı, garanti ve çözüm yolları |
Sonuç ödünleşimleri görünür kılmalıdır. Bir tedarikçi üretimde güçlü, yerel serviste zayıf; diğeri fiyatta güçlü ama takım kapsamında eksik olabilir. Matris herkesi aynı makineye yöneltmez; gizli varsayımların satın alma kararını vermesini engeller.
İlgili makine
3'ü 1 arada bara işleme makinesi
Teknik özellikleri ve yapılandırmayı inceleyinMakine yapılandırmasını belirlemek için çizimlerinizi, malzemelerinizi ve üretim gereksinimlerinizi paylaşın.
Teklif isteyinSık sorulan sorular
Hangi tip CNC bara makinesini seçmeliyim?
Üretim darboğazından başlayın. Alan ve esneklik önemliyse 3'ü 1 arada makine karma delme, kesme ve bükmeye uygundur. Özel delme-kesme istasyonu tekrarlı desenler ve yüksek hacim içindir. Özel bükme merkezi karmaşık bükümler ve kontrollü açı tekrarlanabilirliği sağlar.
Bara makinesi RFQ'sunda hangi teknik bilgiler olmalıdır?
Malzeme sınıfı ve kondisyonu, en büyük genişlik ve kalınlık, bara uzunluğu, delik, kanal ve büküm aileleri, çizim toleransları, aylık hacim, parti, tesis elektriği, dosya formatları, izlenebilirlik, koruyucular, takımlar, FAT ölçümleri ve servis sorumluluklarını ekleyin.
Nominal pres kuvveti makinenin parçalarıma uygun olduğunu kanıtlar mı?
Hayır. Kuvvet yalnızca bir sınırdır. Tedarikçi; onaylı takımı, en büyük kesme çevresini, eksantrik yük kısıtlarını, kalıp boşluğunu, büküm yönünü ve iç ölçüsünü, ayrıca alıcının gerçek çizimleri için makine stroklarını da doğrulamalıdır.
Bara makinesi fiyatları nasıl karşılaştırılmalıdır?
Her teklifi aynı teslim kapsamına getirin: makine, kontrol, takımlar, yazılım, koruyucular, elektrik konfigürasyonu, FAT, ambalaj, nakliye, vergiler, kurulum, eğitim, yedekler, garanti ve destek. Gerekli kalemleri dışlayan düşük liste fiyatı karşılaştırılabilir değildir.
Bara makinesi FAT'ında neler olmalıdır?
Alıcının malzemesini ve temsilî çizimleri kullanın. Isınma sonrası tanımlı bir parti çalıştırın, kritik delik ve bükümleri mutabık kalınan cihazlarla ölçün, program ve takım değişimlerini doğrulayın, güvenlik işlevlerini test edin, sonuçları kaydedin ve her başarısız kriterin çözümünü tanımlayın.