
C110 vs C101 ve C102 Bakır: Bara Malzemesinin Şartnameye Dökülmesi
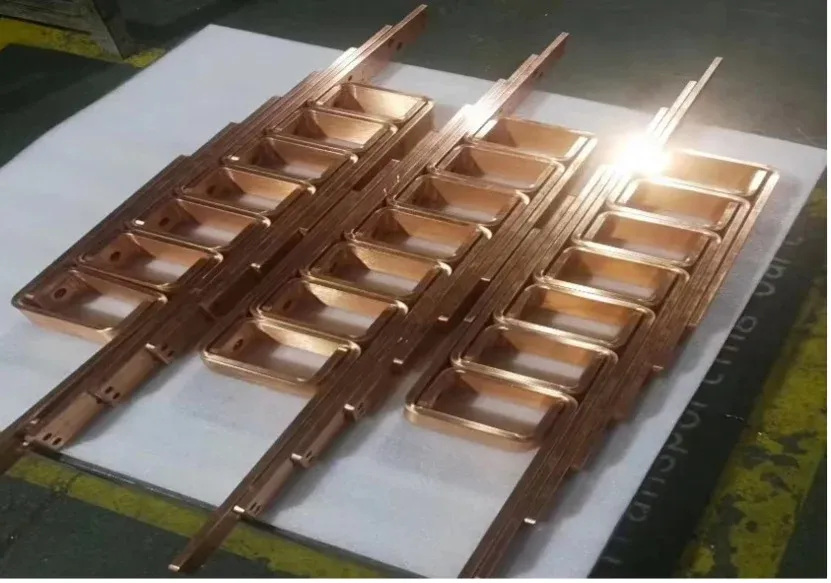
“C110 bakır” olarak işaretlenmiş iki sevkiyat, hiçbirinde yanlış alaşım adı olmadan farklı bükme sonuçları verebilir. Biri farklı bir temperle ya da farklı bir kalınlık toleransıyla tedarik edilmiş olabilir. Satın alma siparişi yalnızca kaliteyi belirtiyorsa, bu farkları üretim sırasında atölye keşfeder.
Bara uygulamalarında yararlı karşılaştırma, yalnızca C101’in C110’dan daha saf olup olmadığı değildir. Malzemenin gerekli akım yolunu, şekillendirme sırasını, birleştirme sürecini ve kabul kanıtlarını destekleyip desteklemediğidir. Oksijensiz bakır belirli bir işleme sorununu çözebilir; ancak geometri ve bağlantıların kontrol edilmesi gerekliliğini ortadan kaldırmaz.
Bu kılavuz yüksek iletkenlikli bakır kaliteleriyle ilgilidir. İletken metalin tamamen değiştirilmesi kararı, ayrı bakır-alüminyum işleme karşılaştırmasına aittir.
Kalite adı şartnamenin yalnızca bir satırıdır
Kullanılabilir bir malzeme tanımı birkaç bölümden oluşur: alaşım tanımı, geçerli ürün standardı, temper, boyutlar ve toleranslar, gerekli elektriksel özellikler, yüzey durumu ve izlenebilirlik. Her biri farklı bir soruyu yanıtlar.
Alaşım bileşimi tanımlar. Temper, işleme ve mekanik özelliklerle ilişkili bir durumu tanımlar. Ürün standardı, tedarik edilen form için geçerli gereksinimleri belirler. Bunların hiçbiri tek başına belirli bir ofset bükümün montaja uyacağını doğrulamaz.
Yakın aralıklı iki bükümlü kalın bir bara siparişini düşünün. Daha yumuşak bir duruma geçmek şekillendirmeyi kolaylaştırabilir, ancak geri esnemeyi ve elleçleme sertliğini değiştirir. Daha sert bir duruma geçmek elleçleme hasarına direnci artırabilir; ancak farklı bir şekillendirme kurulumu gerektirir. Bu sonuçlar, “sert” ya da “yumuşak” bakıra yönelik genel bir tercih değil, gerçek çizime karşı bir deneme gerektirir.
Malzeme tanımını bara imalat süreç planına bağlı tutun; böylece stok onayı ve makine programlama aynı varsayımları kullanır.
C110, C102 ve C101 aslında neyi ayırt eder
Copper Development Association, C11000’i elektrolitik tough-pitch bakır, C10200’yü oksijensiz bakır ve C10100’ü elektronik sınıfı oksijensiz bakır olarak tanımlar. C110, C102 ve C101 kısaltmaları ticari görüşmelerde yaygındır; ancak kontrollü dokümantasyonda tam tanım tercih edilir.
| Tanım | Pratik ayrım | Sipariş öncesi çözülmesi gereken soru |
|---|---|---|
| C11000, ETP | Oksijen içeren yüksek iletkenlikli tough-pitch bakır | Belirtilen birleştirme yöntemi bu malzemeyle uyumlu mu? |
| C10200, OF | Oksijensiz kalite | Uygulama oksijensiz malzeme gerektiriyor mu ve hangi tedarik durumu? |
| C10100, OFE | Daha sıkı safsızlık kontrollerine sahip elektronik sınıf | Çizim veya süreç bu ek kontrolleri gerektiriyor mu? |
CDA kayıtları, C11000 ve C10200 için tavlanmış durumda minimum %100 IACS, C10100 için %101 IACS iletkenlik belirtir. Bu beyan edilen koşulları bir tedarikçinin tipik özellik tablosundaki her değerle ya da herhangi bir bitmiş parça için garantiyle karıştırmayın.
Tedarik görüşmelerinde “OFHC” ile de karşılaşılır. Her oksijensiz ticari etiketi birbiriyle değiştirilebilir saymak yerine istenen tanımı ve standardı netleştirin. Gerçek alaşımı adlandıran bir sertifika, yalnızca “premium bakır” diyen bir tekliften daha yararlıdır.
Oksijenin önemli olup olmadığına birleştirme yöntemi karar versin
Oksijen, bakır yüksek sıcaklıkta hidrojen içeren indirgeyici bir atmosfere maruz kaldığında özellikle önem kazanır. Copper for Busbars kitabının 2014 baskısı, iç hasara yol açabilen bakır(I) oksit (küpros oksit) tepkimesini açıklar. Önemli bir ayrım da yapar: uygun olmayan atmosferden kaçınmak, tough-pitch malzemenin sağlıklı şekilde birleştirilmesine olanak tanır.
Bu bir süreç seçimi konusudur; kaynak yapılan her baranın mevcut en pahalı kaliteyi kullanması gerektiği kuralı değildir. Birleştirme yöntemini, atmosferi, termal maruziyeti, bağlantı geometrisini ve gerekli muayeneyi tanımlayın. Ardından malzemeyi ve süreci birlikte kalifiye edin.
Mekanik olarak bağlanan bir pano barası ile özel bir termal birleştirme çevrimine tabi tutulan bir iletken mutlaka aynı şartnameyi gerektirmez. Benzer şekilde, C101 seçimi sağlıklı bir lazer kaynağını, kabul edilebilir gözenekliliği veya yeterli yorulma performansını otomatik olarak sağlamaz. Bağlantı erişimi, yüzey hazırlığı, kaplama, enerji girdisi ve süreç kontrolü önemini korur.
Bara birleştirmeden sonra kaplanıyor veya yalıtılıyorsa, bu sonraki işlemleri de kalifikasyon yoluna dahil edin. Başarılı bir çıplak metal numune, farklı bir kaplamalı üretim montajı için yeterli kanıt değildir.
Temper ve büküm doğrulaması, bir başka saflık hanesinden daha önemli olabilir
Büküm sırasını kanıtlarken malzemenin gerçek formunu ve temperini kullanın. Kalınlığı, iç yarıçapı, ilgili olduğunda haddeleme yönünü, takım kimliğini, büküm yönünü ve yük kaldırıldıktan sonraki nihai geometriyi kaydedin. Bükümün dış tarafını çatlak açısından kontrol edin ve yakındaki delikleri distorsiyon açısından inceleyin.
Giriş muayenesi, sertifikayı kalifiye bir iletkenlik yöntemiyle bağımsız olarak destekleyebilir. Bakır bara iletkenlik testi kılavuzu, ASTM E1004 girdap akımı taramasını ASTM B193 özdirenç ölçümünden ayırır ve hiçbir sonucun tek başına alaşımı, temperi veya bağlantı kalitesini kanıtlamadığını açıklar.
Deneme, yalnızca rahat tek bir bükümü değil, en zorlu özelliği içermelidir. Bir terminalin yakınındaki ofset, kenar bükümü veya kısa bir dönüş flanşı, basit bir gösterimin ortaya çıkaramadığı sınırlamaları gösterebilir.
DHAC-BB-H bara bükme makinesi gibi bir iş istasyonunda malzeme onayı ve süreç ayarları birlikte ele alınır. Makinenin yayımlanan kapasitesi, seçilen kalite, durum ve geometrinin test edilmesinin yerini tutmaz. Bir tedarik durumuyla kanıtlanmış büküm programı, etkisi kontrol edilmeden bir ikameye aktarılmamalıdır.
Çözülmemiş bir şekillendirme sorununu gizlemek için saflık yükseltmesi kullanmaktan kaçının. Kök neden küçük bir yarıçap, takım uyumsuzluğu veya yanlış açınım boyuysa, farklı bir alaşım tanımı arızayı değiştirmeden bırakabilir.
Bir malzeme onay paketi oluşturun
Pratik bir serbest bırakma paketi, satın alma gereksinimini fiziksel stoğa bağladığı sürece kısa olabilir:
- Tanım, ürün standardı, temper ve boyutsal gereksinimleri belirten kontrollü bir malzeme satırı.
- Teslim edilen parti veya döküme bağlı, siparişin gerektirdiği özellikleri içeren tedarikçi sertifikası.
- Kimlik, kalınlık, genişlik, yüzey durumu ve belirgin hasar için giriş kontrolleri.
- Sürecin gerektirdiği yerlerde temsili bir şekillendirme veya birleştirme kalifikasyonu.
- Etkilenen parça numaraları dahil, sapmalar veya muadiller için yazılı onay.
Örneğin, “bakır bara, C11000, temper ve ürün standardı D revizyonlu çizime göre, sertifikalı iletkenlik şartı, onay olmadan muadil kullanılmaz” ifadesi “yüksek saflıkta bakır” ifadesinden daha yararlıdır. Çizim eksik değerleri sağlayana kadar hâlâ eksiktir; bu ifade bir satın alma yapısıdır, kullanıma hazır evrensel bir şartname değildir.
Kesimden sonra artık parçaların kimliğini sağlam tutun. Doğru şekilde sertifikalandırılmış bir giriş barası, sonradan işaretsiz bir rafta birkaç kalite veya durum karıştırılırsa savunulması zor hale gelir. Bitmiş parça muayene kontrol listesi bu nedenle girişte kullanılan malzeme kimliğine atıfta bulunmalıdır.
Gereksiz karmaşıklık satın almadan bir kalite seçin
Onaylanmış elektriksel ve mekanik gereksinimlerle başlayın. Birleştirme yolu oksijenle ilgili bir risk taşıyorsa, uygun oksijensiz kaliteyi birleştirme uzmanıyla birlikte değerlendirin. Müşteri veya uygulama daha sıkı safsızlık kontrolleri gerektiriyorsa bunları açıkça belirtin. Aksi halde, kalifiye tedarik seçeneklerini gerçek parça için gereken kanıtlara göre karşılaştırın.
En güçlü malzeme seçimi, tekliften bitmiş baraya kadar netliğini koruyan seçimdir: doğru kalite, doğru durumda, kanıtlanmış bir yoldan işlenmiş ve stoğa kadar izlenebilen kayıtlarla. Tek başına daha yüksek bir saflık numarası bu güvenceyi sağlamaz.
İlgili makine
CNC bara büküm makinesi
Teknik özellikleri ve yapılandırmayı inceleyinMakine yapılandırmasını belirlemek için çizimlerinizi, malzemelerinizi ve üretim gereksinimlerinizi paylaşın.
Teklif isteyinSık sorulan sorular
Bakır kalitesi, çubuğun yumuşak mı sert mi olduğunu da belirtir mi?
Hayır. Alaşım tanımı ve temper farklı özellikleri tanımlar. Bir satın alma şartnamesi ikisini birlikte, geçerli ürün standardı ve gerekli mekanik özelliklerle birlikte belirtmelidir.
C110 bakır kaynaklanabilir veya sert lehimlenebilir mi?
Evet, uygun ve kalifiye bir prosesle. Oksijen içeriği, hidrojen içeren indirgeyici bir atmosferde ısıtıldığında bir endişe yaratır; bu, her kaynak veya sert lehimleme yönteminin uygunsuz olduğu anlamına gelmez.
T2 bakırı C11000'in yerini otomatik olarak alabilir mi?
Yalnızca kısaltılmış tanıma dayanarak muadil onayı vermeyin. Geçerli standartları, bileşimi, iletkenliği, temperi, boyutları ve birleştirme gereksinimlerini karşılaştırın, ardından yazılı mühendislik onayı alın.
Bakırın iletkenliği neden %100 IACS'yi aşabilir?
IACS bir referans iletkenlik ölçeğidir, saflık yüzdesi değildir. Modern yüksek iletkenlikli bakır tarihsel referans değeri aşabilir; sertifika yine de test koşullarını ve geçerli gereksinimi belirtmelidir.