
Elektrik panoları için bara imalatı: proses kontrol rehberi
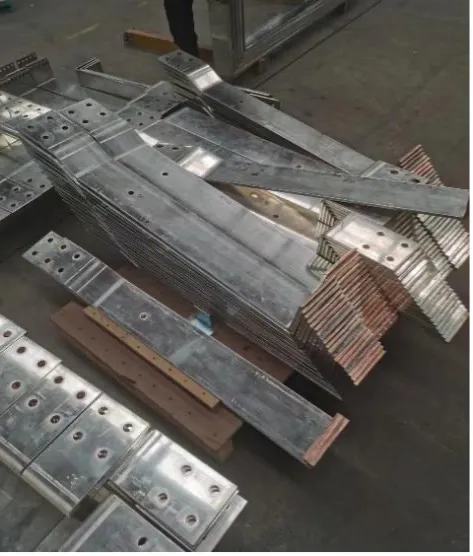
Elektrik panoları için bara imalatı, onaylı elektrik ve mekanik tasarımı tekrarlanabilir iletkenlere dönüştürür. Makine seçimi tek başına uygunluk sağlamaz. İmalat ekibi; malzeme, referanslar, delme, kesme, bükme, yüzey hazırlığı, tanımlama ve kontrol süreçleriyle tasarım gereklerini korur.
Bu rehber, teknik resim ile atölye kontrolleri arasındaki bağlantıyı kurar. Elektriksel açıklıklar, sıcaklık artışı doğrulaması, kısa devre dayanımı, dielektrik performans ve güvenlik için her zaman güncel proje şartnamesini ve ilgili standartları esas alın.
1. Doğrulanmış pano tasarımından başlayın
Baralar üretime verilmeden önce kontrollü teknik resim veya dijital model şunları tanımlamalıdır:
- malzeme kalitesi, temper durumu ve metalik ya da yalıtkan kaplama koşulu;
- genişlik, kalınlık ve bitmiş boy;
- referanslar ve büküm sırası;
- delik ve uzun delik ölçüleri, konumları ve kenar mesafeleri;
- büküm açısı, yönü ve iç yarıçapı;
- izolatör, terminal, bağlantı parçası ve mahfaza arayüzleri;
- çapak, yüzey, düzlemsellik ve görünüm gerekleri;
- parça numarası, revizyon ve faz/konum tanımı;
- kontrol yöntemi ve kabul sınırları.
Eksik gereklilikleri operatörün önceki projeden tahmin etmesine bırakmayın. Bunları mühendislik değişiklik süreciyle netleştirin.
2. Gelen malzemeyi kontrol edin
Bakır ve alüminyum; kesme, delme, bükme, kaplama ve bağlantı hazırlığına farklı tepki verir. Aynı malzeme ailesinde bile temper durumu ve kalınlık, geri esnemeyi ve gereken kuvveti etkiler.
Mal kabulünde her partiyi şu kayıtlarla ilişkilendirin:
- satın alma şartnamesi ve tedarikçi sertifikası;
- malzeme kalitesi ve temper durumu;
- ölçülen genişlik ve kalınlık;
- yüzey durumu ve koruyucu ambalaj;
- döküm, parti veya iç izlenebilirlik numarası;
- varsa onaylı malzeme değişikliği kaydı.
Uzun baraları kalıcı şekil değişimini önleyen desteklerle depolayın. Yüzeyleri korumak ve karışıklığı engellemek için çıplak, metal kaplı ve yalıtkan kaplı malzemeleri ayırın.
3. Teknik resimden tutarlı bir referans düzeni oluşturun
Birikimli hata çoğu zaman işlemler arasında referans değiştirmekten kaynaklanır. Delme, kesme, bükme ve son kontrolde parçanın nereden referanslanacağını belirleyin.
| Özellik | Referans kararı |
|---|---|
| Delik düzeni | Sıfır alınacak kenar, uç veya mevcut özellik |
| Kesim boyu | Ham malzeme payı ve bitmiş referans ucu |
| Büküm konumu | Teğet, merkez çizgisi veya takım referansı |
| Büküm yönü | Yüzün yukarı/aşağı konumu ve parça yönü |
| Birden fazla büküm | Sıra ve sonraki kurulumu belirleyen özellik |
| Son montaj uyumu | Montaj mastarı veya mahfazada kontrol edilen arayüz noktaları |
Program adı, parça numarası ve revizyonu içermelidir. Eski revizyonların üretimde kullanımını engelleyin; takım ve malzeme durumunu içeren onaylı ayar föyünü saklayın.
4. Delik ve uzun delik işlemlerini kontrol edin
Her özellik için takım ölçüsünü, boşluğunu, yönünü ve kenarlar ile komşu delikler arasında kalan malzemeyi doğrulayın. Yalnızca nominal merkez konumuna bakmayın:
- özellik ölçüsü ve şekli;
- tanımlı referansa göre hatve ve konum;
- kenar mesafesi;
- çapak yönü ve izin verilen yüksekliği;
- deformasyon, giriş kenarı yuvarlanması veya yırtılma;
- takım aşınması ve delinen parçanın atık olarak tahliyesi;
- sonraki büküm çizgisiyle ilişkisi.
Program, takım, malzeme partisi veya kurulum değiştiğinde ilk parça kontrolü yapın. Sadece uygunluk işareti değil, gerçek ölçüm değerlerini saklayın.
5. Makaslama ve kesim boyunu kontrol edin
Kesim kalitesi, sonraki konumlandırmayı ve bağlantı uyumunu etkiler. Şunları belirleyin:
- bitmiş boy ve kritikse ölçüm sıcaklığı;
- izin verilen diklik veya açı sapması;
- kenar durumu ve çapak alma yöntemi;
- üretim referansı olacak kesilmiş uç;
- uzun veya ağır kesitler için destek yöntemi;
- yeniden kullanılabilir artıkların malzeme ve partiye göre ayrılması.
Malzeme kullanımını fabrikanın gerçek parça listesi, stok boyları ve artık değerlendirme kurallarıyla hesaplayın. Nesting kazancı iddialarını aynı siparişler ve kurallarla karşılaştırarak doğrulayın.
6. Bükme sürecini kontrol edin
Bükme; açıyı, konumu, yüzeyi ve bazen daha önce delinmiş özellikler arasındaki ilişkiyi değiştirir. Kontrollü süreç şu unsurları içerir:
- malzeme kalitesi, temper durumu ve kalınlık;
- zımba, kalıp veya bükme takımı kimliği;
- iç yarıçap ve takım yönü;
- büküm sırası ve çarpışma kontrolü;
- geri esneme denemesi ve onaylı düzeltme;
- açı ve büküm konumu ölçüm yöntemi;
- üretimdeki ısınmanın etkili olduğu durumlarda çalışma koşulunda kontrol;
- kaplanmış veya bitirilmiş yüzeylerin korunması.
Bir düzeltme değerini kontrol etmeden başka malzeme partisine taşımayın. İlk numuneyi üretin ve yalnızca kontrollü reçeteyi güncelleyin.
7. Çapak alma, yüzey işlemleri ve bağlantılar
İmalat, bağlantı tasarımını korumalıdır. Gerekli temas geometrisini değiştirmeden keskin kenarları ve gevşek çapakları giderin. Metal kaplama, diğer kaplamalar veya yalıtım öncesinde maskelenecek bölgeleri ve elektriksel temas yüzeylerine uygulanacak işlemi tanımlayın.
Montajlı bağlantılarda tasarım sorumlusu; yüzey hazırlığını, bağlantı elemanlarını, pul düzenini, sıkma yöntemini ve kontrol kaydını belirlemelidir. Alüminyumda oksit ve yüzey hazırlığı özel kontrol gerektirir; onaylı mühendislik sürecini ve bağlantı sisteminin talimatlarını izleyin.
8. Kontrol planını riske göre kurun
Her ölçünün aynı sıklıkta kontrol edilmesi gerekmez. Özellikleri hata sonucuna ve proses kararlılığına göre sınıflandırın.
| Kontrol aşaması | Tipik kontroller |
|---|---|
| Mal kabul | Malzeme kimliği, kalınlık, genişlik ve yüzey |
| İlk parça | Resimdeki tüm kritik özellikler ve yön |
| Üretim içi | Yüksek riskli konumlar, takım durumu ve reçete kontrolü |
| Büküm sonrası | Açı, büküm konumu, burulma ve arayüz ölçüleri |
| Son kontrol | Parça/revizyon tanımı, yüzey, tüm geometri ve adet |
| Montaj uyumu | Mesnetler, terminaller, faz aralıkları ve mahfaza arayüzü |
Kritik özellikler için ölçüm cihazını, operatörü, tarihi, parça/parti kimliğini ve ölçülen değeri kaydedin. İzlenebilir bir sonuç, kumpas fotoğrafından daha kullanışlıdır.
9. Ekipmanı üretim akışına göre seçin
Üç istasyonlu bara işleme makinesi
Kompakt bir karma üretim alanında delme, kesme ve bükme işlemlerinin farklı operatörlere açık olması gerekiyorsa değerlendirin. İstasyonların birbirini etkilemesini, malzeme taşımayı, takım değişimini ve gerçek parça rotasını inceleyin. DH303-8P üç fonksiyonlu bara makinesine bakın.
CNC bara delme ve kesme makinesi
Tekrarlanan delik/uzun delik düzenleri, programların yeniden kullanımı ve kesim akışı darboğazı belirliyorsa değerlendirin. Konumlandırma sonuçlarını ve dosya içe aktarma sürecini alıcının teknik resimleriyle doğrulayın. DHCNC-BP-60 CNC delme ve kesme makinesine bakın.
Bağımsız CNC bara bükme makinesi
Büküm kontrolü, farklı yönler ve tekrarlanabilir reçeteler ayrı bir istasyonu haklı kılıyorsa değerlendirin. Gerçek malzeme aralığında açı ve geri esneme telafisi sürecini doğrulayın. DHAC-BB-H CNC bara bükme makinesine bakın.
Tüm hat mimarisi için CNC bara makinesi seçim rehberini kullanın.
10. Kapasiteyi gerçek rota verileriyle hesaplayın
Tedarikçinin en hızlı tek işlemini vardiya dakikalarıyla çarpmayın. Tüm rotayı modelleyin:
- Temsilî parça ailelerini sınıflandırın.
- Delme, kesme, bükme, ayar ve taşıma hareketlerini sayın.
- Programlama, yükleme, boşaltma ve kontrol sürelerini ölçün.
- İş değişimlerini, bakımı ve gerçekçi kullanılabilirliği dahil edin.
- Otomasyon sonrası darboğazın yer değiştirip değiştirmediğini belirleyin.
- Varsayımları FAT veya zaman etüdünde sınayın.
Karma üretimde esnek, paralel çalışan bir istasyon daha hızlı tekil çevrimden daha iyi sonuç verebilir. Tekrarlı parça ailelerinde program kullanımı ve otomatik konumlandırma baskın olabilir. Doğru seçim parça karışımına bağlıdır.
11. Pano barası imalatı için FAT
Riskleri temsil eden numuneler seçin:
- en uzun ve en kısa ham malzeme;
- en küçük ve en büyük kalınlık;
- sık delik düzenleri ve büküm çizgilerine yakın delikler;
- birden fazla büküm yönü;
- ilgiliyse kaplanmış veya korunmuş yüzeyler;
- sabit terminal veya mesnetlerle birleşen parçalar.
Ham ölçüm sonuçlarını, program revizyonlarını, takım kimliklerini ve sapmaları isteyin. FAT; ayar, kontrol ve program kurtarma dahil, fabrikanın gerçekten kullanacağı iş akışını göstermelidir.
12. Üretim kaydını saklayın
Tamamlanan kayıt şu zinciri kurmalıdır:
malzeme partisi → resim revizyonu → program revizyonu → takım/ayar → operatör/makine → ölçümler → yüzey işlemi partisi → montaj konumu
Bu zincir arıza ve uygunsuzluk analizini kolaylaştırır; daha sonra bulunan bir sorunun sınırsız bir aramaya dönüşmesini önler. Ayrıca genel tasarruf yüzdeleri uydurmadan takım, bakım ve üretim planlamasını iyileştirmek için gerekli verileri sağlar.
İlgili makine
CNC bara delme ve kesme makinesi
Teknik özellikleri ve yapılandırmayı inceleyinMakine yapılandırmasını belirlemek için çizimlerinizi, malzemelerinizi ve üretim gereksinimlerinizi paylaşın.
Teklif isteyinSık sorulan sorular
CNC bara makinesi kullanmak panonun uygunluğunu sağlar mı?
Hayır. CNC ekipman, işlenen ölçülerin kontrolünü ve izlenebilirliğini iyileştirebilir; ancak pano uygunluğu doğrulanmış bütün tasarıma, malzemelere, bağlantılara, mesnetlere, elektriksel açıklıklara, koruma elemanlarına ve üretim kontrollerine bağlıdır. Kabul kriterleri ilgili proje belgelerinden ve güncel standartlardan alınmalıdır.
Üretimde hangi bara ölçüleri kontrol edilmeli?
Teknik resimde tanımlanan referanslara göre kritik özellikleri kontrol edin: delik ve uzun delik konumları, kenar mesafeleri, kesim boyu, büküm yeri ve yönü, iç yarıçap, açı, burulma, düzlemsellik ve mesnet veya terminal arayüzleri. Her özelliğin nasıl ölçüleceği resimde belirtilmelidir.
3 fonksiyonlu makine ile bağımsız CNC makineler arasında nasıl seçim yapılır?
3 fonksiyonlu istasyon, paralel çalışan operatörlerle karma üretime uygundur. Bağımsız delme-kesme ve bükme makineleri ise ayrılmış akışlara, tekrarlanabilir programlara ve daha yüksek kullanım düzeyine uygundur. Seçimi genel bir üretim adedi iddiasına değil; rotaya, parti karışımına, darboğazlara, taşımaya ve FAT sonuçlarına dayandırın.