
Proceso de fabricación de barras conductoras: del cobre en bruto al control de calidad de la pieza acabada
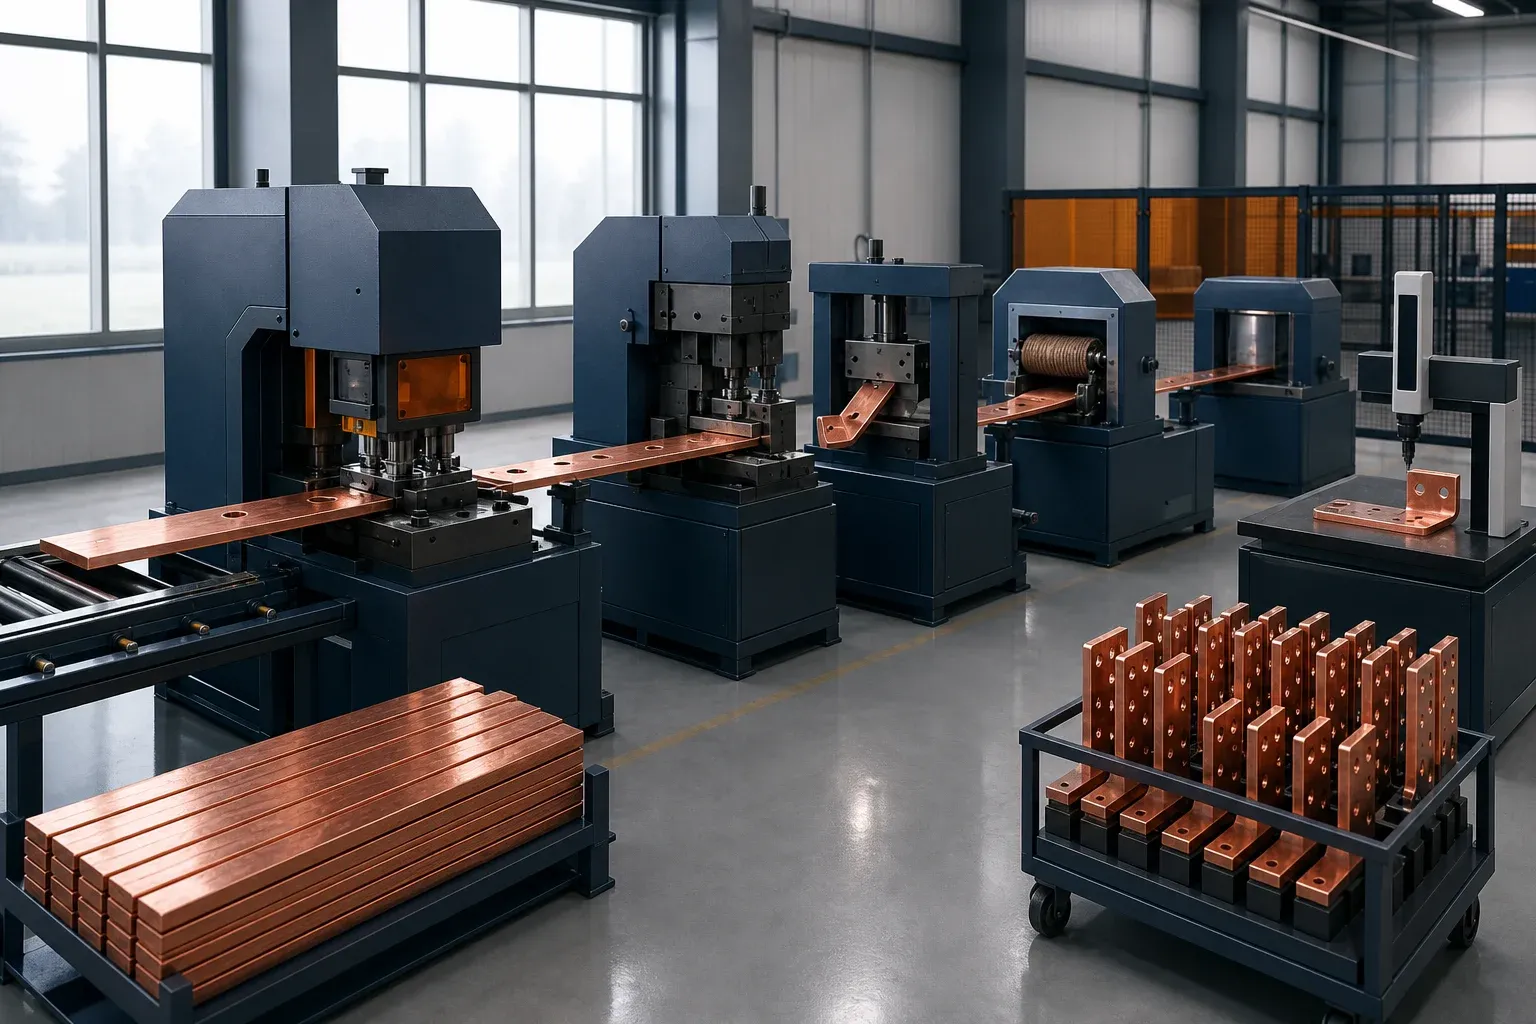
La fabricación de barras conductoras no es una lista fija de máquinas. Es una conversión controlada de un diseño eléctrico y mecánico en un conductor acabado que encaja en el conjunto, soporta el servicio especificado y puede rastrearse hasta el plano liberado y el material.
Un proceso estable detecta el riesgo en el punto más temprano y económico. Los errores de material se encuentran en la recepción; los errores de referencias y orificios, antes del doblado; los errores de doblado, antes del acabado; y los defectos superficiales o de aislamiento, antes del embalaje. La inspección final confirma entonces la pieza terminada, en lugar de descubrir problemas que ya han consumido todas las operaciones posteriores.
ISO 9001:2015 es la norma publicada de gestión de la calidad referenciada aquí; su marco de procesos e información documentada puede respaldar este plan de control, pero la organización debe definir igualmente su propia ruta específica de producto y sus evidencias de aceptación. El catálogo de ISO indica que la edición de reemplazo está en publicación, por lo que conviene revisar las referencias del SGC solo después de confirmar la edición emitida y los requisitos de transición.
Convierta el plano en un plan de proceso controlado
Revise el plano antes de liberar material. Identifique la calidad y el estado del material, el espesor y el ancho, las referencias finales, las superficies de conducción de corriente y de contacto, los orificios y ranuras, los tipos de doblado, el acabado, el aislamiento, las marcaciones y las características críticas para el ajuste. Resuelva las dimensiones ambiguas con ingeniería, no en la máquina.
La guía de tolerancias de planos de barras conductoras muestra cómo traducir las interfaces del conjunto en referencias funcionales, controles de posición de orificios, resultados de doblado medibles y un plan de primera pieza sin endurecer innecesariamente cada dimensión.
El plan de proceso debe indicar:
- el plano y la revisión;
- el requisito de material y control de lote;
- la secuencia de operaciones y los centros de trabajo;
- la identificación del programa, el utillaje y los dispositivos;
- las comprobaciones de primera pieza y en proceso;
- la fuente de aceptación final;
- el retrabajo permitido y la autoridad de aprobación;
- el embalaje y la manipulación de las superficies funcionales.
La referencia de fabricación de barras conductoras para aparamenta añade el contexto de montaje, mientras que este artículo se centra en la propia ruta de producción.
Verifique el material antes de cortar
Compruebe que el conductor recibido coincide con la especificación de compra. Revise el certificado del material cuando se requiera y verifique las dimensiones de sección, la planitud, el estado superficial y la identificación del lote. Separe el material sospechoso antes de que entre en el anidado.
Para las decisiones sobre el grado de cobre dentro de esa especificación, utilice la guía de materiales C110, C101 y C102. Separa la identidad de la aleación de los requisitos de temple y unión, de modo que una sustitución de material no entre en producción solo por el nombre del grado.
El cobre y el aluminio no pueden intercambiarse manteniendo las mismas dimensiones exteriores. La conductividad, la densidad, el comportamiento mecánico, el óxido superficial, la preparación de juntas y la respuesta al conformado difieren. Utilice la guía de mecanizado cobre frente a aluminio cuando el diseño permita cualquiera de los dos materiales.
Almacene y manipule las barras de modo que no adquieran arañazos profundos, daños en los bordes, contaminación o dobleces incontrolados. Las superficies de contacto y las piezas destinadas a recubrimiento merecen una protección específica.
Anide y prepare las piezas en bruto para la ruta posterior
El anidado debe preservar referencias estables y tener en cuenta los márgenes de amarre, la tolerancia de corte o cizallado, la gestión de retales, la orientación del doblado, la dirección de laminación o del grano cuando el proceso lo requiera y la identificación de las piezas. La utilización del material es importante, pero un trazado que ahorra cobre creando un amarre inestable o una orientación de conformado incorrecta no es eficiente.
Aplique una política controlada de retales: marque la identidad del material, las dimensiones restantes y la reutilización permitida. El recurso de anidado 3D y desperdicio de cobre explica la optimización del rendimiento sin tratar un porcentaje de ahorro destacado como garantizado para toda combinación de piezas.
Tras el cizallado, verifique la longitud, el ancho, la escuadría cuando sea crítica, la deformación y el estado del borde. Un borde cizallado que vaya a convertirse en frontera dieléctrica o en superficie adyacente al contacto puede necesitar un control más estricto que un borde exterior no funcional.
Punzone los orificios sin perder el control de las referencias
Programe los orificios y ranuras a partir de las referencias del plano. Confirme la herramienta correcta, la holgura de matriz, la orientación, el espesor del material y la revisión del programa antes de la primera carrera. Inspeccione la primera pieza en cuanto a tamaño de orificio, paso, distancia al borde, rebaba, distorsión y relación con los doblados posteriores.
El desgaste del útil puede cambiar la calidad del borde antes de provocar un fallo dimensional evidente. Realice un seguimiento del estado visual, la tendencia de rebabas, el mantenimiento y la vida del útil según el material real. No espere a que un lote dañado establezca el intervalo de sustitución.
Una estación de punzonado y cizallado DHCNC-BP-60 es una ruta de equipamiento para piezas repetitivas. Sus especificaciones formales deben contrastarse con el material y el plano de prueba; la tolerancia del proyecto sigue siendo el valor del plano liberado.
Doble en una secuencia que preserve el acceso y la geometría
La secuencia de doblado determina si el útil puede alcanzar las características posteriores y si los doblados completados colisionan con la máquina, el dispositivo o la propia pieza. Simule o revise la secuencia antes de la producción, especialmente para desviaciones, doblados en U, doblados de borde y conductores tridimensionales.
Controle el material, el radio del útil, la dirección de doblado, el ajuste de carrera o ángulo y el resultado de la primera pieza. La compensación de la recuperación elástica pertenece a un registro de proceso de pieza y material, no a la memoria genérica del operario. Mida las referencias conformadas finales tras la descarga.
Para piezas de transformador gruesas o con torsión, utilice la guía dedicada de fabricación de barras conductoras para transformadores. Para la arquitectura del equipamiento, compare una máquina multifunción con una dobladora servo-hidráulica dedicada utilizando la combinación de producción real.
Desbarbe, limpie, acabe y enmascare las superficies funcionales
El desbarbado debe eliminar los bordes afilados y el material suelto sin redondear una referencia, adelgazar un terminal, incrustar partículas abrasivas ni arañar una cara de contacto. Limpie la pieza con un método compatible con el acabado siguiente y con la especificación del proyecto.
El recubrimiento y el aislamiento son operaciones diferentes con propósitos diferentes. La guía de tratamiento superficial aborda el acabado de contacto y la estrategia anticorrosión. La guía de aislamiento de barras conductoras aborda las cubiertas dieléctricas, las barreras y la secuencia del proceso.
Los límites de enmascarado deben estar acotados y ser repetibles. Tras el procesado externo, verifique que volvieron la pieza y la revisión correctas, que las zonas funcionales permanecieron protegidas y que el acabado no ocultó una rebaba, una grieta o una no conformidad dimensional.
Inspeccione donde detectar el fallo resulta más barato
| Etapa | Propósito del control | Registros de ejemplo |
|---|---|---|
| Recepción | evitar que entre en producción material incorrecto o dañado | certificado, medición de sección, etiqueta de lote |
| Primera pieza | validar programa, útil, ruta y medición | informe dimensional y aprobación |
| En proceso | detectar la deriva antes de completar el lote | resultados periódicos de CTQ, comprobaciones de útiles |
| Posconformado | confirmar las referencias finales antes del acabado | resultados de dispositivo, ángulo, plano, envolvente |
| Posacabado | verificar contacto, recubrimiento, aislamiento e identidad | ensayos visuales y de proceso especificados |
| Liberación final | confirmar plano y documentación completos | lista de verificación de pieza acabada y disposición |
Los métodos de muestreo y medición deben basarse en el riesgo y acordarse para el proyecto. Una sola primera pieza puede validar el ajuste, pero no puede revelar todos los efectos de desgaste o de lote de material. A la inversa, medir cada característica no crítica puede consumir recursos sin reducir un riesgo significativo.
La política del NIST sobre trazabilidad metrológica es útil aquí: la trazabilidad exige una cadena de calibración documentada, pero la trazabilidad por sí sola no demuestra que una medición sea apta para su tolerancia prevista.
La lista de verificación de inspección de barras conductoras de cobre acabadas proporciona una estructura de campo para la aceptación final.
Cierre el ciclo con trazabilidad y datos de no conformidad
Vincule la pieza acabada con su plano, lote de material, programa, útiles, aprobación de primera pieza, resultados en proceso, acabado externo, inspección final y embalaje. Registre el retrabajo autorizado y las concesiones. Si aparece un defecto recurrente, analícelo por familia de piezas, operación, material, útil y turno en lugar de tratar cada evento como aislado.
El protocolo de trazabilidad de proveedores y control de calidad existente aborda el sistema de calidad más amplio. A nivel de proceso, el objetivo es simple: una pieza liberada debe ser reproducible, y cualquier cambio que pueda afectar al ajuste o la función debe ser visible para ingeniería antes del envío.
Adapte la arquitectura del equipamiento al cuello de botella
Máquinas separadas pueden ofrecer flexibilidad y capacidad en paralelo. Una unidad multifunción puede reducir la manipulación y el espacio en planta para un conjunto de piezas mixto adecuado. Una línea CNC dedicada puede mejorar el trabajo repetitivo con programas controlados y manipulación de material. Ninguna es automáticamente la mejor.
Utilice el volumen real por familia de piezas, la frecuencia de ajuste, las rutas, el mantenimiento, la disponibilidad de operarios, el WIP, la inspección y el rendimiento demostrado. Ejecute piezas representativas con los materiales más finos y más gruesos e incluya la relación orificio-doblado más difícil. Esa evidencia convierte una comparación de equipos en una decisión de producción.
Equipo relacionado
Máquina CNC de punzonado y corte de barras conductoras
Ver especificaciones y configuraciónComparta sus planos, materiales y requisitos de producción para seleccionar la configuración de la máquina.
Solicitar una propuestaPreguntas frecuentes
¿Cuáles son los pasos principales en la fabricación de barras conductoras de cobre?
Una ruta típica es: plano y revisión del proceso, verificación del material, anidado y preparación de piezas en bruto, punzonado o mecanizado, cizallado, doblado, desbarbado y limpieza, recubrimiento o aislamiento cuando se requiera, inspección final, marcado, embalaje y liberación de trazabilidad. La secuencia cambia según la pieza.
¿Deben punzonarse los orificios de las barras antes o después del doblado?
Punzonar antes del doblado es eficiente cuando la conformación no distorsiona el orificio ni lo desplaza fuera de la tolerancia final. Las características críticas de los terminales pueden necesitar mecanizado o compensación posteriores al conformado. Decida a partir de las referencias finales, el volumen, la geometría y un ensayo representativo.
¿Cómo se controlan las rebabas después del punzonado y el cizallado?
Utilice primero utillaje adecuado y bien mantenido y una holgura controlada, y luego aplique un método de desbarbado definido. Inspeccione ambas caras y los bordes, proteja las caras de contacto y verifique que el desbarbado no haya cambiado una dimensión crítica ni dejado contaminación abrasiva.
¿Qué dimensiones de las barras conductoras deben comprobarse durante la producción?
Compruebe las características que controlan el ajuste y la función: sección del material, referencias de la pieza en bruto, geometría de orificios y ranuras, posición y ángulo de doblado, planos finales de los terminales, envolvente general, áreas de contacto, retranqueos de acabado o aislamiento y cualquier característica crítica definida por el proyecto.
¿Cómo eligen los fabricantes entre máquinas de barras separadas y multifunción?
Compare las rutas reales de las familias de piezas, el rango de materiales, la frecuencia de ajuste, la utilización del cuello de botella, la flexibilidad requerida, el mantenimiento, la cobertura de operarios, el espacio en planta y la productividad de piezas acabadas. Un ensayo representativo es más fiable que comparar velocidades de ciclo nominales.