
Processo de fabricação de barramentos: da matéria-prima de cobre ao controle de qualidade da peça acabada
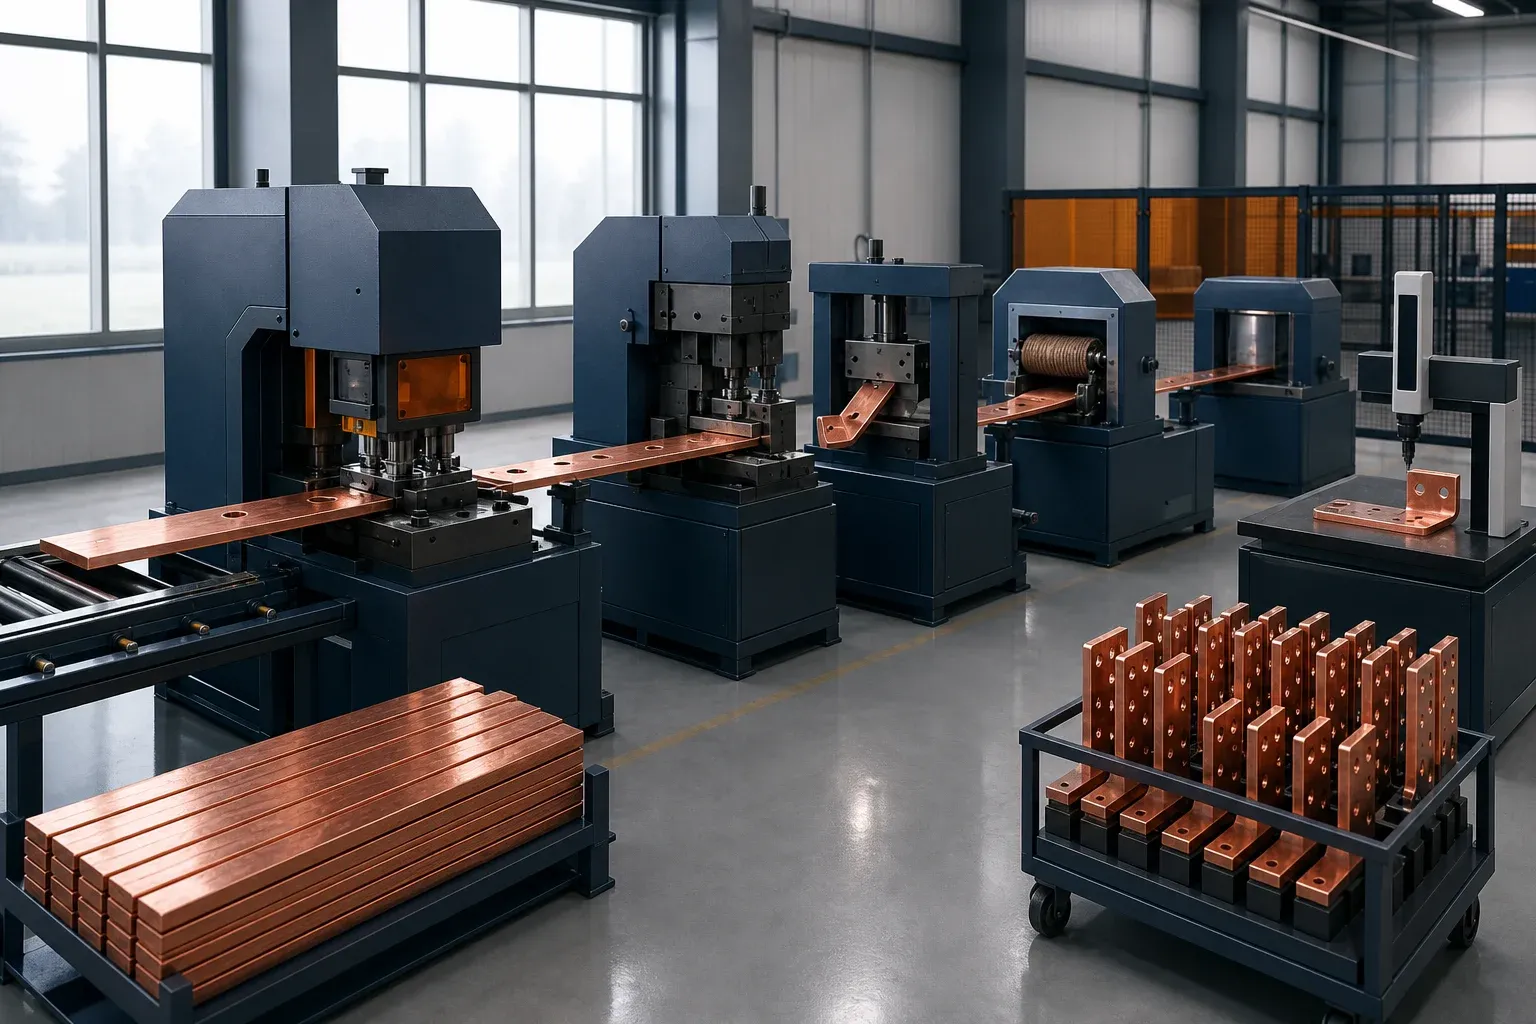
A fabricação de barramentos não é uma lista fixa de máquinas. É uma conversão controlada de um projeto elétrico e mecânico em um condutor acabado que se encaixa no conjunto, suporta o serviço especificado e pode ser rastreado até o desenho liberado e o material.
Um processo estável captura o risco no ponto mais precoce e econômico. Erros de material são encontrados no recebimento, erros de referência e de furos antes da dobra, erros de dobra antes do acabamento e defeitos superficiais ou de isolação antes da embalagem. A inspeção final então confirma a peça concluída, em vez de descobrir problemas que já consumiram todas as operações a jusante.
ISO 9001:2015 é a norma publicada de gestão da qualidade referenciada aqui; sua estrutura de processos e informações documentadas pode apoiar este plano de controle, mas a organização ainda deve definir sua própria rota específica de produto e suas evidências de aceitação. O catálogo da ISO indica a edição substituta como em publicação, portanto revise as referências do SGC apenas após confirmar a edição emitida e os requisitos de transição.
Converta o desenho em um plano de processo controlado
Revise o desenho antes de liberar o material. Identifique a qualidade e o estado do material, espessura e largura, referências finais, superfícies de condução de corrente e de contato, furos e rasgos, tipos de dobra, acabamento, isolação, marcações e características críticas para o encaixe. Resolva dimensões ambíguas com a engenharia, não na máquina.
O guia de tolerâncias de desenhos de barramentos mostra como traduzir as interfaces de montagem em referências funcionais, controles de posição de furos, resultados de dobra mensuráveis e um plano de primeira peça sem apertar desnecessariamente cada dimensão.
O plano de processo deve indicar:
- desenho e revisão;
- requisito de material e controle de lote;
- sequência de operações e centros de trabalho;
- identificação de programa, ferramental e dispositivos;
- verificações de primeira peça e em processo;
- fonte de aceitação final;
- retrabalho permitido e autoridade de aprovação;
- embalagem e manuseio das superfícies funcionais.
A referência de fabricação de barramentos para conjuntos de manobra acrescenta o contexto de montagem, enquanto este artigo se concentra na própria rota de produção.
Verifique o material antes do corte
Verifique se o condutor recebido corresponde à especificação de compra. Revise o certificado do material quando exigido e verifique dimensões da seção, planicidade, condição superficial e identificação do lote. Separe o material suspeito antes que entre no aninhamento.
Para decisões de grau de cobre dentro dessa especificação, use o guia de materiais C110, C101 e C102. Ele separa a identidade da liga dos requisitos de têmpera e união, para que uma substituição de material não entre em produção apenas pelo nome do grau.
Cobre e alumínio não podem ser trocados mantendo as mesmas dimensões externas. Condutividade, densidade, comportamento mecânico, óxido superficial, preparação de junta e resposta à conformação são diferentes. Use o guia de usinagem cobre versus alumínio quando o projeto permitir qualquer um dos materiais.
Armazene e manuseie as barras de modo que não adquiram riscos profundos, danos de borda, contaminação ou dobras descontroladas. Superfícies de contato e peças destinadas à galvanoplastia merecem proteção dedicada.
Anime e prepare as peças brutas para a rota a jusante
O aninhamento deve preservar referências estáveis e considerar margens de fixação, tolerância de corte ou cisalhamento, gestão de retalhos, orientação da dobra, direção de laminação ou do grão quando o processo exigir e identificação das peças. A utilização do material é importante, mas um layout que economiza cobre criando fixação instável ou orientação de conformação errada não é eficiente.
Aplique uma política controlada de retalhos: marque a identidade do material, as dimensões restantes e a reutilização permitida. O recurso de aninhamento 3D e redução de desperdício de cobre explica a otimização de rendimento sem tratar um percentual de economia de destaque como garantido para todo mix de peças.
Após o cisalhamento, verifique comprimento, largura, esquadro quando crítico, deformação e condição da borda. Uma borda cisalhada que se tornará fronteira dielétrica ou superfície adjacente ao contato pode exigir controle mais rigoroso do que uma borda externa não funcional.
Punzone os furos sem perder o controle das referências
Programe furos e rasgos a partir das referências do desenho. Confirme a ferramenta correta, a folga da matriz, a orientação, a espessura do material e a revisão do programa antes do primeiro golpe. Inspecione a primeira peça quanto a tamanho de furo, passo, distância da borda, rebarba, distorção e relação com as dobras posteriores.
O desgaste da ferramenta pode alterar a qualidade da borda antes de criar uma falha dimensional óbvia. Acompanhe a condição visual, a tendência de rebarbas, a manutenção e a vida da ferramenta de acordo com o material real. Não espere um lote danificado para estabelecer o intervalo de substituição.
Uma estação de puncionamento e cisalhamento DHCNC-BP-60 é uma rota de equipamento para peças repetitivas. Suas especificações formais devem ser verificadas em relação ao material e ao desenho de teste; a tolerância do projeto continua sendo o valor do desenho liberado.
Dobre em uma sequência que preserve o acesso e a geometria
A sequência de dobra determina se a ferramenta alcança as características posteriores e se as dobras concluídas colidem com a máquina, o dispositivo ou a própria peça. Simule ou revise a sequência antes da produção, especialmente para deslocamentos, dobras em U, dobras de borda e condutores tridimensionais.
Controle material, raio da ferramenta, direção da dobra, ajuste de curso ou ângulo e resultado da primeira peça. A compensação do retorno elástico pertence a um registro de processo de peça e material, não à memória genérica do operador. Meça as referências conformadas finais após o descarregamento.
Para peças de transformador espessas ou com torção, use o guia dedicado de fabricação de barramentos para transformadores. Para a arquitetura do equipamento, compare uma máquina multifuncional com uma dobradeira servo-hidráulica dedicada usando o mix de produção real.
Rebarbar, limpar, acabar e mascarar as superfícies funcionais
A rebarbação deve remover bordas afiadas e material solto sem arredondar uma referência, afinar um terminal, incrustar partículas abrasivas ou riscar uma face de contato. Limpe a peça com um método compatível com o acabamento seguinte e com a especificação do projeto.
Galvanoplastia e isolação são operações diferentes com propósitos diferentes. O guia de tratamento de superfície aborda o acabamento de contato e a estratégia anticorrosão. O guia de isolação de barramentos aborda coberturas dielétricas, barreiras e sequência de processo.
Os limites de mascaramento devem ser dimensionados e repetíveis. Após o processamento externo, verifique se voltaram a peça e a revisão corretas, se as áreas funcionais permaneceram protegidas e se o acabamento não ocultou uma rebarba, trinca ou não conformidade dimensional.
Inspecione onde a falha custa menos para ser detectada
| Etapa | Propósito do controle | Registros de exemplo |
|---|---|---|
| Recebimento | impedir que material errado ou danificado entre em produção | certificado, medição de seção, etiqueta de lote |
| Primeira peça | validar programa, ferramenta, rota e medição | relatório dimensional e aprovação |
| Em processo | detectar deriva antes de o lote ser concluído | resultados periódicos de CTQ, verificações de ferramentas |
| Pós-conformação | confirmar referências finais antes do acabamento | resultados de dispositivo, ângulo, plano, envelope |
| Pós-acabamento | verificar contato, revestimento, isolação e identidade | testes visuais e de processo especificados |
| Liberação final | confirmar desenho e documentação completos | checklist da peça acabada e disposição |
Amostragem e métodos de medição devem ser baseados em risco e acordados para o projeto. Uma única primeira peça pode validar o ajuste, mas não pode revelar todos os efeitos de desgaste ou de lote de material. Por outro lado, medir cada característica não crítica pode consumir recursos sem reduzir risco significativo.
A política do NIST sobre rastreabilidade metrológica é útil aqui: a rastreabilidade exige uma cadeia de calibração documentada, enquanto a rastreabilidade sozinha não prova que uma medição seja adequada à tolerância prevista.
A checklist de inspeção de barramentos de cobre acabados fornece uma estrutura de campo para a aceitação final.
Feche o ciclo com rastreabilidade e dados de não conformidade
Vincule a peça acabada ao seu desenho, lote de material, programa, ferramentas, aprovação de primeira peça, resultados em processo, acabamento externo, inspeção final e embalagem. Registre retrabalho autorizado e concessões. Se um defeito recorrente aparecer, analise-o por família de peças, operação, material, ferramenta e turno em vez de tratar cada evento como isolado.
O protocolo existente de rastreabilidade de fornecedores e controle de qualidade aborda o sistema de qualidade mais amplo. No nível de processo, o objetivo é simples: uma peça liberada deve ser reproduzível, e qualquer mudança que possa afetar o encaixe ou a função deve ser visível à engenharia antes do embarque.
Adeque a arquitetura do equipamento ao gargalo
Máquinas separadas podem oferecer flexibilidade e capacidade paralela. Uma unidade multifuncional pode reduzir manuseio e espaço físico para um conjunto misto de peças adequado. Uma linha CNC dedicada pode melhorar o trabalho repetitivo com programas controlados e manuseio de material. Nenhuma é automaticamente a melhor.
Use volume real por família de peças, frequência de setup, rotas, manutenção, disponibilidade de operadores, WIP, inspeção e rendimento demonstrado. Execute peças representativas com os materiais mais finos e mais espessos e inclua a relação furo-dobra mais difícil. Essa evidência transforma uma comparação de equipamentos em uma decisão de produção.
Equipamento relacionado
Máquina CNC de puncionamento e corte de barramentos
Ver especificações e configuraçãoEnvie desenhos, materiais e requisitos de produção para definir a configuração da máquina.
Solicitar uma propostaPerguntas frequentes
Quais são as etapas principais na fabricação de barramentos de cobre?
Uma rota típica é: desenho e revisão de processo, verificação do material, aninhamento e preparação das peças brutas, puncionamento ou usinagem, cisalhamento, dobra, rebarbação e limpeza, galvanoplastia ou isolação quando necessário, inspeção final, marcação, embalagem e liberação da rastreabilidade. A sequência muda conforme a peça.
Os furos do barramento devem ser puncionados antes ou depois da dobra?
Puncionar antes da dobra é eficiente quando a conformação não distorce o furo nem o desloca para fora da tolerância final. Características críticas de terminal podem exigir usinagem ou compensação pós-conformação. Decida com base nas referências finais, no volume, na geometria e em um ensaio representativo.
Como as rebarbas são controladas após o puncionamento e o cisalhamento?
Use primeiro ferramental adequado e bem mantido e uma folga controlada, depois aplique um método de rebarbação definido. Inspecione ambos os lados e as bordas, proteja as faces de contato e verifique se a rebarbação não alterou uma dimensão crítica nem deixou contaminação abrasiva.
Quais dimensões do barramento devem ser verificadas durante a produção?
Verifique as características que controlam o encaixe e a função: seção do material, referências da peça bruta, geometria de furos e rasgos, localização e ângulo da dobra, planos finais dos terminais, envelope geral, áreas de contato, recuos de acabamento ou isolação e quaisquer características críticas definidas pelo projeto.
Como os fabricantes escolhem entre máquinas de barramento separadas e multifuncionais?
Compare as rotas reais das famílias de peças, a faixa de material, a frequência de setup, a utilização do gargalo, a flexibilidade exigida, a manutenção, a cobertura de operadores, o espaço físico e a produtividade de peças acabadas. Um ensaio representativo é mais confiável do que comparar taxas de ciclo nominais.