
Proces produkcji szyn prądowych: od miedzianego materiału do kontroli jakości gotowej części
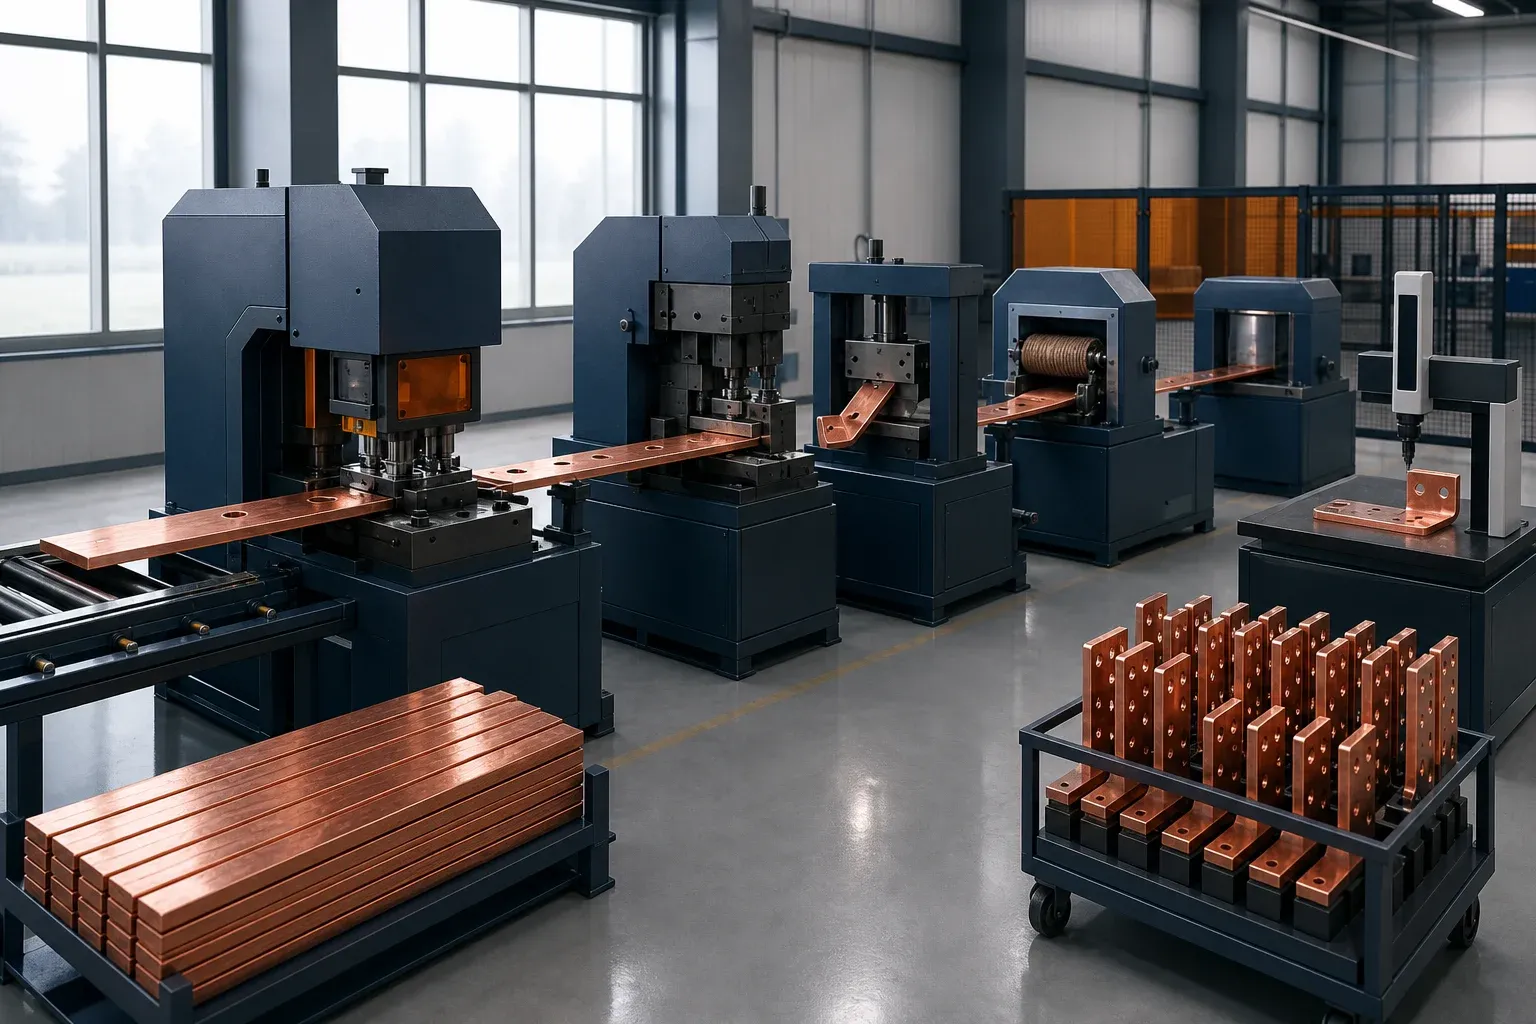
Produkcja szyn prądowych nie jest stałą listą maszyn. To kontrolowana zamiana projektu elektrycznego i mechanicznego w gotowy przewodnik, który pasuje do zespołu, przenosi określone obciążenie i można go powiązać z zatwierdzonym rysunkiem oraz materiałem.
Stabilny proces wychwytuje ryzyko w najwcześniejszym ekonomicznym punkcie. Błędy materiałowe wykrywa się przy przyjęciu, błędy baz i otworów przed gięciem, błędy gięcia przed wykończeniem, a wady powierzchni lub izolacji przed pakowaniem. Kontrola końcowa potwierdza wtedy gotową część, zamiast wykrywać problemy, które pochłonęły już wszystkie operacje następne.
ISO 9001:2015 to przywołana tu opublikowana norma zarządzania jakością; jej ramy procesów i informacji udokumentowanej mogą wspierać ten plan kontroli, ale organizacja nadal musi określić własną trasę dla danego produktu i dowody odbioru. Katalog ISO wskazuje wydanie zastępujące jako będące w publikacji, więc odniesienia do SZJ należy zaktualizować dopiero po potwierdzeniu wydanego wydania i wymagań przejściowych.
Przekształć rysunek w kontrolowany plan procesu
Przejrzyj rysunek przed wydaniem materiału. Zidentyfikuj gatunek i stan materiału, grubość i szerokość, bazy końcowe, powierzchnie przewodzące prąd i stykowe, otwory i szczeliny, rodzaje gięć, wykończenie, izolację, oznakowanie oraz cechy krytyczne dla pasowania. Niejednoznaczne wymiary rozstrzygaj z działem konstrukcyjnym, a nie na maszynie.
Poradnik tolerancji rysunkowych szyn prądowych pokazuje, jak przełożyć styki montażowe na bazy funkcjonalne, kontrolę położenia otworów, mierzalne wyniki gięcia i plan pierwszej części bez niepotrzebnego zaostrzania każdego wymiaru.
Plan procesu powinien określać:
- rysunek i rewizję;
- wymagania materiałowe i kontrolę partii;
- kolejność operacji i stanowiska robocze;
- identyfikację programu, oprzyrządowania i mocowań;
- kontrole pierwszej części i kontrolę międzyoperacyjną;
- źródło odbioru końcowego;
- dozwoloną przeróbkę i uprawnienia do zatwierdzania;
- pakowanie i obchodzenie się z powierzchniami funkcjonalnymi.
Dokumentacja produkcji szyn prądowych dla rozdzielnic dodaje kontekst montażowy, natomiast ten artykuł skupia się na samej trasie produkcyjnej.
Zweryfikuj materiał przed cięciem
Sprawdź, czy otrzymany przewodnik odpowiada specyfikacji zakupowej. Przejrzyj atest materiału, gdy jest wymagany, i zweryfikuj wymiary przekroju, płaskość, stan powierzchni i identyfikację partii. Odłóż materiał budzący wątpliwości, zanim trafi do gniazdowania.
Przy decyzjach o gatunku miedzi w ramach tej specyfikacji korzystaj z poradnika materiałowego C110, C101 i C102. Oddziela on tożsamość stopu od wymagań dotyczących stanu i łączenia, dzięki czemu zamiana materiału nie wchodzi do produkcji tylko na podstawie nazwy gatunku.
Miedzi i aluminium nie można zamieniać, zachowując te same wymiary zewnętrzne. Przewodność, gęstość, zachowanie mechaniczne, tlenek powierzchniowy, przygotowanie złączy i reakcja na formowanie są różne. Korzystaj z poradnika obróbki miedź kontra aluminium, gdy projekt dopuszcza oba materiały.
Przechowuj i transportuj pręty tak, aby nie powstawały głębokie rysy, uszkodzenia krawędzi, zanieczyszczenia ani niekontrolowane zgięcia. Powierzchnie stykowe i części przeznaczone do platerowania wymagają specjalnej ochrony.
Zagospodaruj i przygotuj wycinanki do dalszej trasy
Gniazdowanie powinno zachować stabilne bazy oraz uwzględniać marginesy mocowania, naddatek na cięcie, gospodarkę odpadkami, orientację gięcia, kierunek walcowania lub ziarna, gdy proces tego wymaga, oraz identyfikację części. Wykorzystanie materiału jest ważne, ale układ oszczędzający miedź kosztem niestabilnego mocowania lub złej orientacji formowania nie jest efektywny.
Stosuj kontrolowaną politykę resztek: oznaczaj tożsamość materiału, pozostałe wymiary i dopuszczalne ponowne użycie. Materiał o gniazdowaniu 3D i ograniczaniu strat miedzi wyjaśnia optymalizację uzysku bez traktowania efektownego procentu oszczędności jako gwarantowanego dla każdego zestawu części.
Po cięciu sprawdź długość, szerokość, prostokątność, gdy jest krytyczna, odkształcenie i stan krawędzi. Krawędź cięta, która stanie się granicą dielektryczną lub powierzchnią sąsiadującą ze stykiem, może wymagać bardziej rygorystycznej kontroli niż niefunkcjonalna krawędź zewnętrzna.
Wykrawaj otwory bez utraty kontroli baz
Programuj otwory i szczeliny od baz z rysunku. Potwierdź właściwe narzędzie, luz matrycy, orientację, grubość materiału i rewizję programu przed pierwszym suwem. Skontroluj pierwszą część pod kątem wymiaru otworu, rozstawu, odległości od krawędzi, zadzioru, odkształcenia i relacji z późniejszymi gięciami.
Zużycie narzędzia może zmienić jakość krawędzi, zanim powstanie oczywisty błąd wymiarowy. Śledź stan wizualny, trend zadziorów, konserwację i żywotność narzędzia zgodnie z rzeczywistym materiałem. Nie czekaj na uszkodzoną partię, aby ustalić interwał wymiany.
Stanowisko wykrawania i cięcia DHCNC-BP-60 to jedna z tras wyposażenia dla części powtarzalnych. Jego formalne specyfikacje należy sprawdzić względem materiału i rysunku próbnego; tolerancja projektu pozostaje wartością z zatwierdzonego rysunku.
Gij w kolejności, która zachowuje dostęp i geometrię
Kolejność gięcia decyduje o tym, czy narzędzie dotrze do późniejszych cech i czy wykonane gięcia nie zderzą się z maszyną, mocowaniem lub samą częścią. Symuluj lub przejrzyj kolejność przed produkcją, szczególnie dla przesunięć, gięć U, gięć krawędziowych i przewodników trójwymiarowych.
Kontroluj materiał, promień narzędzia, kierunek gięcia, ustawienie suwu lub kąta oraz wynik pierwszej części. Kompensacja sprężynowania należy do zapisu procesu części i materiału, a nie do ogólnej pamięci operatora. Zmierz końcowe bazy po zdjęciu części.
Dla grubych lub skręcanych części transformatorowych korzystaj z dedykowanego poradnika produkcji szyn prądowych do transformatorów. Przy architekturze wyposażenia porównaj maszynę wielofunkcyjną z dedykowaną giętarką serwo-hydrauliczną, używając rzeczywistego miks produkcji.
Usuń zadziory, wyczyść, wykończ i zamaskuj powierzchnie funkcjonalne
Usuwanie zadziorów powinno eliminować ostre krawędzie i luźny materiał bez zaokrąglania bazy, pocieniania terminala, wbijania cząstek ściernych ani rysowania powierzchni stykowej. Wyczyść część metodą zgodną z następnym wykończeniem i specyfikacją projektu.
Platerowanie i izolacja to różne operacje o różnych celach. Poradnik obróbki powierzchniowej omawia wykończenie styków i strategię antykorozyjną. Poradnik izolacji szyn prądowych omawia powłoki dielektryczne, bariery i kolejność procesu.
Granice maskowania powinny być zwymiarowane i powtarzalne. Po obróbce zewnętrznej zweryfikuj, czy wróciła właściwa część i rewizja, czy obszary funkcjonalne pozostały chronione i czy wykończenie nie ukryło zadzioru, pęknięcia lub niezgodności wymiarowej.
Kontroluj tam, gdzie wykrycie wady jest najtańsze
| Etap | Cel kontroli | Przykładowe zapisy |
|---|---|---|
| Przyjęcie | zapobiec wejściu błędnego lub uszkodzonego materiału do produkcji | atest, pomiar przekroju, etykieta partii |
| Pierwsza część | zatwierdzić program, narzędzie, trasę i pomiar | raport wymiarowy i zatwierdzenie |
| W procesie | wykryć dryf przed ukończeniem partii | okresowe wyniki CTQ, kontrole narzędzi |
| Po formowaniu | potwierdzić bazy końcowe przed wykończeniem | wyniki mocowania, kąta, płaszczyzny, obrysu |
| Po wykończeniu | zweryfikować styk, powłokę, izolację i tożsamość | określone badania wizualne i procesowe |
| Zwolnienie końcowe | potwierdzić kompletny rysunek i dokumentację | lista kontrolna gotowej części i dyspozycja |
Metody próbkowania i pomiaru powinny być oparte na ryzyku i uzgodnione dla projektu. Pojedyncza pierwsza część może zatwierdzić ustawienie, ale nie ujawni wszystkich efektów zużycia lub partii materiału. Z drugiej strony pomiar każdej niekrytycznej cechy może pochłaniać zasoby bez ograniczania istotnego ryzyka.
Polityka NIST dotycząca spójności pomiarowej jest tu przydatna: identyfikowalność wymaga udokumentowanego łańcucha kalibracji, a sama identyfikowalność nie dowodzi, że pomiar jest odpowiedni dla docelowej tolerancji.
Lista kontrolna gotowych miedzianych szyn prądowych zapewnia strukturę odbioru końcowego na hali.
Zamknij pętlę identyfikowalnością i danymi o niezgodnościach
Powiąż gotową część z jej rysunkiem, partią materiału, programem, narzędziami, zatwierdzeniem pierwszej części, wynikami międzyoperacyjnymi, wykończeniem zewnętrznym, kontrolą końcową i pakowaniem. Zapisuj autoryzowane przeróbki i odstępstwa. Jeśli pojawi się powtarzający się defekt, analizuj go według rodziny części, operacji, materiału, narzędzia i zmiany, zamiast traktować każde zdarzenie jako odosobnione.
Istniejący protokół identyfikowalności dostawców i kontroli jakości dotyczy szerszego systemu jakości. Na poziomie procesu cel jest prosty: zwolniona część powinna być powtarzalna, a każda zmiana mogąca wpłynąć na pasowanie lub funkcję powinna być widoczna dla działu konstrukcyjnego przed wysyłką.
Dopasuj architekturę wyposażenia do wąskiego gardła
Oddzielne maszyny mogą zapewnić elastyczność i równoległą zdolność produkcyjną. Jednostka wielofunkcyjna może ograniczyć przenoszenie i zajętość podłogi dla odpowiedniego mieszanego zestawu części. Dedykowana linia CNC może poprawić pracę powtarzalną dzięki kontrolowanym programom i obsłudze materiału. Żadna nie jest automatycznie najlepsza.
Korzystaj z rzeczywistego wolumenu rodzin części, częstotliwości przezbrojeń, tras, konserwacji, dostępności operatorów, WIP, kontroli i wykazanego uzysku. Uruchom reprezentatywne części z najcieńszych i najgrubszych materiałów i uwzględnij najtrudniejszą relację otwór-gięcie. Te dowody zamieniają porównanie wyposażenia w decyzję produkcyjną.
Powiązana maszyna
Maszyna CNC do wykrawania i cięcia szyn prądowych
Zobacz parametry i konfiguracjęPrześlij rysunki, informacje o materiałach i wymagania produkcyjne, aby dobrać konfigurację maszyny.
Poproś o ofertęNajczęściej zadawane pytania
Jakie są główne etapy produkcji miedzianych szyn prądowych?
Typowa trasa to: rysunek i przegląd procesu, weryfikacja materiału, gniazdowanie i przygotowanie wycinanek, wykrawanie lub obróbka, cięcie, gięcie, usuwanie zadziorów i czyszczenie, platerowanie lub izolacja, gdy wymagane, kontrola końcowa, znakowanie, pakowanie i zwolnienie identyfikowalności. Kolejność zmienia się w zależności od części.
Czy otwory w szynie prądowej należy wykrawać przed czy po gięciu?
Wykrawanie przed gięciem jest efektywne, gdy formowanie nie odkształci otworu ani nie przesunie go poza tolerancję końcową. Krytyczne cechy terminali mogą wymagać obróbki lub kompensacji po formowaniu. Decyduj na podstawie baz końcowych, wolumenu, geometrii i reprezentatywnej próby.
Jak kontroluje się zadziory po wykrawaniu i cięciu?
Najpierw użyj odpowiedniego, utrzymywanego narzędzia i kontrolowanego luzu, a następnie zastosuj określoną metodę usuwania zadziorów. Skontroluj obie strony i krawędzie, chroń powierzchnie stykowe i zweryfikuj, że usuwanie zadziorów nie zmieniło krytycznego wymiaru ani nie pozostawiło zanieczyszczenia ściernego.
Które wymiary szyny prądowej należy sprawdzać podczas produkcji?
Sprawdzaj cechy kontrolujące pasowanie i funkcję: przekrój materiału, bazy wycinanki, geometrię otworów i szczelin, położenie i kąt gięcia, końcowe płaszczyzny terminali, obrys całkowity, obszary styku, cofnięcia wykończenia lub izolacji oraz wszelkie krytyczne cechy określone w projekcie.
Jak producenci wybierają między osobnymi a wielofunkcyjnymi maszynami do szyn prądowych?
Porównaj rzeczywiste trasy rodzin części, zakres materiałów, częstotliwość przezbrojeń, wykorzystanie wąskiego gardła, wymaganą elastyczność, konserwację, obsadę operatorów, powierzchnię hali i wydajność gotowych części. Reprezentatywna próba jest bardziej wiarygodna niż porównywanie nominalnych czasów cyklu.