
Bitmiş Parçalar ve Gelen Mal Kabulü için Bakır Bara Muayene Kontrol Listesi
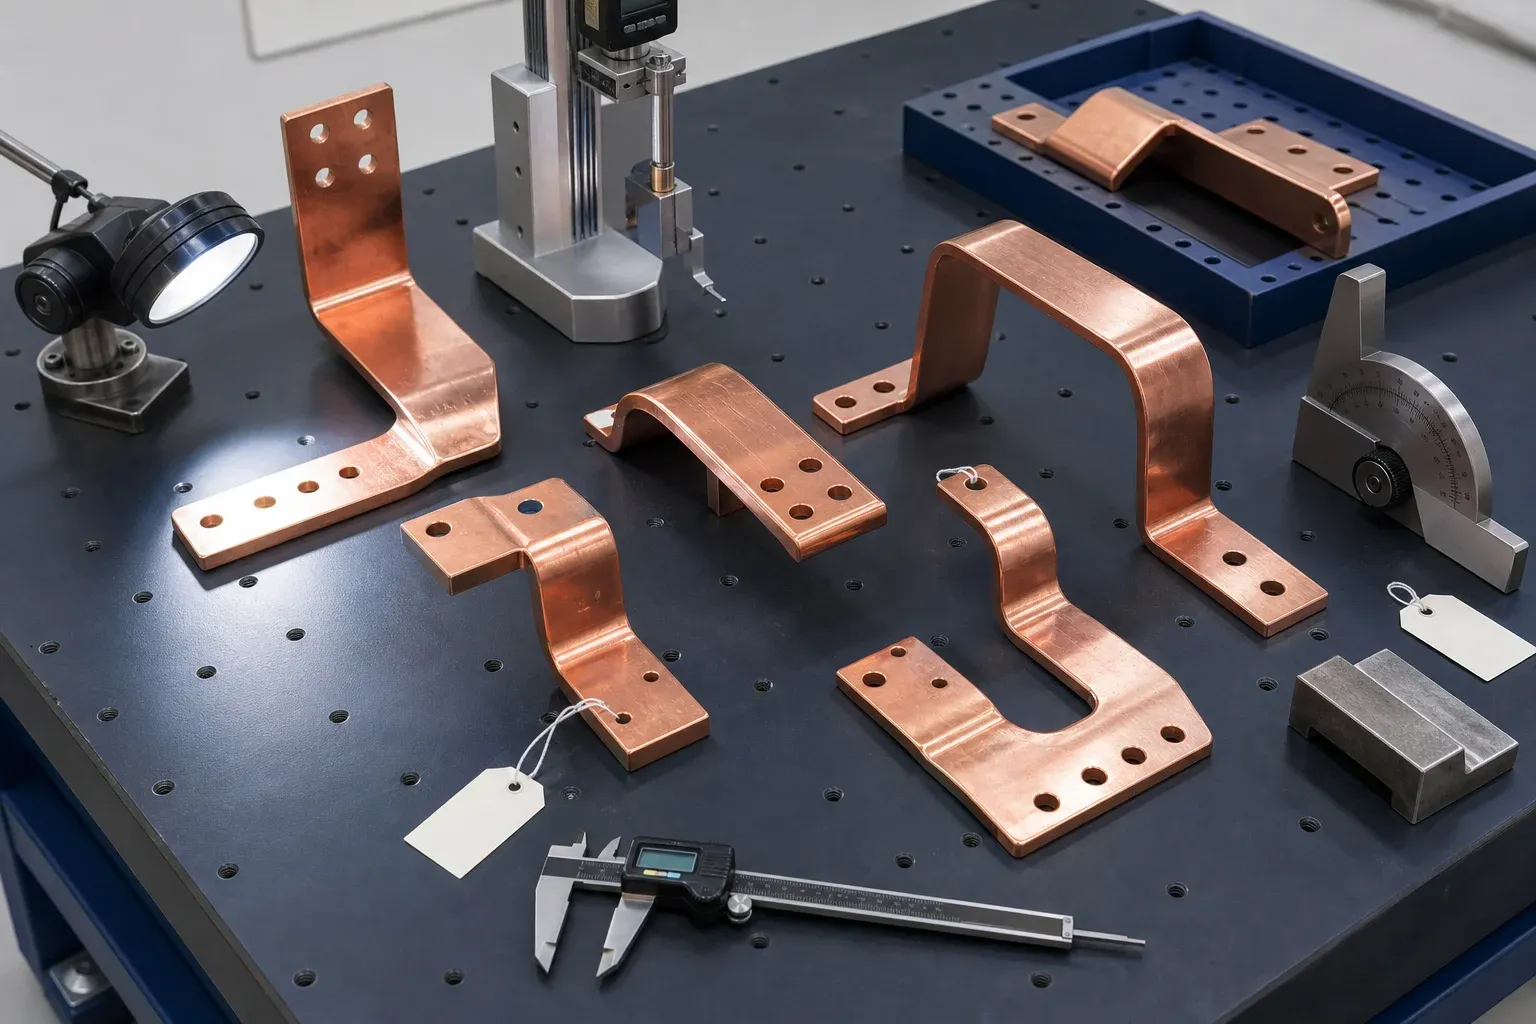
Bu kontrol listesi, son muayene veya giriş kabulü aşamasındaki yeni üretilmiş bakır baralar içindir. Kullanım sırasındaki bakım aralığı, kızılötesi tarama prosedürü veya çizimin yerini alan bir belge değildir. Her kabul sonucu, satın alma siparişine, yayımlanmış şartnameye veya geçerli proje standardına kadar izlenebilmelidir.
Muayene elemanının görevi; kimlik, uyum, işlevsel yüzeyler, yüzey kalitesi ve kayıtları doğrulamak, eksik toleransları kendiliğinden varsaymadan hareket etmektir. Bir gereklilik net değilse parçayı karantinaya alın ve yeniden işleme veya montaj öncesinde mühendislik kararı alın.
Önce muayene temelini oluşturun
Paketi açmadan önce satın alma siparişini, parça numarasını, çizimi ve revizyonunu, malzemeyi ve yüzey işlemini, gerekli belgeleri, miktarı, parti tanımını ve numune alma planını doğrulayın. Güvenlik, elektriksel arayüz ve montaj uyumu için kritik özellikleri belirleyin.
Muayene planı; kimin kabul edebileceğini, reddedebileceğini, yeniden işlemeyi onaylayabileceğini veya olduğu gibi kullanıma izin verebileceğini belirtmelidir. Ayrıca toleransın cihazın veya yöntemin kabiliyetine yaklaştığı durumlarda ölçüm belirsizliğini ele almalıdır.
Kalibrasyon durumu gereklidir ancak yeterli değildir. NIST’in metrolojik izlenebilirlik politikası, bir sonucun belgelenmiş ve kesintisiz bir kalibrasyon zincirine ihtiyaç duyduğunu ve izlenebilirliğin tek başına ölçüm görevi için uygunluğu garanti etmediğini açıklar. Bu nedenle muayene planı; yöntemi, çözünürlüğü ve belirsizliği gerçek toleransla eşleştirmelidir.
Asla kontrolsüz bir ekran görüntüsüne veya geçersiz kılınmış bir çizime göre ölçüm yapmayın. Tedarikçi ve alıcı farklı revizyon sistemleri kullanıyorsa siparişe ve rapora çapraz referans ekleyin.
Belgeleri, malzemeyi ve izlenebilirliği doğrulayın
Teslim alırken şunları kontrol edin:
- paketleme listesi ve parça miktarı;
- parça numarası, yön ve çizim revizyonu;
- gerekli olduğunda malzeme sertifikası;
- belirtildiği şekilde iletken sınıfı ve koşulu;
- kalınlık, genişlik ve diğer hammadde özellikleri;
- gerekli olduğunda parti veya döküm kimliği;
- belirtildiğinde kaplama veya yalıtım için dış işlem sertifikası;
- ilk parça veya son muayene raporu;
- onaylanmış sapma veya taviz referansları.
Pozitif malzeme tanımlaması her bakır parça için otomatik olarak gerekli değildir. Yalnızca sözleşme, risk veya kalite planı gerektirdiğinde kullanın. İzlenebilirliğin gücü, malzeme veya revizyon karışmasının sonucuyla uyumlu olmalıdır.
Taslak ölçülerini, delikleri, yuvaları ve kenarları kontrol edin
Çizim referanslarından ölçün. Toplam uzunluk ve genişliği, delik ve yuva ölçülerini, hatveyi, kenar mesafesini, varsa havşa veya kabartma özelliklerini ve yönü doğrulayın. Her iki yüzü çapak, yuvarlanma, deformasyon, çatlak ve takım izleri açısından inceleyin.
Kenar hataları tekrarladığında, bara çapak alma ve temizlik rehberi nedenin nasıl izleneceğini, bitirme yönteminin nasıl seçileceğini ve temas yüzeylerinin nasıl korunacağını açıklar. Pürüzsüz görünen bir kenar yine de çizime ve muayene yöntemine uygun olmalıdır.
Her bir ölçünün ötesine bakın. Bir delik deseni kendi içinde geçebilir ancak son uca veya büküme göre kaymış olabilir. Bir montaj mastarı veya referans tabanlı ölçüm, işlevsel ilişkiyi yakalar.
CNC delme ve kesme istasyonunda üretilen parçalar için rapor, yalnızca makinenin gösterdiği koordinatları değil, yine alıcının çizimini ve kararlaştırılan ölçüm yöntemini kullanmalıdır.
Büküm geometrisini ve nihai montaj referanslarını ölçün
Büküm açısını, konumunu, kontrol ediliyorsa yarıçapını, ofset yüksekliğini, kol uzunluğunu, paralelliği, terminal düzlemi yönünü ve toplam zarfı inceleyin. Kenar bükümleri ve burulmalar bir mastar veya 3D yöntem gerektirebilir; çünkü el tipi bir açı ölçer tam geometriyi tanımlayamaz.
Parçayı tutarlı şekilde destekleyin. Uzun baralar seğim yapabilir ve uygun bir parça geçer koşula zorlanabilir. Muayene düzeneği, amaçlanan montaj desteğini veya çizimin serbest durum tanımını temsil etmelidir.
DHAC-BB-H büküm ekipmanı sayfasını ürün bağlamı olarak kullanın; evrensel parça toleransı kaynağı olarak değil. Geri esneme ve nihai geometri, malzemeye, takıma ve çizime bağlı kalır.
Temas yüzeylerini, kaplamayı ve yalıtımı inceleyin
Temas yüzeyleri temiz, korunmuş ve izin verilen işçilik standardının ötesinde hasarsız olmalıdır. Maskeleme veya yalıtım kesim ölçülerini, kaplama kapsamını, kaplama görünümünü, kenar bütünlüğünü ve belirtilen kalınlık veya yapışma kayıtlarını doğrulayın.
Parlak bir yüzeyin elektriksel olarak kabul edilebilir olduğunu ya da renk değişiminin otomatik olarak hata olduğunu varsaymayın. Gerçek durumu onaylanmış yüzey işlemi şartnamesiyle karşılaştırın. Kalay ve gümüş yüzey işlem rehberi kaplama seçimini açıklar; ayrı bir temas direnci rehberi monte edilmiş bağlantı testini kapsar.
Yalıtım muayenesi çatlak, boşluk, kalkma, kırışıklık, kenar incelmesi, kirlenme ve hatalı kesimleri aramalıdır. Elektriksel testler gerektiğinde görsel bir kontrol listesine değil, proje prosedürüne göre yapılır.
İşaretlemeyi, temizliği ve paketlemeyi doğrulayın
Parça işaretlemesi, işlevsel bir yüzeye zarar vermeden çizimin gerektirdiği kimlik ve yönü sağlamalıdır. Belirtildiğinde faz veya kutup tanımlamasını doğrulayın, ancak rengi tek başına izlenebilirlik olarak kabul etmeyin.
Paketleme, baraların birbirine sürtmesini, bükülmesini, korozyonunu veya temas bölgelerinin kirlenmesini önlemelidir. Geometri ve güzergâha uygun olarak ayırıcılar, uç koruması, nem kontrolü ve rijit destek kullanın. Kısmi açma sonrasında etiketlerin doğru partiyle bağlantılı kaldığını kontrol edin.
Parçalar depoda bekleyecek, üretim sürecinde ilerleyecek veya ihracat paketleriyle seyahat edecekse, yoğuşmayı, düz desteklemeyi, yüzeyle uyumlu sargıyı, parti ayrımını ve kademeli muayeneyi kontrol etmek için ayrı bakır bara depolama ve paketleme planını kullanın.
Uygunsuzluğu kaydedin ve kararı kontrol edin
Bir özellik başarısız olduğunda ölçülen değeri, gerekliliği, yöntemi, konumu, yararlıysa fotoğrafı, etkilenen miktarı ve partiyi kaydedin. Parçaları ayrı tutun. Karar; ret, yeniden işleme, onarım veya olduğu gibi kullanım olabilir ve yalnızca yetkili süreç üzerinden verilir.
Yeniden işleme kontrollü bir yöntem ve yeniden muayene gerektirir. Bir deliği büyütmek, bir bükümü düzleştirmek, bir temas yüzeyini parlatmak veya yalıtımı onarmak elektriksel, mekanik veya yüzey davranışını değiştirebilir. Bir operatörün parçayı oturtabilmesi onay değildir.
Daha geniş kapsamlı tedarikçi izlenebilirlik ve fabrika denetim protokolü sistem kontrollerini ele alır; bu kontrol listesi teslim alınan veya bitmiş parçaya odaklı kalır.
Bu bitmiş parça kontrol listesi yapısını kullanın
| Madde | Kaydedilecek gereklilik | Önerilen yöntem | Rapor alanı |
|---|---|---|---|
| Kimlik | PO, parça, çizim, revizyon, parti | belge ve işaretleme incelemesi | durum ve uygunsuzluk |
| Malzeme | sınıf, koşul, kesit, sertifika | sertifika artı kalibre edilmiş ölçüm | sonuç ve sertifika no |
| Taslak geometri | uzunluk, genişlik, kritikse diklik | kumpas, cetvel, yükseklik sistemi, CMM | değer ve takım no |
| Delikler ve yuvalar | ölçü, hatve, kenar mesafesi, yön | tıkaç/pim mastarı, kumpas, CMM, bağlama düzeneği | değer/durum |
| Kenarlar | çapak, keskinlik, çatlak, deformasyon | görsel/dokunsal ve tanımlı mastar | hata konumu |
| Bükümler | açı, konum, ofset, terminal düzlemi | açı sistemi, yükseklik ölçer, mastar, CMM | değer/durum |
| Temas yüzeyleri | düzlük, temizlik, yüzey, koruma | görsel ve proje tanımlı ölçüm | durum/parti |
| Kaplama/yalıtım | kapsam, kesim, hasar, belirtilen proses sonucu | görsel artı belirtilen test | sertifika/sonuç |
| İşaretleme/paketleme | kimlik, yön, koruma | görsel inceleme | durum |
| Serbest bırakma | numune/%100, NCR’ler, onaylar | rapor incelemesi | muayene elemanı/tarih/karar |
Numune alma planlı bir karardır; ölçümden sonra doldurulan boş bir alan değildir. Ayar, malzeme, çizim, takım, tedarikçi veya proses değişikliğinden sonra kontrolü artırın. Yalnızca kalite planı ve kanıtlanmış kabiliyet izin verdiğinde azaltın.
Kontrol listesini süreçle bağlantılı tutun
Muayene raporu üretim iyileştirmesini beslemelidir. Tekrarlanan delik kayması program veya referans kontrolüne işaret eder; tekrarlanan kenar hasarı takım veya taşımaya işaret edebilir; kararsız büküm konumu malzeme, ayar veya geri esneme kontrolüne işaret edebilir. Hatanın önlenmesinin en ucuz olduğu adımı bulmak için eksiksiz bara üretim sürecini kullanın.
Makine kabulü için farklı bir belge kullanın: CNC bara makinesi FAT ve SAT protokolü normal bir üretim partisini kabul etmek yerine ekipman kabiliyetini ve devir teslimi doğrular.
İlgili makine
CNC bara delme ve kesme makinesi
Teknik özellikleri ve yapılandırmayı inceleyinMakine yapılandırmasını belirlemek için çizimlerinizi, malzemelerinizi ve üretim gereksinimlerinizi paylaşın.
Teklif isteyinSık sorulan sorular
Bitmiş bir bakır barada neler kontrol edilmelidir?
Belge ve revizyon kimliğini, malzeme ve partiyi, kesit ve genel ölçüleri, delik ve yuvaları, kenarlar ve çapakları, nihai büküm referanslarını, temas yüzeylerini, kaplama veya yalıtımı, işaretlemeyi, temizliği, paketlemeyi ve gerekli muayene kayıtlarını kontrol edin.
Bara delik konumu ve büküm açısı nasıl muayene edilir?
Çizim referanslarından kalibre edilmiş bir ölçüm cihazı, yükseklik sistemi, mastar, CMM veya kararlaştırılan başka bir yöntemle ölçün. Delikleri ve bükümleri nihai parça ilişkisi içinde değerlendirin; çünkü tek tek doğru olan özellikler yine de montaj uyumsuzluğu yaratabilir.
Her bara ölçülmeli mi?
Her özellik her zaman %100 ölçüm gerektirmez. Numune alma; çizim kritikliğini, proses kabiliyetini, parti büyüklüğünü, takım aşınmasını, değişiklik geçmişini ve sözleşme gerekliliklerini yansıtmalıdır. Güvenlik veya montaj açısından kritik kalemler tam muayene gerektirebilir.
Kaplama ve yalıtım hataları nasıl belgelenir?
Parçayı ve partiyi, çizim bölgesini, hata tipini ve boyutunu, yararlıysa ölçekli fotoğrafı, geçerli gerekliliği, sonucu ve kararı kaydedin. Onaylanmış bir proses ve yeniden muayene olmadan temas yüzeyi kaplamasını veya dielektrik örtüyü onarmayın.
Bir bara muayene raporunda hangi bilgiler yer alır?
Parça, sipariş, çizim ve revizyon, parti ve miktar, özellik ve şartname referansı, yöntem, ölçüm cihazı no, numune büyüklüğü, sonuç, durum, muayene elemanı, tarih ve varsa uygunsuzluk veya yetkili sapma referansını ekleyin.