
Trafo Barası İmalatı: Kalın Bakır, Burulma Bükümleri ve Terminal Hassasiyeti
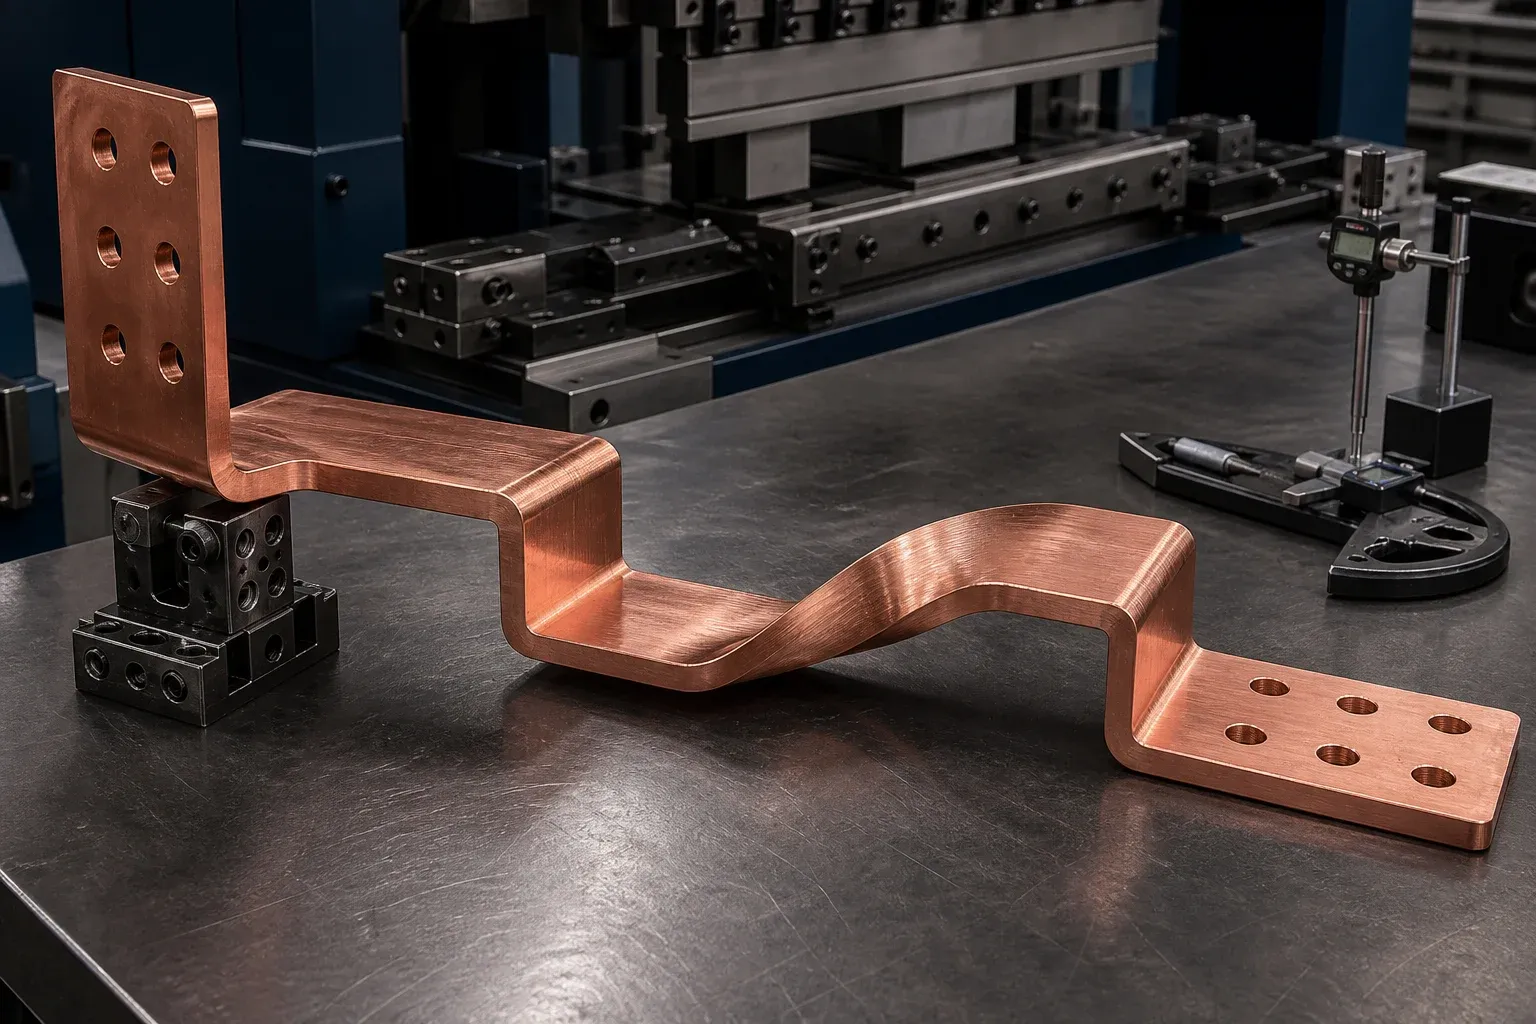
Trafo barası imalatı, bükme problemi kılığındaki bir referans (datum) problemidir. Bir bara, tek tek açıları doğru olduğu hâlde monte edilemeyebilir; çünkü nihai terminal düzlemleri, delik düzeni ve muhafaza açıklığı aynı referans sistemine bağlı değildir.
Bu, kalın bakır, kenar bükmeleri, ofsetler ve burulmalarda özellikle önemlidir. Her operasyon, bir sonrakine kalan geometriyi değiştirir. Üretim rotası bu nedenle bağlanan iki trafo arayüzünden geriye, düz işlenmemiş parçaya doğru tasarlanmalıdır.
Trafo Terminallerinden ve Montaj Referanslarından Başlayın
İletkenin neye bağlandığını tanımlayın: sargı çıkışı, buşing, kademe değiştirici, nötr, toprak noktası, şalter veya busduct geçişi. Eşleşme yüzeylerini, izin verilen montaj sırasını, takım erişimini, yalıtım boşluğunu ve nakliye ya da ısıl genleşmeden kaynaklanan hareketleri kaydedin.
IEC 60076-1, güç transformatörleri için genel standart çerçeveyi sağlar; ancak üreticinin kontrol ettiği terminal geometrisinin veya parça çiziminin yerini almaz. İmalat kabulü bu nedenle trafo tasarımını, satın alma şartnamesini ve geçerli proje standartlarını koordineli bir bütün olarak izlemelidir.
Üretimin ve kalite kontrolün yeniden üretebileceği nihai parça referansları (datum) kullanın. Örnekler: bir terminal düzlemi, bir birincil delik çifti, bir merkez çizgisi ve ikinci bir kontrollü düzlem. Her bükmede belirsizlik biriktiren boyut zincirlerinden kaçının.
Trafo ve busduct uygulama sayfası üretim bağlamını açıklar. Yayımlanmış çizim; akım, malzeme, yalıtım, açıklık ve kabul gereksinimleri için kaynak olmaya devam eder.
Bakır Kesiti ve Durumu Rotayı Gözeterek Seçin
Elektrik tasarımı iletken kesitini ve malzemeyi belirler. İmalatın ardından kesin kalite, sertlik durumu, kalınlık, genişlik, gerektiğinde tane veya haddeleme yönü, yüzey kalitesi ve izin verilen kenar durumu gerekir. Nominal «bakır» tekrarlanabilir şekillendirme için yeterli değildir.
Daha kalın ve geniş bara daha fazla kuvvet ve destek gerektirir; ancak tek başına kuvvet üretilebilirliği belirlemez. Dar radyüsler yüzey gerilmesi ve kesit bozulması oluşturabilir. Kenar bükme yanal kararsızlığı teşvik edebilir. Burulma dağıtılmış kayma getirir ve terminal düzlüğünü bozabilir.
Bara bükme kuvveti ve tonaj hesabını ön eleme aracı olarak kullanın, ardından takım ve parça kalitesini gerçek malzemeyle doğrulayın. Bir hesap, karmaşık bir iletkendeki her yerel deformasyonu öngöremez.
Düz Bükmeleri, Kenar Bükmelerini, Ofsetleri ve Burulmaları Ayırın
| Geometri | Başlıca zorluk | Takım konusu | Nihai muayene |
|---|---|---|---|
| Düz bükme | geri esneme ve büküm konumu | radyüs, destek, yüzey izleri | açı, konum, terminal düzlemi |
| Kenar bükme | yanal kararsızlık ve genişlik bozulması | kılavuzlu destek ve uygun kalıp geometrisi | kenar eğriliği, genişlik, düzlük |
| Ofset veya Z bükme | komşu bükmeler arasındaki etkileşim | sıra, erişim, minimum aralık | ofset yüksekliği, paralellik, uyum |
| Burulma | dağıtılmış deformasyon ve terminal dönüşü | kontrollü kavrama boyu ve burulma yolu | dönüş, doğrusallık, terminal düzlüğü |
| U bükme | takım erişimi ve iç boşluk | zımba/kalıp hacmi ve çıkarma | iç genişlik, bacak paralelliği, yükseklik |
Keskin bir yerel burkulmayı kontrollü burulma olarak tanımlamayın. Sağlam bir burulma, dönüşü tasarlanmış bir uzunluğa dağıtır ve terminal bölgelerini korur. Kabul edilebilir yüzey ve boyut durumu, mühendislik çiziminden ve nitelikli denemeden gelir.
Geri Esnemeyi ve Yerel Bozulmayı Kontrol Edin
Geri esneme; malzeme durumu, kesit, radyüs, takım sürtünmesi, şekillendirme yönü, sıcaklık ve önceki işlemeye göre değişir. Kayıtlı bir kompanzasyon değeri yalnızca bu girdiler kontrol altında kaldığında işe yarar.
Pratik bir yöntem şudur:
- malzemeyi ve partiyi doğrulayın;
- onaylı takımla temsili bir ilk parça şekillendirin;
- yük alındıktan ve stabil hâle geldikten sonra nihai parçayı ölçün;
- kontrollü stroku veya açı ayarını düzeltin;
- nihai referanslar çizimi karşılayana kadar tekrarlayın;
- ayarı malzeme ve program revizyonuyla birlikte kaydedin;
- parti boyunca kayma ve takım aşınmasını izleyin.
Bu, «sıfır geri esneme» vaat etmekten daha savunulabilirdir. Geri esneme kontrolü kaynağı süreç rehberi olarak okunmalıdır; kabul ise yayımlanmış parçanın ölçümü olarak kalır.
Delik Düzenlerini Nihai Geometriye Referanslayın
Ön delme, bükme terminali deforme etmediği ve özellikleri tolerans dışına taşımadığı sürece birçok parça için verimlidir. Delik bölgesini doğrudan şekillendirme basıncından koruyun ve tasarıma göre yeterli kenar mesafesi bırakın.
Kritik arayüzler için üç stratejiyi karşılaştırın: tüm özellikleri düzde delmek; kaba veya kritik olmayan özellikleri şekillendirmeden önce delip kritik delikleri sonradan bitirmek; ya da düz programı kompanze etmek için nihai fikstür/CMM sonucunu kullanmak. Doğru seçim; hacme, toleransa, geometriye ve mevcut süreç yeteneğine bağlıdır.
Eşleşen trafo terminallerini temsil eden bir geçti/kaldı montaj mastarı, tek tek delik ve açı kontrollerinin kaçırdığı bir ilişkiyi yakalayabilir.
Rotayı En Zor Operasyonun Etrafında Kurun
Tam sıralamayı haritalayın — kesme, delme, düz bükme, kenar bükme, burulma, çapak alma, temizleme, yüzey işlemi, markalama ve muayene — ve ardından süreç payı en az olan operasyonu belirleyin. Bu operasyon genellikle takımı, parti sırasını ve ilk parça stratejisini belirler.
Bir DH303-8P çok fonksiyonlu işleme konfigürasyonu karışık delme, kesme ve şekillendirme işlerini destekleyebilir. Özel bir DHAC-BB-H bükme istasyonu kontrollü büküm ailelerine uygun olabilir. Hiçbiri yalnızca makaleye bakılarak seçilmemelidir: alıcı en zor gerçek parçayı denemeli, resmî ürün şartnamesini doğrulamalı ve standart kalıpları özel takımlardan ayırmalıdır.
Yüzey işleminin zamanlaması da önemlidir. Kaplamadan sonra bükmek yüzeyi bozabilir; karmaşık nihai şekli kaplamak ise raf yerleşimini, maskelemeyi ve kalınlık tekdüzeliğini zorlaştırabilir. Üretim onayından önce rotayı yüzey işlemi tedarikçisiyle kararlaştırın.
Parça Nihai Monteaja Ulaşmadan Uyumu İnceleyin
Nihai muayene şunları doğrulamalıdır:
- malzeme ve çizim revizyonu;
- terminal deliği boyutu, konumu ve kenar durumu;
- büküm konumları, açıları, ofsetler ve burulma dönüşü;
- şartnameye göre terminal düzlemi düzlüğü ve paralelliği;
- genel hacim ve muhafaza açıklıkları;
- temas yüzeyi kalitesi ve koruması;
- çapaklar, çatlaklar, ciddi izler veya yerel bozulma;
- geçerli olduğu yerlerde yalıtım veya kaplama çekmeleri;
- parça kimliği, yönelimi ve ambalajı.
Parçayı kararlı ve tekrarlanabilir koşullarda ölçün. İletken sarkacak kadar esnekse destek noktalarını tanımlayın. Özel bir fikstür kullanılıyorsa fikstürü kontrol edin ve periyodik olarak doğrulayın.
Gerçek Parçayı Ekipman RFQ’suna Koyun
Hem 2D hem 3D veri, belirtilen malzeme ve durum, yıllık ve parti adetleri, uyum için kritik referanslar, yüzey işlemi, mevcut süreç ve muayene planını sağlayın. Hangi ölçülerin daha önce montaj sorunlarına yol açtığını işaretleyin.
Ekipman veya imalat tedarikçisinden rota, takımlar, ölçüm yöntemi, numune sayısı ve standart yeteneğinin dışındaki özellikleri gösteren bir deneme planı sunmasını isteyin. Bu yanıt, makinenin düz, kenar, U ve burulma bükmelerini yapabildiğine dair genel bir ifadeden daha değerlidir.
İlgili makine
3'ü 1 arada bara işleme makinesi
Teknik özellikleri ve yapılandırmayı inceleyinMakine yapılandırmasını belirlemek için çizimlerinizi, malzemelerinizi ve üretim gereksinimlerinizi paylaşın.
Teklif isteyinSık sorulan sorular
Bir transformatörün içinde bara ne için kullanılır?
Bir bara veya bağlantı iletkeni; transformatör sargıları, buşingler, kademe ekipmanı, nötr veya toprak noktaları ve harici terminaller arasında yüksek akımlı bağlantı sağlar. Geometrisi, yalıtımı, ek yerleri ve desteği trafo tasarımına bağlıdır.
Düz, kenar ve burulma bara bükmeleri arasındaki fark nedir?
Düz bükme barayı kalınlık yönünde şekillendirir, kenar bükme genişlik yönünde şekillendirir ve burulma terminal düzlemini bara boyunca döndürür. Her mod farklı kuvvet, destek, takım ve muayene gerektirir.
Terminal delikleri bükmeden önce mi sonra mı delinmelidir?
Bükmeden önce delme, şekillendirme işlemi özellikleri bozmadığında ve program nihai geometriye doğru referans verdiğinde verimlidir. Kritik bir terminal arayüzü için şekillendirme sonrası işleme haklı olabilir. Seçim, gerçek malzeme ve rotada doğrulanmalıdır.
Kalın bakır baralarda geri esneme nasıl kontrol edilir?
Malzeme kalitesini ve durumunu, takım radyüsünü, şekillendirme yönünü, strok veya açı kompanzasyonunu ve ilk parça ölçümünü kontrol edin. Onaylı ayarları uygun olduğunda parça ve malzeme partisi bazında saklayın; ardından yalnızca komut verilen açıyı değil nihai terminal referanslarını doğrulayın.
Bir trafo barası makinesi denemesi için neler gerekir?
Kontrollü malzemeyi, 2D ve 3D çizimi, kritik nihai referansları, yüzey işlemini, gerekli operasyonları, temsili adetleri, muayene yöntemini ve kabul kriterlerini sağlayın. Yalnızca düz bir numune değil, en zor bükme ve terminal ilişkisini dâhil edin.