
Processo di fabbricazione delle sbarre: dalla materia prima in rame al controllo qualità del pezzo finito
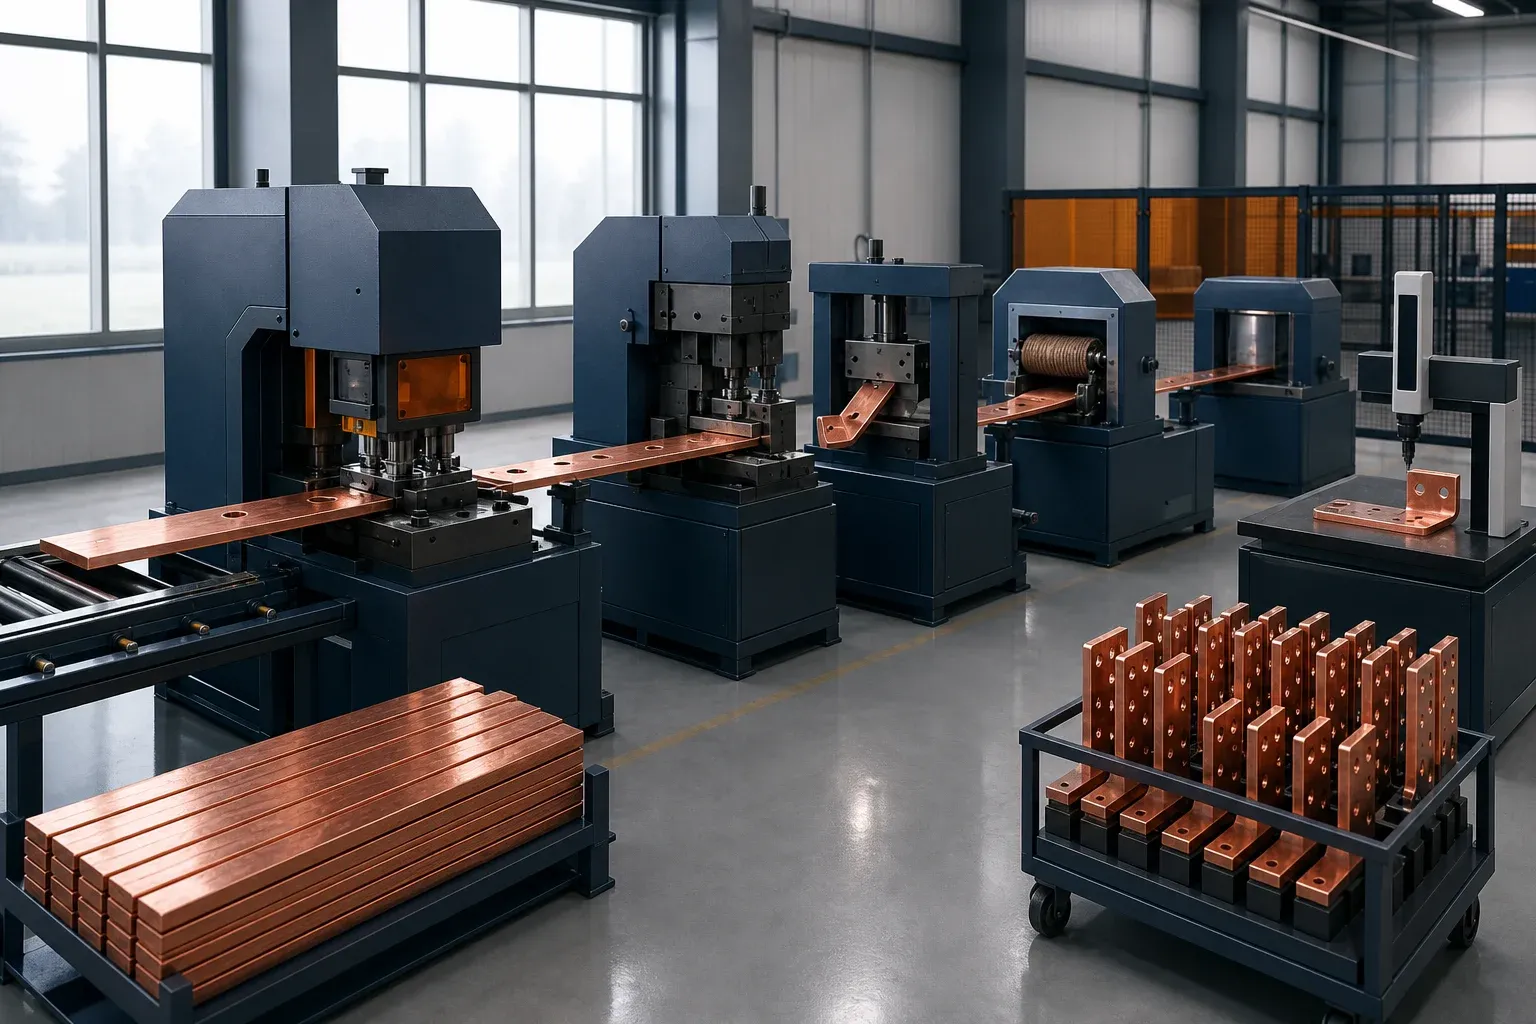
La fabbricazione delle sbarre non è un elenco fisso di macchine. È una conversione controllata da un progetto elettrico e meccanico a un conduttore finito che si adatta al complesso, sopporta il servizio specificato e può essere rintracciato fino al disegno rilasciato e al materiale.
Un processo stabile intercetta il rischio nel punto più precoce ed economico. Gli errori di materiale si trovano al ricevimento, quelli di riferimento e dei fori prima della piegatura, quelli di piegatura prima della finitura e i difetti superficiali o di isolamento prima dell’imballaggio. L’ispezione finale conferma poi il pezzo completato, invece di scoprire problemi che hanno già consumato tutte le operazioni a valle.
ISO 9001:2015 è la norma pubblicata di gestione della qualità qui citata; il suo quadro di processi e informazioni documentate può supportare questo piano di controllo, ma l’organizzazione deve comunque definire il proprio percorso specifico di prodotto e le proprie evidenze di accettazione. Il catalogo ISO indica l’edizione sostitutiva come in pubblicazione, quindi rivedete i riferimenti al SGQ solo dopo aver confermato l’edizione emessa e i requisiti di transizione.
Convertire il disegno in un piano di processo controllato
Esaminate il disegno prima di rilasciare il materiale. Identificate la qualità e lo stato del materiale, spessore e larghezza, riferimenti finali, superfici di conduzione e di contatto, fori e asole, tipi di piegatura, finitura, isolamento, marcatura e caratteristiche critiche per l’assemblaggio. Risolvete le dimensioni ambigue con l’ufficio tecnico, non alla macchina.
La guida alle tolleranze dei disegni delle sbarre mostra come tradurre le interfacce di assemblaggio in riferimenti funzionali, controlli di posizione dei fori, risultati di piegatura misurabili e un piano di primo pezzo senza irrigidire inutilmente ogni dimensione.
Il piano di processo deve indicare:
- disegno e revisione;
- requisito di materiale e controllo di lotto;
- sequenza operativa e centri di lavoro;
- identificazione di programma, utensili e attrezzature;
- controlli di primo pezzo e in processo;
- fonte di accettazione finale;
- rilavorazione consentita e autorità di approvazione;
- imballaggio e movimentazione delle superfici funzionali.
La referenza di fabbricazione delle sbarre per apparecchiature di manovra aggiunge il contesto di assemblaggio, mentre questo articolo si concentra sul percorso produttivo stesso.
Verificare il materiale prima del taglio
Verificate che il conduttore ricevuto corrisponda alla specifica di acquisto. Esaminate il certificato del materiale quando richiesto e verificate dimensioni di sezione, planarità, stato superficiale e identificazione del lotto. Separate il materiale sospetto prima che entri nell’annidamento.
Per le decisioni sul grado di rame all’interno di tale specifica, usate la guida ai materiali C110, C101 e C102. Distingue l’identità della lega dai requisiti di tempra e giunzione, così una sostituzione di materiale non entra in produzione solo in base al nome del grado.
Rame e alluminio non sono intercambiabili mantenendo le stesse dimensioni esterne. Conducibilità, densità, comportamento meccanico, ossido superficiale, preparazione dei giunti e risposta alla formatura differiscono. Usate la guida alla lavorazione rame contro alluminio quando il progetto consente entrambi i materiali.
Stoccate e movimentate le barre in modo che non accumulino graffi profondi, danni ai bordi, contaminazione o pieghe incontrollate. Le superfici di contatto e i pezzi destinati alla placcatura meritano una protezione dedicata.
Annidare e preparare gli sbozzati per il percorso a valle
L’annidamento deve preservare riferimenti stabili e tenere conto dei margini di bloccaggio, del sovrametallo di taglio o cesoiatura, della gestione degli sfridi, dell’orientamento della piegatura, della direzione di laminazione o del grano quando il processo lo richiede e dell’identificazione dei pezzi. L’utilizzo del materiale è importante, ma un layout che risparmia rame creando un bloccaggio instabile o un orientamento di formatura errato non è efficiente.
Applicate una politica controllata degli sfridi: marcate identità del materiale, dimensioni residue e riutilizzo consentito. La risorsa su annidamento 3D e riduzione degli scarti di rame spiega l’ottimizzazione della resa senza considerare una percentuale di risparmio di punta come garantita per ogni mix di pezzi.
Dopo la cesoiatura, verificate lunghezza, larghezza, squadratura ove critica, deformazione e condizione del bordo. Un bordo tagliato che diventerà confine dielettrico o superficie adiacente al contatto può richiedere un controllo più severo di un bordo esterno non funzionale.
Punzonare i fori senza perdere il controllo dei riferimenti
Programmate fori e asole a partire dai riferimenti del disegno. Confermate utensile corretto, gioco dello stampo, orientamento, spessore del materiale e revisione del programma prima della prima corsa. Ispezionate il primo pezzo per dimensione dei fori, passo, distanza dal bordo, bava, distorsione e relazione con le piegature successive.
L’usura dell’utensile può cambiare la qualità del bordo prima di creare un evidente cedimento dimensionale. Monitorate condizione visiva, tendenza delle bave, manutenzione e vita dell’utensile in base al materiale reale. Non aspettate un lotto danneggiato per stabilire l’intervallo di sostituzione.
Una postazione di punzonatura e cesoiatura DHCNC-BP-60 è un percorso di attrezzatura per pezzi ripetitivi. Le sue specifiche formali vanno verificate rispetto al materiale e al disegno di prova; la tolleranza del progetto resta il valore del disegno rilasciato.
Piegare secondo una sequenza che preservi accesso e geometria
La sequenza di piegatura determina se l’utensile può raggiungere le caratteristiche successive e se le piegature completate entrano in collisione con la macchina, l’attrezzatura o il pezzo stesso. Simulate o rivedete la sequenza prima della produzione, in particolare per offset, pieghe a U, pieghe di bordo e conduttori tridimensionali.
Controllate materiale, raggio dell’utensile, direzione di piegatura, impostazione di corsa o angolo e risultato del primo pezzo. La compensazione del ritorno elastico appartiene a una scheda di processo pezzo-materiale, non alla memoria generica dell’operatore. Misurate i riferimenti formati finali dopo lo scarico.
Per pezzi di trasformatore spessi o con torsione, usate la guida dedicata alla fabbricazione di sbarre per trasformatori. Per l’architettura dell’attrezzatura, confrontate una macchina multifunzione con una piegatrice servo-idraulica dedicata usando il mix di produzione reale.
Sbavare, pulire, finire e mascherare le superfici funzionali
La sbavatura deve rimuovere bordi taglienti e materiale sciolto senza arrotondare un riferimento, assottigliare un terminale, incastrare particelle abrasive o graffiare una faccia di contatto. Pulite il pezzo con un metodo compatibile con la finitura successiva e con la specifica di progetto.
Placcatura e isolamento sono operazioni diverse con scopi diversi. La guida al trattamento superficiale affronta la finitura di contatto e la strategia anticorrosione. La guida all’isolamento delle sbarre affronta coperture dielettriche, barriere e sequenza di processo.
I confini di mascheratura devono essere quotati e ripetibili. Dopo la lavorazione esterna, verificate che siano tornati il pezzo e la revisione corretti, che le aree funzionali siano rimaste protette e che la finitura non abbia nascosto una bava, una cricca o una non conformità dimensionale.
Ispezionare dove il difetto costa meno da rilevare
| Fase | Scopo del controllo | Registrazioni di esempio |
|---|---|---|
| In ingresso | impedire l’ingresso in produzione di materiale errato o danneggiato | certificato, misurazione di sezione, etichetta di lotto |
| Primo pezzo | validare programma, utensile, percorso e misurazione | rapporto dimensionale e approvazione |
| In processo | rilevare la deriva prima che il lotto sia completo | risultati CTQ periodici, controlli degli utensili |
| Dopo la formatura | confermare i riferimenti finali prima della finitura | risultati di attrezzatura, angolo, piano, ingombro |
| Dopo la finitura | verificare contatto, rivestimento, isolamento e identità | prove visive e di processo specificate |
| Rilascio finale | confermare disegno e documentazione completi | checklist del pezzo finito e disposizione |
Campionamento e metodi di misurazione devono essere basati sul rischio e concordati per il progetto. Un singolo primo pezzo può validare l’attrezzaggio ma non può rivelare ogni effetto di usura o di lotto di materiale. Al contrario, misurare ogni caratteristica non critica può consumare risorse senza ridurre un rischio significativo.
La politica NIST sulla tracciabilità metrologica è utile qui: la tracciabilità richiede una catena di taratura documentata, mentre la sola tracciabilità non dimostra che una misurazione sia idonea alla tolleranza prevista.
La checklist di ispezione delle sbarre di rame finite fornisce una struttura sul campo per l’accettazione finale.
Chiudere il ciclo con tracciabilità e dati di non conformità
Collegate il pezzo finito al suo disegno, lotto di materiale, programma, utensili, approvazione del primo pezzo, risultati in processo, finitura esterna, ispezione finale e imballaggio. Registrate rilavorazioni autorizzate e concessioni. Se compare un difetto ricorrente, analizzatelo per famiglia di pezzi, operazione, materiale, utensile e turno invece di trattare ogni evento come isolato.
Il protocollo esistente di tracciabilità fornitori e controllo qualità affronta il sistema qualità più ampio. A livello di processo, l’obiettivo è semplice: un pezzo rilasciato deve essere riproducibile e qualsiasi cambiamento che possa influire su assemblaggio o funzione deve essere visibile all’ufficio tecnico prima della spedizione.
Adeguare l’architettura dell’attrezzatura al collo di bottiglia
Macchine separate possono offrire flessibilità e capacità parallela. Un’unità multifunzione può ridurre movimentazione e spazio a terra per un insieme di pezzi misto adatto. Una linea CNC dedicata può migliorare il lavoro ripetitivo con programmi controllati e movimentazione del materiale. Nessuna è automaticamente la migliore.
Usate volumi reali per famiglia di pezzi, frequenza di attrezzaggio, percorsi, manutenzione, disponibilità di operatori, WIP, ispezione e resa dimostrata. Eseguite pezzi rappresentativi con i materiali più sottili e più spessi e includete la relazione foro-piegatura più difficile. Queste evidenze trasformano un confronto di attrezzature in una decisione di produzione.
Macchina correlata
Macchina CNC per punzonatura e taglio di sbarre conduttrici
Vedi specifiche e configurazioneInvia disegni, materiali e requisiti produttivi per definire la configurazione della macchina.
Richiedi un’offertaDomande frequenti
Quali sono le fasi principali nella fabbricazione delle sbarre di rame?
Un percorso tipico è: disegno e revisione di processo, verifica del materiale, annidamento e preparazione degli sbozzati, punzonatura o lavorazione, taglio, piegatura, sbavatura e pulizia, placcatura o isolamento ove richiesto, ispezione finale, marcatura, imballaggio e rilascio della tracciabilità. La sequenza cambia con il pezzo.
I fori delle sbarre vanno punzonati prima o dopo la piegatura?
Punzonare prima della piegatura è efficiente quando la formatura non distorce il foro né lo sposta fuori dalla tolleranza finale. Le caratteristiche critiche dei terminali possono richiedere lavorazione o compensazione dopo la formatura. Decidete in base ai riferimenti finali, al volume, alla geometria e a una prova rappresentativa.
Come si controllano le bave dopo la punzonatura e il taglio?
Usate prima utensili adeguati e ben mantenuti e un gioco controllato, poi applicate un metodo di sbavatura definito. Ispezionate entrambi i lati e i bordi, proteggete le facce di contatto e verificate che la sbavatura non abbia modificato una dimensione critica né lasciato contaminazione abrasiva.
Quali dimensioni delle sbarre vanno controllate durante la produzione?
Controllate le caratteristiche che governano assemblaggio e funzione: sezione del materiale, riferimenti dello sbozzato, geometria di fori e asole, posizione e angolo di piegatura, piani finali dei terminali, ingombro complessivo, aree di contatto, arretramenti di finitura o isolamento e qualsiasi caratteristica critica definita dal progetto.
Come scelgono i produttori tra macchine per sbarre separate e multifunzione?
Confrontate i percorsi reali delle famiglie di pezzi, la gamma di materiali, la frequenza di attrezzaggio, l'utilizzo del collo di bottiglia, la flessibilità richiesta, la manutenzione, la copertura degli operatori, lo spazio a terra e la produttività dei pezzi finiti. Una prova rappresentativa è più affidabile del confronto tra velocità di ciclo nominali.