
عملية تصنيع قضبان التوصيل: من مخزون النحاس إلى ضبط جودة القطعة النهائية
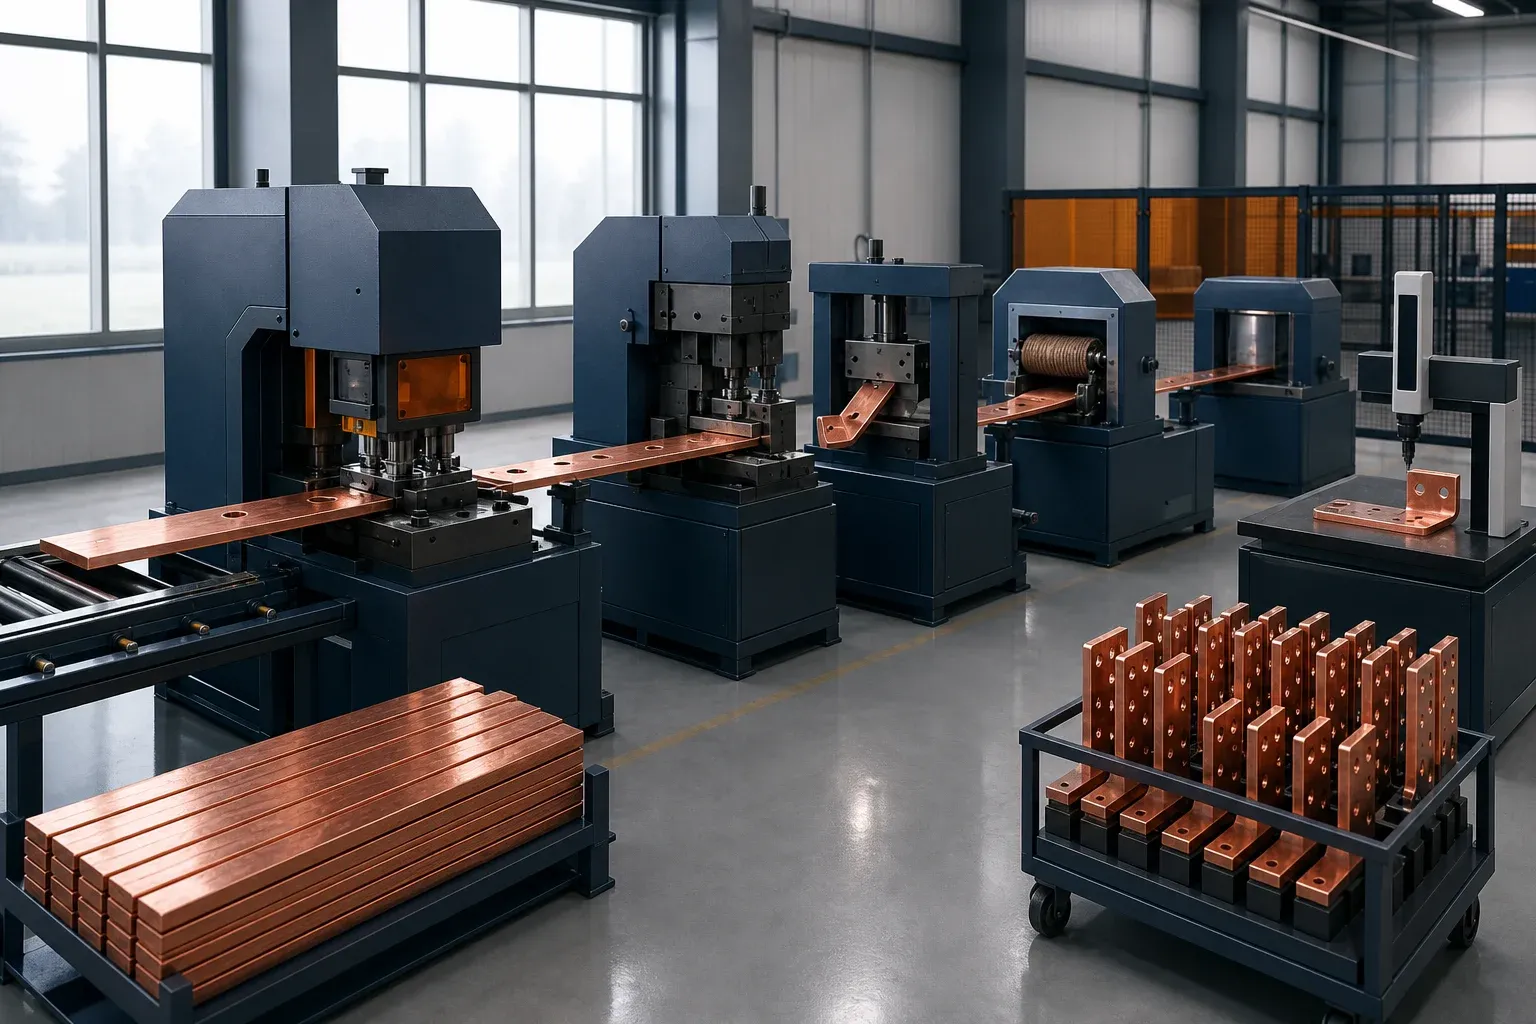
تصنيع قضبان التوصيل ليس قائمة ثابتة من الآلات، بل هو تحويل منضبط لتصميم كهربائي وميكانيكي إلى موصل نهائي يلائم التجميع، ويؤدي الخدمة المحددة، ويمكن تتبعه إلى الرسم المُعتمد والمادة.
العملية المستقرة تلتقط المخاطر في أبكر نقطة اقتصادية. تُكتشف أخطاء المواد عند الاستلام، وأخطاء المرجع والثقوب قبل الثني، وأخطاء الثني قبل التشطيب، وعيوب السطح أو العزل قبل التغليف. ثم يؤكد الفحص النهائي القطعة المكتملة بدلًا من اكتشاف مشكلات استهلكت بالفعل كل العمليات اللاحقة.
ISO 9001:2015 هو معيار إدارة الجودة المنشور المشار إليه هنا؛ ويمكن لإطاره الخاص بالعمليات والمعلومات الموثقة أن يدعم خطة الضبط هذه، لكن على المؤسسة مع ذلك تحديد مسارها الخاص بمنتجها وأدلة القبول. ويشير كتالوج ISO إلى أن الطبعة البديلة قيد النشر، لذا لا تُحدَّث مراجع نظام إدارة الجودة إلا بعد تأكيد الطبعة الصادرة ومتطلبات الانتقال.
حوّل الرسم إلى خطة عملية منضبطة
راجع الرسم قبل الإفراج عن المادة. حدد درجة المادة وحالتها، والسماكة والعرض، والمراجع النهائية، وأسطح حمل التيار والتلامس، والثقوب والفتحات، وأنواع الثني، والتشطيب، والعزل، والعلامات، والخصائص الحرجة للملاءمة. واحسم الأبعاد الغامضة مع قسم الهندسة، وليس على الآلة.
دليل تفاوتات رسومات قضبان التوصيل يوضح كيفية ترجمة واجهات التجميع إلى مراجع وظيفية، وضوابط موضع الثقوب، ونتائج ثني قابلة للقياس، وخط قطعة أولى دون تشديد كل بُعد بلا داعٍ.
يجب أن تحدد خطة العملية ما يلي:
- الرسم والمراجعة؛
- متطلبات المادة وضبط الدفعة؛
- تسلسل العمليات ومراكز العمل؛
- تعريف البرنامج والعدد والقوالب؛
- فحوص القطعة الأولى وأثناء العملية؛
- مصدر القبول النهائي؛
- إعادة العمل المسموح بها وسلطة الاعتماد؛
- التغليف والمناولة للأسطح الوظيفية.
مرجع تصنيع قضبان التوصيل للوحات المفاتيح يضيف سياق التجميع، بينما تركز هذه المقالة على مسار الإنتاج نفسه.
تحقق من المخزون قبل القص
تأكد من مطابقة الموصل المستلم لمواصفات الشراء. راجع شهادة المادة عند الاقتضاء وتحقق من أبعاد المقطع والاستواء وحالة السطح وتعريف الدفعة. واعزل المادة المشتبه فيها قبل دخولها مرحلة التعشيق.
لقرارات درجة النحاس ضمن تلك المواصفات، استخدم دليل مواد C110 وC101 وC102. فهو يفصل هوية السبيكة عن متطلبات المعالجة والوصل، بحيث لا تدخل أي بدائل للمواد الإنتاج بمجرد اسم الدرجة.
لا يمكن تبادل النحاس والألمنيوم مع الحفاظ على الأبعاد الخارجية نفسها. فالتوصيلية والكثافة والسلوك الميكانيكي وأكسيد السطح وتحضير الوصلات والاستجابة للتشكيل كلها مختلفة. استخدم دليل تشغيل النحاس مقابل الألمنيوم عندما يسمح التصميم بأي من المادتين.
خزّن القضبان وتعامل معها بحيث لا تكتسب خدوشًا عميقة أو تلفًا في الحواف أو تلوثًا أو انحناءات غير منضبطة. وتستحق أسطح التلامس والقطع المقرر طلاؤها حماية خاصة.
عشّق وجهّز القطع الأولية للمسار اللاحق
يجب أن يحافظ التعشيق على مراجع مستقرة وأن يراعي هوامش التثبيت، وسماح القص، وإدارة الفائض، واتجاه الثني، واتجاه الدرفلة أو الحبيبات عندما تتطلبه العملية، وتعريف القطع. كفاءة استخدام المادة مهمة، لكن التخطيط الذي يوفر النحاس مقابل إنشاء تثبيت غير مستقر أو اتجاه تشكيل خاطئ ليس فعالًا.
طبّق سياسة منضبطة للفائض: علّم هوية المادة والأبعاد المتبقية وإعادة الاستخدام المسموح بها. ومورد التعشيق ثلاثي الأبعاد وتقليل هدر النحاس يشرح تحسين الإنتاجية دون اعتبار نسبة التوفير المعلنة مضمونة لكل مزيج من القطع.
بعد القص، تحقق من طول القطعة الأولية وعرضها، ومن التعامد عندما يكون حرجًا، ومن التشوه وحالة الحافة. وقد تحتاج الحافة المقصوصة التي ستصبح حدودًا عازلة أو سطحًا ملاصقًا للتلامس إلى ضبط أكثر صرامة من حافة خارجية غير وظيفية.
اثقب الثقوب دون فقدان ضبط المراجع
برمج الثقوب والفتحات انطلاقًا من مراجع الرسم. وأكد العدة الصحيحة وخلوص القالب والاتجاه وسماكة المادة ومراجعة البرنامج قبل أول شوط. وافحص القطعة الأولى من حيث مقاس الثقب والمسافات ومسافة الحافة والنتوءات والتشوه وعلاقتها بعمليات الثني اللاحقة.
قد يغيّر تآكل العدة جودة الحافة قبل أن يسبب فشلًا بُعديًا واضحًا. تتبّع الحالة البصرية واتجاه النتوءات والصيانة وعمر العدة وفقًا للمادة الفعلية. ولا تنتظر دفعة تالفة لتحديد فترة الاستبدال.
محطة التثقيب والقص DHCNC-BP-60 هي أحد مسارات المعدات للقطع المتكررة. ويجب التحقق من مواصفاتها الرسمية مقابل المادة ورسم التجربة؛ ويبقى تفاوت المشروع هو قيمة الرسم المُعتمد.
اثنِ بتسلسل يحافظ على الوصول والهندسة
يحدد تسلسل الثني ما إذا كانت العدة تصل إلى الخصائص اللاحقة وما إذا كانت الانحناءات المكتملة تتصادم مع الآلة أو القالب أو القطعة نفسها. حاكِ التسلسل أو راجعه قبل الإنتاج، خصوصًا للإزاحات وانحناءات U وانحناءات الحواف والموصلات ثلاثية الأبعاد.
اضبط المادة ونصف قطر العدة واتجاه الثني وإعداد الشوط أو الزاوية ونتيجة القطعة الأولى. وتعويض الارتداد المرن ينتمي إلى سجل عملية خاص بالقطعة والمادة، لا إلى ذاكرة المشغل العامة. وقِس المراجع النهائية المشكّلة بعد الإنزال.
للقطع السميكة أو الملتوية في المحولات، استخدم دليل تصنيع قضبان التوصيل للمحولات المخصص. ولمعمار المعدات، قارن آلة متعددة الوظائف مع آلة ثني هيدروليكية بمؤازرة مخصصة باستخدام مزيج الإنتاج الفعلي.
أزل النتوءات ونظّف وشطّب وغطِّ الأسطح الوظيفية
يجب أن تزيل إزالة النتوءات الحواف الحادة والمواد السائبة دون تدوير مرجع أو إضعاف طرف أو تضمين جزيئات كاشطة أو خدش سطح تلامس. ونظّف القطعة بطريقة متوافقة مع التشطيب التالي ومواصفات المشروع.
الطلاء والعزل عمليتان مختلفتان بغرضين مختلفين. دليل معالجة الأسطح يتناول تشطيب التلامس واستراتيجية مقاومة التآكل. ودليل عزل قضبان التوصيل يتناول الأغطية العازلة والحواجز وتسلسل العملية.
يجب أن تكون حدود التغطية مقاسة وقابلة للتكرار. وبعد المعالجة الخارجية، تحقق من عودة القطعة والمراجعة الصحيحتين، وبقاء المناطق الوظيفية محمية، وعدم إخفاء التشطيب لأي نتوء أو شق أو عدم مطابقة بُعدية.
افحص حيث يكون اكتشاف الفشل أرخص
| المرحلة | غرض الضبط | أمثلة السجلات |
|---|---|---|
| الاستلام | منع دخول مواد خاطئة أو تالفة إلى الإنتاج | الشهادة، قياس المقطع، بطاقة الدفعة |
| القطعة الأولى | التحقق من البرنامج والعدة والمسار والقياس | تقرير الأبعاد والاعتماد |
| أثناء العملية | اكتشاف الانحراف قبل اكتمال الدفعة | نتائج CTQ الدورية، فحوص العدد |
| بعد التشكيل | تأكيد المراجع النهائية قبل التشطيب | نتائج القالب، الزاوية، المستوى، الحدود الخارجية |
| بعد التشطيب | التحقق من التلامس والطلاء والعزل والهوية | اختبارات بصرية وعملية محددة |
| الإفراج النهائي | تأكيد اكتمال الرسم والتوثيق | قائمة فحص القطعة النهائية والقرار |
ينبغي أن تكون طرق أخذ العينات والقياس قائمة على المخاطر ومتفقًا عليها للمشروع. وقد تتحقق قطعة أولى واحدة من الإعداد لكنها لا يمكن أن تكشف كل تأثيرات التآكل أو دفعات المواد. وبالمقابل، قد يستهلك قياس كل خاصية غير حرجة الموارد دون تقليل مخاطر معتبرة.
وسياسة NIST للتتبع القياسي مفيدة هنا: يتطلب التتبع سلسلة معايرة موثقة، بينما لا يثبت التتبع وحده أن قياسًا ما مناسب للتفاوت المقصود.
وقائمة فحص قضبان التوصيل النحاسية النهائية توفر هيكلًا ميدانيًا للقبول النهائي.
أغلق الحلقة ببيانات التتبع وعدم المطابقة
اربط القطعة النهائية برسمها ودفعة مادتها وبرنامجها وعددها واعتماد قطعتها الأولى ونتائجها أثناء العملية وتشطيبها الخارجي وفحصها النهائي وتغليفها. وسجّل إعادات العمل المعتمدة والتنازلات. وإذا ظهر عيب متكرر، فحلله حسب عائلة القطع والعملية والمادة والعدة والوردية بدلًا من التعامل مع كل حالة بمعزل عن غيرها.
بروتوكول تتبع الموردين وضبط الجودة القائم يتناول نظام الجودة الأوسع. وعلى مستوى العملية، الهدف بسيط: يجب أن تكون القطعة المُفرج عنها قابلة لإعادة الإنتاج، وأي تغيير يمكن أن يؤثر على الملاءمة أو الوظيفة يجب أن يكون مرئيًا للهندسة قبل الشحن.
طابق معمارية المعدات مع عنق الزجاجة
قد توفر الآلات المنفصلة مرونة وقدرة متوازية. وقد تقلل الوحدة متعددة الوظائف المناولة والمساحة الأرضية لمجموعة قطع مختلطة مناسبة. وقد يحسّن خط CNC المخصص العمل المتكرر ببرامج منضبطة ومناولة مواد. ولا واحد منها هو الأفضل تلقائيًا.
استخدم الحجم الفعلي لعائلات القطع وتكرار الإعداد والمسارات والصيانة وتوافر المشغلين وWIP والفحص والعائد المُثبت. وشغّل قطعًا تمثيلية من أنحف وأسمك المواد وضمّن أصعب علاقة بين ثقب وثني. فهذا الدليل يحوّل مقارنة المعدات إلى قرار إنتاجي.
الماكينة ذات الصلة
ماكينة CNC لتثقيب قضبان التوصيل وقصها
اطّلع على المواصفات والتجهيزأرسل رسوماتك ومعلومات المواد ومتطلبات الإنتاج لاختيار تجهيز الماكينة المناسب.
اطلب عرض سعرالأسئلة الشائعة
ما الخطوات الرئيسية في تصنيع قضبان التوصيل النحاسية؟
المسار المعتاد هو: الرسم ومراجعة العملية، والتحقق من المادة، والتعشيق وتحضير القطع الأولية، والتثقيب أو التشغيل، والقص، والثني، وإزالة النتوءات والتنظيف، والطلاء أو العزل عند الحاجة، والفحص النهائي، ووضع العلامات، والتغليف، والإفراج بالتتبع. ويتغير التسلسل حسب القطعة.
هل تُثقب ثقوب قضبان التوصيل قبل الثني أم بعده؟
التثقيب قبل الثني فعّال عندما لا يشوّه التشكيل الثقب أو ينقله خارج التفاوت النهائي. وقد تحتاج خصائص الأطراف الحرجة إلى تشغيل أو تعويض بعد التشكيل. قرر بناءً على المراجع النهائية والحجم والهندسة وتجربة تمثيلية.
كيف تُضبط النتوءات بعد التثقيب والقص؟
استخدم أولًا عددًا مناسبًا ومصانًا جيدًا مع خلوص منضبط، ثم طبّق طريقة محددة لإزالة النتوءات. افحص الوجهين والحواف، واحمِ أسطح التلامس، وتحقق من أن إزالة النتوءات لم تغيّر بُعدًا حرجًا ولم تترك تلوثًا كاشطًا.
ما أبعاد قضبان التوصيل الواجب فحصها أثناء الإنتاج؟
افحص الخصائص التي تضبط الملاءمة والوظيفة: مقطع المادة، ومراجع القطعة الأولية، وهندسة الثقوب والفتحات، وموضع الثني وزاويته، ومستويات الأطراف النهائية، والحدود الخارجية العامة، ومناطق التلامس، وحدود التشطيب أو العزل، وأي خصائص حرجة يحددها المشروع.
كيف يختار المصنعون بين آلات قضبان التوصيل المنفصلة ومتعددة الوظائف؟
قارن مسارات عائلات القطع الفعلية، ونطاق المواد، وتكرار الإعداد، واستخدام عنق الزجاجة، والمرونة المطلوبة، والصيانة، وتغطية المشغلين، والمساحة الأرضية، وإنتاجية القطع النهائية. والتجربة التمثيلية أكثر موثوقية من مقارنة أزمنة الدوران الاسمية.