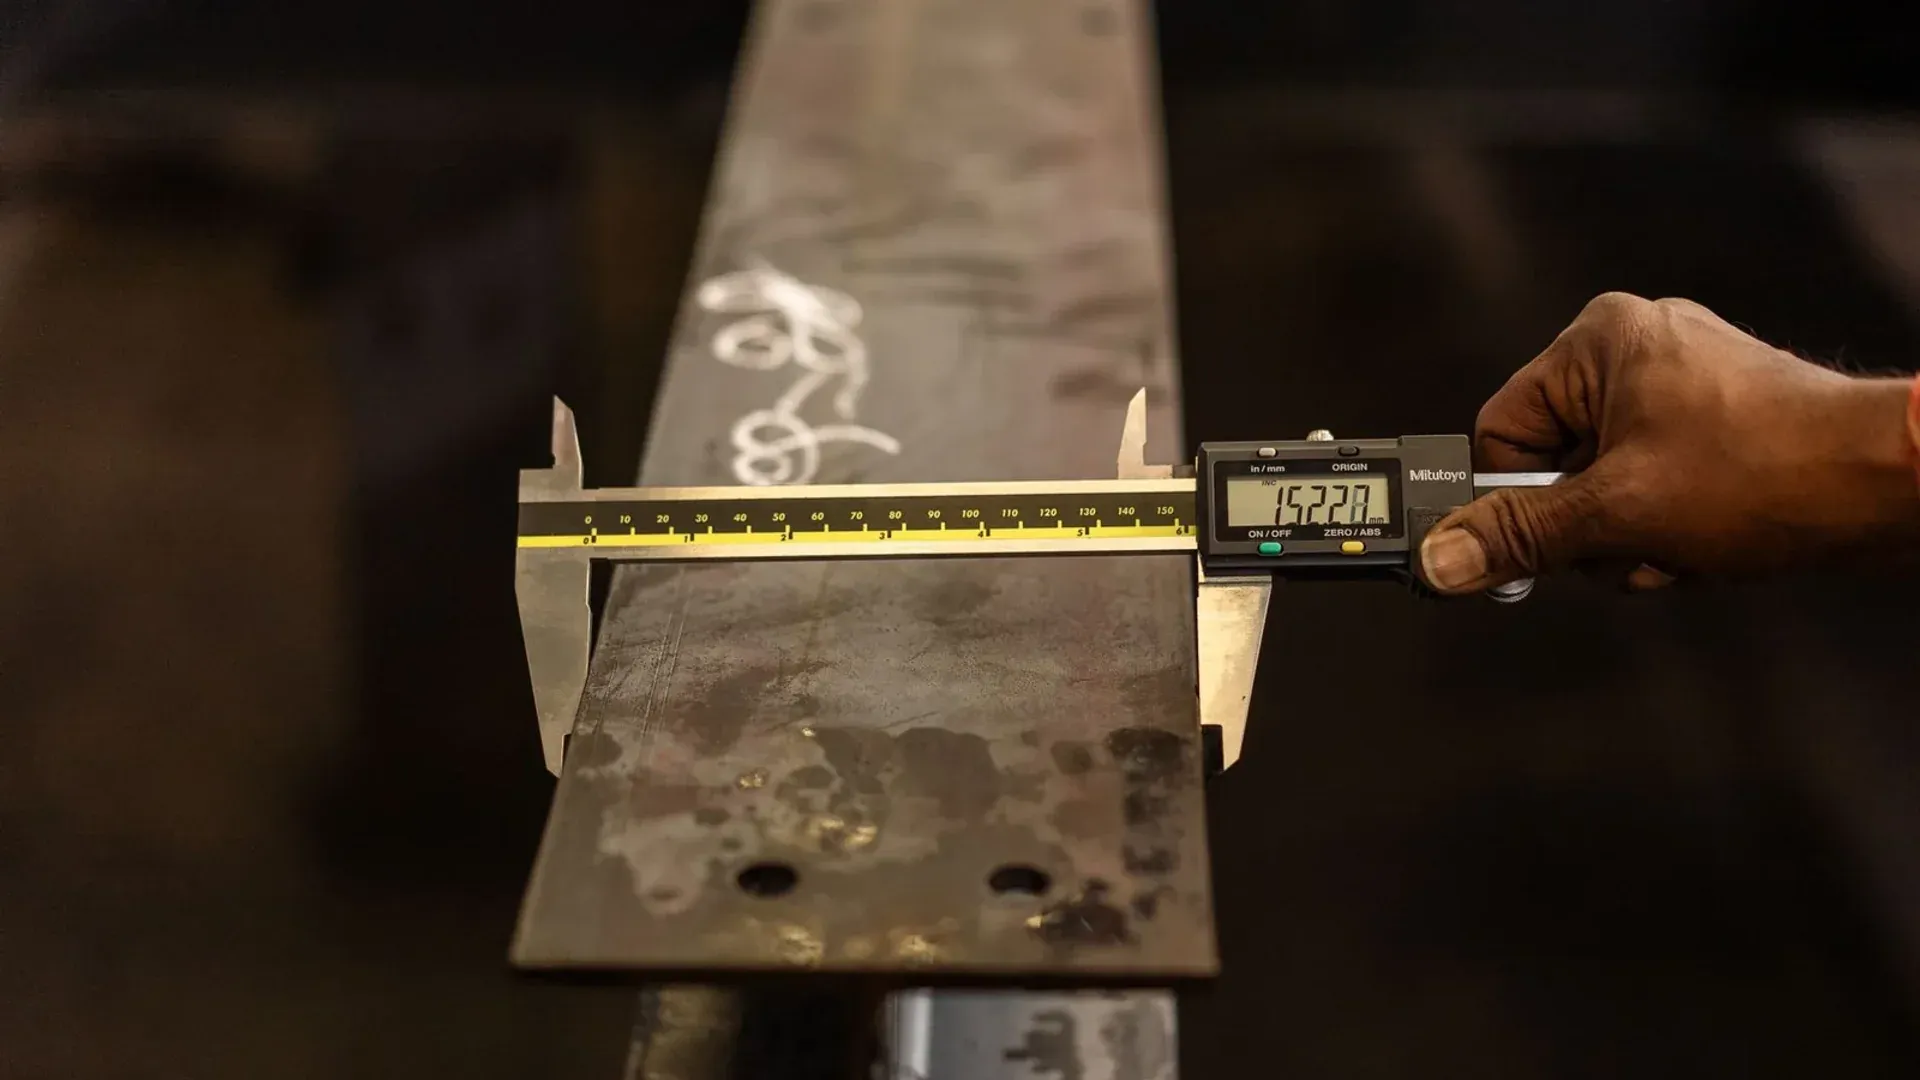
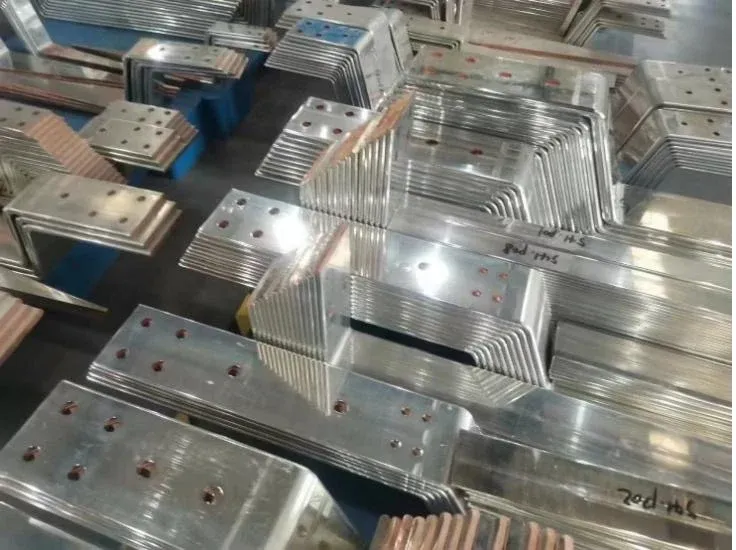
Bara düzlük toleransı: temas yüzeylerini belirleyin ve denetleyin
Bara düzlüğünü işlevsel yüzey, destek koşulu ve ölçüm yöntemiyle tanımlayın; böylece tedarikçiler ve denetçiler karşılaştırılabilir sonuçlar raporlasın.
Kapsamlı yayınları, fabrikadan doğrudan spesifikasyonları ve mühendislik değerlendirmelerini Mühendislik Rehberleri kategorisinde inceleyin.
Bara düzlüğünü işlevsel yüzey, destek koşulu ve ölçüm yöntemiyle tanımlayın; böylece tedarikçiler ve denetçiler karşılaştırılabilir sonuçlar raporlasın.
Bir CNC bara makinesi teklifinde Endüstri 4.0 iddiasını kabul etmeden önce CAD/CAM, makine verileri, arayüzler, siber güvenlik ve kurtarmayı doğrulayın.
CNC bara makinesi devreye almayı role dayalı operatör, programcı, bakım ve süpervizör yetkinliğine dönüştürün; geri anlatım ve temsili parçalarla doğrulayın.
Bakır bara lazer markalamayı doğrulayın: tanımlayıcı ve marka bölgesinden yüzey durumu, Data Matrix kalitesi, MES işlem kontrolü, yüzey bitirme ve nihai okumaya kadar.
Bara deliklerini gerçek büküm deformasyon bölgesi, kontak yüzeyi, bağlantı elemanı erişimi, malzeme durumu, takımlama ve tedarikçi onaylı yetenek zarfı etrafında tasarlayın.
Güvenli izolasyon, yağ temizliği, ölçülen durum, bükme kalitesi ve kontrollü devreye alma etrafında pratik bir hidrolik bara bükme makinesi bakım planı oluşturun.
Endüstri 4.0 bağlantısı satın almadan önce CNC-MES sorumluluklarını, bara üretim verilerini, arayüz seçeneklerini, çevrimdışı davranışı, siber güvenliği ve FAT testlerini tanımlayın.
Kalaylı veya gümüş kaplamalı bakır baralarda XRF'i kaplama modelleri, kalibrasyon, geometri, numune noktaları, belirsizlik ve tedarikçi kayıtlarını kontrol ederek sorumlu biçimde kullanın.
Bara teknik resimlerini fonksiyonel datumlar, delik desenleri, şekillendirilmiş terminal düzlemleri, temas yüzeyleri, kaplama ve ilk numune muayenesi etrafında, aşırı toleranslandırmadan oluşturun.
Kontrollü düzenek konfigürasyonu, yükleme, sensör konumları, kararlılık kuralları, kabul limitleri ve kayıtlarla tekrarlanabilir bir bara sıcaklık artışı doğrulaması planlayın.
Bara bükme payını hesaplayın, teğet ve dış ölçüleri birbirinden ayırın ve CNC açınımlarını yayınlamadan önce bir bükme tablosu kalibre edin.
Kısa süreli termal dayanımı tepe mekanik yüklenmeden ayırın, ardından bara mesnetlerini doğrulanmış düzenek konfigürasyonuna göre kontrol edin.
Bara termal hareketini hesaplayın, sabit ve kayıcı mesnetleri ayırt edin ve cıvatalı bağlantıları kayma derzi olarak kullanmadan genleşme derzlerini boyutlandırın.
Delme çapaklarını teşhis edin, bir çapak alma yolu seçin ve bara kenarlarını temas yüzeylerini yuvarlamadan veya aşındırıcı kalıntı bırakmadan muayene edin.
Bakır bara imalatını malzeme kontrolü ve nestinglemeden delme, kesme, bükme, çapak alma, yüzey işleme, muayene ve izlenebilirliğe kadar takip edin.
Temas kuvveti, yüzey durumu, kaplama, delik hassasiyeti, düzlük, sıkma prosedürü ve mikro-ohm testlerinin cıvatalı bara bağlantılarını nasıl etkilediğini anlayın.
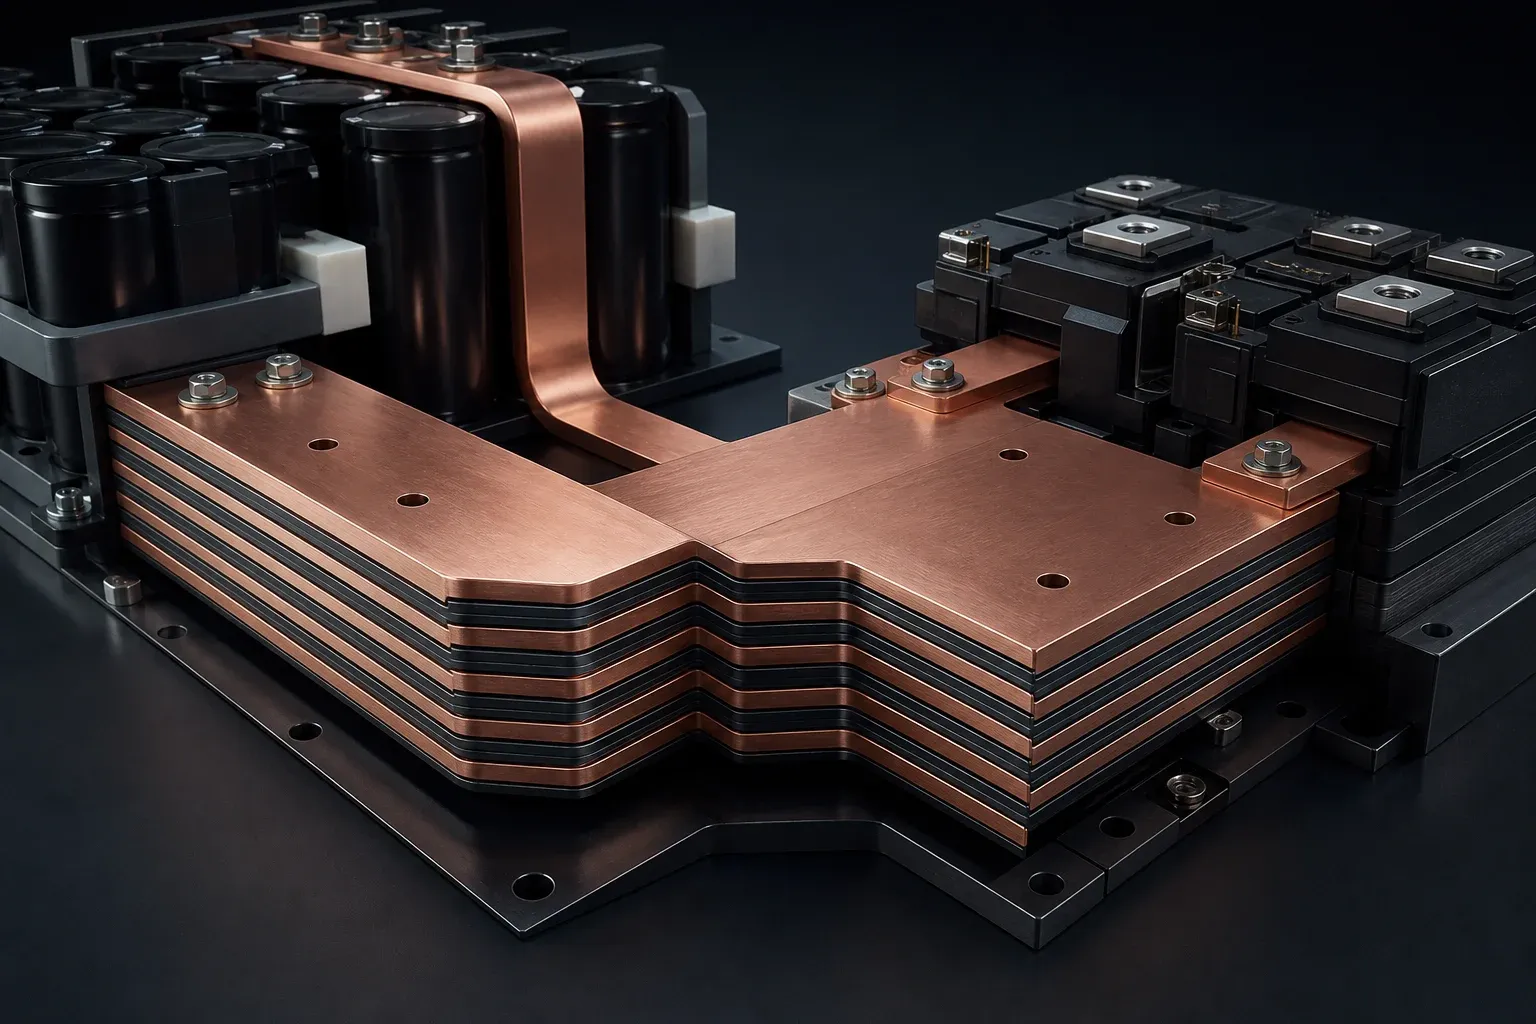
Düşük endüktanslı laminasyonlu baraları akım döngüsü geometrisinden ve dielektrik katman yapısından başlayarak terminal, bakır üretimi, laminasyon ve doğrulama aşamalarıyla planlayın.
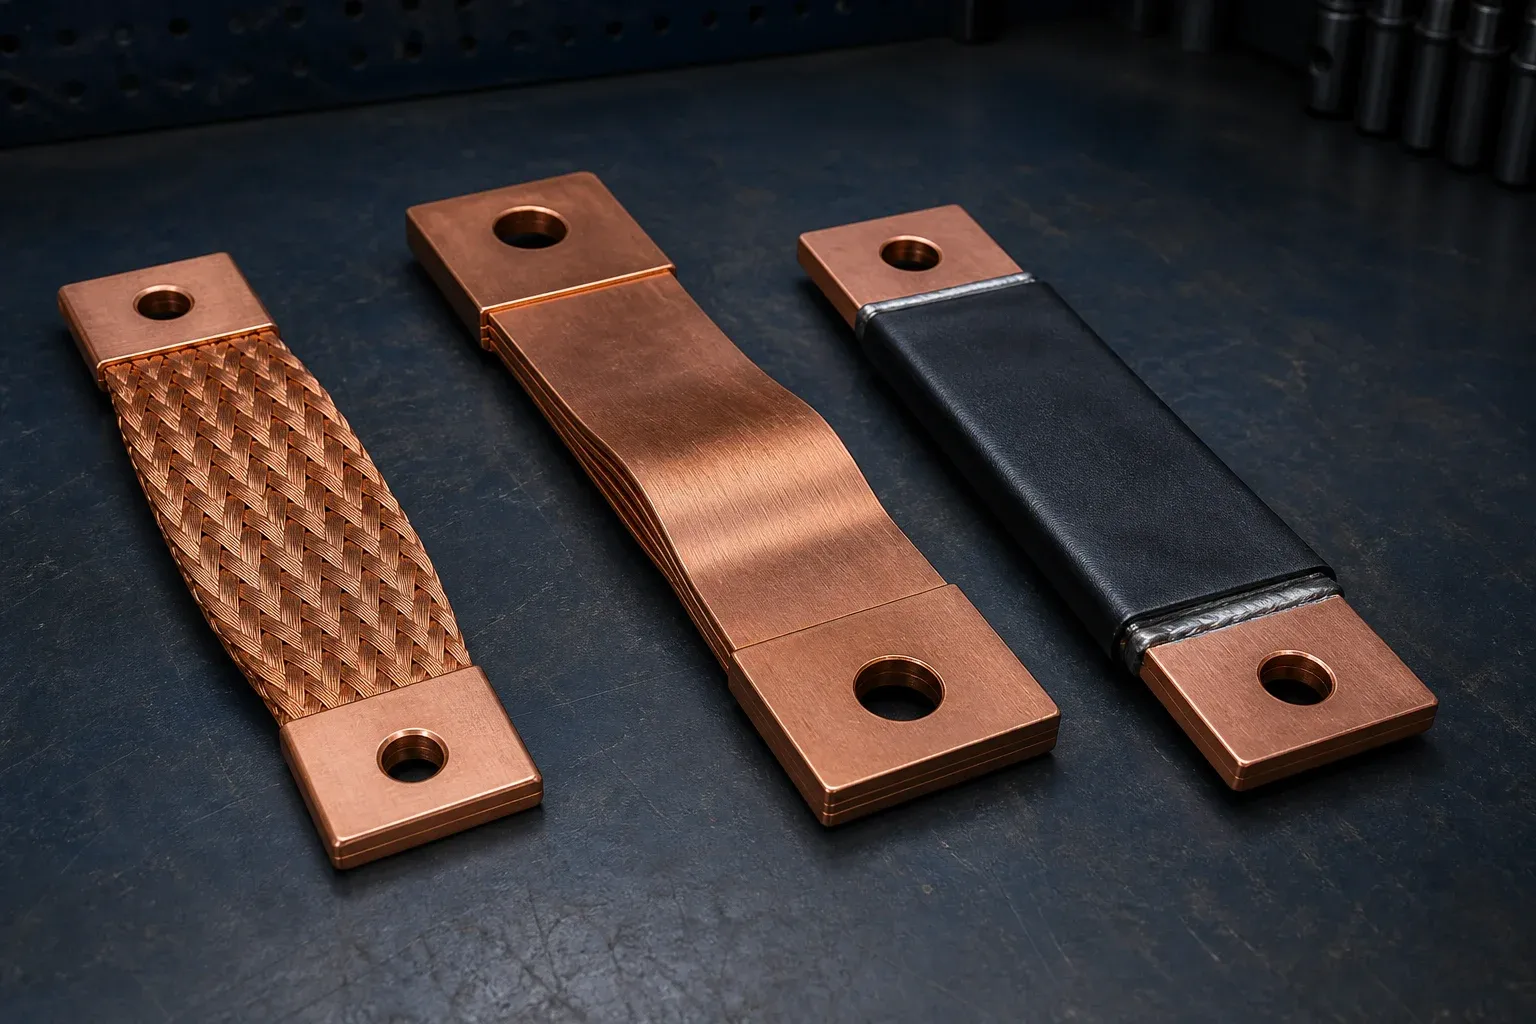
Folyo, örgülü ve yalıtımlı esnek baraları akım yolu, hareket, titreşim, termal genleşme ile terminal tasarımı, üretim ve muayene gereksinimlerine göre karşılaştırın.
NC ve CNC bara makinelerini program kontrolü, eksen geri bildirimi, ürün değişimi, muayene verileri, bakım kolaylığı ve her mimarinin uygun olduğu işler açısından karşılaştırın.
Bir güneş enerjisi üretim projesi için ekipman şartnamesi hazırlamadan önce fotovoltaik şerit hatlarını, bağlantı kutusu şekillendirme ekipmanlarını ve rijit bara CNC makinelerini birbirinden ayırın.
Kesim çevresi, kalınlık ve malzemenin kayma direncinden baraların delme kuvvetini kN cinsinden hesaplayın; ardından takımı, boşluğu ve makine kapasitesini doğrulayın.
Yüksek güçlü EV süper şarj cihazları ve batarya paketleri için hassas servo-hidrolik bara bükme, dar yalıtım boşlukları ve lamine bakır işlemenin spesifikasyonuna ilişkin B2B endüstriyel mühendislik analizi.
B2B şalt panosu üreticileri ve pano tasarım mühendisleri için bara aralık yerleşimlerinin hesaplanması, eklem temas direnci ve uluslararası standartlara uygunluk üzerine endüstriyel bir kılavuz.
Pano ve tablo üreticilerine yönelik, revolver kalıp boşluklarının yapılandırılması, koordinat marjları ve zımba-kalıp düzenekleriyle temiz, çapaksız kırmızı T2 bakır işleme üzerine ileri düzey teknik B2B mühendislik rehberi.
Standart ticaret şirketlerini aradan çıkarın. Makine gerilimlerini ve kalıp toleranslarını tam olarak belirlemek, doğrudan toplu alım teklifleri almak için baş uygulama mühendislerimizle görüşün.