
Lista de verificación de inspección de barras colectoras de cobre para piezas terminadas y recepción entrante
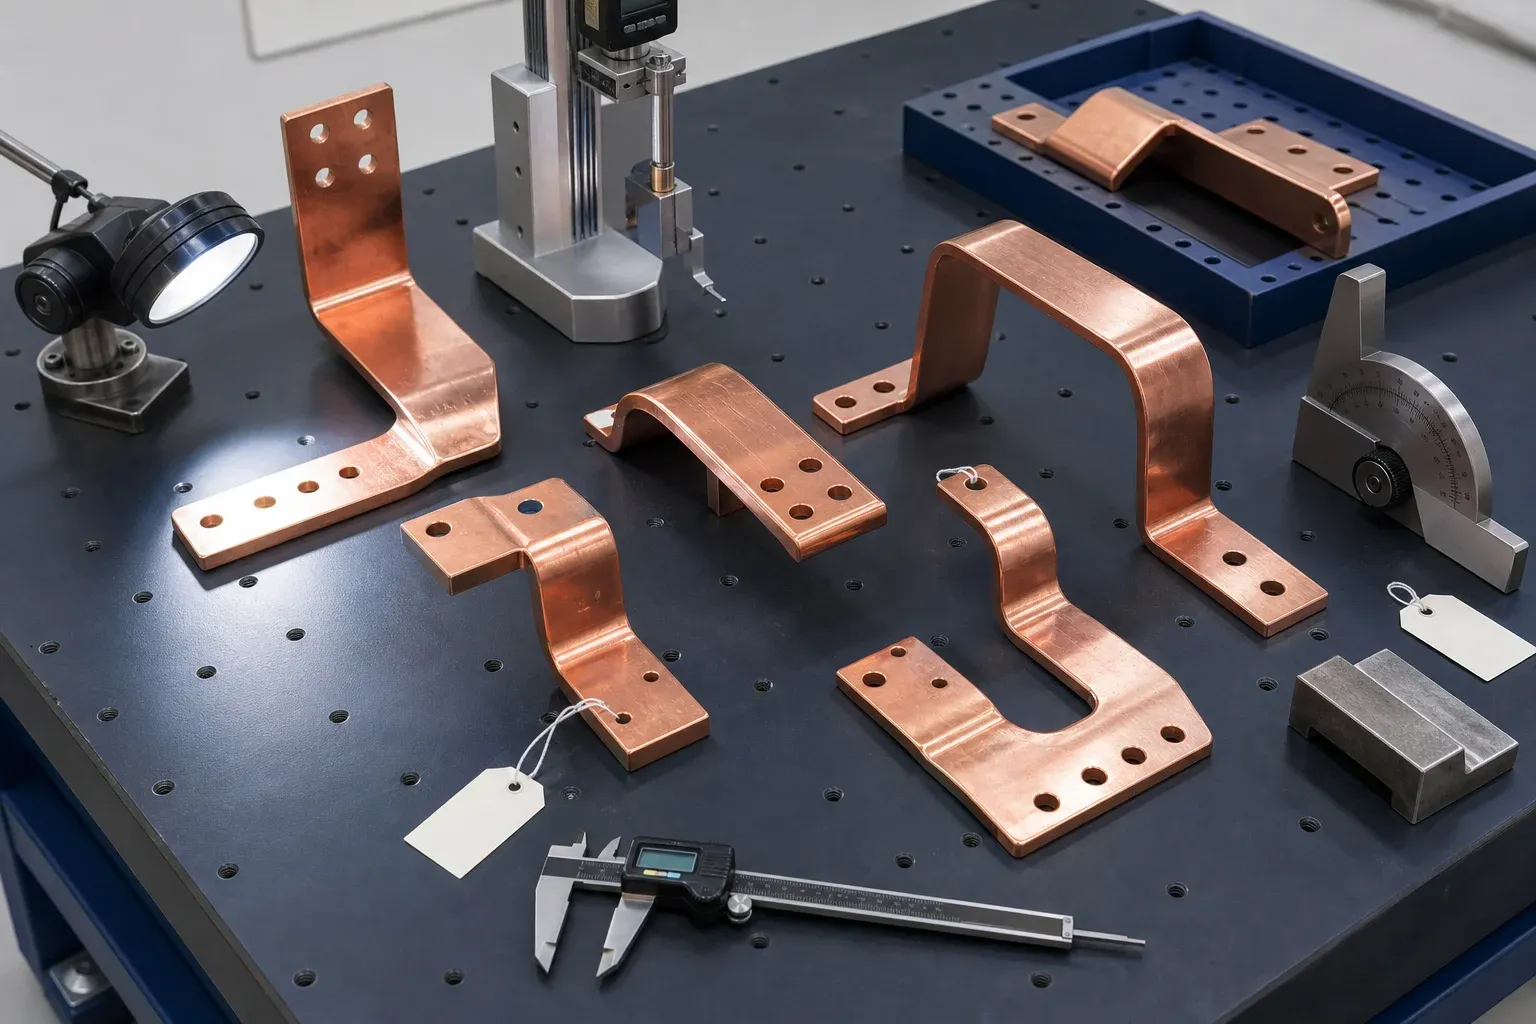
Esta lista de verificación está destinada a barras colectoras de cobre de nueva fabricación, en la inspección final o en la recepción de entrada. No es un intervalo de mantenimiento en servicio, ni un procedimiento de inspección por termografía infrarroja, ni un sustituto del plano. Todo resultado de aceptación debe remitirse a la orden de compra, a la especificación liberada o a la norma de proyecto aplicable.
La función del inspector es verificar la identidad, el ajuste, las superficies funcionales, el acabado y los registros, sin inventar tolerancias ausentes. Cuando un requisito no esté claro, ponga la pieza en cuarentena y obtenga una decisión de ingeniería antes de retrabajar o montar.
Establezca primero la base de la inspección
Antes de abrir el paquete, confirme la orden de compra, el número de pieza, el plano y su revisión, el material y el acabado, los documentos exigidos, la cantidad, la definición de lote y el plan de muestreo. Identifique las características críticas para la seguridad, la interfaz eléctrica y el ajuste de montaje.
El plan de inspección debe indicar quién puede aceptar, rechazar, aprobar retrabajos o autorizar el uso tal como está. También debe abordar la incertidumbre de medición cuando la tolerancia se acerque a la capacidad del instrumento o del método.
El estado de calibración es necesario, pero no suficiente. La política de trazabilidad metrológica del NIST explica que un resultado necesita una cadena de calibración documentada e ininterrumpida y que la trazabilidad por sí sola no garantiza la idoneidad para la tarea de medición. Por tanto, el plan de inspección debe hacer coincidir el método, la resolución y la incertidumbre con la tolerancia real.
Nunca mida contra una captura de pantalla no controlada o un plano obsoleto. Si el proveedor y el comprador utilizan sistemas de revisión distintos, incluya una referencia cruzada en el pedido y en el informe.
Verifique documentos, material y trazabilidad
En la recepción, compruebe:
- la lista de empaque y la cantidad de piezas;
- el número de pieza, la orientación y la revisión del plano;
- el certificado de material cuando se exija;
- el grado y el temple del conductor según lo especificado;
- el espesor, el ancho y otras características del material de partida;
- la identidad del lote o de la colada cuando se requiera;
- el certificado de proceso externo para recubrimiento o aislamiento cuando se especifique;
- el informe de primera pieza o de inspección final;
- las referencias de desviación o concesión aprobadas.
La identificación positiva de materiales no se exige automáticamente para toda pieza de cobre. Úsela solo cuando lo requiera el contrato, el riesgo o el plan de calidad. La solidez de la trazabilidad debe corresponder a la consecuencia de mezclar materiales o revisiones.
Compruebe las dimensiones de la pieza en bruto, los orificios, las ranuras y los bordes
Mida desde las referencias del plano. Confirme la longitud y el ancho totales, el tamaño de orificios y ranuras, el paso, la distancia a bordes, las características de avellanado o embutición cuando apliquen, y la orientación. Inspeccione ambas caras en busca de rebabas, bordes redondeados de entrada, deformación, grietas y marcas de herramienta.
Cuando los defectos de borde se repitan, la guía de desbarbado y limpieza de barras explica cómo rastrear la causa, seleccionar un método de acabado y proteger las caras de contacto. Un borde de aspecto liso también debe cumplir el plano y el método de inspección.
Mire más allá de cada dimensión individual. Un patrón de orificios puede pasar internamente pero estar desplazado respecto al extremo final o al doblez. Una plantilla de montaje o una medición basada en referencias capta la relación funcional.
Para las piezas producidas en una estación de punzonado y cizallado CNC, el informe debe seguir usando el plano del comprador y el método de medición acordado, no solo las coordenadas mostradas por la máquina.
Mida la geometría de doblado y las referencias de ajuste final
Inspeccione el ángulo de doblado, la ubicación, el radio cuando esté controlado, la altura de desfase, la longitud de las alas, el paralelismo, la orientación del plano de bornes y la envolvente total. Los dobleces de borde y los alabeos pueden requerir una plantilla o un método 3D, porque un medidor de ángulos manual no puede describir la geometría completa.
Sostenga la pieza de forma consistente. Las barras largas pueden pandearse, y una pieza conforme puede forzarse hasta una condición de aprobación. La configuración de inspección debe representar el soporte de montaje previsto o la definición de estado libre del plano.
Use la página del equipo de doblado DHAC-BB-H como contexto de producto, no como fuente de tolerancias universales de pieza. La recuperación elástica y la geometría final siguen dependiendo del material, del utillaje y del plano.
Inspeccione las caras de contacto, el recubrimiento y el aislamiento
Las caras de contacto deben estar limpias, protegidas y libres de daños más allá del estándar de ejecución permitido. Confirme las dimensiones de enmascarado o de recorte del aislamiento, la cobertura del recubrimiento, el aspecto del recubrimiento, la integridad de los bordes y cualquier registro especificado de espesor o adherencia.
No suponga que una superficie brillante es eléctricamente aceptable ni que la decoloración sea automáticamente un fallo. Compare el estado real con la especificación de acabado aprobada. La guía de tratamientos superficiales con estaño y plata explica la selección del acabado; una guía aparte sobre resistencia de contacto cubre el ensayo de la unión montada.
La inspección del aislamiento debe buscar grietas, huecos, desprendimientos, arrugas, adelgazamiento de bordes, contaminación y recortes incorrectos. Los ensayos eléctricos, cuando se exijan, siguen el procedimiento del proyecto, no una lista de comprobación visual.
Confirme el marcado, la limpieza y el embalaje
El marcado de la pieza debe proporcionar la identidad y la orientación exigidas por el plano sin dañar una superficie funcional. Confirme la identificación de fase o polaridad cuando se especifique, pero no acepte el color por sí solo como trazabilidad.
El embalaje debe evitar que las barras rocen, se doblen, se corroan o contaminen las zonas de contacto. Use separadores, protección de extremos, control de humedad y soporte rígido según lo exijan la geometría y la ruta. Compruebe que las etiquetas sigan vinculadas al lote correcto tras el desembalaje parcial.
Cuando las piezas vayan a esperar en un almacén, recorran el proceso productivo o viajen en embalajes de exportación, use el plan de almacenamiento y embalaje de barras de cobre aparte para controlar la condensación, el soporte nivelado, el envoltorio compatible con la superficie, la separación de lotes y la inspección escalonada.
Registre las no conformidades y controle la disposición
Cuando una característica no cumpla, registre el valor medido, el requisito, el método, la ubicación, una fotografía si es útil, la cantidad afectada y el lote. Segregue las piezas. La disposición puede ser rechazo, retrabajo, reparación o uso tal como está, solo a través del proceso autorizado.
El retrabajo necesita un método controlado y una reinspección. Agrandar un orificio, aplanar un doblez, pulir una cara de contacto o reparar el aislamiento puede alterar el comportamiento eléctrico, mecánico o el acabado. Que un operario pueda hacer que la pieza encaje no es una aprobación.
El protocolo más amplio de trazabilidad de proveedores y auditoría de fábrica aborda los controles del sistema; esta lista de verificación se centra en la pieza recibida o terminada.
Use esta estructura de lista de verificación para piezas terminadas
| Elemento | Requisito a registrar | Método sugerido | Campo del informe |
|---|---|---|---|
| Identidad | PO, pieza, plano, revisión, lote | revisión de documentos y marcado | estado y discrepancia |
| Material | grado, temple, sección, certificado | certificado más medición calibrada | resultado e ID del certificado |
| Geometría de la pieza en bruto | longitud, ancho, escuadre cuando sea crítico | pie de rey, regla, medidor de alturas, CMM | valor e ID del instrumento |
| Orificios y ranuras | tamaño, paso, distancia a bordes, orientación | calibre de pasador/tapón, pie de rey, CMM, plantilla | valor/estado |
| Bordes | rebaba, filo, grietas, deformación | visual/táctil y galga definida | ubicación del defecto |
| Dobleces | ángulo, ubicación, desfase, plano de bornes | medidor de ángulos, medidor de alturas, plantilla, CMM | valor/estado |
| Caras de contacto | planitud, limpieza, acabado, protección | visual y medición definida por el proyecto | estado/lote |
| Recubrimiento/aislamiento | cobertura, recorte, daño, resultado del proceso especificado | visual más ensayo especificado | certificado/resultado |
| Marcado/embalaje | identidad, orientación, protección | revisión visual | estado |
| Liberación | muestra/100 %, NCR, aprobaciones | revisión del informe | inspector/fecha/disposición |
El muestreo es una decisión planificada, no un espacio en blanco que se rellena después de medir. Aumente el control tras un cambio de ajuste, material, plano, herramienta, proveedor o proceso. Redúzcalo solo cuando el plan de calidad y la capacidad demostrada lo permitan.
Mantenga la lista de verificación conectada al proceso
El informe de inspección debe alimentar la mejora de la producción. Un desplazamiento repetido de orificios apunta al control del programa o de las referencias; un daño repetido en los bordes puede apuntar al utillaje o a la manipulación; una posición de doblado inestable puede apuntar al material, al ajuste o al control de la recuperación elástica. Use el proceso completo de fabricación de barras para localizar el defecto en el paso donde es más barato prevenirlo.
Para la aceptación de máquinas, use un documento distinto: el protocolo FAT y SAT de máquinas de barras CNC verifica la capacidad del equipo y su entrega, en lugar de aceptar un lote de producción normal.
Equipo relacionado
Máquina CNC de punzonado y corte de barras conductoras
Ver especificaciones y configuraciónComparta sus planos, materiales y requisitos de producción para seleccionar la configuración de la máquina.
Solicitar una propuestaPreguntas frecuentes
¿Qué se debe comprobar en una barra colectora de cobre terminada?
Compruebe la identidad del documento y de la revisión, el material y el lote, la sección y las dimensiones totales, los orificios y ranuras, los bordes y rebabas, las referencias finales de doblado, las superficies de contacto, el recubrimiento o aislamiento, el marcado, la limpieza, el embalaje y los registros de inspección exigidos.
¿Cómo se inspeccionan la posición de los orificios y el ángulo de doblado de una barra?
Mida desde las referencias del plano con un instrumento calibrado, un sistema de altura, una plantilla, una CMM u otro método acordado. Evalúe orificios y dobleces en la relación de la pieza final, porque características individualmente correctas todavía pueden generar un desajuste de montaje.
¿Debe medirse cada barra colectora?
No toda característica necesita siempre una medición al 100 %. El muestreo debe reflejar la criticidad del plano, la capacidad del proceso, el tamaño del lote, el desgaste de herramientas, el historial de cambios y los requisitos del contrato. Los elementos críticos para la seguridad o el ajuste pueden exigir inspección total.
¿Cómo se documentan los defectos de recubrimiento y aislamiento?
Registre la pieza y el lote, la zona del plano, el tipo y tamaño del defecto, una fotografía con escala cuando sea útil, el requisito aplicable, el resultado y la disposición. No repare un acabado de contacto ni una cubierta dieléctrica sin un proceso aprobado y una reinspección.
¿Qué información debe incluir un informe de inspección de barras colectoras?
Incluya pieza, pedido, plano y revisión, lote y cantidad, característica y referencia de especificación, método, ID del equipo de medición, tamaño de muestra, resultado, estado, inspector, fecha y cualquier referencia de no conformidad o desviación autorizada.