
Fabricación de barras para cuadros eléctricos: referencia de proceso
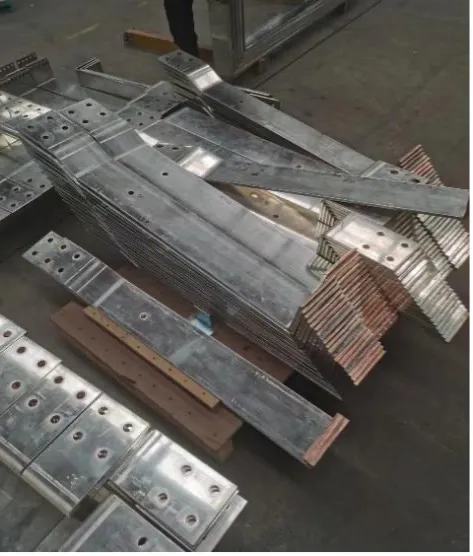
La fabricación de barras para cuadros eléctricos convierte un diseño eléctrico y mecánico aprobado en conductores reproducibles. La elección de una máquina no hace conforme al conjunto: el equipo de fabricación debe conservar los requisitos del diseño mediante el control de material, referencias, punzonado, corte, doblado, preparación superficial, identificación e inspección.
Esta referencia conecta el plano con los controles de taller. Para distancias eléctricas, verificación del calentamiento, resistencia al cortocircuito, comportamiento dieléctrico y seguridad, utilice siempre la especificación vigente del proyecto y las normas aplicables.
1. Parta del diseño verificado del conjunto
Antes de liberar las barras a producción, el plano o modelo digital controlado debe identificar:
- calidad del material, temple y estado del recubrimiento metálico o aislante;
- anchura, espesor y longitud final;
- referencias de posicionamiento y secuencia de doblado;
- tamaños, posiciones y distancias al borde de orificios y ranuras;
- ángulo, orientación y radio interior de doblez;
- interfaces con aisladores, terminales, puentes y envolventes;
- requisitos de rebaba, superficie, planitud y aspecto;
- código de pieza, revisión e identificación de fase o posición;
- método de inspección y límites de aceptación.
No deje que el operario deduzca requisitos ausentes a partir de un proyecto anterior. Resuélvalos mediante el procedimiento de cambios de ingeniería.
2. Controle el material recibido
El cobre y el aluminio responden de forma distinta al corte, punzonado, doblado, recubrimiento y preparación de uniones. Incluso dentro de una misma familia, el temple y el espesor modifican la recuperación elástica y la fuerza necesaria.
En recepción, vincule cada lote con:
- especificación de compra y certificado del proveedor;
- calidad y temple del material;
- anchura y espesor medidos;
- estado superficial y embalaje protector;
- número de colada, lote o trazabilidad interna;
- registro de sustitución aprobada, si existe.
Apoye las barras largas de forma que no adquieran una deformación permanente. Separe materiales desnudos, metalizados y revestidos para proteger superficies y evitar confusiones.
3. Defina referencias estables a partir del plano
El error acumulado suele proceder de cambiar la referencia entre operaciones. Defina cómo se posiciona la pieza para punzonar, cortar, doblar e inspeccionar al final.
| Característica | Decisión sobre la referencia |
|---|---|
| Patrón de orificios | Borde, extremo o característica existente que actúa como cero |
| Longitud de corte | Sobrematerial de la barra y extremo acabado de referencia |
| Posición de doblez | Tangente, línea de centro o referencia del útil |
| Sentido de doblado | Cara hacia arriba o abajo y orientación de la pieza |
| Varios dobleces | Secuencia y característica que determina la preparación siguiente |
| Ajuste final | Puntos de interfaz comprobados en el calibre de montaje o la envolvente |
El nombre del programa debe incluir código de pieza y revisión. Bloquee las versiones obsoletas para producción y conserve una hoja de preparación aprobada con el útil y el estado del material.
4. Controle punzonado y ranurado
Para cada característica, confirme tamaño del útil, holgura, orientación y material restante junto a bordes y orificios próximos. No inspeccione solo el centro nominal:
- tamaño y forma de la característica;
- paso y posición respecto a la referencia definida;
- distancia al borde;
- sentido de la rebaba y altura permitida;
- deformación, redondeo de entrada o desgarro;
- desgaste del útil y evacuación del recorte;
- relación con una línea de doblez posterior.
Fabrique una primera pieza tras cambiar programa, útil, lote de material o preparación. Conserve los valores medidos, no solo una marca de conformidad.
5. Controle cizallado y longitud de corte
La calidad de corte influye en el posicionamiento posterior y en el ajuste de las uniones. Defina:
- longitud final y temperatura de medición, si es crítica;
- desviación admisible de escuadría o ángulo;
- estado del borde y método de desbarbado;
- extremo cortado que servirá como referencia de fabricación;
- apoyo de secciones largas o pesadas;
- separación de retales reutilizables por material y lote.
Calcule el aprovechamiento con la lista real de piezas, las longitudes de barra y la política de retales de la planta. Valide cualquier mejora de nesting comparando pedidos y reglas idénticos.
6. Controle el doblado
El doblado modifica el ángulo, la posición, la superficie y, en ocasiones, la relación entre características ya punzonadas. Un proceso controlado incluye:
- calidad, temple y espesor del material;
- identificación de punzón, matriz o útil de doblado;
- radio interior y orientación del útil;
- secuencia de dobleces y comprobación de colisiones;
- ensayo de recuperación elástica y corrección aprobada;
- método de medición de ángulo y posición de doblez;
- inspección en condiciones de trabajo cuando el calentamiento de producción sea relevante;
- protección de superficies recubiertas o acabadas.
No traslade sin comprobación una corrección entre lotes de material. Fabrique una primera muestra y actualice únicamente la receta controlada.
7. Desbarbado, tratamiento superficial y uniones
La fabricación debe conservar el diseño de la unión. Elimine aristas cortantes y rebabas sueltas sin modificar la geometría de contacto exigida. Antes del recubrimiento metálico, revestimiento o aislamiento, defina las zonas enmascaradas y el tratamiento de las superficies de contacto eléctrico.
Para las uniones montadas, la ingeniería responsable debe especificar preparación superficial, tornillería, disposición de arandelas, método de apriete y registro de inspección. El aluminio requiere especial control del óxido y de la preparación superficial; aplique el proceso aprobado y las instrucciones del sistema de unión.
8. Organice la inspección según el riesgo
No todas las dimensiones requieren la misma frecuencia de control. Clasifique las características por las consecuencias de un fallo y la estabilidad del proceso.
| Etapa | Comprobaciones habituales |
|---|---|
| Recepción | Identidad del material, espesor, anchura y estado superficial |
| Primera pieza | Todas las características críticas del plano y la orientación |
| Durante el proceso | Posiciones de mayor riesgo, estado del útil y control de receta |
| Tras el doblado | Ángulo, posición de doblez, torsión y dimensiones de interfaz |
| Final | Identificación de pieza/revisión, acabado, geometría completa y cantidad |
| Ajuste en montaje | Soportes, terminales, separación entre fases e interfaz con la envolvente |
Registre instrumento, operario, fecha, identificador de pieza/lote y valor medido de las características críticas. Un valor trazable aporta más que una fotografía de un calibre.
9. Seleccione el equipo según el flujo productivo
Máquina para barras de tres estaciones
Considérela cuando punzonado, cizallado y doblado deban estar disponibles para distintos operarios en un área compacta de producción mixta. Evalúe la interacción entre estaciones, la manipulación, el cambio de útiles y el recorrido real de la pieza. Consulte la máquina 3 en 1 DH303-8P.
Máquina CNC de punzonado y cizallado
Considérela cuando los patrones repetidos de orificios y ranuras, la reutilización de programas y el flujo de corte determinen el cuello de botella. Verifique los resultados de posicionamiento y el proceso de importación de archivos con planos del comprador. Consulte la DHCNC-BP-60 de punzonado y cizallado CNC.
Dobladora CNC específica para barras
Considérela cuando el control del doblez, las orientaciones múltiples y las recetas repetibles justifiquen una estación independiente. Valide ángulo y compensación de recuperación elástica en el rango real de materiales. Consulte la dobladora CNC DHAC-BB-H.
Para decidir la arquitectura completa, utilice la guía de selección de máquinas CNC para barras.
10. Calcule la capacidad con datos de la secuencia real
No multiplique la operación más rápida del proveedor por los minutos del turno. Modele el proceso completo:
- Clasifique familias representativas de piezas.
- Cuente punzonados, cortes, dobleces, preparaciones y movimientos de manipulación.
- Mida tiempos de programación, carga, descarga e inspección.
- Incluya cambios de trabajo, mantenimiento y disponibilidad realista.
- Determine si el cuello de botella cambia tras automatizar.
- Compruebe los supuestos en el FAT o en un estudio de tiempos.
En producción mixta, una estación flexible con trabajo paralelo puede superar a un ciclo aislado más rápido. Para familias repetitivas pueden pesar más la reutilización de programas y el posicionamiento automático. La respuesta depende del mix de piezas.
11. FAT del proceso de barras para cuadros eléctricos
Seleccione muestras que representen los riesgos:
- barras de mayor y menor longitud;
- espesores mínimo y máximo;
- patrones densos y orificios próximos a líneas de doblez;
- distintas orientaciones de doblado;
- superficies recubiertas o protegidas, cuando corresponda;
- piezas conectadas a terminales o soportes fijos.
Exija resultados de medición originales, revisiones de programas, identificadores de útiles y desviaciones. El FAT debe demostrar el flujo que utilizará realmente la planta, incluida la preparación, la inspección y la recuperación de programas.
12. Conserve el registro de producción
El registro final debe conectar:
lote de material → revisión de plano → revisión de programa → utillaje/preparación → operario/máquina → mediciones → lote de tratamiento → posición en el conjunto
Esta cadena facilita el diagnóstico y evita que una no conformidad posterior obligue a buscar sin límites. También aporta datos para mejorar útiles, mantenimiento y planificación sin inventar porcentajes genéricos de ahorro.
Equipo relacionado
Máquina CNC de punzonado y corte de barras conductoras
Ver especificaciones y configuraciónComparta sus planos, materiales y requisitos de producción para seleccionar la configuración de la máquina.
Solicitar una propuestaPreguntas frecuentes
¿Una máquina CNC para barras garantiza la conformidad del cuadro eléctrico?
No. El equipo CNC puede mejorar el control y la trazabilidad de las dimensiones fabricadas, pero la conformidad depende del diseño completo verificado, los materiales, las uniones, los soportes, las distancias eléctricas, las protecciones y los controles de producción. Los criterios de aceptación deben proceder de la documentación aplicable al proyecto y de las normas vigentes.
¿Qué dimensiones de las barras deben controlarse en producción?
Controle las características críticas del plano respecto a sus referencias: posiciones de orificios y ranuras, distancias al borde, longitud de corte, posición y orientación de dobleces, radio interior, ángulo, torsión, planitud e interfaces con soportes o terminales. El plano debe indicar cómo medir cada característica.
¿Cómo elegir entre una máquina 3 en 1 y equipos CNC independientes?
Una estación 3 en 1 encaja en trabajo mixto con operarios en paralelo; las máquinas específicas de punzonado/corte y doblado encajan en flujos separados, programas repetibles y mayor utilización. Decida por la secuencia de fabricación, el mix de lotes, los cuellos de botella, la manipulación y los resultados FAT, no por una cifra genérica de producción.