
Lista kontrolna inspekcji miedzianych szyn prądowych dla części gotowych i odbioru przychodzącego
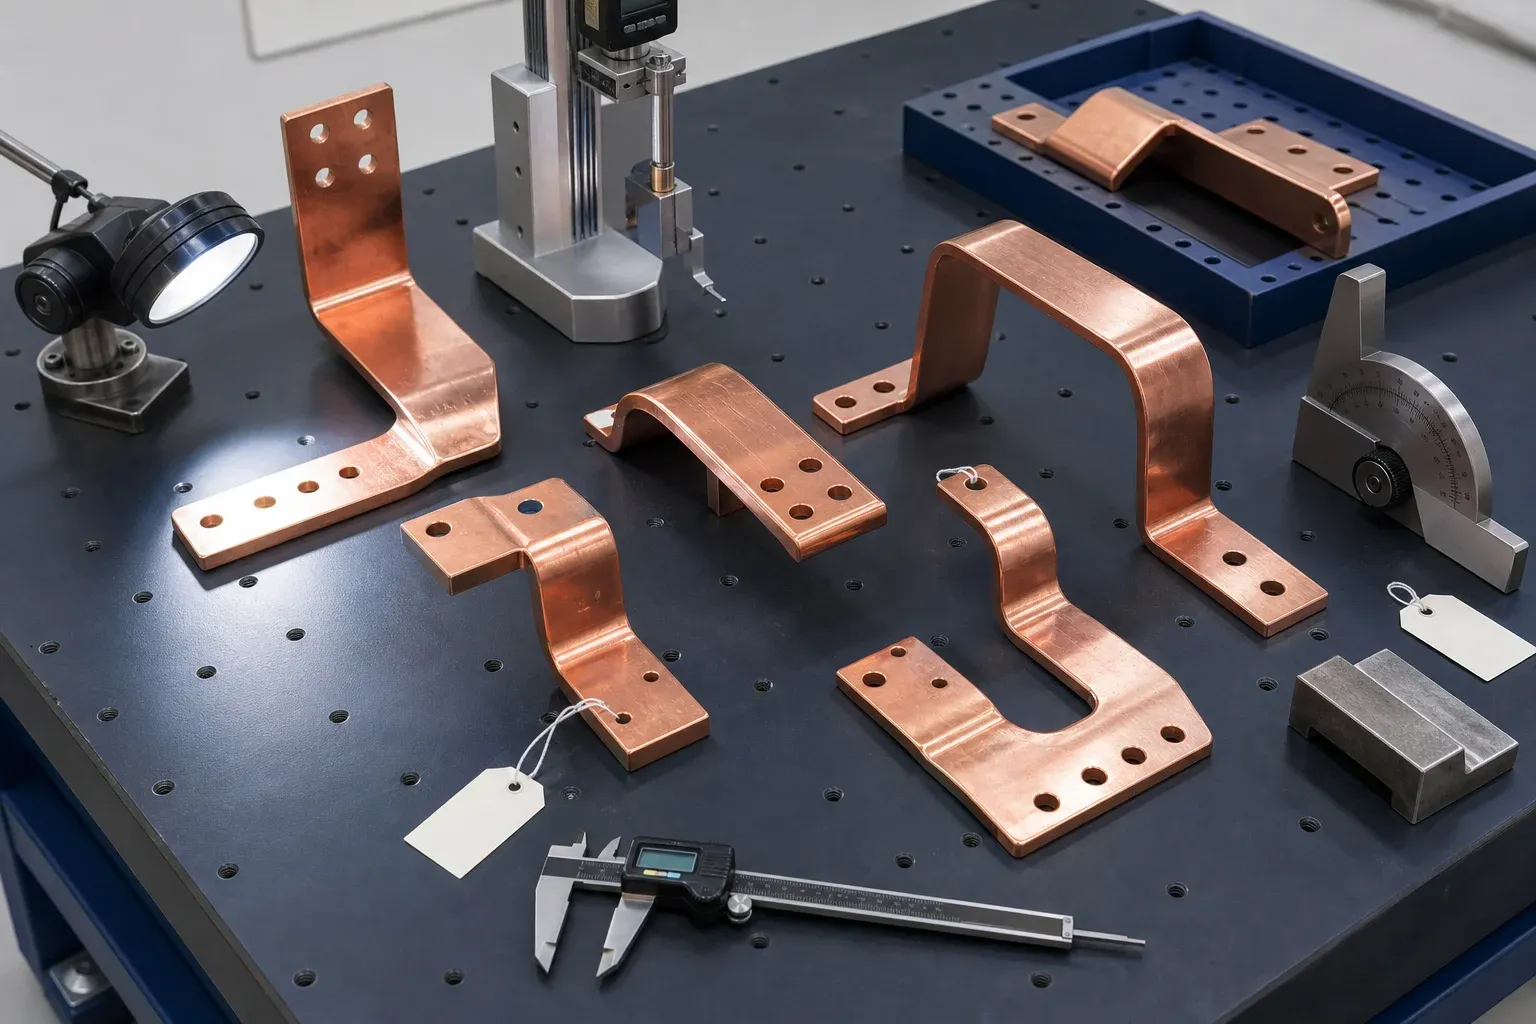
Ta lista kontrolna dotyczy nowo wyprodukowanych miedzianych szyn prądowych podczas inspekcji końcowej lub odbioru przychodzącego. Nie jest to okres międzyobsługowy, procedura badania termowizyjnego ani zamiennik rysunku. Każdy wynik odbioru musi prowadzić z powrotem do zamówienia, zatwierdzonej specyfikacji lub obowiązującej normy projektu.
Zadaniem inspektora jest weryfikacja tożsamości, pasowania, powierzchni funkcjonalnych, wykończenia i zapisów bez wymyślania brakujących tolerancji. Gdy wymaganie jest niejasne, poddaj część kwarantannie i uzyskaj decyzję inżynieryjną przed regeneracją lub montażem.
Najpierw ustal podstawę inspekcji
Przed otwarciem opakowania potwierdź zamówienie, numer części, rysunek i jego wersję, materiał i wykończenie, wymagane dokumenty, ilość, definicję partii i plan pobierania próbek. Wskaż cechy krytyczne dla bezpieczeństwa, styku elektrycznego i pasowania montażowego.
Plan inspekcji powinien określać, kto może zaakceptować, odrzucić, zatwierdzić regenerację lub zezwolić na użycie w stanie takim, jaki jest. Powinien też uwzględniać niepewność pomiaru, gdy tolerancja zbliża się do możliwości przyrządu lub metody.
Status kalibracji jest konieczny, ale niewystarczający. Polityka spójności pomiarowej NIST wyjaśnia, że wynik wymaga udokumentowanego, nieprzerwanego łańcucha kalibracji, a sama spójność nie gwarantuje przydatności do danego zadania pomiarowego. Plan inspekcji musi więc dopasować metodę, rozdzielczość i niepewność do rzeczywistej tolerancji.
Nigdy nie mierz na podstawie niekontrolowanego zrzutu ekranu ani wycofanego rysunku. Jeśli dostawca i odbiorca stosują różne systemy wersji, umieść odnośnik krzyżowy w zamówieniu i raporcie.
Zweryfikuj dokumenty, materiał i identyfikowalność
Przy odbiorze sprawdź:
- listę pakowania i ilość części;
- numer części, orientację i wersję rysunku;
- certyfikat materiału, gdy jest wymagany;
- gatunek i stan przewodnika zgodnie ze specyfikacją;
- grubość, szerokość i inne cechy materiału wejściowego;
- tożsamość partii lub wytopu, gdy jest wymagana;
- certyfikat procesu zewnętrznego dla powłoki lub izolacji, gdy jest określony;
- raport pierwszej sztuki lub inspekcji końcowej;
- odniesienia do zatwierdzonych odstępstw lub ustępstw.
Pozytywna identyfikacja materiału nie jest automatycznie wymagana dla każdej części miedzianej. Stosuj ją tylko wtedy, gdy wymaga tego umowa, ryzyko lub plan jakości. Siła identyfikowalności powinna odpowiadać skutkom pomieszania materiałów lub wersji.
Sprawdź wymiary półwyrobu, otwory, szczeliny i krawędzie
Mierz od baz rysunkowych. Potwierdź całkowitą długość i szerokość, wymiary otworów i szczelin, rozstaw, odległość od krawędzi, cechy pogłębień lub wytłoczeń, jeśli występują, oraz orientację. Sprawdź obie strony pod kątem zadziorów, zaokrągleń wejściowych, odkształceń, pęknięć i śladów narzędzi.
Gdy wady krawędzi się powtarzają, poradnik usuwania zadziorów i czystości szyn wyjaśnia, jak prześledzić przyczynę, wybrać metodę wykończenia i chronić powierzchnie stykowe. Krawędź wyglądająca gładko nadal musi spełniać rysunek i metodę inspekcji.
Patrz poza każdy pojedynczy wymiar. Układ otworów może być zgodny wewnętrznie, ale przesunięty względem końca końcowego lub gięcia. Sprawdzian montażowy lub pomiar od baz uchwyci zależność funkcjonalną.
Dla części produkowanych na stanowisku CNC do wykrawania i cięcia raport nadal powinien opierać się na rysunku nabywcy i uzgodnionej metodzie pomiaru, a nie tylko na współrzędnych wyświetlanych przez maszynę.
Zmierz geometrię gięcia i bazy pasowania końcowego
Sprawdź kąt gięcia, położenie, promień, gdy jest kontrolowany, wysokość przesunięcia, długość ramion, równoległość, orientację płaszczyzny zacisków i całkowity obrys. Gięcia krawędziowe i skręcenia mogą wymagać przyrządu lub metody 3D, ponieważ ręczny kątomierz nie opisze pełnej geometrii.
Podpieraj część w spójny sposób. Długie szyny mogą się ugiąć, a zgodna część może zostać wymuszona do stanu pozytywnego wyniku. Stanowisko inspekcji powinno odwzorować zamierzone podparcie montażowe lub definicję stanu swobodnego z rysunku.
Używaj strony urządzenia do gięcia DHAC-BB-H jako kontekstu produktu, a nie źródła uniwersalnych tolerancji części. Sprężynowanie i geometria końcowa nadal zależą od materiału, narzędzi i rysunku.
Sprawdź powierzchnie stykowe, powłokę i izolację
Powierzchnie stykowe powinny być czyste, chronione i wolne od uszkodzeń poza dozwolonym standardem wykonania. Potwierdź wymiary maskowania lub podcięcia izolacji, pokrycie powłoki, wygląd powłoki, integralność krawędzi oraz wszelkie wymagane zapisy grubości lub przyczepności.
Nie zakładaj, że błyszcząca powierzchnia jest elektrycznie akceptowalna ani że odbarwienie jest automatycznie wadą. Porównaj rzeczywisty stan z zatwierdzoną specyfikacją wykończenia. Poradnik obróbki powierzchniowej cyną i srebrem wyjaśnia wybór wykończenia; osobny poradnik rezystancji styku obejmuje badanie zmontowanego złącza.
Inspekcja izolacji powinna wykrywać pęknięcia, pustki, odwarstwienia, zmarszczki, pocienienie krawędzi, zanieczyszczenia i błędne podcięcia. Badania elektryczne, gdy są wymagane, przebiegają według procedury projektu, a nie wizualnej listy kontrolnej.
Potwierdź znakowanie, czystość i pakowanie
Znakowanie części powinno zapewniać tożsamość i orientację wymaganą przez rysunek bez uszkadzania powierzchni funkcjonalnej. Potwierdź identyfikację fazy lub biegunowości, gdy jest określona, ale nie przyjmuj samego koloru jako identyfikowalności.
Opakowanie musi chronić szyny przed tarciem, zginaniem, korozją i zanieczyszczeniem stref stykowych. Stosuj przekładki, ochronę końców, kontrolę wilgoci i sztywne podparcie stosownie do geometrii i trasy. Sprawdź, czy etykiety pozostają powiązane z właściwą partią po częściowym rozpakowaniu.
Gdy części będą czekać w magazynie, przechodzić przez produkcję w toku lub podróżować w opakowaniach eksportowych, użyj osobnego planu przechowywania i pakowania miedzianych szyn, aby kontrolować kondensację, poziome podparcie, owijanie kompatybilne z powierzchnią, rozdzielenie partii i inspekcję etapową.
Rejestruj niezgodności i kontroluj rozstrzygnięcie
Gdy cecha nie spełnia wymagań, zapisz zmierzoną wartość, wymaganie, metodę, lokalizację, zdjęcie, jeśli przydatne, dotkniętą ilość i partię. Oddziel części. Rozstrzygnięciem może być odrzucenie, regeneracja, naprawa lub użycie w stanie takim, jaki jest — wyłącznie przez upoważniony proces.
Regeneracja wymaga kontrolowanej metody i ponownej inspekcji. Powiększenie otworu, spłaszczenie gięcia, polerowanie powierzchni stykowej lub naprawa izolacji może zmienić zachowanie elektryczne, mechaniczne lub wykończenie. Zdolność operatora do dopasowania części nie jest zatwierdzeniem.
Szerszy protokół identyfikowalności dostawców i audytu fabryki dotyczy kontroli systemowych; ta lista kontrolna koncentruje się na części odebranej lub gotowej.
Użyj tej struktury listy kontrolnej dla części gotowych
| Pozycja | Wymaganie do zapisania | Sugerowana metoda | Pole raportu |
|---|---|---|---|
| Tożsamość | PO, część, rysunek, wersja, partia | przegląd dokumentów i znakowania | status i rozbieżność |
| Materiał | gatunek, stan, przekrój, certyfikat | certyfikat plus kalibrowany pomiar | wynik i ID certyfikatu |
| Geometria półwyrobu | długość, szerokość, prostokątność, gdy krytyczna | suwmiarka, liniał, wysokościomierz, CMM | wartość i ID przyrządu |
| Otwory i szczeliny | wymiar, rozstaw, odległość od krawędzi, orientacja | sprawdzian trzpieniowy, suwmiarka, CMM, przyrząd | wartość/status |
| Krawędzie | zadzior, ostrość, pęknięcia, odkształcenie | ocena wizualna/dotykowa i zdefiniowany sprawdzian | lokalizacja wady |
| Gięcia | kąt, położenie, przesunięcie, płaszczyzna zacisków | kątomierz, wysokościomierz, przyrząd, CMM | wartość/status |
| Powierzchnie stykowe | płaskość, czystość, wykończenie, ochrona | ocena wizualna i pomiar zdefiniowany w projekcie | status/partia |
| Powłoka/izolacja | pokrycie, podcięcie, uszkodzenia, wynik określonego procesu | ocena wizualna plus określone badanie | certyfikat/wynik |
| Znakowanie/pakowanie | tożsamość, orientacja, ochrona | przegląd wizualny | status |
| Zwolnienie | próbka/100 %, NCR, zatwierdzenia | przegląd raportu | inspektor/data/rozstrzygnięcie |
Pobieranie próbek to zaplanowana decyzja, a nie puste pole wypełniane po pomiarze. Zwiększ kontrolę po zmianie przezbrojenia, materiału, rysunku, narzędzia, dostawcy lub procesu. Zmniejsz ją tylko wtedy, gdy pozwala na to plan jakości i wykazana zdolność procesu.
Utrzymuj listę kontrolną powiązaną z procesem
Raport z inspekcji powinien zasilać doskonalenie produkcji. Powtarzające się przesunięcie otworów wskazuje na kontrolę programu lub baz; powtarzające się uszkodzenia krawędzi mogą wskazywać na narzędzia lub transport; niestabilne położenie gięcia może wskazywać na materiał, przezbrojenie lub kontrolę sprężynowania. Użyj pełnego procesu wytwarzania szyn, aby zlokalizować wadę na etapie, na którym najtaniej jest jej zapobiec.
Do odbioru maszyn użyj innego dokumentu: protokół FAT i SAT maszyn CNC do szyn weryfikuje zdolność urządzenia i przekazanie, a nie odbiór normalnej partii produkcyjnej.
Powiązana maszyna
Maszyna CNC do wykrawania i cięcia szyn prądowych
Zobacz parametry i konfiguracjęPrześlij rysunki, informacje o materiałach i wymagania produkcyjne, aby dobrać konfigurację maszyny.
Poproś o ofertęNajczęściej zadawane pytania
Co należy sprawdzić na gotowej miedzianej szynie prądowej?
Sprawdź tożsamość dokumentu i wersji, materiał i partię, przekrój i wymiary gabarytowe, otwory i szczeliny, krawędzie i zadziory, końcowe bazy gięcia, powierzchnie stykowe, powłokę lub izolację, znakowanie, czystość, pakowanie oraz wymagane zapisy z inspekcji.
Jak sprawdza się położenie otworów i kąt gięcia szyny?
Mierz od baz rysunkowych skalibrowanym przyrządem, systemem wysokościowym, przyrządem montażowym, CMM lub inną uzgodnioną metodą. Oceniaj otwory i gięcia w relacji gotowej części, ponieważ pojedynczo poprawne cechy mogą nadal powodować niezgodność montażową.
Czy każda szyna prądowa musi być mierzona?
Nie każda cecha zawsze wymaga pomiaru w 100 %. Pobieranie próbek powinno odzwierciedlać krytyczność rysunku, zdolność procesu, wielkość partii, zużycie narzędzi, historię zmian i wymagania umowy. Elementy krytyczne dla bezpieczeństwa lub pasowania mogą wymagać pełnej inspekcji.
Jak dokumentuje się wady powłoki i izolacji?
Zapisz część i partię, obszar rysunku, rodzaj i wielkość wady, zdjęcie ze skalą, gdy przydatne, obowiązujące wymaganie, wynik i rozstrzygnięcie. Nie naprawiaj wykończenia stykowego ani powłoki dielektrycznej bez zatwierdzonego procesu i ponownej inspekcji.
Jakie informacje powinny znaleźć się w raporcie inspekcji szyn prądowych?
Uwzględnij część, zamówienie, rysunek i wersję, partię i ilość, cechę i odniesienie do specyfikacji, metodę, ID przyrządu pomiarowego, liczność próbki, wynik, status, inspektora, datę oraz odniesienie do niezgodności lub zatwierdzonego odstępstwa.