
Guía para elegir una máquina CNC para barras: tipos, especificaciones y RFQ
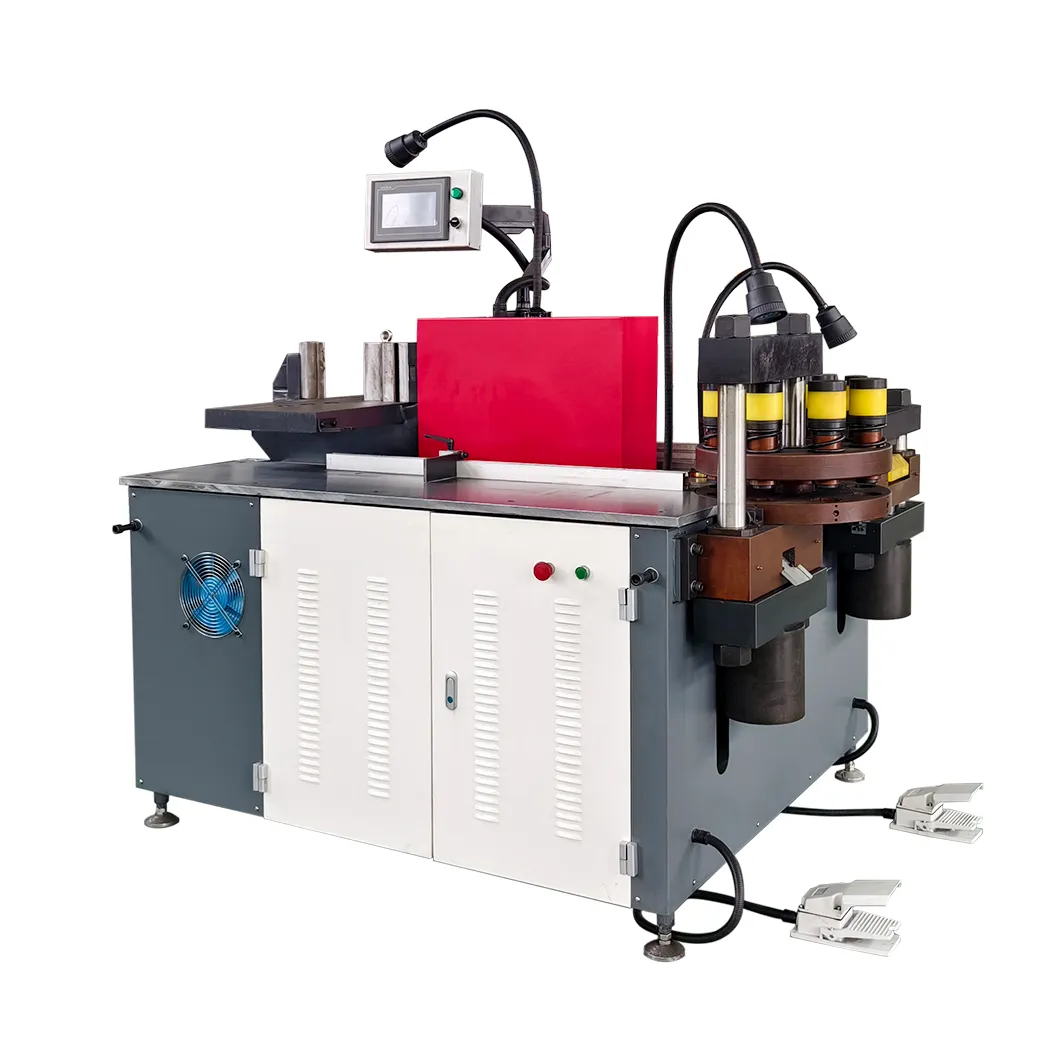
Una máquina CNC para barras debe elegirse por las piezas que tendrá que fabricar, no por un nivel de precio ni por la fuerza nominal aislada. Empiece por la mayor sección de cobre o aluminio, el orificio y el doblez más difíciles, la tolerancia exigida, el mix real de lotes y el proceso que hoy limita la producción. Esos datos determinan si la planta necesita una estación 3 en 1, una punzonadora-cizalla específica, una dobladora específica o una célula que las combine.
Esta página es la referencia principal del sitio para la selección. Los precios se desarrollan en la guía de precios de máquinas para barras, la comparación de proveedores en la evaluación de fabricantes y las responsabilidades de importación en la guía de aprovisionamiento.
Construya el requisito desde piezas representativas
Si la fábrica ya produce, utilice al menos tres meses de registros. Para una línea nueva, trabaje con planos liberados y una previsión de producto, no con una única pieza de exhibición.
Registre antes de contactar a proveedores:
- calidades, temples y espesores de cobre y aluminio;
- longitud y anchura máximas de la barra;
- orificios redondos, ranuras, embutidos y útiles múltiples;
- longitudes de corte, orientaciones, radios y dimensiones interiores mínimas de doblez;
- tolerancias de plano, límites de rebaba y requisitos superficiales;
- volumen mensual por familia, tamaño de lote y turnos;
- mano de obra, subcontratación, chatarra, retrabajo y cola actuales;
- espacio disponible, método de elevación y dirección del flujo;
- tensión, frecuencia, tensión de control y requisitos locales de seguridad;
- inspección, trazabilidad, revisión de programas y exportación de datos.
No use un umbral universal de producción. Una planta de alta variedad y tolerancias estrechas puede justificar control CNC con menor tonelaje que otra dedicada a pocas barras rectas sencillas.
Compare las tres arquitecturas de máquina
| Arquitectura | Mejor aplicación | Ventaja principal | Restricción a verificar |
|---|---|---|---|
| 3 en 1: punzonado, corte y doblado | Trabajo mixto, poco espacio, lotes pequeños o variables | Tres procesos en una estación | Capacidad y funcionamiento simultáneo con la carga requerida |
| Punzonado y corte CNC específicos | Patrones repetidos, nesting y mayor volumen de punzonado | Posicionamiento automático y varias estaciones de útiles | El doblado sigue siendo un proceso separado |
| Doblado CNC específico | Dobleces repetidos o complejos y control angular | Tope, útiles y control diseñados para doblar | Punzonado y corte siguen separados |
| Célula de máquinas independientes | Trabajo paralelo y operarios especializados | Cada proceso se dimensiona por su propio cuello de botella | Más espacio, manipulación y coordinación |
Las especificaciones actuales de DH CNC ofrecen puntos de partida concretos:
| Modelo | Función prevista | Capacidad y control publicados | Página |
|---|---|---|---|
| DHCNC-BP-60 | Punzonado y corte específicos | Fuerza nominal de 600 kN; pieza máxima de 6.000 × 200 × 15 mm; precisión publicada del paso de orificios de ±0,20 mm/m | Ver especificaciones BP-60 |
| DHAC-BB-H | Doblado específico | Fuerza nominal de 400 kN; capacidad publicada de 200 × 15 mm en plano y 125 × 15 mm en vertical; precisión angular publicada de ±0,2° | Ver especificaciones BB-H |
| DH303-8P | Procesado 3 en 1 | 350 kN en cada estación; doblado plano y corte de 160 × 15 mm; tres circuitos hidráulicos independientes | Ver especificaciones DH303-8P |
Una especificación publicada no es un resultado de aceptación. Pida al proveedor que procese el material, los planos y los útiles del comprador y registre las mediciones en el FAT.
Tras escoger la arquitectura, defina qué pasos de carga, posicionamiento, selección de útil, procesado, inspección y descarga siguen siendo manuales. La comparación entre máquinas automáticas y semiautomáticas analiza cada paso para producción repetitiva estable y trabajo de alta variedad.
Dimensione punzonado, corte y doblado por separado
Punzonado
La fuerza de punzonado depende del perímetro de corte, el espesor y la resistencia al corte del material. Incluya en la RFQ el mayor orificio, la ranura más larga, el punzón más pequeño, los útiles múltiples y la calidad real. Solicite carga calculada, límite de estación, holgura aprobada y restricciones de carga excéntrica. La guía de tonelaje de punzonado explica el cálculo.
Cizallado
Especifique mayor anchura y espesor, estado del borde, deformación aceptable y mínimo retal reutilizable. Si importa el rendimiento del material, entregue un nesting representativo en vez de aceptar un porcentaje genérico de ahorro. Compare longitud comprada, longitud útil, retales reutilizables y chatarra con el mismo mix.
Si también se estudia una sierra, use la comparación de cizallado y serrado de barras de cobre para definir inspección del borde, ancho de corte, viruta, apoyo y muestras sobre el mismo material.
Doblado
Presente por separado familias de doblez plano, vertical, torsionado, en Z y en U. Incluya sección, temple, dimensión interior, radio, ángulo objetivo, tolerancia angular y posición de orificios próximos. La referencia de fuerza de doblado estructura la comprobación, y la guía de recuperación elástica explica por qué la variación del material debe formar parte del plan de prueba.
Convierta las tolerancias del plano en criterios de aceptación
Separe tres conceptos que suelen confundirse:
- resolución de mando: menor valor que el control muestra o acepta;
- repetibilidad: proximidad con la que la máquina vuelve al mismo resultado bajo condiciones definidas;
- precisión de pieza: combina máquina, útil, material, preparación, medición y ambiente.
El contrato debe fijar una prueba a nivel de pieza: qué características se medirán, cuántas piezas se ejecutarán, si la máquina estará caliente, qué instrumento se utilizará y qué ocurre ante un fallo. La resolución del control o una sola muestra no demuestran capacidad productiva.
Compare el alcance entregado, no el precio destacado
Cada oferta debe separar:
- máquina base, control y configuración eléctrica estándar;
- matrices incluidas y opcionales;
- apoyos, resguardos y equipos de carga y descarga;
- funciones de software, formatos compatibles y cargos futuros;
- material FAT, cantidad de muestras e informe de medición;
- embalaje, transporte, seguro, aranceles y entrega interior;
- instalación, puesta en marcha y formación;
- repuestos iniciales, consumibles y herramientas de calibración;
- cobertura de garantía, respuesta y responsabilidad in situ.
Use la guía de precio y cotización para normalizar ofertas. No suponga que un rango publicado incluye los mismos útiles, conversión eléctrica o entrega en todos los países.
Evalúe componentes por su mantenibilidad
Pida fabricante y modelo exactos de PLC, servodrives, contactores, guías, rodamientos, válvulas, bomba, motor y dispositivos de medición. Evalúe cada uno por disponibilidad, documentación, soporte de firmware y plazo de sustitución, no solo por su país de origen.
Durante una revisión en vídeo o auditoría física:
- contraste las placas con la lista de materiales y la oferta;
- registre números de serie cuando corresponda;
- compruebe que el esquema eléctrico usa los modelos entregados;
- confirme si una sustitución exige aprobación escrita del comprador;
- pregunte qué parámetros y copias permiten recuperar un control o drive averiado.
Si la oferta incluye CAD/CAM, exportación de datos, asistencia remota o Industria 4.0, verifique cada capa por separado. La guía de conectividad CNC convierte transferencia de archivos, estados, interfaces, control de acceso y restauración en requisitos demostrables.
La lista de cualificación de proveedores cubre entidad, instalaciones y trazabilidad fuera de la especificación de la máquina.
Modele el ROI con datos del comprador
Utilice una fórmula visible en vez de prometer un plazo:
Retorno simple = inversión entregada y puesta en marcha ÷ beneficio operativo neto anual
El beneficio puede incluir horas reasignadas, subcontratación evitada, mejora medida del rendimiento, menor retrabajo y capacidad adicional utilizable. Reste mantenimiento, consumibles, software, energía y financiación. No cuente producción adicional sin demanda de venta y tenga en cuenta el valor recuperado de la chatarra de cobre.
Calcule escenarios de utilización baja, esperada y alta. Mantenga precio del cobre, salario, disponibilidad y rendimiento como entradas editables para mostrar qué supuestos gobiernan el resultado.
Defina el FAT antes de adjudicar
Un FAT útil se redacta antes del pedido y utiliza piezas representativas.
| Área FAT | Evidencia a conservar |
|---|---|
| Identidad y configuración | Placa, componentes, versión de software y desviaciones aprobadas |
| Ejecución de muestras | Revisión del plano, certificado de material, ID de útil, lote y estado térmico |
| Resultado dimensional | Lecturas brutas, ID y calibración del instrumento, aprobado/rechazo contra el plano |
| Cambio | Pasos registrados de cambio de matriz y programa; primera pieza después del cambio |
| Funciones de seguridad | Comportamiento de resguardos, enclavamientos, parada de emergencia y reinicio acordado para el destino |
| Documentación | Manuales, planos, copias, lista de repuestos, packing list y formación |
| No conformidad | Método de repetición, plazo de corrección, hito de pago y remedio de rechazo |
Use el protocolo FAT y SAT y la lista de RFQ para preparar el paquete contractual.
Adjudique mediante una matriz de evidencias
Puntúe a todos los proveedores con las mismas evidencias ponderadas, no con la presentación comercial:
| Área | Evidencia de ejemplo |
|---|---|
| Ajuste a la aplicación | Revisión escrita de planos y límites del comprador |
| Resultado medido | FAT repetible sobre material del comprador |
| Alcance completo | Máquina, útiles, software, servicios y exclusiones desglosados |
| Mantenibilidad | Lista de componentes, copias, repuestos y escalado |
| Control de entrega | Hitos, puntos de inspección y paquete documental acordados |
| Riesgo comercial | Entidad contractual, cuenta de pago, garantía y remedios |
El resultado debe hacer visibles los compromisos. Un proveedor puede destacar en caudal y ser más débil en asistencia local, o competir en precio y dejar incompleto el utillaje. La matriz no pretende llevar a todos al mismo modelo, sino impedir que supuestos ocultos decidan la compra.
Equipo relacionado
Máquina 3 en 1 para procesar barras conductoras
Ver especificaciones y configuraciónComparta sus planos, materiales y requisitos de producción para seleccionar la configuración de la máquina.
Solicitar una propuestaPreguntas frecuentes
¿Qué tipo de máquina CNC para barras debo elegir?
Parta del cuello de botella. Una 3 en 1 encaja en producción mixta de punzonado, corte y doblado cuando importan el espacio y la flexibilidad. Una estación específica de punzonado y corte sirve para patrones repetidos y mayor caudal. Un centro de doblado específico conviene para geometrías complejas y repetibilidad angular controlada.
¿Qué especificaciones debe incluir una RFQ de máquina para barras?
Incluya calidad y temple del material, anchura y espesor máximos, longitud de barra, familias de orificios, ranuras y dobleces, tolerancias de plano, volumen mensual, lote, alimentación de planta, formatos, trazabilidad, resguardos, utillaje, mediciones FAT y responsabilidades de servicio.
¿La fuerza nominal demuestra que la máquina sirve para mis piezas?
No. La fuerza es solo un límite. El proveedor también debe confirmar utillaje aprobado, perímetro máximo de corte, restricciones de carga excéntrica, holgura de matriz, orientación y dimensión interior del doblez y carreras de máquina sobre los planos reales del comprador.
¿Cómo se comparan los precios de máquinas para barras?
Normalice las ofertas al mismo alcance entregado: máquina, control, útiles, software, resguardos, configuración eléctrica, FAT, embalaje, transporte, aranceles, instalación, formación, repuestos, garantía y asistencia. Un precio inicial menor no es comparable si excluye elementos necesarios.
¿Qué debe incluir el FAT de una máquina para barras?
Utilice material del comprador y planos representativos. Ejecute un lote definido tras el calentamiento, mida orificios y dobleces críticos con instrumentos acordados, verifique cambios de programa y útiles, pruebe funciones de seguridad, registre resultados y defina el remedio de cada criterio fallido.