
Resistencia de contacto en barras: diseño de la unión, par de apriete, recubrimiento y métodos de ensayo
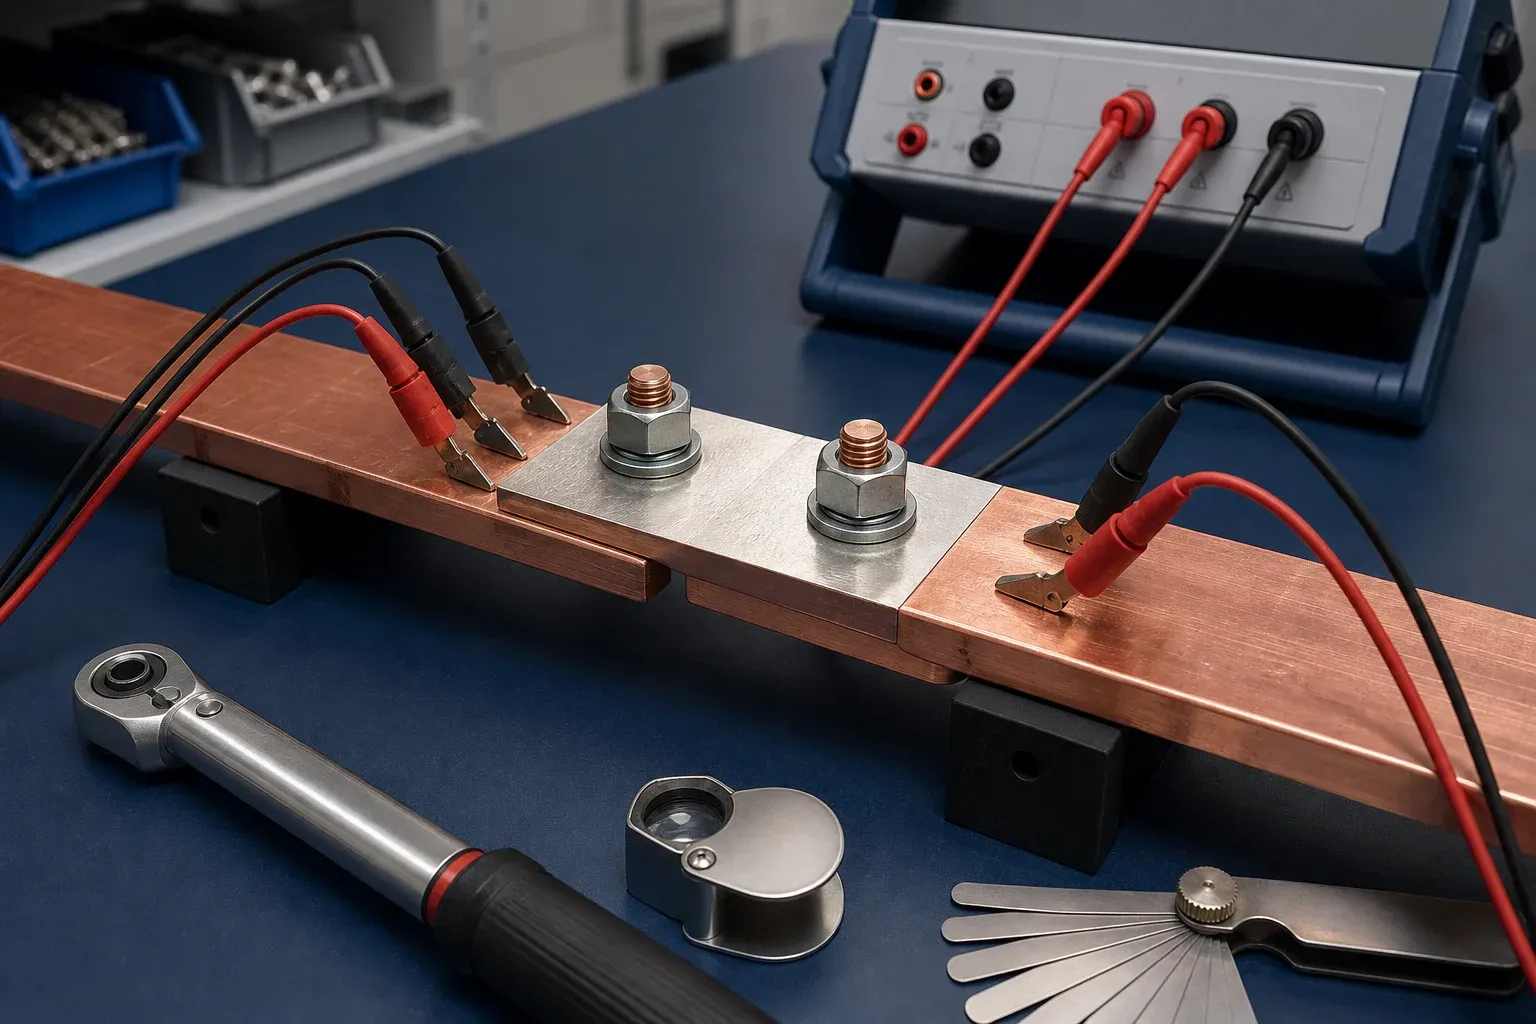
Una unión atornillada de cobre no conduce a través de todo su solape visible. A escala microscópica, la corriente pasa por una población limitada de puntos de contacto donde las asperezas superficiales se encuentran bajo presión. Las películas, los óxidos, la contaminación, el recubrimiento, la planitud y la distribución de la fuerza de apriete determinan cuántos caminos efectivos existen.
Por eso un valor de par de apriete por sí solo no puede demostrar la calidad de la unión, y por eso un resultado de microohmios copiado de otro diseño no es un límite de aceptación válido. Un plan de control de uniones defendible conecta la geometría, el proceso superficial, el montaje, la medición y el comportamiento térmico.
Por qué la unión presenta más resistencia que el conductor macizo
Incluso una superficie pulida es rugosa a escala microscópica. El área conductora real es menor que el solape aparente, así que la corriente se constriñe al atravesar los puntos de contacto. Las películas superficiales pueden añadir resistencia, mientras que una mayor presión de contacto estable puede aumentar el número y el área de los puntos conductores.
La resistencia maciza de las barras también contribuye a cualquier medición tomada a cierta distancia de la unión. Por tanto, la colocación de las puntas de medida cambia el valor reportado. Defina si el ensayo incluye solo la interfaz, el solape más el conductor adyacente, o una sección mayor del conjunto.
La explicación de COMSOL sobre la resistencia de contacto eléctrico en uniones atornilladas ilustra la naturaleza electromecánica acoplada de la interfaz. Un modelo sigue dependiendo de sus hipótesis de presión de contacto y de material.
Empiece por la geometría y la distribución de presión
El solape de la unión, el espesor del conductor, el número y la separación de los pernos, las arandelas o la ferretería de apriete, la distancia al borde, el juego de los orificios y la planitud de las barras afectan a la distribución de presión. Añadir un perno no mejora automáticamente el resultado si las barras basculan, la ferretería asienta en fondo o una zona soporta la mayor parte de la carga.
El plano debería definir:
- el material, el espesor y las dimensiones de contacto del conductor;
- el tamaño y la posición de orificios o ranuras;
- la condición superficial y el acabado requeridos;
- la especificación de la ferretería y la reutilización permitida;
- la orientación y el acceso de montaje;
- la secuencia de apriete y el método de par o tensión controlado por el proyecto;
- cualquier pasta o lubricante de unión específicamente cualificado para el diseño;
- el límite de inspección y ensayo.
El análisis por elementos finitos o los métodos de desarrollo con papel sensible a la presión pueden ayudar en uniones singulares, pero la producción necesita características medibles y un procedimiento repetible.
La preparación superficial y el recubrimiento cambian la interfaz
Las superficies de cobre desnudo, estaño y plata no se comportan de forma idéntica frente al calor, la oxidación, el almacenamiento y el montaje. Limpiar una superficie recubierta con un método abrasivo pensado para metal desnudo puede dañar el recubrimiento. Aplicar una pasta no aprobada puede alterar la fricción, el comportamiento de contacto o el envejecimiento.
Utilice el proceso de acabado cualificado y las instrucciones de manipulación. Proteja las superficies de contacto después del mecanizado e inspecciónelas inmediatamente antes del montaje para detectar contaminación, arañazos profundos, pérdida de recubrimiento o material extraño. La guía de tratamiento superficial de barras aporta el contexto de selección de material; no fija la resistencia final de la unión.
Los experimentos publicados solo son útiles cuando se conservan sus condiciones. Un registro de investigación IEEE sobre la resistencia de contacto en barras puede informar sobre el mecanismo, pero deben verificarse sus materiales, geometría, cargas y método de medición antes de aplicar un resultado numérico.
La posición de los orificios, las rebabas y la distorsión por doblado importan
Los orificios desalineados tientan a los montadores a apalancar las barras en su sitio o a forzar los pernos en ángulo. El pretensado resultante puede levantar un borde de la superficie de contacto. Un doblado situado demasiado cerca de la unión también puede distorsionar el plano del terminal, mientras que una rebaba puede impedir el asiento o dañar el recubrimiento.
Inspeccione la planitud de los terminales y las relaciones entre orificios en la pieza conformada acabada. Un proceso controlado de punzonado y cizallado favorece la repetibilidad, pero el resultado de la unión sigue dependiendo del doblado, el acabado, el montaje y el ensayo posteriores.
El par de apriete es un dato de entrada, no una medición de resistencia
El par crea la tensión del perno de forma indirecta. La relación se ve afectada por la fricción de la rosca y bajo la cabeza, el estado de la ferretería, la lubricación, el recubrimiento, la precisión de la herramienta, la velocidad de apriete y la relajación de la unión. Dos aprietes nominalmente idénticos pueden, por tanto, crear fuerzas de apriete distintas.
Utilice la ferretería y el procedimiento especificados por la autoridad de diseño. Calibre o verifique la herramienta de par según se requiera, siga la secuencia de apriete y registre el resultado. Sustituir fijaciones, añadir lubricante, cambiar arandelas o reapretar tras el servicio debe seguir un procedimiento aprobado y no la costumbre del taller.
No aumente el par simplemente porque la resistencia sea alta. Primero confirme la configuración de medición; después inspeccione la geometría, el estado superficial, la ferretería y el montaje. Un par excesivo puede crear un nuevo defecto.
Planifique una medición de microohmios a cuatro hilos
En un método de cuatro hilos o Kelvin, un par de puntas suministra la corriente de ensayo y otro par sensa la tensión. Separar esas funciones reduce la influencia de la resistencia de las puntas y las pinzas.
Un procedimiento utilizable define:
- la identidad, la verificación y el rango adecuado del instrumento;
- la condición y la temperatura de la unión;
- la corriente de ensayo y el periodo de estabilización;
- las posiciones de las puntas de corriente fuera de los puntos de sensado de tensión;
- las posiciones de las puntas de tensión que definen el límite medido;
- el método de contacto superficial de las sondas;
- las comprobaciones de repetición, polaridad inversa o consistencia cuando proceda;
- el cálculo, la notación de temperatura y las unidades de reporte;
- la fuente de aceptación y la acción ante un resultado anómalo.
Mida uniones equivalentes con posiciones de puntas equivalentes. Una comparación pierde valor si los puntos de sensado se mueven o un resultado incluye más conductor macizo.
Fije la aceptación desde el diseño y el plan de ensayo
No hay una respuesta universal sólida a la pregunta «¿cuántos microohmios debe tener una unión de barras?». Una unión mayor, un material distinto, un tramo de medición más largo o una corriente de ensayo diferente producen un resultado distinto.
La aceptación puede basarse en un cálculo de diseño aprobado, una unión de referencia cualificada, una verificación de tipo o de diseño, un rendimiento térmico especificado y una línea base de producción controlada estadísticamente. Indique si el valor es un límite absoluto, una comparación con una referencia o un disparador de tendencia.
| Dato de decisión | Por qué se necesita |
|---|---|
| Plano de la unión y materiales | define la interfaz física |
| Límite y método de ensayo | hace comparables los resultados |
| Base de referencia o verificación | conecta la resistencia con el rendimiento probado |
| Condición de temperatura | la resistencia cambia con la temperatura |
| Capacidad del instrumento | establece resolución e incertidumbre creíbles |
| Regla de disposición | evita reaprietes ad hoc o retrabajos no aprobados |
Para el contexto de aparamenta IEC, utilice el marco de verificación del ensamblaje del proyecto en lugar de tratar una comprobación de microohmios como sustituto de la verificación de sobretemperatura o de cortocircuito.
En equipos energizados ya instalados, la inspección por infrarrojos puede cribar una unión antes de una parada, pero la emisividad del cobre desnudo y la carga de operación pueden distorsionar el resultado aparente. El flujo de trabajo de termografía de barras 2026 muestra cómo registrar condiciones comparables y convertir un patrón térmico en una investigación en lugar de un diagnóstico supuesto.
Diagnostique sistemáticamente la resistencia elevada
| Hallazgo | Qué comprobar a continuación | Qué evitar |
|---|---|---|
| Una lectura inconsistente | el contacto de la sonda, la ubicación de las puntas, el rango del instrumento | retrabajar la unión antes de confirmar el ensayo |
| Resultado alto repetido en una unión | la planitud, la contaminación, la ferretería, el registro de par | añadir par a ciegas |
| Resultados altos en todo un lote | el lote de acabado, el material, las herramientas de montaje, el cambio de proceso | tratar cada pieza como un defecto aislado |
| La resistencia sube tras ciclos | la relajación, el movimiento térmico, el recubrimiento, la distribución de presión | usar el resultado inicial como prueba de por vida |
| Resistencia aceptable pero unión caliente | la distribución de corriente, la refrigeración, la ubicación del sensor, las fuentes adyacentes | asumir que el ensayo eléctrico cubre el comportamiento térmico del sistema |
La resistencia de la unión pertenece al proceso de fabricación de barras para aparamenta más amplio. Diseñe la interfaz, fabrique el terminal con precisión, móntelo bajo un procedimiento controlado y ensáyelo contra un límite explícito.
Equipo relacionado
Máquina CNC de punzonado y corte de barras conductoras
Ver especificaciones y configuraciónComparta sus planos, materiales y requisitos de producción para seleccionar la configuración de la máquina.
Solicitar una propuestaPreguntas frecuentes
¿Qué resistencia de contacto es aceptable para una unión de barras?
No existe un valor universal de microohmios para toda unión de barras. La aceptación debe derivarse del diseño de la unión, el material, el recubrimiento, la geometría, la ferretería, el aumento de temperatura y la base de verificación, el método de ensayo y una referencia acordada o especificación de proyecto.
¿Cómo se mide la resistencia de contacto de las barras?
Se suele emplear un método Kelvin de cuatro hilos, de modo que la corriente de ensayo y los conductores de sensado de tensión queden separados. El procedimiento debe definir la corriente, las posiciones de las puntas, la temperatura, el estado superficial, la verificación del instrumento, el asentamiento, la polaridad o las lecturas repetidas y el límite exacto incluido en el resultado.
¿Un par de apriete mayor reduce siempre la resistencia de la unión?
No. El par es una forma indirecta de crear fuerza de apriete y se ve afectado por la fricción, la ferretería, la lubricación, la secuencia y el estado de la herramienta. Un par excesivo puede dañar las roscas, la ferretería o el conductor sin producir una distribución de presión sana.
¿Cómo afectan el estañado y el plateado a una unión atornillada de barras?
El recubrimiento cambia la química y el comportamiento de la superficie de contacto, pero su efecto depende de la unión completa, el espesor y el estado del recubrimiento, el proceso de montaje, la temperatura y el entorno. Utilice un acabado cualificado y no mezcle prácticas de preparación sin revisarlas.
¿Pueden los orificios desalineados aumentar la resistencia de la unión de barras?
Pueden contribuir al forzar las barras fuera de plano, reducir el solape útil o crear una presión desigual. La alineación de los orificios no es la única variable, por lo que un resultado alto debe diagnosticarse en la geometría, las superficies, la ferretería, el montaje y la configuración de medición.