
Desbarbado de barras conductoras: calidad del borde sin dañar las caras de contacto
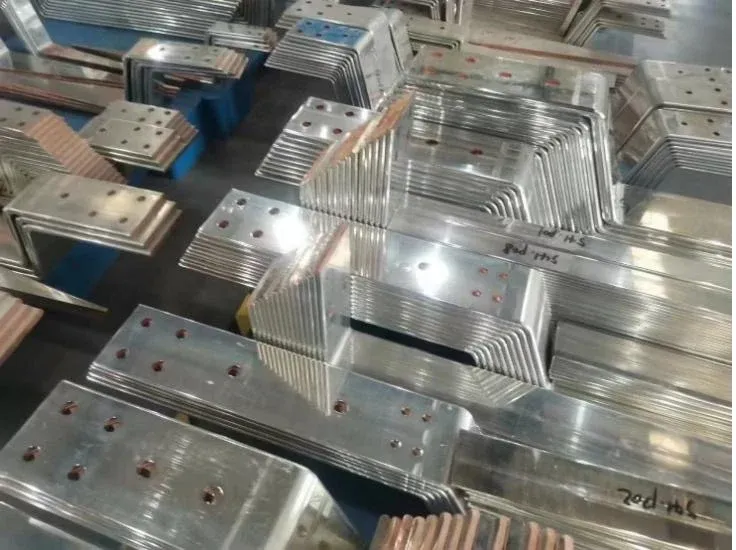
Una barra conductora puede pasar la comprobación de posición de orificios y aun así dañar su aislamiento durante el montaje. El problema puede ser un labio fino en la salida de un orificio punzonado, una esquina cizallada afilada o una partícula que queda después del acabado. Ninguna de estas condiciones queda descrita de forma fiable con la instrucción «dejar la pieza lisa».
Un buen desbarbado de barras comienza por identificar el defecto y la superficie que debe protegerse. Termina con una pieza limpia que sigue cumpliendo sus requisitos dimensionales. Eliminar más metal no es automáticamente una mejora, en particular alrededor de las caras de contacto atornilladas.
La tarea aquí es el control del borde después del corte y la conformación. Para la secuencia más amplia de recepción de material, mecanizado, recubrimiento y liberación, utilice el flujo completo de fabricación de barras conductoras.
Rastree la rebaba antes de añadir otra pasada de acabado
Mapee dónde aparece el defecto. Una rebaba constante en el lado de salida del punzón sugiere una investigación distinta a la de un arañazo aleatorio en una cara de contacto. Una rebaba que empeora a lo largo de una serie puede indicar desgaste del útil o una condición de proceso cambiante; un defecto repentino en un solo lado exige comprobar la alineación y el soporte.
Conserve muestras representativas sin procesar y acabadas. Compararlas muestra si la operación de acabado eliminó el defecto original o simplemente lo plegó contra la superficie. Una rebaba plegada puede parecer menos prominente, pero sigue unida y es vulnerable a desprenderse más tarde.
El control aguas arriba importa. La información de utillaje para barras de Wilson Tool trata el sistema de punzón y matriz como una aplicación dedicada a las barras conductoras. En la práctica, el fabricante del útil debe confirmar la configuración adecuada para el material, el espesor y el orificio. No compense un útil inadecuado o dañado aceptando un ciclo abrasivo cada vez más largo.
Registre la ubicación del defecto, la estación de útil afectada, el lote de material y el contador de producción. Esto crea una señal de mantenimiento útil y separa los problemas de utillaje de los daños de manipulación introducidos después del mecanizado.
Especifique una condición de borde que pueda inspeccionarse
«Rebaba eliminada», «borde roto», «achaflanado» y «redondeado» no son requisitos idénticos. La eliminación de rebabas aborda el material levantado no deseado. Un chaflán o un radio definen una geometría intencionada. La rugosidad superficial y la limpieza particulada son características adicionales.
El plano o el plan de control deben identificar qué bordes importan y cómo se comprobarán. Un orificio para un elemento de fijación puede necesitar un tratamiento de borde distinto del de una esquina expuesta bajo aislamiento termorretráctil. La zona de contacto alrededor de ese orificio también necesita protección frente a un acabado excesivo.
Las instrucciones útiles indican la condición máxima de rebaba pertinente, la eliminación de material permitida, la geometría del borde cuando se requiera y el método de inspección. Cuando todavía no pueda justificarse un valor numérico, cualifique el requisito con ingeniería y establezca muestras de aceptación controladas. No invente un radio universal y lo etiquete como requisito IEC.
Una fotografía ayuda a localizar un borde, pero rara vez basta para demostrar su perfil. La iluminación, la escala y la dirección de observación pueden ocultar un labio pequeño. Utilice el aumento y la medición de perfil adecuados cuando el criterio de aceptación lo exija.
Elija el proceso en función del acceso y la geometría
El método apropiado depende de si la pieza es plana o conformada, de si las características internas son accesibles y de cuánto material puede eliminarse.
| Método | Dónde puede ser útil | Principal preocupación de control |
|---|---|---|
| Herramientas manuales | Piezas de bajo volumen y bordes locales accesibles | Variación del operario, excavaciones, características omitidas |
| Cepillado abrasivo | Bordes accesibles repetidos y rebabas ligeras | Desgaste del útil, cobertura, residuo abrasivo |
| Acabado con banda | Piezas planas con una ruta controlada adecuada | Eliminación desigual de material y alteración de la cara de contacto |
| Tratamiento mecanizado del borde | Un chaflán o radio definido | Puesta a punto, control de referencias y acceso |
| Acabado por lotes | Grupos cualificados de piezas compatibles | Daños entre piezas, bordes inaccesibles, medio retenido |
Una máquina automatizada no hace que todas las piezas sean adecuadas para la misma receta. El sistema de acabado de barras de Valgro es un ejemplo de equipo dedicado al acabado de bordes de cobre y aluminio. Su descripción de aplicación respalda considerar un proceso dedicado; no establece un resultado de aceptación universal para una pieza no probada.
Pruebe la característica más difícil de la familia de producción. Compruebe ranuras estrechas, orificios cerca de dobleces, alas cortas y zonas que el dispositivo de sujeción protege. Confirme cómo se sujetará la pieza sin dañar una superficie de contacto acabada.
Mantenga separadas las caras de contacto y las zonas de aislamiento
Una superficie brillante no es necesariamente una buena interfaz eléctrica. Un acabado agresivo puede redondear el borde de una superficie de contacto, crear una zona irregular o eliminar el recubrimiento. La unión puede entonces montarse de forma diferente aunque la pieza parezca más limpia.
Defina las superficies protegidas en el plano de proceso. Especifique dónde son necesarios el enmascarado, los soportes que no dejan marcas o una operación separada. Si se corta o dobla una barra pre-recubierta, documente la condición de recubrimiento permitida en los bordes trabajados y la respuesta aprobada ante el sustrato expuesto.
Las zonas de aislamiento presentan una preocupación diferente. Las proyecciones afiladas y las partículas retenidas pueden dañar una funda o interferir con un recubrimiento. Coordine el requisito de borde con el método de aislamiento de barras real; la aplicación de una funda y un recubrimiento rígido no tienen por qué compartir pasos idénticos de manipulación y preparación.
La limpieza pertenece a la misma ruta. Seleccione un método compatible que elimine el residuo del proceso sin introducir humedad, productos químicos o partículas que creen un nuevo problema. El secado, el almacenamiento y la transferencia a la siguiente operación deben definirse en lugar de dejarse a la costumbre del taller.
Cualifique la pieza acabada, incluida la limpieza
La aceptación debe responder a tres preguntas: ¿se ha eliminado el borde no deseado, la geometría prevista sigue dentro de tolerancia y la pieza está lo bastante limpia para su siguiente operación?
Para el lote de prueba, inspeccione ambos lados de los orificios y todo el recorrido del borde. Vuelva a medir las dimensiones críticas después del acabado. Cuando el proceso pueda afectar a las zonas de contacto, compruebe la planitud o el perfil especificados en lugar de confiar solo en el espesor total.
Incluya una inspección de abrasivo retenido, virutas y material suelto usando el método acordado. Si el cliente especifica un ensayo de limpieza particulada, defina sus requisitos de muestreo y notificación antes de la cotización. Una comprobación visual no debe presentarse como equivalente a un ensayo de extracción cuantitativo.
Registre la condición del útil y los ajustes del proceso junto con las muestras aceptadas. Repita las comprobaciones tras el intervalo planificado de cambio de útil y tras cualquier cambio de material o geometría. La lista de verificación de inspección de barras de cobre puede trasladar estos controles a la liberación final sin duplicar cada medición aguas arriba.
Retroalimente los defectos al punzonado y al cizallado
El tiempo de acabado es una medida de producción útil, pero sígalo junto con la tasa de defectos y el rendimiento de piezas aceptadas. Un ciclo más corto que envía superficies de aislamiento dañadas aguas abajo no es un ahorro. Un ciclo más largo causado por el desgaste progresivo del útil es una razón para inspeccionar el proceso de corte.
Para una estación de punzonado y cizallado DHCNC-BP-60, incluya una calidad de borde representativa en el ensayo de piezas y el acuerdo de aceptación. No sustituya esa evidencia por la promesa de que toda la producción estará «libre de rebabas». El resultado depende del material, el utillaje, la puesta a punto y el requisito de borde definido.
El objetivo práctico es un proceso estable: bordes predecibles procedentes del corte, eliminación controlada donde se necesite, superficies funcionales protegidas y un método de inspección que detecte el deterioro antes de que se convierta en un lote de piezas dañadas.
Equipo relacionado
Máquina CNC de punzonado y corte de barras conductoras
Ver especificaciones y configuraciónComparta sus planos, materiales y requisitos de producción para seleccionar la configuración de la máquina.
Solicitar una propuestaPreguntas frecuentes
¿Basta una comprobación con el dedo para aceptar una barra desbarbada?
No. Las comprobaciones a mano desnuda pueden causar lesiones y no establecen una condición de borde medida. Utilice el método de inspección, el aumento, los calibres y las muestras de aceptación especificados en el plan de control.
¿Deben desbarbarse las barras antes o después del recubrimiento?
El acabado principal de bordes se planifica normalmente antes del recubrimiento, de modo que el borde acabado reciba el recubrimiento previsto. Cualquier acabado de material pre-recubierto o retrabajo posterior al recubrimiento necesita una ruta aprobada que aborde el sustrato expuesto y el daño del recubrimiento.
¿Puede redondear un borde hacer que la pieza no sea conforme?
Sí. La eliminación excesiva de material puede alterar la geometría del orificio, el área de contacto, el espesor o un perfil de borde controlado. Un borde que se nota liso puede seguir estando fuera de los requisitos del plano.
¿Por qué sigue habiendo una rebaba en un orificio después de cepillar las caras planas?
El cepillo puede no llegar de forma eficaz a la entrada o la salida del orificio. Inspeccione el borde interno por separado y utilice una herramienta o un proceso cualificado adecuado para esa característica.