
FAT y SAT de máquinas CNC para barras: protocolo de aceptación
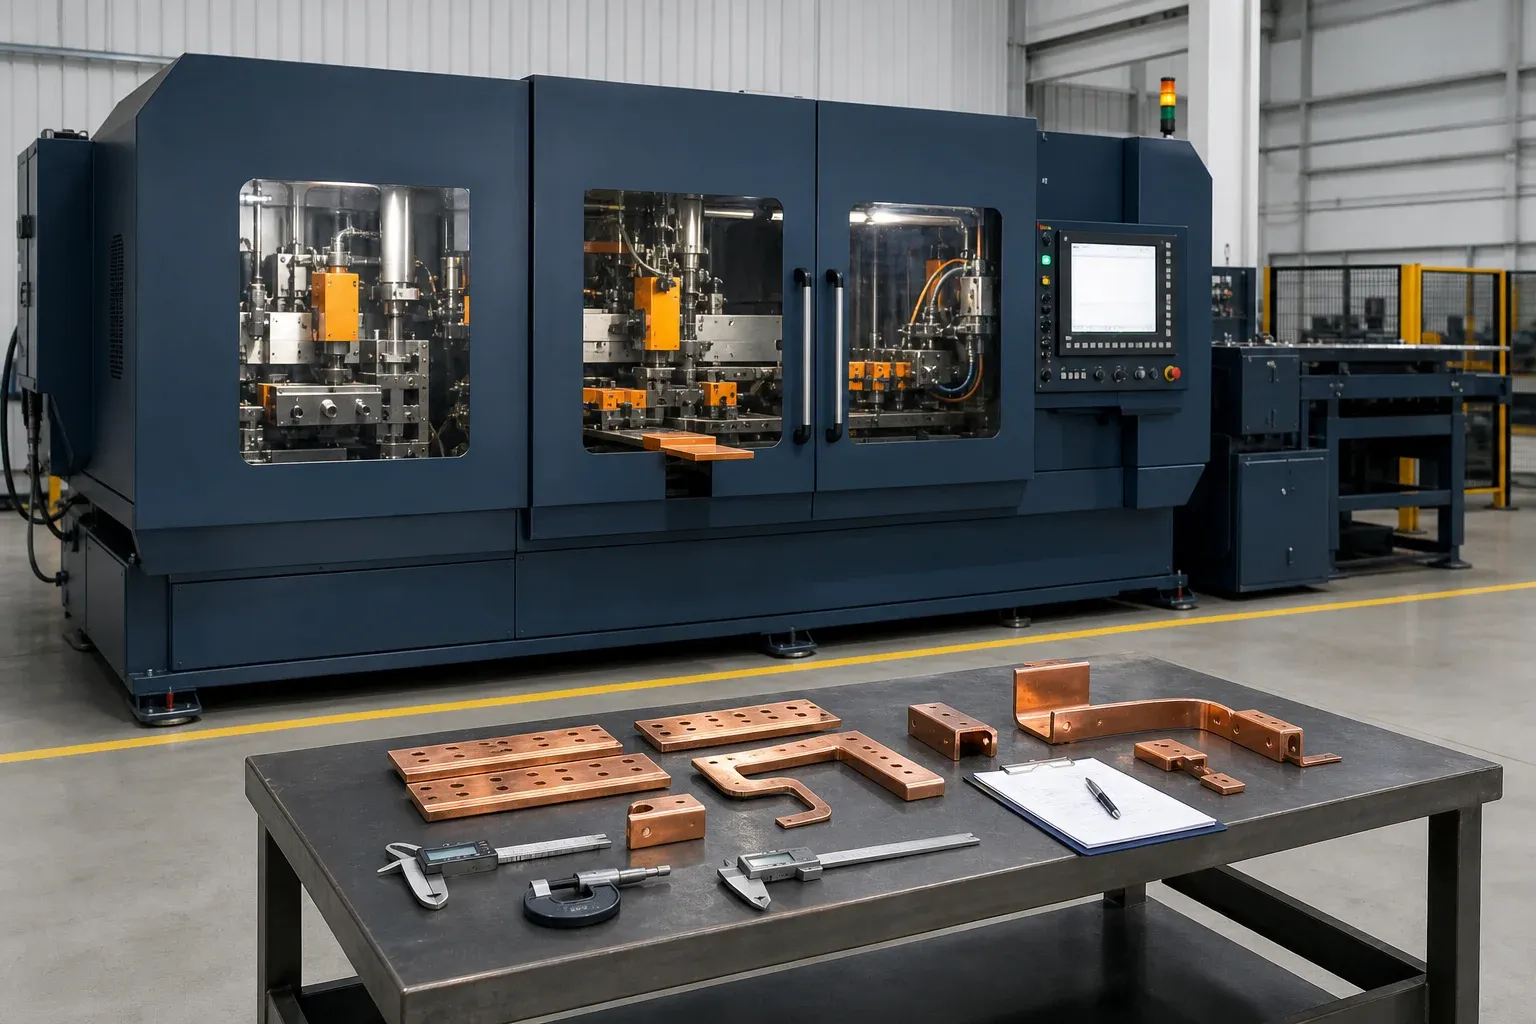
Una prueba de aceptación de maquinaria debe responder a una pregunta comercial: ¿ha entregado el proveedor la configuración y la capacidad definidas en el contrato de compra? Una demostración impecable, un ciclo en vacío y una única muestra elegida con cuidado no bastan para responderla.
En una máquina CNC para barras, el FAT necesita cobre aprobado por el comprador, planos representativos, métodos de medición acordados y criterios de aprobado o rechazo. El SAT confirma después que el transporte, la instalación, los servicios, la integración de seguridad local, los programas y la formación conservan en la planta del comprador la capacidad ya aceptada.
Redacte el plan de aceptación antes de cerrar el pedido
El protocolo tiene fuerza negociadora antes del pedido y muy poca cuando la máquina ya está embalada. Adjunte el plan FAT/SAT a la especificación técnica o al contrato. Defina:
- modelo, opciones, utillaje, software y servicios de la máquina;
- planos aplicables y especificaciones formales del proveedor;
- responsabilidades del comprador y del proveedor;
- materiales de prueba, archivos de piezas y cantidades necesarias;
- características, métodos de medición y fuentes de aceptación;
- número de muestras y reglas estadísticas cuando proceda;
- comprobaciones de seguridad realizadas por personal cualificado;
- condiciones de productividad y exclusiones;
- documentación, datos brutos, fotografías y copias de seguridad;
- proceso de desviación, repetición, pendientes y autorización de envío;
- régimen de presencia de testigos, incluida evidencia remota cuando se admita.
No utilice este artículo como fuente de límites numéricos. El pedido, la especificación aprobada, los planos de las piezas de prueba, la evaluación de riesgos y las normas aplicables deben aportar esos límites.
Utilice la guía de precisión y repetibilidad de máquinas CNC para barras para convertirlos en una matriz por característica con referencias, repeticiones, instrumentos, resultados brutos y medidas correctivas.
Elija piezas que representen la envolvente de producción
Construya una matriz de familias antes de elegir muestras. Incluya material fino y grueso, barras estrechas y anchas, orificios pequeños y grandes, ranuras, patrones repetidos, cortes rectos, retales cortos si forman parte del contrato, dobleces planos y de canto, offsets, dobleces en U y la relación más difícil entre orificio y doblado.
No todas las máquinas realizan todas las operaciones. Una célula de punzonado y cizallado no debe rechazarse por un doblado no contratado. Una dobladora no debe aceptarse con una sola probeta sencilla a 90 grados si la especificación incluye offsets o doblado de canto.
Utilice la calidad y el estado del conductor indicados por el comprador. Un material sustituto puede alterar la fuerza de punzonado, la rebaba, la respuesta al doblado y la recuperación elástica. Marque cada muestra para que la medición sea trazable hasta su material, plano, programa, útil y orden de ejecución.
Verifique configuración y documentación antes de procesar cobre
Contraste la placa y la configuración entregada con el pedido. Revise identidad y número de serie, ejes, resguardos, control, motor y alimentación, sistemas hidráulicos o neumáticos, opciones, útiles estándar y especiales, licencias, idiomas y accesorios.
En pedidos para la UE que atraviesen la transición de enero de 2027, acuerde por separado la base de conformidad mediante la lista de compra del Reglamento de Máquinas de la UE. Superar el FAT no sustituye la evaluación de conformidad ni determina la fecha legal de puesta en el mercado.
La revisión previa debe incluir:
- disposición general aprobada y datos de cimentación;
- documentos eléctricos, hidráulicos y neumáticos aplicables;
- manuales de operación y mantenimiento;
- información de riesgos y seguridad asignada al proveedor;
- lista de útiles, planos, preparación y límites;
- identificación y estado de calibración de los instrumentos;
- método de copia del software y parámetros de PLC, HMI y CNC;
- lista de repuestos y consumibles;
- matriz de ensayo firmada y formularios de resultados en blanco.
Registre las condiciones de los servicios durante el FAT. Una máquina probada con tensión o presión distinta de la contractual puede no reproducir el resultado tras la instalación.
Pruebe cada operación con resultados medibles
Punzonado y posición de características
Pruebe orificios redondos, ranuras, patrones repetidos y cualquier característica especial incluida. Mida tamaño, posición desde referencias definidas, paso, distancia al borde, orientación, rebaba y deformación. Separe la precisión de primera pieza de la producción repetida tras ciclos o cambios de útil.
Para la estación de punzonado y cizallado DHCNC-BP-60, utilice la configuración formal cotizada y el plano de prueba del comprador. No suponga que cada prestación o accesorio de la página de producto forma parte del paquete adquirido.
Cizallado y calidad de corte
Mida longitud, escuadra cuando proceda, estado del borde, deformación y comportamiento contratado del retal o la sujeción. Utilice el rango de material especificado. Registre si el resultado procede de una secuencia normal de programa o de una demostración optimizada manualmente.
Doblado y compensación de recuperación elástica
Pruebe ángulo, posición de doblado, offset, relación entre alas, plano terminal y repetibilidad sobre el material exigido. Incluya recuperación de programa y nueva preparación cuando el cambio forme parte de la aceptación. Una estación de doblado DHAC-BB-H o una máquina multifunción DH303-8P solo debe probarse frente a las operaciones, útiles y rangos del pedido aprobado.
Ejecute una secuencia representativa, no solo golpes aislados
Tras las pruebas individuales, produzca una pieza o pequeña familia similar a producción. Incluya carga de programa, orientación del material, mordazas, selección de útiles, secuencia, cambio de pieza, alarmas normales, recuperación permitida por el manual e inspección final.
Si la productividad es contractual, indique si el tiempo incluye carga, selección de programa, cambio de útil, desbarbado, medición e intervención del operario. Declare cualificación del operario, lote, material y criterios de calidad. Una cadencia breve en vacío no equivale a producción de piezas terminadas.
Compruebe también que la máquina rechaza o gestiona de forma segura los errores de entrada previstos según su diseño aprobado. Nunca provoque un fallo peligroso ni puentee una protección para «demostrar» una función.
Compruebe con seguridad resguardos y control de energías
La validación de seguridad debe planificarse y realizarse por personal cualificado conforme a la evaluación de riesgos de la máquina y a los requisitos del destino. ISO 12100 ofrece un marco de evaluación y reducción de riesgos de maquinaria. IEC 60204-1:2016 con Enmienda 1:2021 es una referencia IEC vigente para el equipo eléctrico de las máquinas en la fecha de publicación; confirme su estado para el proyecto.
Para centros de trabajo estadounidenses, los recursos de OSHA sobre resguardos de máquinas y 29 CFR 1910.147 sobre control de energías peligrosas son puntos de partida pertinentes. No sustituyen una revisión específica de la máquina y del emplazamiento.
El equipo de aceptación puede verificar paradas de emergencia, resguardos, enclavamientos, comportamiento al reinicio, alarmas, información de aislamiento y energía hidráulica o neumática acumulada mediante un procedimiento aprobado. No anule un enclavamiento, acceda a una zona peligrosa ni improvise una prueba de aislamiento.
Cierre el FAT con evidencias y gestión de pendientes
Cada resultado debe identificar requisito, muestra, método, instrumento, lectura bruta, estado, testigo y archivo de evidencia. Conserve programas y parámetros de las piezas aceptadas.
| Resultado FAT | Acción necesaria |
|---|---|
| Conforme | firmar el resultado y conservar la evidencia |
| No conforme, corregible antes del envío | documentar la corrección y repetir con testigo o según lo acordado |
| Documento o punto menor pendiente | asignar responsable y fecha, y definir si bloquea la liberación |
| Desviación técnica | obtener aprobación escrita de ingeniería y comercial |
| Fallo crítico de seguridad | bloquear la liberación hasta corregir y repetir con éxito |
La autorización de envío debe referenciar el informe cerrado y los pendientes aprobados que permanezcan. Las promesas verbales y fotografías sin mediciones brutas no cierran un punto.
Utilice el SAT para confirmar instalación y entrega
El SAT no es una repetición ciega de todo el FAT. Confirme daños de transporte, identidad, anclaje y nivelación especificados, servicios, resguardos y accesos locales, extracción o gestión de residuos, restauración de software, red e integración con equipos anteriores o posteriores.
Ejecute un programa de referencia conservado sobre material controlado y compárelo con el FAT respetando método y condiciones acordados. Complete después la formación de operación y mantenimiento, información de aislamiento, copias, inventario de repuestos y útiles y lista final de pendientes.
La guía de servicio posventa aborda el soporte posterior. El SAT debe demostrar que el comprador dispone de documentos, capacidades y activos para iniciar esa etapa operativa.
Aplique la lista según la configuración
| Área de prueba | Universal | Célula de punzonado/corte | Máquina multifunción | Estación de doblado |
|---|---|---|---|---|
| Configuración y documentos entregados | Sí | Sí | Sí | Sí |
| Servicios, alarmas, controles y copias | Sí | Sí | Sí | Sí |
| Resguardos y pruebas de seguridad aprobadas | Sí | Sí | Sí | Sí |
| Geometría y repetibilidad de orificios/ranuras | Si aplica | Principal | Exigida si se incluye | No |
| Longitud de corte y estado del borde | Si aplica | Principal | Exigida si se incluye | No |
| Geometría de dobleces planos/de canto/offset | Si aplica | No | Según funciones adquiridas | Principal |
| Recuperación de programas y cambio | Sí | Sí | Sí | Sí |
| Secuencia representativa de producción | Sí | Familia de punzonado/corte | Familia de operaciones mixtas | Familia de doblado |
| Formación, repuestos, útiles y copia final | Sí | Sí | Sí | Sí |
Utilice el catálogo de equipos para definir la configuración y envíe materiales y planos representativos mediante la solicitud de evaluación técnica. Una aceptación correcta comienza cuando ambas partes acuerdan qué se medirá, no cuando se enciende la máquina.
Equipo relacionado
Máquina CNC de punzonado y corte de barras conductoras
Ver especificaciones y configuraciónComparta sus planos, materiales y requisitos de producción para seleccionar la configuración de la máquina.
Solicitar una propuestaPreguntas frecuentes
¿Qué diferencia hay entre FAT y SAT en una máquina para barras?
El FAT verifica en las instalaciones del proveedor la configuración y las prestaciones contratadas antes del envío. El SAT confirma en la planta del comprador el estado tras el transporte, la instalación, los servicios, la integración de seguridad local, los programas restaurados, el rendimiento de las piezas de referencia, la formación y la entrega.
¿Qué muestras de cobre deben utilizarse durante el FAT?
Utilice material aprobado por el comprador y familias de piezas representativas que cubran espesores, anchuras, orificios, ranuras, cortes, tipos y secuencias de doblado, acabados y relaciones de referencia difíciles. Incluya una pieza similar a producción, no solo una probeta de demostración del proveedor.
¿Cuántas piezas hacen falta para comprobar la repetibilidad?
No existe una cantidad universal. Acuérdela antes de la compra según la característica, la tolerancia, la variación prevista, el ciclo, el riesgo y la regla de decisión estadística. El protocolo debe distinguir la precisión de preparación del rendimiento en ciclos repetidos.
¿Qué ocurre si la máquina no supera un punto del FAT?
Registre el requisito, resultado, evidencia, causa o contención, responsable, fecha de corrección y método de repetición. Clasifique si el problema impide el envío, puede cerrarse antes de la expedición o exige una concesión técnica y comercial aprobada expresamente.
¿Qué documentación debe entregarse después del SAT?
Entregue especificaciones aprobadas, manuales, información eléctrica e hidráulica, copias de software y parámetros, listas de útiles y repuestos, registros de calibración y prueba, resultados FAT/SAT, información de seguridad y mantenimiento, registros de formación y el listado final de pendientes.