
Danh mục kiểm tra thanh cái đồng cho chi tiết hoàn thiện và nghiệm thu nhập hàng
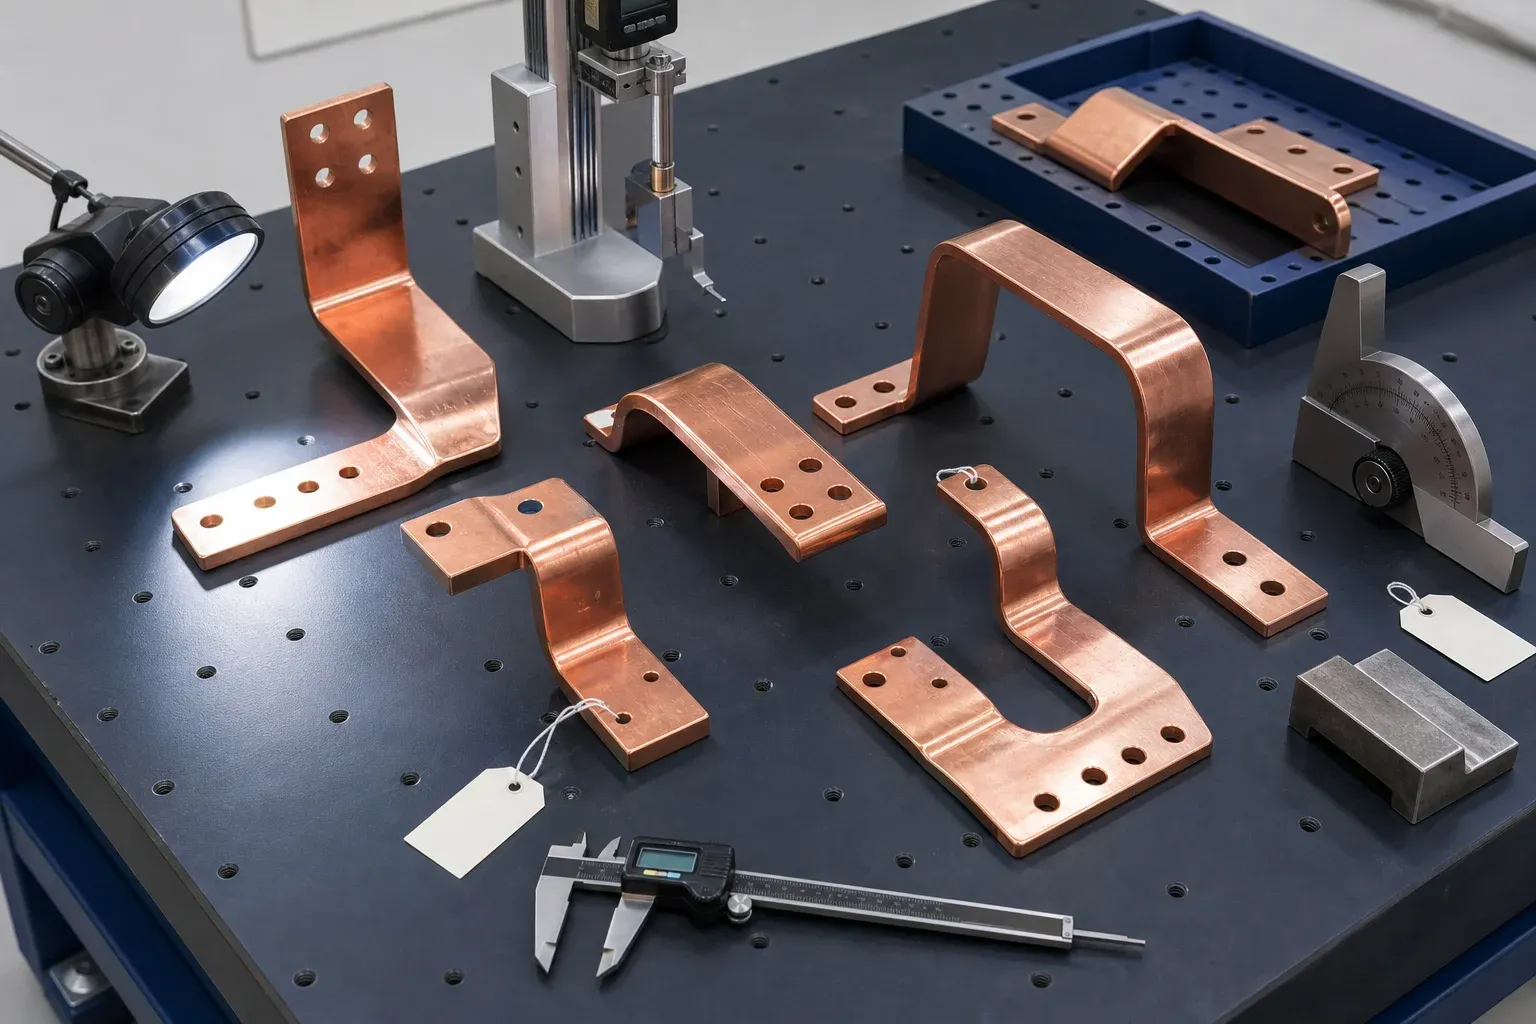
Danh mục này áp dụng cho thanh cái đồng mới chế tạo tại bước kiểm tra cuối cùng hoặc khi nhập hàng. Đây không phải là chu kỳ bảo trì trong vận hành, quy trình khảo sát hồng ngoại, hay bản thay thế cho bản vẽ. Mọi kết quả nghiệm thu đều phải truy về đơn đặt hàng, tiêu chuẩn đã ban hành hoặc tiêu chuẩn dự án áp dụng.
Nhiệm vụ của nhân viên kiểm tra là xác minh danh tính, độ khớp, bề mặt chức năng, lớp hoàn thiện và hồ sơ — không tự đặt ra các dung sai còn thiếu. Khi yêu cầu chưa rõ, hãy cách ly chi tiết và lấy quyết định kỹ thuật trước khi làm lại hoặc lắp ráp.
Xác lập cơ sở kiểm tra trước tiên
Trước khi mở gói, xác nhận đơn đặt hàng, mã chi tiết, bản vẽ và phiên bản, vật liệu và lớp hoàn thiện, tài liệu yêu cầu, số lượng, định nghĩa lô và kế hoạch lấy mẫu. Xác định các đặc tính trọng yếu về an toàn, giao diện điện và độ khớp khi lắp ráp.
Kế hoạch kiểm tra phải nêu rõ ai được phép chấp nhận, loại bỏ, phê duyệt làm lại hoặc cho phép dùng nguyên trạng. Kế hoạch cũng phải đề cập độ không đảm bảo đo khi dung sai tiệm cận năng lực của thiết bị hoặc phương pháp.
Tình trạng hiệu chuẩn là cần thiết nhưng chưa đủ. Chính sách truy xuất đo lường của NIST giải thích rằng một kết quả cần chuỗi hiệu chuẩn được ghi nhận và liên tục, và bản thân truy xuất không bảo đảm sự phù hợp cho nhiệm vụ đo. Vì vậy kế hoạch kiểm tra phải khớp phương pháp, độ phân giải và độ không đảm bảo với dung sai thực tế.
Không bao giờ đo theo ảnh chụp màn hình không được kiểm soát hay bản vẽ đã hết hiệu lực. Nếu nhà cung cấp và bên mua dùng hệ thống phiên bản khác nhau, hãy ghi tham chiếu chéo trên đơn hàng và báo cáo.
Xác minh tài liệu, vật liệu và khả năng truy xuất
Khi nhận hàng, kiểm tra:
- phiếu đóng gói và số lượng chi tiết;
- mã chi tiết, hướng và phiên bản bản vẽ;
- chứng nhận vật liệu khi được yêu cầu;
- cấp và trạng thái của dây dẫn theo quy định;
- độ dày, chiều rộng và các đặc tính vật liệu đầu vào khác;
- danh tính lô hoặc mẻ nấu khi được yêu cầu;
- chứng nhận gia công ngoài cho lớp mạ hoặc cách điện khi được chỉ định;
- báo cáo chi tiết đầu tiên hoặc kiểm tra cuối cùng;
- các tham chiếu sai lệch hoặc nhượng bộ đã được phê duyệt.
Nhận dạng vật liệu tích cực không tự động bắt buộc cho mọi chi tiết đồng. Chỉ dùng khi hợp đồng, rủi ro hoặc kế hoạch chất lượng yêu cầu. Độ mạnh của truy xuất phải tương xứng với hậu quả của việc lẫn vật liệu hoặc phiên bản.
Kiểm tra kích thước phôi, lỗ, rãnh và mép
Đo từ các chuẩn của bản vẽ. Xác nhận chiều dài và chiều rộng tổng thể, kích thước lỗ và rãnh, bước lỗ, khoảng cách tới mép, đặc điểm khoét loe hoặc dập nổi nếu có, và hướng. Kiểm tra cả hai mặt để phát hiện ba via, mép vát tròn, biến dạng, nứt và vết dụng cụ.
Khi lỗi mép lặp lại, hướng dẫn xử lý ba via và vệ sinh thanh cái giải thích cách truy nguyên nhân, chọn phương pháp hoàn thiện và bảo vệ bề mặt tiếp xúc. Mép trông nhẵn vẫn phải đáp ứng bản vẽ và phương pháp kiểm tra.
Hãy nhìn xa hơn từng kích thước riêng lẻ. Một dãy lỗ có thể đạt nội bộ nhưng bị dịch so với đầu cuối hoặc mối uốn. Dưỡng lắp ráp hoặc đo theo chuẩn sẽ nắm bắt quan hệ chức năng.
Với chi tiết sản xuất trên trạm đột và cắt CNC, báo cáo vẫn phải dùng bản vẽ của bên mua và phương pháp đo đã thống nhất, chứ không chỉ tọa độ hiển thị trên máy.
Đo hình học uốn và chuẩn khớp cuối cùng
Kiểm tra góc uốn, vị trí, bán kính khi được kiểm soát, chiều cao lệch, chiều dài chân, độ song song, hướng mặt phẳng đầu cực và bao hình tổng thể. Uốn mép và xoắn có thể cần dưỡng hoặc phương pháp 3D, vì thước đo góc cầm tay không mô tả được toàn bộ hình học.
Đỡ chi tiết một cách nhất quán. Thanh dài có thể võng, và chi tiết đạt có thể bị ép vào trạng thái đạt giả. Thiết lập kiểm tra phải mô phỏng cách đỡ khi lắp ráp dự kiến hoặc định nghĩa trạng thái tự do của bản vẽ.
Dùng trang thiết bị uốn DHAC-BB-H làm bối cảnh sản phẩm, không phải nguồn dung sai phổ quát cho chi tiết. Đàn hồi trả về và hình học cuối cùng vẫn phụ thuộc vật liệu, dụng cụ và bản vẽ.
Kiểm tra bề mặt tiếp xúc, lớp mạ và cách điện
Bề mặt tiếp xúc phải sạch, được bảo vệ và không hư hỏng vượt tiêu chuẩn tay nghề cho phép. Xác nhận kích thước che chắn hoặc cắt lớp cách điện, độ phủ lớp mạ, ngoại quan lớp mạ, tính toàn vẹn mép và mọi hồ sơ độ dày hoặc độ bám dính được chỉ định.
Đừng cho rằng bề mặt sáng bóng là đạt yêu cầu điện hay đổi màu là lỗi đương nhiên. So sánh tình trạng thực tế với tiêu chuẩn hoàn thiện đã phê duyệt. Hướng dẫn xử lý bề mặt thiếc và bạc giải thích việc chọn lớp hoàn thiện; một hướng dẫn riêng về điện trở tiếp xúc đề cập thử nghiệm mối nối đã lắp.
Kiểm tra cách điện cần tìm nứt, rỗng, bong, nhăn, mỏng mép, nhiễm bẩn và cắt lớp sai. Các thử nghiệm điện, khi được yêu cầu, tuân theo quy trình dự án chứ không theo danh mục kiểm tra bằng mắt.
Xác nhận ký mã, độ sạch và đóng gói
Ký mã trên chi tiết phải cung cấp danh tính và hướng theo yêu cầu bản vẽ mà không làm hư bề mặt chức năng. Xác nhận nhận dạng pha hoặc cực khi được chỉ định, nhưng không chấp nhận riêng màu sắc làm truy xuất.
Đóng gói phải ngăn thanh cọ xát, cong, gỉ hoặc nhiễm bẩn vùng tiếp xúc. Dùng vách ngăn, bảo vệ đầu, kiểm soát độ ẩm và đỡ cứng tùy hình học và tuyến vận chuyển. Kiểm tra nhãn còn gắn đúng lô sau khi mở một phần.
Khi chi tiết chờ trong kho, di chuyển qua sản xuất dở dang hoặc đi trong gói xuất khẩu, hãy dùng kế hoạch lưu kho và đóng gói thanh cái đồng riêng để kiểm soát ngưng tụ, đỡ phẳng, vật liệu bọc tương thích bề mặt, tách lô và kiểm tra theo bước.
Ghi nhận không phù hợp và kiểm soát hướng xử lý
Khi một đặc tính không đạt, ghi giá trị đo, yêu cầu, phương pháp, vị trí, ảnh nếu hữu ích, số lượng ảnh hưởng và lô. Cách ly các chi tiết. Hướng xử lý có thể là loại bỏ, làm lại, sửa chữa hoặc dùng nguyên trạng — chỉ qua quy trình được phép.
Làm lại cần phương pháp được kiểm soát và kiểm tra lại. Khoan rộng lỗ, dập phẳng mối uốn, đánh bóng bề mặt tiếp xúc hoặc sửa cách điện có thể thay đổi hành vi điện, cơ hoặc lớp hoàn thiện. Việc nhân viên có thể làm cho chi tiết khớp không phải là phê duyệt.
Quy trình truy xuất nhà cung cấp và đánh giá nhà máy rộng hơn đề cập kiểm soát hệ thống; danh mục này vẫn tập trung vào chi tiết nhận được hoặc đã hoàn thiện.
Dùng cấu trúc danh mục kiểm tra chi tiết hoàn thiện này
| Mục | Yêu cầu cần ghi nhận | Phương pháp đề xuất | Trường trong báo cáo |
|---|---|---|---|
| Danh tính | PO, chi tiết, bản vẽ, phiên bản, lô | kiểm tra tài liệu và ký mã | trạng thái và sai lệch |
| Vật liệu | cấp, trạng thái, tiết diện, chứng nhận | chứng nhận kèm đo đã hiệu chuẩn | kết quả và mã chứng nhận |
| Hình học phôi | chiều dài, chiều rộng, độ vuông khi trọng yếu | thước cặp, thước thẳng, hệ đo cao, CMM | giá trị và mã dụng cụ |
| Lỗ và rãnh | kích thước, bước, khoảng cách mép, hướng | dưỡng chốt, thước cặp, CMM, gá | giá trị/trạng thái |
| Mép | ba via, độ sắc, nứt, biến dạng | thị giác/xúc giác và dưỡng xác định | vị trí lỗi |
| Mối uốn | góc, vị trí, lệch, mặt phẳng đầu cực | hệ đo góc, thước đo cao, gá, CMM | giá trị/trạng thái |
| Bề mặt tiếp xúc | độ phẳng, độ sạch, hoàn thiện, bảo vệ | thị giác và đo theo dự án | trạng thái/lô |
| Lớp mạ/cách điện | độ phủ, cắt lớp, hư hỏng, kết quả quy trình chỉ định | thị giác kèm thử nghiệm chỉ định | chứng nhận/kết quả |
| Ký mã/đóng gói | danh tính, hướng, bảo vệ | kiểm tra thị giác | trạng thái |
| Xuất xưởng | mẫu/100%, NCR, phê duyệt | xem xét báo cáo | người kiểm tra/ngày/hướng xử lý |
Lấy mẫu là quyết định có kế hoạch, không phải ô trống điền sau khi đo. Tăng kiểm soát sau thay đổi thiết lập, vật liệu, bản vẽ, dụng cụ, nhà cung cấp hoặc quy trình. Chỉ giảm khi kế hoạch chất lượng và năng lực đã chứng minh cho phép.
Giữ danh mục kiểm tra gắn với quy trình
Báo cáo kiểm tra phải nuôi dưỡng cải tiến sản xuất. Lỗ dịch lặp lại chỉ về kiểm soát chương trình hoặc chuẩn; hư mép lặp lại có thể chỉ về dụng cụ hoặc bốc xếp; vị trí uốn không ổn định có thể chỉ về vật liệu, thiết lập hoặc kiểm soát đàn hồi trả về. Dùng quy trình chế tạo thanh cái đầy đủ để định vị lỗi tại bước phòng ngừa rẻ nhất.
Với nghiệm thu máy, dùng tài liệu khác: quy trình FAT và SAT máy thanh cái CNC xác minh năng lực thiết bị và bàn giao thay vì nghiệm thu một lô sản xuất thường.
Thiết bị liên quan
Máy đột và cắt thanh cái CNC
Xem thông số và cấu hìnhGửi bản vẽ, thông tin vật liệu và yêu cầu sản xuất để lựa chọn cấu hình máy phù hợp.
Yêu cầu báo giáCâu hỏi thường gặp
Cần kiểm tra những gì trên thanh cái đồng đã hoàn thiện?
Kiểm tra danh tính tài liệu và phiên bản, vật liệu và lô, tiết diện và kích thước tổng thể, lỗ và rãnh, mép và ba via, chuẩn uốn cuối cùng, bề mặt tiếp xúc, lớp mạ hoặc cách điện, ký mã, độ sạch, đóng gói và hồ sơ kiểm tra theo yêu cầu.
Vị trí lỗ và góc uốn của thanh cái được kiểm tra như thế nào?
Đo từ chuẩn bản vẽ bằng thiết bị đã hiệu chuẩn, hệ đo cao, dưỡng, CMM hoặc phương pháp khác đã thống nhất. Đánh giá lỗ và mối uốn theo quan hệ của chi tiết hoàn thiện, vì các đặc tính đúng riêng lẻ vẫn có thể gây lệch khớp khi lắp ráp.
Có phải đo mọi thanh cái không?
Không phải đặc tính nào cũng luôn cần đo 100%. Việc lấy mẫu phải phản ánh mức trọng yếu của bản vẽ, năng lực quy trình, cỡ lô, độ mòn dụng cụ, lịch sử thay đổi và yêu cầu hợp đồng. Các mục trọng yếu về an toàn hoặc độ khớp có thể cần kiểm tra toàn bộ.
Khuyết tật lớp mạ và cách điện được ghi nhận như thế nào?
Ghi chi tiết và lô, vùng trên bản vẽ, loại và kích thước khuyết tật, ảnh kèm thước khi hữu ích, yêu cầu áp dụng, kết quả và hướng xử lý. Không sửa chữa lớp hoàn thiện tiếp xúc hoặc lớp phủ cách điện khi chưa có quy trình được phê duyệt và kiểm tra lại.
Báo cáo kiểm tra thanh cái cần gồm những thông tin gì?
Bao gồm chi tiết, đơn hàng, bản vẽ và phiên bản, lô và số lượng, đặc tính và tham chiếu tiêu chuẩn, phương pháp, mã thiết bị đo, cỡ mẫu, kết quả, trạng thái, người kiểm tra, ngày và mọi tham chiếu không phù hợp hoặc sai lệch được phép.