
Checklist di ispezione delle sbarre di rame per parti finite e accettazione in ingresso
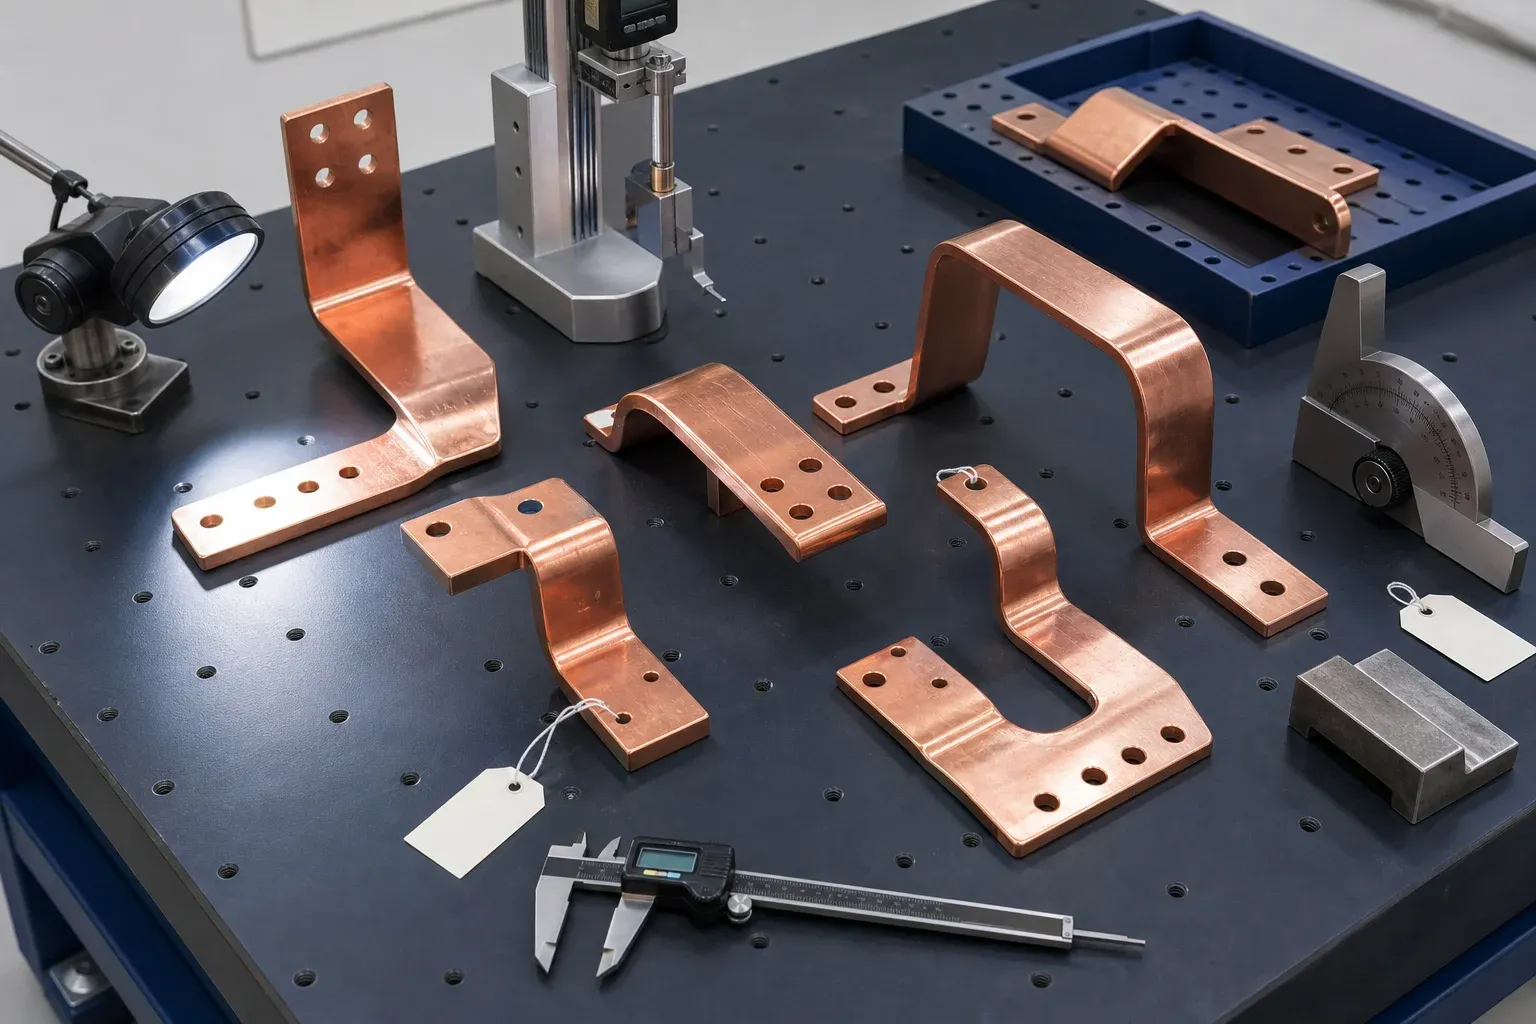
Questa checklist è destinata alle sbarre di rame di nuova produzione, all’ispezione finale o al ricevimento in ingresso. Non è un intervallo di manutenzione in servizio, né una procedura di indagine a infrarossi, né un sostituto del disegno. Ogni risultato di accettazione deve riferirsi all’ordine di acquisto, alla specifica rilasciata o alla norma di progetto applicabile.
Il compito dell’ispettore è verificare identità, accoppiamento, superfici funzionali, finitura e registrazioni senza inventare tolleranze mancanti. Quando un requisito non è chiaro, mettete il pezzo in quarantena e ottenete una decisione dell’ufficio tecnico prima della rilavorazione o del montaggio.
Stabilite prima la base dell’ispezione
Prima di aprire l’imballo, confermate l’ordine di acquisto, il numero di parte, il disegno e la revisione, il materiale e la finitura, i documenti richiesti, la quantità, la definizione del lotto e il piano di campionamento. Individuate le caratteristiche critiche per la sicurezza, l’interfaccia elettrica e l’accoppiamento in montaggio.
Il piano di ispezione deve stabilire chi può accettare, rifiutare, approvare la rilavorazione o autorizzare l’uso così com’è. Deve inoltre considerare l’incertezza di misura quando la tolleranza si avvicina alla capacità dello strumento o del metodo.
Lo stato di taratura è necessario ma non sufficiente. La politica di riferibilità metrologica del NIST spiega che un risultato richiede una catena di taratura documentata e ininterrotta e che la riferibilità da sola non garantisce l’idoneità al compito di misura. Il piano di ispezione deve quindi allineare metodo, risoluzione e incertezza alla tolleranza reale.
Non misurate mai su uno screenshot non controllato o su un disegno superato. Se fornitore e committente usano sistemi di revisione diversi, inserite un riferimento incrociato nell’ordine e nel rapporto.
Verificate documenti, materiale e rintracciabilità
Al ricevimento, controllate:
- la distinta di imballo e la quantità dei pezzi;
- il numero di parte, l’orientamento e la revisione del disegno;
- il certificato di materiale quando richiesto;
- il grado e lo stato del conduttore come specificato;
- spessore, larghezza e altre caratteristiche del materiale di partenza;
- l’identità del lotto o della colata quando richiesto;
- il certificato di processo esterno per placcatura o isolamento quando specificato;
- il rapporto di prima parte o di ispezione finale;
- i riferimenti di deroga o concessione approvati.
L’identificazione positiva dei materiali non è automaticamente richiesta per ogni parte in rame. Utilizzatela solo quando richiesto da contratto, rischio o piano qualità. La robustezza della rintracciabilità deve corrispondere alle conseguenze della miscelazione di materiali o revisioni.
Controllate dimensioni del grezzo, fori, asole e bordi
Misurate dai riferimenti del disegno. Confermate lunghezza e larghezza totali, dimensioni di fori e asole, passo, distanza dal bordo, caratteristiche di svasatura o impronta quando applicabili, e orientamento. Ispezionate entrambi i lati per bave, arrotondamenti di ingresso, deformazioni, cricche e segni di utensile.
Quando i difetti dei bordi si ripetono, la guida alla sbavatura e pulizia delle sbarre spiega come risalire alla causa, scegliere un metodo di finitura e proteggere le superfici di contatto. Un bordo apparentemente liscio deve comunque soddisfare il disegno e il metodo di ispezione.
Guardate oltre ogni singola dimensione. Un pattern di fori può essere conforme internamente ma spostato rispetto all’estremità finale o alla piegatura. Un calibro di montaggio o una misura basata sui riferimenti coglie la relazione funzionale.
Per i pezzi prodotti su una postazione CNC di punzonatura e taglio, il rapporto deve comunque basarsi sul disegno del committente e sul metodo di misura concordato, non solo sulle coordinate visualizzate dalla macchina.
Misurate la geometria delle piegature e i riferimenti di accoppiamento finale
Ispezionate angolo di piegatura, posizione, raggio quando controllato, altezza di offset, lunghezza dei bracci, parallelismo, orientamento del piano dei terminali e ingombro complessivo. Le piegature sui bordi e le torsioni possono richiedere un’attrezzatura o un metodo 3D, perché un goniometro manuale non descrive la geometria completa.
Supportate il pezzo in modo coerente. Le sbarre lunghe possono inflettersi e un pezzo conforme può essere forzato in una condizione di superamento. L’allestimento di ispezione deve rappresentare il supporto di montaggio previsto o la definizione di stato libero del disegno.
Usate la pagina dell’attrezzatura di piegatura DHAC-BB-H come contesto di prodotto, non come fonte di tolleranze universali del pezzo. Il ritorno elastico e la geometria finale dipendono comunque da materiale, utensili e disegno.
Ispezionate superfici di contatto, placcatura e isolamento
Le superfici di contatto devono essere pulite, protette e prive di danni oltre lo standard di lavorazione consentito. Confermate le dimensioni di mascheratura o di sguancatura dell’isolamento, la copertura del rivestimento, l’aspetto della placcatura, l’integrità dei bordi e ogni registrazione specificata di spessore o adesione.
Non date per scontato che una superficie lucida sia elettricamente accettabile o che una decolorazione sia automaticamente un difetto. Confrontate la condizione reale con la specifica di finitura approvata. La guida ai trattamenti superficiali a stagno e argento spiega la scelta della finitura; una guida separata sulla resistenza di contatto copre la prova del giunto montato.
L’ispezione dell’isolamento deve cercare cricche, vuoti, distacchi, grinze, assottigliamenti dei bordi, contaminazione e sguancature errate. Le prove elettriche, quando richieste, seguono la procedura di progetto e non una checklist visiva.
Confermate marcatura, pulizia e imballaggio
La marcatura del pezzo deve fornire l’identità e l’orientamento richiesti dal disegno senza danneggiare una superficie funzionale. Confermate l’identificazione di fase o polarità quando specificata, ma non accettate il solo colore come rintracciabilità.
L’imballaggio deve impedire che le sbarre sfreghino, si pieghino, si corrodano o contaminino le zone di contatto. Usate separatori, protezioni delle estremità, controllo dell’umidità e supporto rigido secondo geometria e percorso. Verificate che le etichette rimangano collegate al lotto corretto dopo l’apertura parziale.
Quando i pezzi attenderanno in magazzino, attraverseranno il lavoro in corso o viaggeranno in imballi per l’esportazione, usate il piano separato di stoccaggio e imballaggio delle sbarre di rame per controllare condensa, supporto livellato, avvolgimento compatibile con le superfici, separazione dei lotti e ispezione a fasi.
Registrate le non conformità e controllate la disposizione
Quando una caratteristica non è conforme, registrate il valore misurato, il requisito, il metodo, la posizione, una fotografia se utile, la quantità interessata e il lotto. Segregate i pezzi. La disposizione può essere rifiuto, rilavorazione, riparazione o uso così com’è, solo attraverso il processo autorizzato.
La rilavorazione richiede un metodo controllato e una nuova ispezione. Allargare un foro, appiattire una piegatura, lucidare una superficie di contatto o riparare l’isolamento può cambiare il comportamento elettrico, meccanico o la finitura. La capacità di un operatore di far combaciare il pezzo non costituisce approvazione.
Il più ampio protocollo di rintracciabilità dei fornitori e audit di fabbrica riguarda i controlli di sistema; questa checklist resta concentrata sul pezzo ricevuto o finito.
Utilizzate questa struttura di checklist per le parti finite
| Voce | Requisito da registrare | Metodo suggerito | Campo del rapporto |
|---|---|---|---|
| Identità | PO, parte, disegno, revisione, lotto | esame di documenti e marcatura | stato e discrepanza |
| Materiale | grado, stato, sezione, certificato | certificato più misura calibrata | risultato e ID del certificato |
| Geometria del grezzo | lunghezza, larghezza, squadratura quando critica | calibro a corsoio, riga, altimetro, CMM | valore e ID dello strumento |
| Fori e asole | dimensione, passo, distanza dal bordo, orientamento | calibro a tampone/spina, calibro a corsoio, CMM, attrezzatura | valore/stato |
| Bordi | bava, affilatura, cricche, deformazione | visivo/tattile e calibro definito | posizione del difetto |
| Piegature | angolo, posizione, offset, piano dei terminali | goniometro, altimetro, attrezzatura, CMM | valore/stato |
| Superfici di contatto | planarità, pulizia, finitura, protezione | visivo e misura definita dal progetto | stato/lotto |
| Placcatura/isolamento | copertura, sguancatura, danni, risultato del processo specificato | visivo più prova specificata | certificato/risultato |
| Marcatura/imballo | identità, orientamento, protezione | esame visivo | stato |
| Rilascio | campione/100 %, NCR, approvazioni | esame del rapporto | ispettore/data/disposizione |
Il campionamento è una decisione pianificata, non uno spazio da riempire dopo la misura. Aumentate il controllo dopo un cambio di attrezzaggio, materiale, disegno, utensile, fornitore o processo. Riducetelo solo quando il piano qualità e la capacità dimostrata lo consentono.
Mantenete la checklist collegata al processo
Il rapporto di ispezione deve alimentare il miglioramento della produzione. Uno spostamento ripetuto dei fori indica un problema di controllo del programma o dei riferimenti; un danno ripetuto dei bordi può indicare utensili o movimentazione; una posizione di piegatura instabile può indicare materiale, attrezzaggio o controllo del ritorno elastico. Usate il processo completo di fabbricazione delle sbarre per localizzare il difetto nella fase in cui è più economico prevenirlo.
Per l’accettazione delle macchine, usate un documento diverso: il protocollo FAT e SAT delle macchine per sbarre CNC verifica la capacità dell’apparecchiatura e la consegna, non l’accettazione di un normale lotto di produzione.
Macchina correlata
Macchina CNC per punzonatura e taglio di sbarre conduttrici
Vedi specifiche e configurazioneInvia disegni, materiali e requisiti produttivi per definire la configurazione della macchina.
Richiedi un’offertaDomande frequenti
Cosa va controllato su una sbarra di rame finita?
Controllate l'identità di documento e revisione, materiale e lotto, sezione e dimensioni d'ingombro, fori e asole, bordi e bave, riferimenti finali di piegatura, superfici di contatto, placcatura o isolamento, marcatura, pulizia, imballaggio e registrazioni di ispezione richieste.
Come si ispezionano la posizione dei fori e l'angolo di piegatura di una sbarra?
Misurate dai riferimenti del disegno con uno strumento tarato, un sistema di altezza, un'attrezzatura, una CMM o un altro metodo concordato. Valutate fori e piegature nella relazione del pezzo finito, perché caratteristiche singolarmente corrette possono comunque creare un disallineamento in montaggio.
Ogni sbarra deve essere misurata?
Non ogni caratteristica richiede sempre una misura al 100 %. Il campionamento deve riflettere la criticità del disegno, la capacità di processo, la dimensione del lotto, l'usura degli utensili, la storia delle modifiche e i requisiti contrattuali. Gli elementi critici per sicurezza o accoppiamento possono richiedere l'ispezione totale.
Come si documentano i difetti di placcatura e isolamento?
Registrate pezzo e lotto, zona del disegno, tipo e dimensione del difetto, una fotografia con scala quando utile, il requisito applicabile, il risultato e la disposizione. Non riparate una finitura di contatto o una copertura dielettrica senza un processo approvato e una nuova ispezione.
Quali informazioni deve contenere un rapporto di ispezione delle sbarre?
Includete pezzo, ordine, disegno e revisione, lotto e quantità, caratteristica e riferimento di specifica, metodo, ID dello strumento di misura, dimensione del campione, risultato, stato, ispettore, data e qualsiasi riferimento di non conformità o deroga autorizzata.