
Checklist de inspeção de barras de cobre para peças acabadas e recebimento de materiais
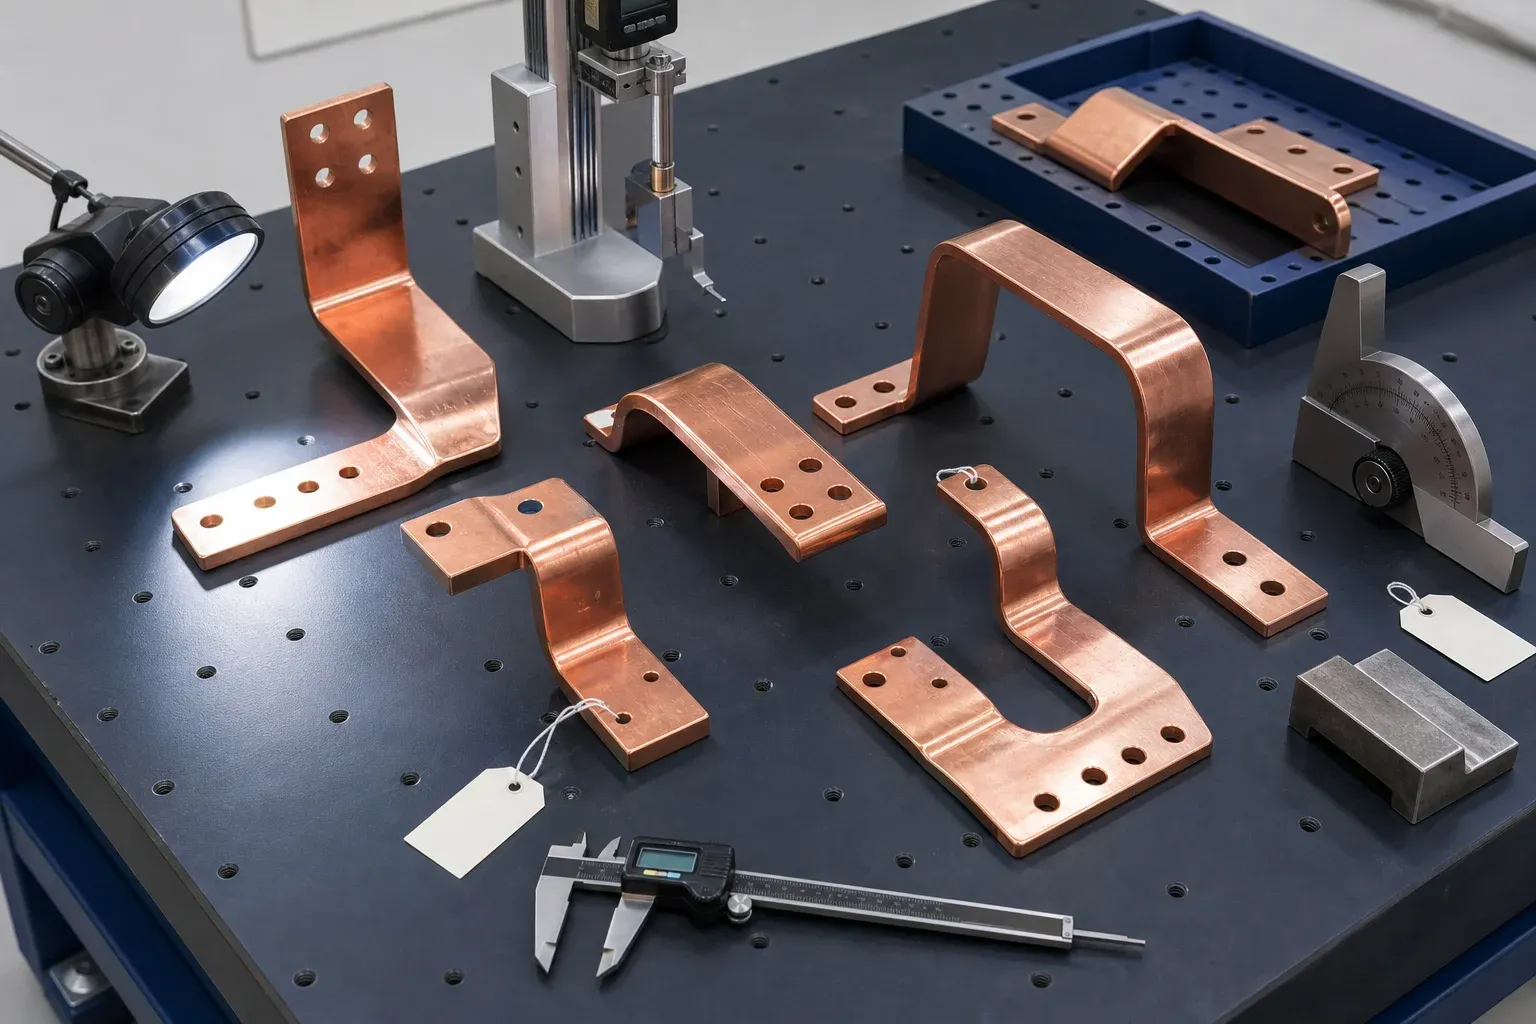
Esta checklist destina-se a barras de cobre recém-fabricadas, na inspeção final ou no recebimento. Ela não é um intervalo de manutenção em serviço, nem um procedimento de inspeção por termografia infravermelha, nem um substituto do desenho. Todo resultado de aceitação deve remeter ao pedido de compra, à especificação liberada ou à norma de projeto aplicável.
A função do inspetor é verificar identidade, ajuste, superfícies funcionais, acabamento e registros, sem inventar tolerâncias ausentes. Quando um requisito não estiver claro, coloque a peça em quarentena e obtenha uma decisão de engenharia antes de retrabalhar ou montar.
Estabeleça primeiro a base da inspeção
Antes de abrir a embalagem, confirme o pedido de compra, o número da peça, o desenho e a revisão, o material e o acabamento, os documentos exigidos, a quantidade, a definição de lote e o plano de amostragem. Identifique as características críticas para segurança, interface elétrica e ajuste de montagem.
O plano de inspeção deve indicar quem pode aceitar, rejeitar, aprovar retrabalho ou autorizar o uso como está. Ele também deve tratar da incerteza de medição quando a tolerância se aproxima da capacidade do instrumento ou do método.
O status de calibração é necessário, mas não suficiente. A política de rastreabilidade metrológica do NIST explica que um resultado precisa de uma cadeia de calibração documentada e ininterrupta e que a rastreabilidade por si só não garante a adequação à tarefa de medição. O plano de inspeção deve, portanto, alinhar método, resolução e incerteza à tolerância real.
Nunca meça contra uma captura de tela não controlada ou um desenho obsoleto. Se fornecedor e comprador usarem sistemas de revisão diferentes, inclua uma referência cruzada no pedido e no relatório.
Verifique documentos, material e rastreabilidade
Na recepção, verifique:
- a lista de embalagem e a quantidade de peças;
- o número da peça, a orientação e a revisão do desenho;
- o certificado de material quando exigido;
- o grau e o estado do condutor conforme especificado;
- espessura, largura e outras características do material de partida;
- a identidade do lote ou da corrida quando exigida;
- o certificado de processo externo para revestimento ou isolamento quando especificado;
- o relatório de primeira peça ou de inspeção final;
- as referências de desvio ou concessão aprovadas.
A identificação positiva de materiais não é exigida automaticamente para toda peça de cobre. Use-a apenas quando o contrato, o risco ou o plano da qualidade exigirem. A robustez da rastreabilidade deve corresponder à consequência de misturar materiais ou revisões.
Verifique dimensões da peça bruta, furos, rasgos e bordas
Meça a partir das referências do desenho. Confirme comprimento e largura totais, dimensões de furos e rasgos, passo, distância da borda, características de escareamento ou relevo quando aplicáveis, e orientação. Inspecione ambos os lados em busca de rebarbas, bordas arredondadas de entrada, deformação, trincas e marcas de ferramenta.
Quando os defeitos de borda se repetem, o guia de rebarbação e limpeza de barras explica como rastrear a causa, selecionar um método de acabamento e proteger as faces de contato. Uma borda de aparência lisa ainda precisa atender ao desenho e ao método de inspeção.
Olhe além de cada dimensão individual. Um padrão de furos pode passar internamente, mas estar deslocado em relação à extremidade final ou à dobra. Um gabarito de montagem ou uma medição baseada em referências captura a relação funcional.
Para peças produzidas em uma estação CNC de puncionamento e cisalhamento, o relatório ainda deve usar o desenho do comprador e o método de medição acordado, não apenas as coordenadas exibidas pela máquina.
Meça a geometria das dobras e as referências de ajuste final
Inspecione ângulo de dobra, localização, raio quando controlado, altura do deslocamento, comprimento das abas, paralelismo, orientação do plano dos terminais e envelope total. Dobras de borda e torções podem exigir um gabarito ou um método 3D, porque um goniômetro manual não descreve a geometria completa.
Apoie a peça de forma consistente. Barras longas podem vergar, e uma peça conforme pode ser forçada a uma condição de aprovação. A montagem de inspeção deve representar o apoio de montagem pretendido ou a definição de estado livre do desenho.
Use a página do equipamento de dobra DHAC-BB-H como contexto de produto, não como fonte de tolerâncias universais da peça. O retorno elástico e a geometria final continuam dependendo do material, da ferramenta e do desenho.
Inspecione as faces de contato, o revestimento e o isolamento
As faces de contato devem estar limpas, protegidas e livres de danos além do padrão de execução permitido. Confirme as dimensões de mascaramento ou de recorte do isolamento, a cobertura do revestimento, a aparência do depósito metálico, a integridade das bordas e quaisquer registros especificados de espessura ou aderência.
Não presuma que uma superfície brilhante seja eletricamente aceitável nem que a descoloração seja automaticamente uma falha. Compare a condição real com a especificação de acabamento aprovada. O guia de tratamentos de superfície com estanho e prata explica a seleção do acabamento; um guia separado sobre resistência de contato cobre o ensaio da junta montada.
A inspeção do isolamento deve procurar trincas, vazios, descolamentos, rugas, afinamento de bordas, contaminação e recortes incorretos. Os ensaios elétricos, quando exigidos, seguem o procedimento do projeto, não uma checklist visual.
Confirme a marcação, a limpeza e a embalagem
A marcação da peça deve fornecer a identidade e a orientação exigidas pelo desenho sem danificar uma superfície funcional. Confirme a identificação de fase ou polaridade quando especificada, mas não aceite a cor isoladamente como rastreabilidade.
A embalagem deve impedir que as barras atritem, dobrem, corroam ou contaminem as áreas de contato. Use separadores, proteção de extremidades, controle de umidade e apoio rígido conforme a geometria e a rota. Verifique se as etiquetas permanecem vinculadas ao lote correto após a abertura parcial.
Quando as peças forem aguardar em armazém, percorrer o processo produtivo ou viajar em embalagens de exportação, use o plano separado de armazenagem e embalagem de barras de cobre para controlar condensação, apoio nivelado, envoltório compatível com a superfície, separação de lotes e inspeção escalonada.
Registre as não conformidades e controle a disposição
Quando uma característica falhar, registre o valor medido, o requisito, o método, a localização, uma fotografia se útil, a quantidade afetada e o lote. Segregue as peças. A disposição pode ser rejeição, retrabalho, reparo ou uso como está, apenas pelo processo autorizado.
O retrabalho exige um método controlado e nova inspeção. Alargar um furo, aplainar uma dobra, polir uma face de contato ou reparar o isolamento pode alterar o comportamento elétrico, mecânico ou o acabamento. A capacidade de um operador de fazer a peça encaixar não é aprovação.
O protocolo mais amplo de rastreabilidade de fornecedores e auditoria de fábrica trata dos controles do sistema; esta checklist permanece focada na peça recebida ou acabada.
Use esta estrutura de checklist para peças acabadas
| Item | Requisito a registrar | Método sugerido | Campo do relatório |
|---|---|---|---|
| Identidade | PO, peça, desenho, revisão, lote | revisão de documentos e marcação | status e discrepância |
| Material | classe, estado, seção, certificado | certificado mais medição calibrada | resultado e ID do certificado |
| Geometria da peça bruta | comprimento, largura, esquadro quando crítico | paquímetro, régua, medidor de altura, CMM | valor e ID do instrumento |
| Furos e rasgos | tamanho, passo, distância da borda, orientação | calibrador de tampão/pino, paquímetro, CMM, gabarito | valor/status |
| Bordas | rebarba, afiação, trincas, deformação | visual/tátil e gabarito definido | localização do defeito |
| Dobras | ângulo, localização, offset, plano dos terminais | goniômetro, medidor de altura, gabarito, CMM | valor/status |
| Faces de contato | planicidade, limpeza, acabamento, proteção | visual e medição definida pelo projeto | status/lote |
| Revestimento/isolamento | cobertura, recorte, dano, resultado do processo especificado | visual mais ensaio especificado | certificado/resultado |
| Marcação/embalagem | identidade, orientação, proteção | revisão visual | status |
| Liberação | amostra/100 %, NCRs, aprovações | revisão do relatório | inspetor/data/disposição |
A amostragem é uma decisão planejada, não um campo em branco preenchido após a medição. Aumente o controle após uma mudança de setup, material, desenho, ferramenta, fornecedor ou processo. Reduza-o somente quando o plano da qualidade e a capacidade demonstrada permitirem.
Mantenha a checklist conectada ao processo
O relatório de inspeção deve alimentar a melhoria da produção. Deslocamento repetido de furos aponta para o controle do programa ou das referências; dano repetido nas bordas pode apontar para ferramentas ou manuseio; posição de dobra instável pode apontar para material, setup ou controle do retorno elástico. Use o processo completo de fabricação de barras para localizar o defeito na etapa em que é mais barato preveni-lo.
Para aceitação de máquinas, use um documento diferente: o protocolo FAT e SAT de máquinas de barras CNC verifica a capacidade do equipamento e a entrega, em vez de aceitar um lote de produção normal.
Equipamento relacionado
Máquina CNC de puncionamento e corte de barramentos
Ver especificações e configuraçãoEnvie desenhos, materiais e requisitos de produção para definir a configuração da máquina.
Solicitar uma propostaPerguntas frequentes
O que deve ser verificado em uma barra de cobre acabada?
Verifique a identidade de documento e revisão, material e lote, seção e dimensões totais, furos e rasgos, bordas e rebarbas, referências finais de dobra, superfícies de contato, revestimento ou isolamento, marcação, limpeza, embalagem e registros de inspeção exigidos.
Como a posição dos furos e o ângulo de dobra de uma barra são inspecionados?
Meça a partir das referências do desenho com instrumento calibrado, sistema de altura, gabarito, CMM ou outro método acordado. Avalie furos e dobras na relação da peça final, porque características individualmente corretas ainda podem gerar desalinhamento na montagem.
Toda barra deve ser medida?
Nem toda característica sempre precisa de medição 100 %. A amostragem deve refletir a criticidade do desenho, a capacidade do processo, o tamanho do lote, o desgaste da ferramenta, o histórico de alterações e os requisitos contratuais. Itens críticos para segurança ou ajuste podem exigir inspeção total.
Como os defeitos de revestimento e isolamento são documentados?
Registre a peça e o lote, a área do desenho, o tipo e o tamanho do defeito, uma fotografia com escala quando útil, o requisito aplicável, o resultado e a disposição. Não repare um acabamento de contato ou uma cobertura dielétrica sem um processo aprovado e nova inspeção.
Quais informações pertencem a um relatório de inspeção de barras?
Inclua peça, pedido, desenho e revisão, lote e quantidade, característica e referência de especificação, método, ID do equipamento de medição, tamanho da amostra, resultado, status, inspetor, data e qualquer referência de não conformidade ou desvio autorizado.