
Wytwarzanie szyn prądowych transformatorów: gruba miedź, skręcanie i dokładność zacisków
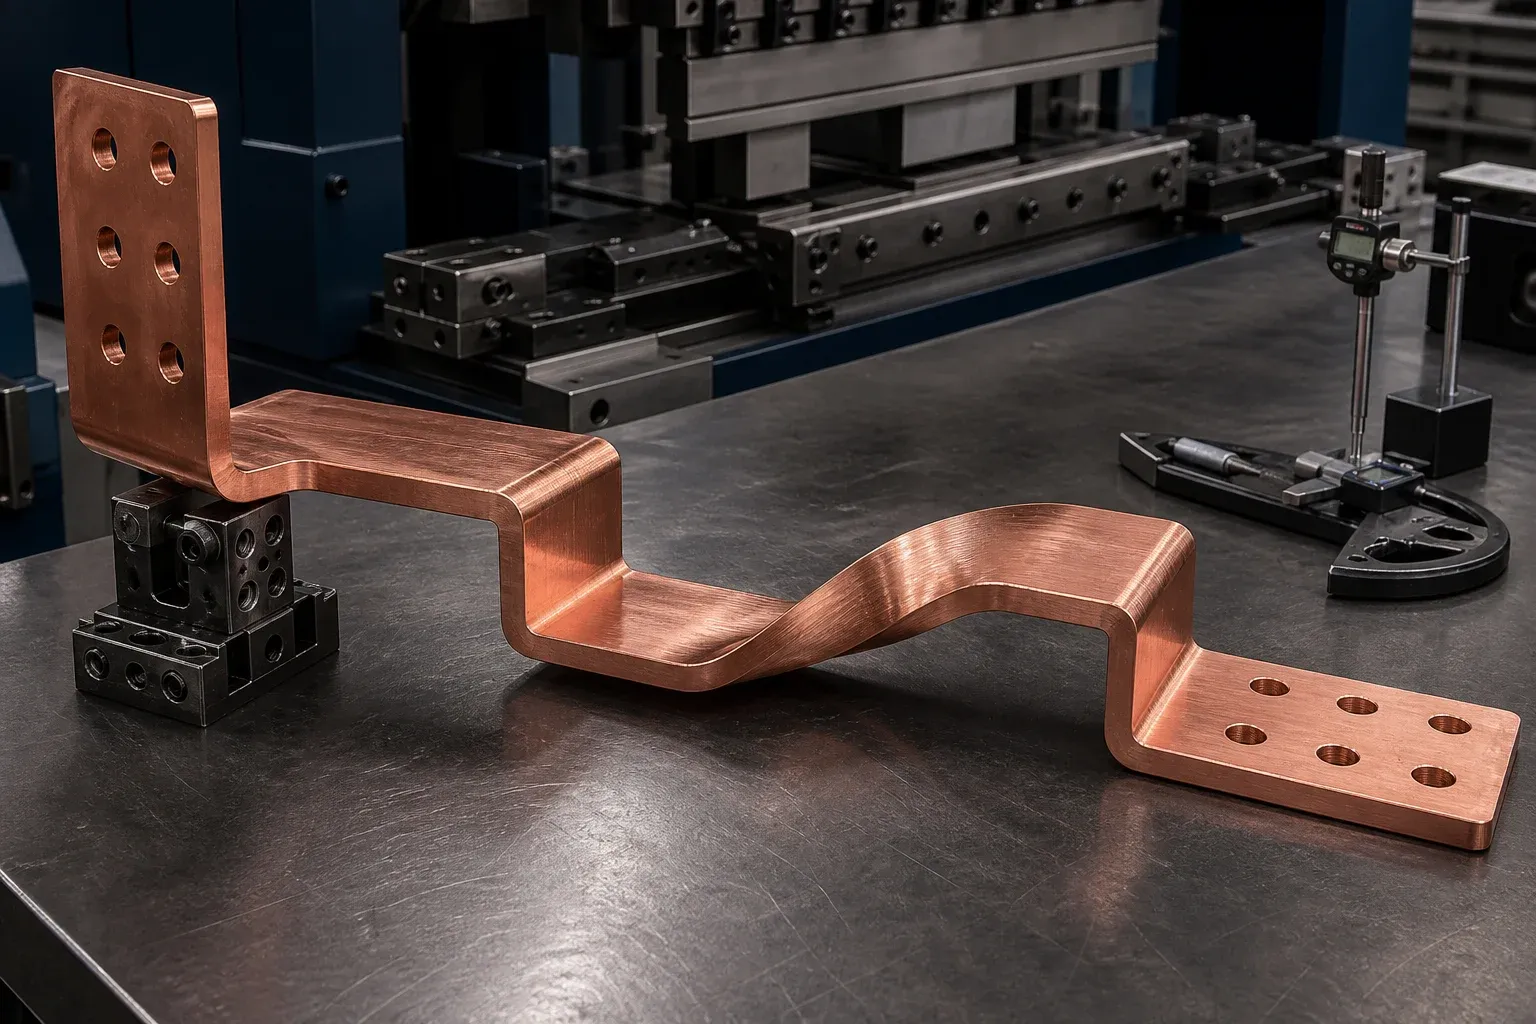
Wytwarzanie szyn prądowych transformatora to problem baz (datum) przebrany za problem gięcia. Szyna może mieć poprawne poszczególne kąty i mimo to nie złożyć się, ponieważ końcowe płaszczyzny zacisków, rozkład otworów i prześwit w obudowie nie odnoszą się do tego samego układu odniesienia.
Ma to szczególne znaczenie przy grubej miedzi, gięciach krawędziowych, przesunięciach i skręceniach. Każda operacja zmienia geometrię dostępną dla następnej. Trasę produkcyjną należy więc projektować od dwóch połączonych interfejsów transformatora wstecz, do płaskiego półwyrobu.
Zacznij od zacisków transformatora i baz montażowych
Określ, co łączy przewodnik: wyprowadzenie uzwojenia, przepust izolatorowy, przełącznik zaczepów, punkt neutralny, punkt uziemienia, łącznik czy przejście do busduct. Zapisz powierzchnie styku, dopuszczalną kolejność montażu, dostęp narzędzi, przestrzeń izolacyjną oraz wszelkie ruchy wywołane transportem lub rozszerzalnością cieplną.
IEC 60076-1 zapewnia ogólne ramy normatywne dla transformatorów energetycznych, ale nie zastępuje kontrolowanej przez producenta geometrii zacisków ani rysunku części. Odbiór wytwarzania musi więc podążać za konstrukcją transformatora, specyfikacją zakupową i obowiązującymi normami projektu jako skoordynowanym zestawem.
Stosuj bazy (datum) części końcowej, które produkcja i kontrola jakości mogą odtworzyć. Przykłady: jedna płaszczyzna zacisku, podstawowa para otworów, linia środkowa i druga kontrolowana płaszczyzna. Unikaj łańcuchów wymiarów, które kumulują niepewność przy każdym gięciu.
Strona zastosowań transformatorów i busduct opisuje kontekst produkcyjny. Rysunek wydany pozostaje źródłem wymagań dotyczących prądu, materiału, izolacji, prześwitu i odbioru.
Dobierz przekrój i stan miedzi z myślą o trasie
Projekt elektryczny ustala przekrój przewodnika i materiał. Produkcja potrzebuje następnie dokładnego gatunku, stanu (obróbki cieplnej), grubości, szerokości, kierunku ziarna lub walcowania, gdy ma znaczenie, wykończenia powierzchni i dopuszczalnego stanu krawędzi. Nominalna „miedź” nie wystarcza do powtarzalnego formowania.
Grubsze i szersze szyny wymagają większej siły i podparcia, ale sama siła nie decyduje o wykonalności. Ciasne promienie mogą powodować odkształcenie powierzchni i zniekształcenie przekroju. Gięcie krawędziowe może sprzyjać niestabilności bocznej. Skręcenie wprowadza rozłożone ścinanie i może zmienić płaskość zacisku.
Użyj obliczeń siły gięcia i tonażu szyn prądowych jako narzędzia wstępnej oceny, a następnie potwierdź oprzyrządowanie i jakość części na rzeczywistym materiale. Obliczenia nie przewidzą każdego odkształcenia lokalnego w złożonym przewodniku.
Rozdziel gięcia płaskie, krawędziowe, przesunięcia i skręcenia
| Geometria | Główne wyzwanie | Kwestia oprzyrządowania | Kontrola końcowa |
|---|---|---|---|
| Gięcie płaskie | sprężynowanie i położenie gięcia | promień, podparcie, ślady powierzchniowe | kąt, położenie, płaszczyzna zacisku |
| Gięcie krawędziowe | niestabilność boczna i zniekształcenie szerokości | prowadzone podparcie i odpowiednia geometria matrycy | krzywizna krawędzi, szerokość, płaskość |
| Gięcie Z lub przesunięcie | wzajemne oddziaływanie sąsiednich gięć | kolejność, dostęp, minimalny odstęp | wysokość przesunięcia, równoległość, pasowanie |
| Skręcenie | odkształcenie rozłożone i obrót zacisku | kontrolowana długość uchwytu i tor skręcania | obrót, prostoliniowość, płaskość zacisku |
| Gięcie U | dostęp narzędzi i luz wewnętrzny | obrys stempla/matrycy i wyjmowanie | szerokość wewnętrzna, równoległość ramion, wysokość |
Nie opisuj ostrego miejscowego wyboczenia jako kontrolowanego skręcenia. Prawidłowe skręcenie rozkłada obrót na zaprojektowanej długości i zachowuje strefy zaciskowe. Akceptowalny stan powierzchni i wymiarów wynika z rysunku technicznego i kwalifikowanej próby.
Kontroluj sprężynowanie i odkształcenia lokalne
Sprężynowanie zmienia się wraz ze stanem materiału, przekrojem, promieniem, tarciem narzędzia, kierunkiem formowania, temperaturą i wcześniejszą obróbką. Zapisana wartość kompensacji jest użyteczna tylko wtedy, gdy te dane wejściowe pozostają kontrolowane.
Praktyczna metoda polega na:
- weryfikacji materiału i partii;
- uformowaniu reprezentatywnej pierwszej sztuki zatwierdzonym narzędziem;
- pomiarze części końcowej po odciążeniu i stabilizacji;
- regulacji kontrolowanego skoku lub nastawy kąta;
- powtarzaniu, aż końcowe bazy spełnią rysunek;
- zapisaniu nastawy wraz z materiałem i wersją programu;
- monitorowaniu dryfu i zużycia narzędzi w trakcie partii.
To bardziej obronne niż obiecywanie „zerowego sprężynowania”. Zasób dotyczący kontroli sprężynowania należy czytać jako wskazówkę procesową, a odbiór pozostaje pomiarem wydanej części.
Odnoszenie rozkładu otworów do geometrii końcowej
Wstępne wykrawanie otworów jest wydajne dla wielu części, pod warunkiem że gięcie nie odkształci zacisku ani nie przesunie cech poza tolerancję. Chroń strefę otworu przed bezpośrednim naciskiem formowania i pozostaw wystarczającą odległość od krawędzi zgodnie z konstrukcją.
Dla krytycznych interfejsów porównaj trzy strategie: wykrawanie wszystkich cech na płasko; wykrawanie cech zgrubnych lub niekrytycznych przed formowaniem i wykonanie otworów krytycznych po nim; albo użycie wyniku końcowego przyrządu/CMM do kompensacji programu płaskiego. Właściwy wybór zależy od wielkości produkcji, tolerancji, geometrii i dostępnych zdolności procesowych.
Przyrząd montażowy go/no-go odwzorowujący współpracujące zaciski transformatora może wychwycić zależność, którą pojedyncze kontrole otworów i kątów pomijają.
Zbuduj trasę wokół najtrudniejszej operacji
Zmapuj pełną sekwencję — cięcie, wykrawanie, gięcie płaskie, gięcie krawędziowe, skręcanie, usuwanie zadziorów, czyszczenie, wykończenie, znakowanie i kontrolę — a następnie wskaż operację o najmniejszym marginesie procesowym. Ta operacja często decyduje o oprzyrządowaniu, kolejności partii i strategii pierwszej sztuki.
Konfiguracja wielofunkcyjna DH303-8P może obsługiwać mieszane wykrawanie, cięcie i formowanie. Dedykowana stacja gięcia DHAC-BB-H może pasować do kontrolowanych rodzin gięć. Żadnej nie należy wybierać wyłącznie na podstawie artykułu: nabywca powinien przetestować najtrudniejszą rzeczywistą część, potwierdzić formalną specyfikację produktu i oddzielić standardowe matryce od oprzyrządowania specjalnego.
Znaczenie ma też moment obróbki powierzchniowej. Gięcie po powłoce może uszkodzić wykończenie, a powlekanie złożonego końcowego kształtu może komplikować mocowanie w wieszaku, maskowanie i równomierność grubości. Ustal trasę z dostawcą wykończenia przed wydaniem produkcji.
Sprawdź pasowanie, zanim część trafi na montaż końcowy
Kontrola końcowa powinna potwierdzić:
- materiał i wersję rysunku;
- rozmiar, położenie i stan krawędzi otworów zaciskowych;
- położenie gięć, kąty, przesunięcia i obrót skręcenia;
- płaskość i równoległość płaszczyzny zacisku zgodnie ze specyfikacją;
- ogólny obrys i prześwity w obudowie;
- wykończenie i ochronę powierzchni stykowych;
- zadziory, pęknięcia, poważne ślady lub odkształcenia lokalne;
- podcięcia izolacji lub powłoki, jeśli dotyczy;
- identyfikację, orientację i opakowanie części.
Mierz część w stabilnych, powtarzalnych warunkach. Jeśli przewodnik jest na tyle podatny, że się ugina, zdefiniuj punkty podparcia. Jeśli używany jest przyrząd specjalny, kontroluj go i okresowo weryfikuj.
Umieść rzeczywistą część w zapytaniu ofertowym (RFQ) na urządzenia
Dostarcz dane 2D i 3D, określony materiał i stan, ilości roczne i partiami, krytyczne dla pasowania bazy, wykończenie, obecny proces i plan kontroli. Wskaż, które wymiary powodowały wcześniej problemy montażowe.
Poproś dostawcę urządzeń lub wykonawcę o plan próby pokazujący trasę, narzędzia, metodę pomiaru, liczbę próbek i wszelkie cechy poza jego standardowymi możliwościami. Ta odpowiedź jest cenniejsza niż ogólne stwierdzenie, że maszyna wykonuje gięcia płaskie, krawędziowe, U i skręcenia.
Powiązana maszyna
Maszyna 3 w 1 do obróbki szyn prądowych
Zobacz parametry i konfiguracjęPrześlij rysunki, informacje o materiałach i wymagania produkcyjne, aby dobrać konfigurację maszyny.
Poproś o ofertęNajczęściej zadawane pytania
Do czego służy szyna prądowa wewnątrz transformatora?
Szyna prądowa lub przewodnik łączeniowy zapewnia połączenie dużego prądu między uzwojeniami transformatora, przepustami, urządzeniem zaczepowym, punktami neutralnym lub uziemienia a zaciskami zewnętrznymi. Jej geometria, izolacja, połączenia i podparcie zależą od konstrukcji transformatora.
Jaka jest różnica między gięciem płaskim, krawędziowym i skręceniem szyny?
Gięcie płaskie formuje szynę w kierunku jej grubości, gięcie krawędziowe w kierunku jej szerokości, a skręcenie obraca płaszczyznę zacisku wzdłuż długości szyny. Każdy tryb wymaga innej siły, podparcia, oprzyrządowania i kontroli.
Czy otwory zaciskowe należy wykrawać przed gięciem, czy po nim?
Wykrawanie przed gięciem jest wydajne, gdy operacja formowania nie zniekształci cech, a program prawidłowo odnosi się do geometrii końcowej. Obróbka po formowaniu może być uzasadniona dla krytycznego interfejsu zaciskowego. Wybór należy zweryfikować na rzeczywistym materiale i trasie.
Jak kontroluje się sprężynowanie w grubych miedzianych szynach prądowych?
Kontroluj gatunek i stan materiału, promień narzędzia, kierunek formowania, kompensację skoku lub kąta oraz pomiar pierwszej sztuki. Zapisuj zatwierdzone nastawy według części i partii materiału, a następnie weryfikuj końcowe bazy zacisków, a nie tylko zadany kąt.
Co jest potrzebne do próby maszyny do szyn prądowych transformatora?
Dostarcz kontrolowany materiał, rysunek 2D i 3D, krytyczne końcowe bazy, wykończenie, wymagane operacje, reprezentatywne ilości, metodę kontroli i kryteria odbioru. Uwzględnij najtrudniejsze gięcie i relację zaciskową, nie tylko prostą próbkę.