
Ağır bakır bara plakaları için bükme kuvveti ve tonaj hesaplamaları
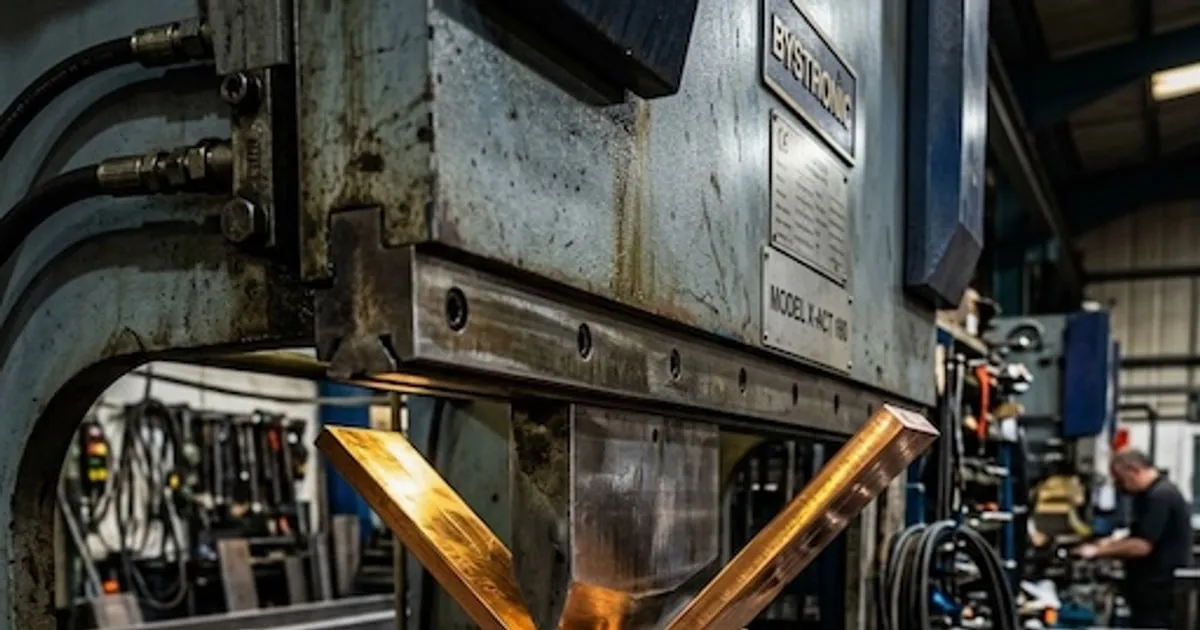
Endüstriyel güç dağıtımı ve şalt üretiminde, kalın bakır baraların şekillendirilmesi muazzam kuvvetler gerektirir. $100 \times 10 \text{ mm}$ veya $120 \times 12 \text{ mm}$ gibi ağır bakır plakaları bükerken mekanik gereksinimleri anlamak kritik önemdedir.
Bükme kuvvetinin (tonajın) hesaplanması şunları garanti eder:
- Makine asla aşırı yüklenmez; hidrolik pompalar ve yapısal monoblok döküm gövdeler yorulmaya karşı korunur.
- V kalıp takımları, bakırın dış liflerinde erken çatlamayı önleyecek şekilde doğru boyutlandırılır.
- Mekansal hizalama kilitli kalır ve sürekli çalışmada yüksek açısal tekrarlanabilirlik sağlanır.
Orta-yüksek hacimli pano montajı için bu kuvvetlerin planlanması şarttır. Bu doküman, DHAC-BB-H özel servo-hidrolik bükme makinesi veya 3’ü 1 arada çok istasyonlu bara işleme makinesi bükme istasyonu ile yüksek iletkenliğe sahip T2 bakır plakaların havada bükülmesine ilişkin formülleri ve pratik hesaplamaları analiz eder.
1. Matematiksel bükme kuvveti formülü
Sac metalin ve ağır iletken baraların standart 90° havada bükülmesi için mühendisler, ampirik katsayılarla değiştirilmiş klasik bir kiriş sehimi formülü kullanır.
Gereken bükme kuvveti ($F$) şu şekilde hesaplanır:
$$F = \frac{C \cdot \sigma_b \cdot W \cdot T^2}{1000 \cdot V}$$
Burada:
- $F$ = Metrik ton (t) cinsinden gereken bükme kuvveti.
- $C$ = Ampirik şekil/malzeme katsayısı (standart bakır havada bükme için tipik olarak $1.5$).
- $\sigma_b$ = Malzemenin $\text{N/mm}^2$ (veya $\text{MPa}$) cinsinden çekme dayanımı. Standart yarı sert T2 kırmızı bakır için $\sigma_b \approx 260 \text{ MPa}$.
- $W$ = Bakır baranın $\text{mm}$ cinsinden genişliği.
- $T$ = Bakır baranın $\text{mm}$ cinsinden kalınlığı.
- $V$ = $\text{mm}$ cinsinden V kalıp açıklık genişliği (çatlamayı önlemek için tipik olarak $6T$ ile $8T$ arasında seçilir).
Not: 1.000’e bölme işlemi, çıktıyı kilonewton ($\text{kN}$) değerinden endüstriyel hidrolik silindirlerin sınıflandırma sistemi olan standart metrik tona ($\text{t}$) dönüştürür.
2. Pratik hesaplama örnekleri
Bu formülün gerçek bir şalt tesisinde nasıl işlediğini göstermek için iki yaygın B2B bakır konfigürasyonu için gereken tonajı hesaplayalım:
Senaryo A: $100 \times 10 \text{ mm}$ bakır bara işleme
- Malzeme: Yarı sert T2 kırmızı bakır ($\sigma_b = 260 \text{ MPa}$)
- Genişlik ($W$): $100 \text{ mm}$
- Kalınlık ($T$): $10 \text{ mm}$
- V Kalıp Açıklığı ($V$): Standart $8T$ oranını seçiyoruz, yani $V = 8 \times 10 \text{ mm} = 80 \text{ mm}$.
Formülü uygulayarak:
$$F = \frac{1.5 \times 260 \times 100 \times 10^2}{1000 \times 80}$$
$$F = \frac{1.5 \times 260 \times 100 \times 100}{80000}$$
$$F = \frac{3,900,000}{80,000} = 48.75 \text{ Metric Tons}$$
Mühendislik sonucu: $100 \times 10 \text{ mm}$ bir bakır barayı standart $V=80\text{mm}$ kalıpla bükmek için hidrolik sistem en az 48,75 ton pres kuvveti uygulamalıdır. DHAC-BB-H servo bükme istasyonumuz, 50 ila 80 ton arası güçlü bir kapasite sunar ve bu yükü rahat bir güvenlik marjıyla kolayca karşılar.
Senaryo B: $120 \times 12 \text{ mm}$ bakır bara işleme (ağır busduct spesifikasyonu)
- Malzeme: Yarı sert T2 kırmızı bakır ($\sigma_b = 260 \text{ MPa}$)
- Genişlik ($W$): $120 \text{ mm}$
- Kalınlık ($T$): $12 \text{ mm}$
- V Kalıp Açıklığı ($V$): $V = 8T = 8 \times 12 \text{ mm} = 96 \text{ mm}$ kullanılır.
Formülü uygulayarak:
$$F = \frac{1.5 \times 260 \times 120 \times 12^2}{1000 \times 96}$$
$$F = \frac{1.5 \times 260 \times 120 \times 144}{96000}$$
$$F = \frac{6,739,200}{96,000} = 70.20 \text{ Metric Tons}$$
Mühendislik sonucu: Bu ağır hizmet uygulaması 70,2 ton kuvvet gerektirir. Bu profilde standart 30 tonluk manuel bir bükme makinesi kullanmak yapısal sehim, hidrolik hat patlamaları ve düzensiz bükme geometrilerine yol açacaktır.
3. V kalıp seçimi ve tonaj eşleme matrisi
Doğru V kalıp açıklık genişliğini seçmek hassas bir dengedir. Daha geniş bir V kalıp gereken kuvveti azaltır; ancak minimum fiziksel bükme yarıçapını büyütür ve baranın uçlarında daha uzun düz bölüm gerektirir.
Aşağıdaki tablo, standart $\sigma_b = 260 \text{ MPa}$ varsayımıyla, $100 \text{ mm}$ standart genişlikteki yarı sert bakır için çeşitli malzeme kalınlıklarındaki ($T$) gereken tonajı ve minimum iç bükme yarıçaplarını ($R_{\text{min}}$) eşler:
| Kalınlık ($T$) | V Kalıp Genişliği ($V$) | Hedef Oran | Gereken Kuvvet (100 mm genişlik başına) | Minimum İç Yarıçap ($R_{\text{min}}$) | Önerilen Ekipman Profili |
|---|---|---|---|---|---|
| 5 mm | 30 mm | 6T | 16,3 ton | 3,5 mm | DH303-8P Çok İstasyonlu |
| 8 mm | 50 mm | 6,2T | 29,9 ton | 6,0 mm | DH303-8P Çok İstasyonlu |
| 10 mm | 60 mm | 6T | 65,0 ton | 8,0 mm | DHAC-BB-H Servo Bükme |
| 10 mm | 80 mm | 8T | 48,7 ton | 10,0 mm | DHAC-BB-H Servo Bükme |
| 12 mm | 80 mm | 6,6T | 105,3 ton | 12,0 mm | Özel Yüksek Tonajlı Çözüm |
| 12 mm | 96 mm | 8T | 87,7 ton | 15,0 mm | DHAC-BB-H Servo Bükme |
4. Güvenli şekillendirme mühendislik protokolleri
Yüksek tonajlı bükme işlemleri sırasında mekanik hasarı ve yüzey kırılmalarını önlemek için:
- Hadde yönü: Mümkün olduğunca bakır plakayı metalin haddeleme yönüne dik olarak bükün. Tane yönüne paralel bükme sünekliği azaltır ve dış yarıçapta mikro çatlaklar başlatabilir.
- Kalıp yağlaması: V kalıp omuzlarına yüksek viskoziteli damgalama yağı uygulayın. Bu, sürtünmeyi azaltarak bakır plaka üzerindeki yüzey çiziklerini en aza indirir ve gereken kuvveti %5’e kadar düşürür.
- Küçük boyutlu V kalıplardan kaçının: 10 mm’lik bir bakır plakayı 40 mm’lik V kalıpta ($4T$) bükmeye asla çalışmayın. Bu, gereken kuvveti üstel olarak artırır ($F \propto 1/V$) ve feci silindir arızalarına yol açabilir.
5. Gelişmiş kapalı çevrim hidrolik bükme
Geleneksel hidrolik abkant preslerde, sıcaklık arttıkça akışkan viskozitesi değiştiği için geri esnemeyi yönetmek sürekli manuel ayar gerektirir.
DHAC-BB-H yatay bara bükme makinesi bu sorunu kapalı çevrim servo-hidrolik sistemle çözer. Gerçek zamanlı basınç sensörleri ilk strok sırasında direnç yük eğrisini ölçer; bu, Siemens PLC’nin tam akma noktalarını hesaplamasına ve silindirin aşırı ilerleme derinliğini otomatik ayarlamasına olanak tanır. Böylece operatör müdahalesi olmadan tutarlı bir ±0,2° açısal hassasiyet sağlanır.
Şalt satın alma yöneticileri, CAD çizimlerini göndermek ve özel bakır bileşenleri için ayrıntılı bir hesaplama denetimi almak üzere özel takım mühendislik değerlendirmesi talep edebilir.
İlgili makine
CNC bara büküm makinesi
Teknik özellikleri ve yapılandırmayı inceleyinMakine yapılandırmasını belirlemek için çizimlerinizi, malzemelerinizi ve üretim gereksinimlerinizi paylaşın.
Teklif isteyinSık sorulan sorular
V kalıp açıklık genişliği gereken bükme kuvvetini nasıl etkiler?
Gereken bükme kuvveti, V kalıp genişliği (V) ile ters orantılıdır. V kalıp genişliğini iki katına çıkarmak gereken tonajı yarıya indirir; ancak minimum fiziksel bükme yarıçapını büyütür ve daha uzun düz, yassı bacak payları oluşturur.
Bükme hesaplamalarında T2 bakır için kullanılan standart akma dayanımı parametresi nedir?
Standart yarı sert T2 bakır (Y2) için mühendisler, hidrolik sistemlerin güvenlik payıyla üretilmesini sağlamak amacıyla bükme formülünde 250 ila 300 MPa arasında bir çekme dayanımı (Rm) kullanır.