
Fabbricazione di sbarre per trasformatore: rame spesso, torsioni e precisione dei terminali
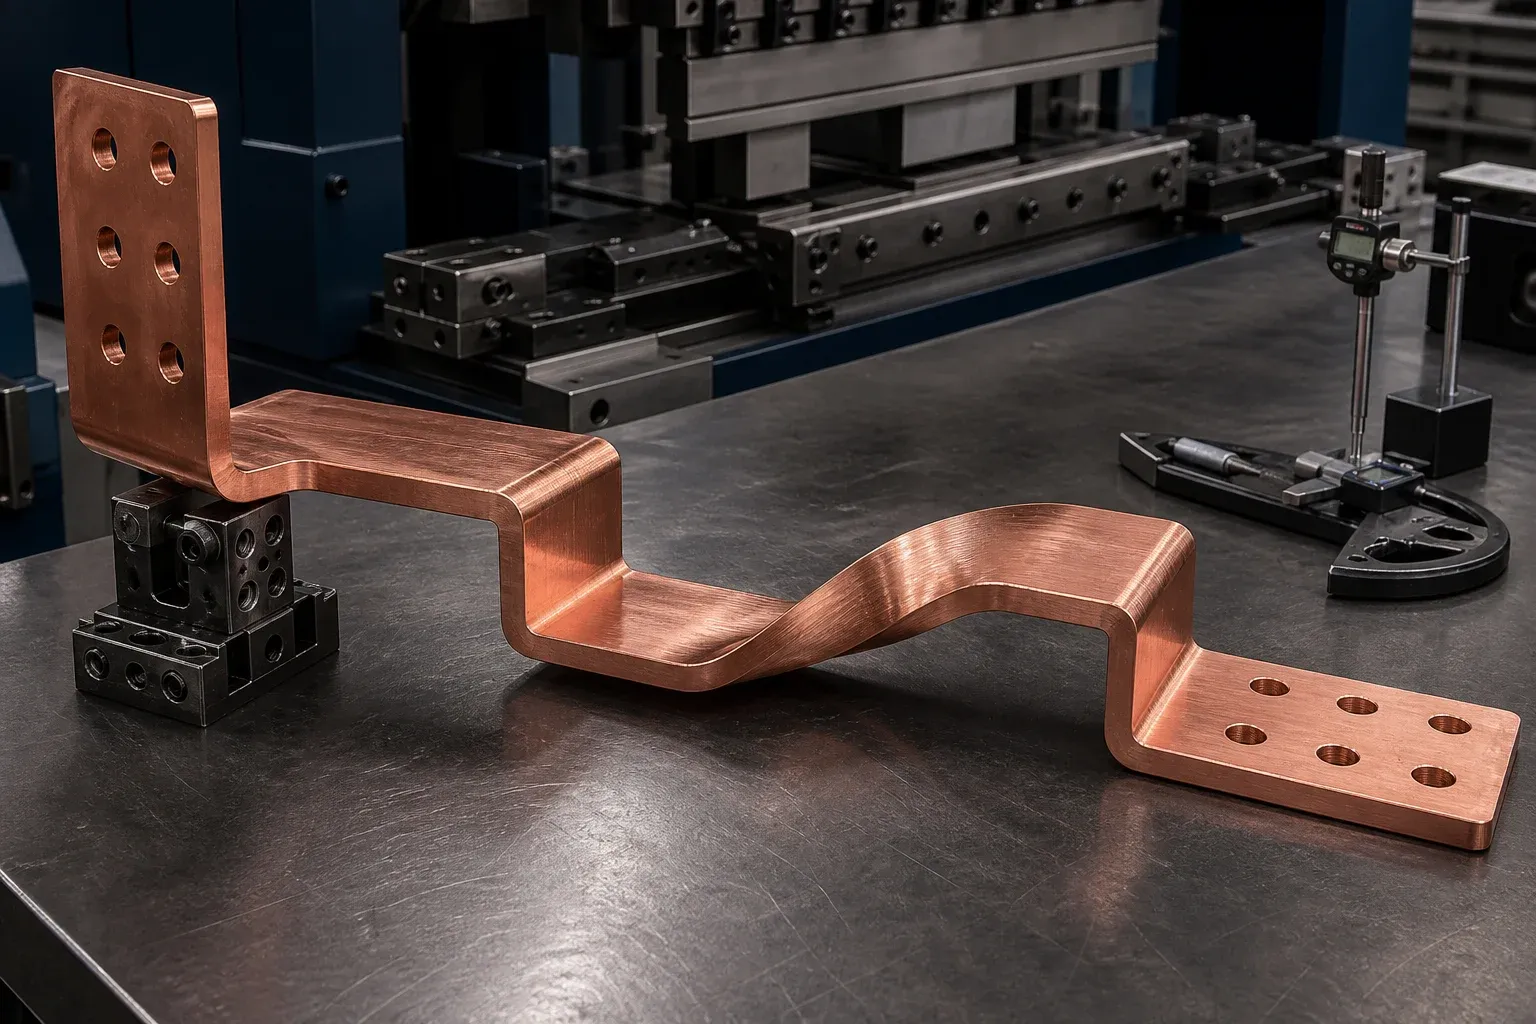
La fabbricazione di sbarre per trasformatore è un problema di riferimenti (datum) mascherato da problema di piegatura. Una sbarra può avere i singoli angoli corretti e non assemblarsi comunque, perché i piani terminali finali, la disposizione dei fori e lo spazio libero nella carcassa non fanno riferimento allo stesso sistema di riferimento.
Questo è particolarmente importante con rame spesso, pieghe sul bordo, disassamenti e torsioni. Ogni operazione modifica la geometria disponibile per la successiva. La sequenza di produzione va quindi progettata dalle due interfacce del trasformatore collegate a ritroso, fino al pezzo piano grezzo.
Partire dai terminali del trasformatore e dai riferimenti di assemblaggio
Definite cosa collega il conduttore: uscita di avvolgimento, passante, commutatore di prese, neutro, punto di terra, interruttore o transizione a canale sbarre (busduct). Registrate le superfici di accoppiamento, la sequenza di montaggio ammessa, l’accesso utensili, lo spazio di isolamento e qualsiasi movimento dovuto al trasporto o alla dilatazione termica.
IEC 60076-1 fornisce il quadro normativo generale per i trasformatori di potenza, ma non sostituisce la geometria dei terminali controllata dal costruttore né il disegno del pezzo. L’accettazione di fabbricazione deve quindi seguire il progetto del trasformatore, la specifica di acquisto e le norme di progetto applicabili come insieme coordinato.
Usate riferimenti (datum) del pezzo finito che produzione e qualità possano riprodurre. Esempi: un piano terminale, una coppia di fori principale, un asse di mezzeria e un secondo piano controllato. Evitate catene di quote che accumulano incertezza a ogni piega.
La pagina applicativa trasformatori e busduct descrive il contesto produttivo. Il disegno rilasciato resta la fonte per i requisiti di corrente, materiale, isolamento, spazio libero e accettazione.
Scegliere sezione e stato del rame in funzione della sequenza
Il progetto elettrico stabilisce la sezione del conduttore e il materiale. La produzione ha poi bisogno della qualità esatta, della tempra o stato, dello spessore, della larghezza, della direzione del grano o di laminazione ove rilevante, della finitura superficiale e della condizione ammessa dei bordi. Un «rame» nominale non basta per una formatura ripetibile.
Le sbarre più spesse e larghe richiedono più forza e supporto, ma la forza da sola non decide la producibilità. Raggi stretti possono produrre deformazione superficiale e distorsione della sezione. La piega sul bordo può favorire instabilità laterale. Una torsione introduce taglio distribuito e può alterare la planarità del terminale.
Usate il calcolo della forza di piegatura e del tonnellaggio delle sbarre come strumento di selezione preliminare, poi confermate attrezzature e qualità del pezzo con il materiale reale. Un calcolo non prevede ogni deformazione locale in un conduttore complesso.
Separare pieghe piane, pieghe sul bordo, disassamenti e torsioni
| Geometria | Sfida principale | Aspetto attrezzature | Ispezione finale |
|---|---|---|---|
| Piega piana | ritorno elastico e posizione della piega | raggio, supporto, marcatura superficiale | angolo, posizione, piano terminale |
| Piega sul bordo | instabilità laterale e distorsione della larghezza | supporto guidato e geometria dello stampo adeguata | curvatura del bordo, larghezza, planarità |
| Piega a Z o disassata | interazione tra pieghe adiacenti | sequenza, accesso, interasse minimo | altezza del disassamento, parallelismo, accoppiamento |
| Torsione | deformazione distribuita e rotazione del terminale | lunghezza di presa e percorso di torsione controllati | rotazione, rettilineità, planarità del terminale |
| Piega a U | accesso utensili e luce interna | ingombro punzone/stampo ed estrazione | larghezza interna, parallelismo dei lati, altezza |
Non descrivete un imbozzamento locale netto come torsione controllata. Una torsione corretta distribuisce la rotazione su una lunghezza progettata e preserva le zone terminali. La condizione superficiale e dimensionale accettabile deriva dal disegno tecnico e dalla prova qualificata.
Controllare ritorno elastico e distorsione locale
Il ritorno elastico varia con lo stato del materiale, la sezione, il raggio, l’attrito degli utensili, la direzione di formatura, la temperatura e le lavorazioni precedenti. Un valore di compensazione memorizzato è utile solo quando questi input restano controllati.
Un metodo pratico consiste nel:
- verificare materiale e lotto;
- formare un primo pezzo rappresentativo con l’attrezzatura approvata;
- misurare il pezzo finito dopo lo scarico e la stabilizzazione;
- regolare la corsa o l’impostazione d’angolo controllata;
- ripetere finché i riferimenti finali soddisfano il disegno;
- registrare l’impostazione con materiale e revisione del programma;
- monitorare deriva e usura degli utensili durante il lotto.
Questo è più difendibile che promettere «zero ritorno elastico». La risorsa sul controllo del ritorno elastico va letta come guida di processo, mentre l’accettazione resta la misura del pezzo rilasciato.
Riferire la disposizione dei fori alla geometria finale
La prepunzonatura dei fori è efficiente per molti pezzi, purché la piegatura non deformi il terminale né sposti le caratteristiche fuori tolleranza. Proteggete la zona del foro dalla pressione diretta di formatura e lasciate sufficiente distanza dal bordo secondo il progetto.
Per le interfacce critiche confrontate tre strategie: punzonare tutte le caratteristiche in piano; punzonare le caratteristiche grezze o non critiche prima della formatura e rifinire i fori critici dopo; oppure usare un risultato finale di attrezzatura/CMM per compensare il programma del piano. La scelta corretta dipende da volume, tolleranza, geometria e capacità di processo disponibile.
Un’attrezzatura di assemblaggio passa/non passa che rappresenta i terminali del trasformatore di accoppiamento può intercettare una relazione che i singoli controlli di fori e angoli non rilevano.
Costruire il ciclo attorno all’operazione più difficile
Mappate la sequenza completa — taglio, punzonatura, piega piana, piega sul bordo, torsione, sbavatura, pulizia, finitura, marcatura e ispezione — poi individuate l’operazione con il margine di processo minore. Quell’operazione spesso determina attrezzature, ordine dei lotti e strategia del primo pezzo.
Una configurazione multifunzione DH303-8P può supportare lavori misti di punzonatura, cesoiatura e formatura. Una stazione di piegatura DHAC-BB-H dedicata può essere adatta a famiglie di piega controllate. Nessuna delle due va scelta solo in base all’articolo: l’acquirente deve provare il pezzo reale più difficile, confermare la specifica formale del prodotto e separare stampi standard da attrezzature speciali.
Anche la tempistica del trattamento superficiale conta. Piegare dopo la placcatura può danneggiare la finitura, mentre placcare una forma finale complessa può complicare il supporto sui rack, la mascheratura e l’uniformità di spessore. Decidete il ciclo con il fornitore della finitura prima del rilascio in produzione.
Ispezionare l’accoppiamento prima dell’assemblaggio finale
L’ispezione finale deve confermare:
- materiale e revisione del disegno;
- dimensione, posizione e condizione del bordo dei fori terminali;
- posizioni di piega, angoli, disassamenti e rotazione della torsione;
- planarità e parallelismo del piano terminale come specificato;
- ingombro generale e spazi liberi nella carcassa;
- finitura e protezione delle superfici di contatto;
- bave, cricche, segni gravi o distorsione locale;
- riprese di isolamento o placcatura ove applicabili;
- identità, orientamento e imballaggio del pezzo.
Misurate il pezzo in condizioni stabili e ripetibili. Se il conduttore è abbastanza cedevole da inflettersi, definite i punti di supporto. Se si usa un’attrezzatura dedicata, controllatela e verificatela periodicamente.
Mettere il pezzo reale nella RFQ delle attrezzature
Fornite dati 2D e 3D, materiale e stato specificati, quantità annuali e per lotto, i riferimenti critici per l’accoppiamento, finitura, processo attuale e piano di ispezione. Indicate quali quote hanno già causato problemi di assemblaggio.
Chiedete al fornitore di attrezzature o di fabbricazione un piano di prova che mostri ciclo, utensili, metodo di misura, numero di campioni e qualsiasi caratteristica fuori dalla sua capacità standard. Quella risposta vale più di una dichiarazione generica che la macchina esegue pieghe piane, sul bordo, a U e torsioni.
Macchina correlata
Macchina 3 in 1 per la lavorazione di sbarre
Vedi specifiche e configurazioneInvia disegni, materiali e requisiti produttivi per definire la configurazione della macchina.
Richiedi un’offertaDomande frequenti
A cosa serve una sbarra all'interno di un trasformatore?
Una sbarra o conduttore di collegamento fornisce una connessione in alta corrente tra gli avvolgimenti del trasformatore, i passanti, l'equipaggiamento di presa, i punti di neutro o terra e i terminali esterni. La sua geometria, l'isolamento, i giunti e il supporto dipendono dal progetto del trasformatore.
Qual è la differenza tra pieghe piane, sul bordo e a torsione di una sbarra?
Una piega piana forma la sbarra nella direzione del suo spessore, una piega sul bordo la forma nella direzione della sua larghezza, e una torsione ruota il piano del terminale lungo la lunghezza della sbarra. Ogni modo richiede forza, supporto, attrezzature e ispezione diversi.
I fori dei terminali vanno punzonati prima o dopo la piegatura?
Punzonare prima della piegatura è efficiente quando l'operazione di formatura non distorce le caratteristiche e il programma referenzia correttamente la geometria finale. La lavorazione dopo la formatura può essere giustificata per un'interfaccia terminale critica. La scelta va validata sul materiale e sul ciclo reali.
Come si controlla il ritorno elastico nelle sbarre di rame spesse?
Controllate qualità e stato del materiale, raggio dell'utensile, direzione di formatura, compensazione di corsa o angolo e misura del primo pezzo. Memorizzate le impostazioni approvate per pezzo e lotto di materiale ove opportuno, poi verificate i riferimenti terminali finali, non solo l'angolo comandato.
Cosa serve per una prova su una macchina per sbarre di trasformatore?
Fornite il materiale controllato, il disegno 2D e 3D, i riferimenti finali critici, la finitura, le operazioni richieste, quantità rappresentative, il metodo di ispezione e i criteri di accettazione. Includete la piega e la relazione terminale più difficili, non solo un campione dritto.