
Fabricação de barramentos para transformadores: cobre espesso, torções e precisão de terminais
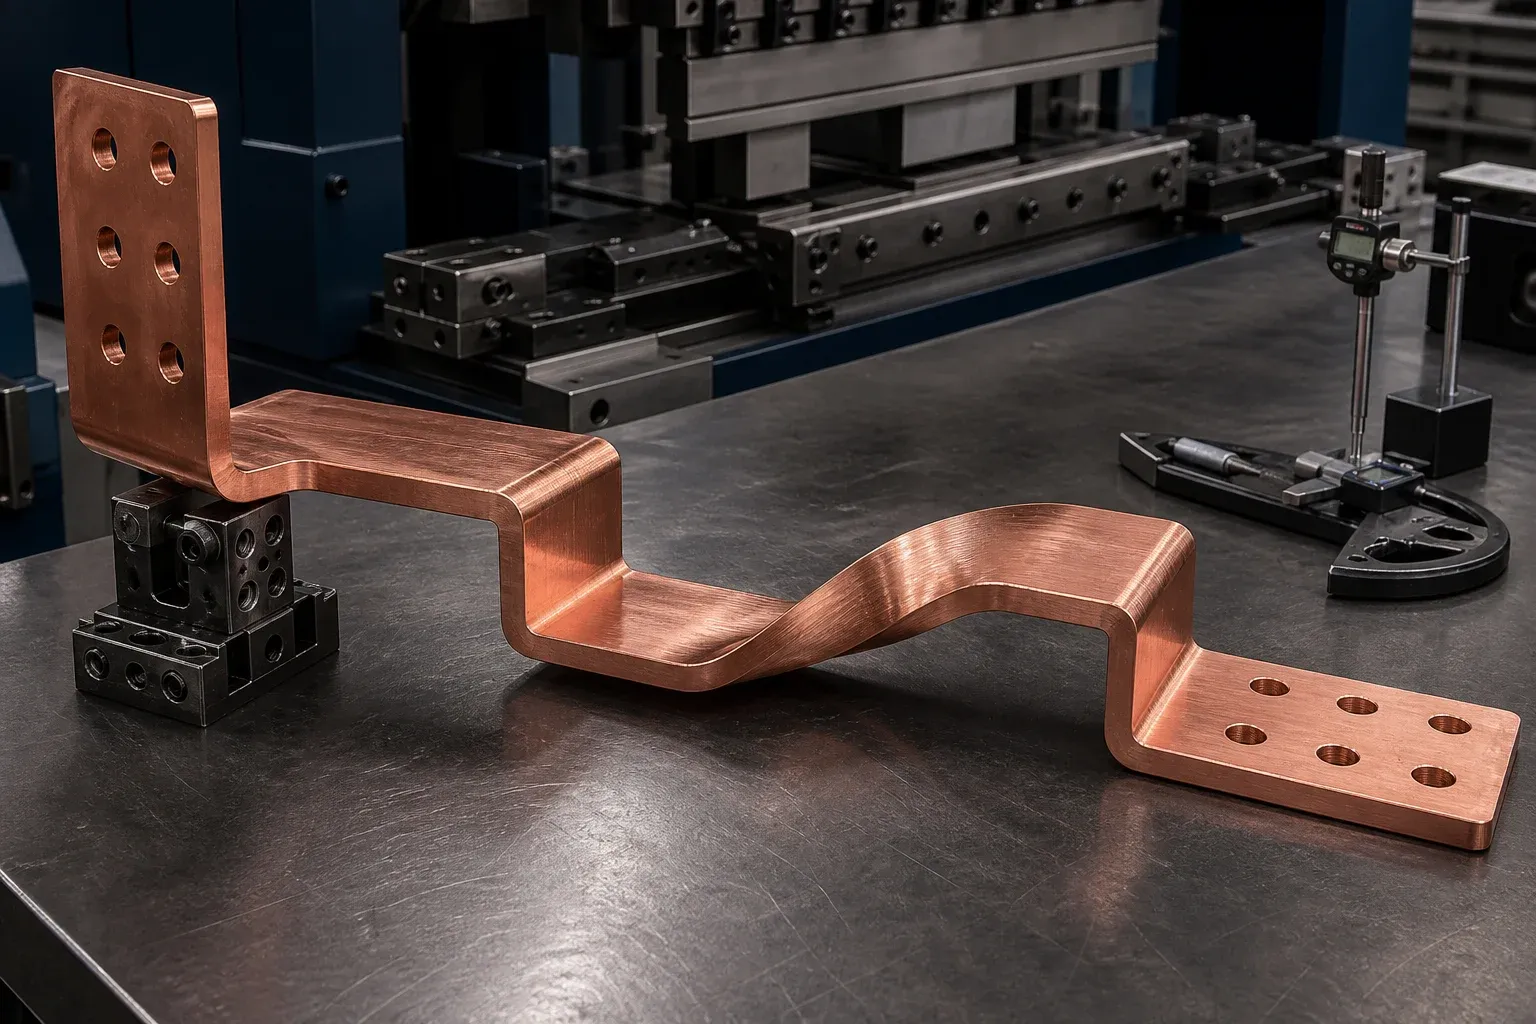
A fabricação de barramentos para transformadores é um problema de referências (datums) disfarçado de problema de dobra. Uma barra pode ter os ângulos individuais corretos e ainda assim não montar, porque os planos finais dos terminais, o padrão de furos e a folga com o invólucro não se relacionam com o mesmo sistema de referência.
Isso é especialmente importante com cobre espesso, dobras de borda, deslocamentos e torções. Cada operação altera a geometria disponível para a seguinte. A rota de produção deve, portanto, ser projetada a partir das duas interfaces conectadas do transformador, voltando até a peça plana bruta.
Comece pelos terminais do transformador e pelas referências de montagem
Defina o que o condutor conecta: saída de enrolamento, bucha, comutador de derivações, neutro, ponto de aterramento, interruptor ou transição para barramento blindado (busduct). Registre as superfícies de acoplamento, a sequência de montagem permitida, o acesso de ferramentas, o espaço de isolação e qualquer movimento causado por transporte ou dilatação térmica.
A IEC 60076-1 fornece o arcabouço normativo geral para transformadores de potência, mas não substitui a geometria de terminais controlada pelo fabricante nem o desenho da peça. A aceitação da fabricação deve, portanto, seguir o projeto do transformador, a especificação de compra e as normas de projeto aplicáveis como um conjunto coordenado.
Use referências (datums) da peça final que a produção e a qualidade consigam reproduzir. Exemplos: um plano de terminal, um par de furos principal, uma linha de centro e um segundo plano controlado. Evite cadeias de cotas que acumulam incerteza a cada dobra.
A página de aplicação de transformadores e busduct descreve o contexto de produção. O desenho liberado continua sendo a fonte para requisitos de corrente, material, isolação, folga e aceitação.
Escolha a seção e a condição do cobre pensando na rota
O projeto elétrico estabelece a área do condutor e o material. A fabricação precisa então da qualidade exata, da têmpera ou condição, da espessura, da largura, da direção do grão ou de laminação quando relevante, do acabamento superficial e da condição de borda admissível. Um «cobre» nominal não basta para conformação repetível.
Barras mais espessas e largas exigem mais força e apoio, mas a força sozinha não decide a manufaturabilidade. Raios apertados podem produzir deformação superficial e distorção da seção. A dobra de borda pode favorecer instabilidade lateral. Uma torção introduz cisalhamento distribuído e pode alterar a planicidade do terminal.
Use o cálculo de força de dobra e tonelagem de barramentos como ferramenta de triagem e depois confirme ferramental e qualidade da peça com o material real. Um cálculo não prevê toda deformação local em um condutor complexo.
Separe dobras planas, dobras de borda, deslocamentos e torções
| Geometria | Desafio principal | Questão de ferramental | Inspeção final |
|---|---|---|---|
| Dobra plana | retorno elástico e posição da dobra | raio, apoio, marcação superficial | ângulo, posição, plano do terminal |
| Dobra de borda | instabilidade lateral e distorção da largura | apoio guiado e geometria de matriz adequada | curvatura da borda, largura, planicidade |
| Dobra em Z ou deslocada | interação entre dobras adjacentes | sequência, acesso, espaçamento mínimo | altura do deslocamento, paralelismo, ajuste |
| Torção | deformação distribuída e rotação do terminal | comprimento de preensão e trajetória de torção controlados | rotação, retidão, planicidade do terminal |
| Dobra em U | acesso de ferramentas e folga interna | envelope de punção/matriz e extração | largura interna, paralelismo das pernas, altura |
Não descreva uma flambagem local aguda como torção controlada. Uma torção correta distribui a rotação por um comprimento projetado e preserva as zonas de terminal. A condição superficial e dimensional aceitável vem do desenho de engenharia e do ensaio qualificado.
Controle o retorno elástico e a distorção local
O retorno elástico varia com a condição do material, a seção, o raio, o atrito da ferramenta, a direção de conformação, a temperatura e o trabalho anterior. Um valor de compensação armazenado só é útil quando essas entradas permanecem controladas.
Um método prático é:
- verificar material e lote;
- conformar uma primeira peça representativa com a ferramenta aprovada;
- medir a peça final após o descarregamento e a estabilização;
- ajustar o curso ou o parâmetro de ângulo controlado;
- repetir até que as referências finais atendam ao desenho;
- registrar o ajuste com o material e a revisão do programa;
- monitorar deriva e desgaste da ferramenta durante o lote.
Isso é mais defensável do que prometer «zero retorno elástico». O recurso de controle do retorno elástico deve ser lido como orientação de processo, enquanto a aceitação continua sendo a medição da peça liberada.
Referencie os padrões de furos à geometria final
O puncionamento prévio dos furos é eficiente para muitas peças, desde que a dobra não deforme o terminal nem desloque as características para fora da tolerância. Proteja a região do furo da pressão direta de conformação e deixe distância suficiente da borda conforme o projeto.
Para interfaces críticas, compare três estratégias: puncionar todas as características na peça plana; puncionar características brutas ou não críticas antes da conformação e finalizar os furos críticos depois; ou usar o resultado final de dispositivo/CMM para compensar o programa da peça plana. A escolha correta depende de volume, tolerância, geometria e capacidade de processo disponível.
Um dispositivo de montagem passa/não passa que represente os terminais do transformador de acoplamento pode detectar uma relação que as verificações individuais de furos e ângulos deixam passar.
Construa a rota em torno da operação mais difícil
Mapeie a sequência completa — corte, puncionamento, dobra plana, dobra de borda, torção, rebarbação, limpeza, acabamento, marcação e inspeção — e então identifique a operação com a menor margem de processo. Essa operação frequentemente determina ferramental, ordem dos lotes e estratégia de primeira peça.
Uma configuração multifuncional DH303-8P pode suportar trabalho misto de puncionamento, cisalhamento e conformação. Uma estação de dobra DHAC-BB-H dedicada pode atender famílias de dobra controladas. Nenhuma delas deve ser escolhida apenas pelo artigo: o comprador deve testar a peça real mais difícil, confirmar a especificação formal do produto e separar matrizes padrão de ferramental customizado.
O momento do tratamento superficial também importa. Dobrar após a galvanoplastia pode danificar o acabamento, enquanto galvanizar uma forma final complexa pode complicar o suporte em racks, o mascaramento e a uniformidade de espessura. Decida a rota com o fornecedor de acabamento antes da liberação para produção.
Inspecione o ajuste antes que a peça chegue à montagem final
A inspeção final deve confirmar:
- material e revisão do desenho;
- tamanho, posição e condição de borda dos furos de terminal;
- posições de dobra, ângulos, deslocamentos e rotação da torção;
- planicidade e paralelismo do plano do terminal conforme especificado;
- envelope geral e folgas com o invólucro;
- acabamento e proteção das superfícies de contato;
- rebarbas, trincas, marcas severas ou distorção local;
- recuos de isolação ou galvanoplastia onde aplicável;
- identidade, orientação e embalagem da peça.
Meça a peça em condição estável e repetível. Se o condutor for flexível o bastante para vergar, defina pontos de apoio. Se um dispositivo customizado for usado, controle e verifique periodicamente o dispositivo.
Coloque a peça real na RFQ de equipamentos
Forneça dados 2D e 3D, o material e a condição especificados, quantidades anuais e por lote, as referências críticas para o ajuste, o acabamento, o processo atual e o plano de inspeção. Indique quais cotas já causaram problemas de montagem.
Peça ao fornecedor de equipamento ou de fabricação um plano de teste que mostre a rota, as ferramentas, o método de medição, a quantidade de amostras e qualquer característica fora da sua capacidade padrão. Essa resposta vale mais do que uma declaração genérica de que a máquina executa dobras planas, de borda, em U e torções.
Equipamento relacionado
Máquina 3 em 1 para processamento de barramentos
Ver especificações e configuraçãoEnvie desenhos, materiais e requisitos de produção para definir a configuração da máquina.
Solicitar uma propostaPerguntas frequentes
Para que serve um barramento dentro de um transformador?
Um barramento ou condutor de ligação proporciona uma conexão de alta corrente entre os enrolamentos do transformador, as buchas, o equipamento de derivações, os pontos de neutro ou terra e os terminais externos. Sua geometria, isolação, juntas e suporte dependem do projeto do transformador.
Qual é a diferença entre dobra plana, dobra de borda e torção em um barramento?
A dobra plana conforma a barra na direção da espessura, a dobra de borda conforma na direção da largura, e a torção gira o plano do terminal ao longo do comprimento da barra. Cada modo exige força, apoio, ferramental e inspeção diferentes.
Os furos dos terminais devem ser puncionados antes ou depois da dobra?
Puncionar antes da dobra é eficiente quando a operação de conformação não distorce as características e o programa referencia corretamente a geometria final. A usinagem após a conformação pode se justificar para uma interface de terminal crítica. A escolha deve ser validada com o material e a rota reais.
Como o retorno elástico é controlado em barramentos de cobre espesso?
Controle a qualidade e a condição do material, o raio da ferramenta, a direção de conformação, a compensação de curso ou ângulo e a medição da primeira peça. Armazene os ajustes aprovados por peça e lote de material quando apropriado, e depois verifique as referências finais do terminal, não apenas o ângulo comandado.
O que é necessário para um teste de máquina de barramentos de transformador?
Forneça o material controlado, o desenho 2D e 3D, as referências finais críticas, o acabamento, as operações necessárias, quantidades representativas, o método de inspeção e os critérios de aceitação. Inclua a dobra e a relação de terminal mais difíceis, não apenas uma amostra reta.