
Chế tạo thanh cái máy biến áp: đồng dày, uốn xoắn và độ chính xác đầu cực
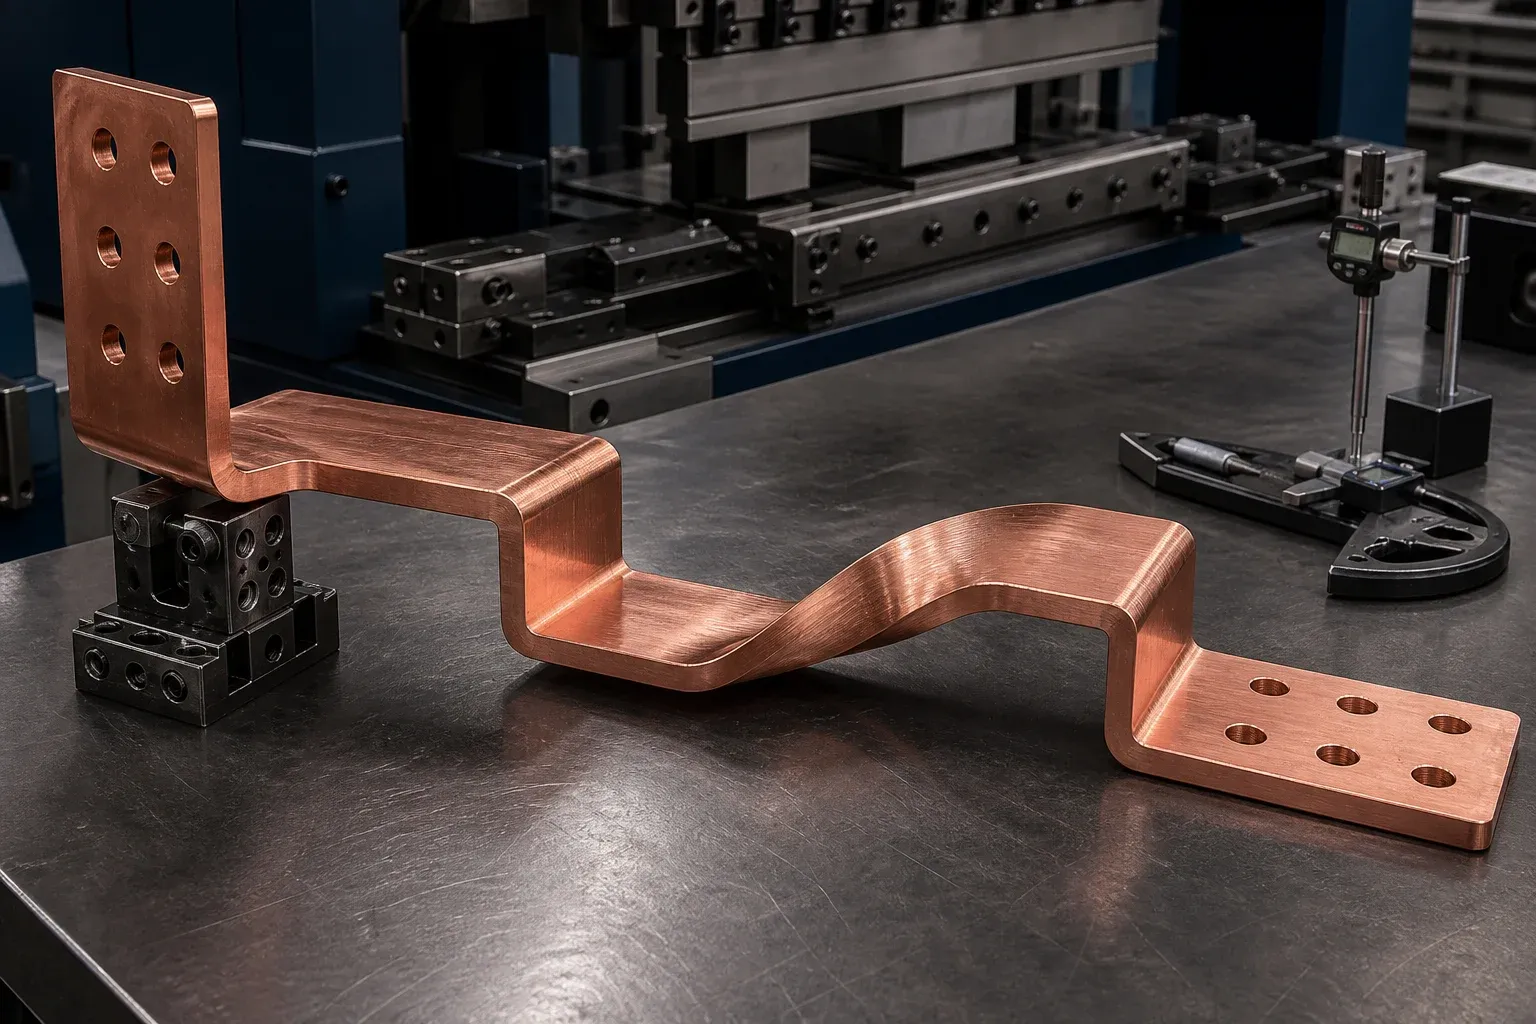
Chế tạo thanh cái máy biến áp là một bài toán chuẩn (datum) khoác lốt bài toán uốn. Một thanh cái có thể có từng góc riêng lẻ đúng nhưng vẫn không lắp được, vì các mặt phẳng đầu cực cuối cùng, sơ đồ lỗ và khe hở với vỏ không cùng liên hệ về một hệ quy chiếu.
Điều này đặc biệt quan trọng với đồng dày, uốn cạnh, uốn lệch và uốn xoắn. Mỗi nguyên công thay đổi hình học còn lại cho nguyên công kế tiếp. Vì vậy phải thiết kế tuyến sản xuất từ hai giao diện máy biến áp được kết nối ngược trở về phôi phẳng.
Bắt đầu từ đầu cực máy biến áp và chuẩn lắp ráp
Xác định vật mà dây dẫn kết nối: dây dẫn đầu ra cuộn dây, sứ xuyên, bộ đổi nấc, trung tính, điểm nối đất, cầu dao hay điểm chuyển tiếp busduct. Ghi lại các bề mặt tiếp giáp, trình tự lắp ráp cho phép, khả năng tiếp cận dụng cụ, không gian cách điện và mọi chuyển động do vận chuyển hay giãn nở nhiệt.
IEC 60076-1 cung cấp khung tiêu chuẩn chung cho máy biến áp lực, nhưng không thay thế hình học đầu cực do nhà chế tạo kiểm soát hay bản vẽ chi tiết. Vì vậy, nghiệm thu chế tạo phải tuân theo thiết kế máy biến áp, đặc tính kỹ thuật mua hàng và các tiêu chuẩn dự án áp dụng như một bộ hồ sơ phối hợp.
Dùng chuẩn (datum) của chi tiết cuối mà sản xuất và chất lượng có thể tái lập. Ví dụ: một mặt phẳng đầu cực, một cặp lỗ chính, một đường tâm và một mặt phẳng được kiểm soát thứ hai. Tránh chuỗi kích thước tích lũy sai số qua từng mối uốn.
Trang ứng dụng máy biến áp và busduct mô tả bối cảnh sản xuất. Bản vẽ đã phát hành vẫn là nguồn cho các yêu cầu về dòng điện, vật liệu, cách điện, khe hở và nghiệm thu.
Chọn tiết diện và trạng thái đồng theo tuyến sản xuất
Thiết kế điện xác định tiết diện dây dẫn và vật liệu. Sau đó sản xuất cần mác chính xác, độ cứng hay trạng thái, chiều dày, chiều rộng, hướng thớ hoặc hướng cán khi có liên quan, độ hoàn thiện bề mặt và trạng thái mép cho phép. Đồng «danh nghĩa» không đủ để tạo hình lặp lại được.
Thanh dày và rộng hơn cần lực và gối đỡ lớn hơn, nhưng riêng lực không quyết định khả năng chế tạo. Bán kính nhỏ có thể gây biến dạng bề mặt và méo tiết diện. Uốn cạnh có thể thúc đẩy mất ổn định ngang. Uốn xoắn tạo lực cắt phân bố và có thể làm thay đổi độ phẳng đầu cực.
Dùng tính toán lực uốn và tấn thanh cái như công cụ sàng lọc, rồi xác nhận dụng cụ và chất lượng chi tiết bằng vật liệu thực tế. Tính toán không dự đoán được mọi biến dạng cục bộ trong một dây dẫn phức tạp.
Tách biệt uốn phẳng, uốn cạnh, uốn lệch và uốn xoắn
| Hình học | Thách thức chính | Vấn đề dụng cụ | Kiểm tra cuối |
|---|---|---|---|
| Uốn phẳng | đàn hồi trả về và vị trí uốn | bán kính, gối đỡ, vết bề mặt | góc, vị trí, mặt phẳng đầu cực |
| Uốn cạnh | mất ổn định ngang và méo chiều rộng | gối dẫn hướng và hình học khuôn phù hợp | độ cong mép, chiều rộng, độ phẳng |
| Uốn Z hoặc uốn lệch | tương tác giữa các mối uốn liền kề | trình tự, tiếp cận, khoảng cách tối thiểu | chiều cao lệch, độ song song, độ khớp |
| Uốn xoắn | biến dạng phân bố và xoay đầu cực | chiều dài kẹp và đường xoắn được kiểm soát | độ xoay, độ thẳng, độ phẳng đầu cực |
| Uốn chữ U | tiếp cận dụng cụ và khe hở bên trong | bao hình chày/khuôn và khả năng lấy chi tiết | chiều rộng trong, độ song song hai chân, chiều cao |
Đừng mô tả một chỗ móp cục bộ sắc nét là uốn xoắn được kiểm soát. Một mối xoắn đúng cách phân bố chuyển xoay trên chiều dài đã thiết kế và giữ nguyên các vùng đầu cực. Trạng thái bề mặt và kích thước chấp nhận được xác định từ bản vẽ kỹ thuật và lần thử đã đủ điều kiện.
Kiểm soát đàn hồi trả về và biến dạng cục bộ
Đàn hồi trả về thay đổi theo trạng thái vật liệu, tiết diện, bán kính, ma sát dụng cụ, hướng tạo hình, nhiệt độ và công đoạn trước. Giá trị bù đã lưu chỉ hữu ích khi các đầu vào đó vẫn được kiểm soát.
Phương pháp thực tế là:
- xác minh vật liệu và lô;
- tạo hình chi tiết đầu tiên đại diện bằng dụng cụ đã phê duyệt;
- đo chi tiết cuối sau khi dỡ tải và ổn định;
- điều chỉnh hành trình hoặc thông số góc được kiểm soát;
- lặp lại cho đến khi các chuẩn cuối đạt bản vẽ;
- ghi lại thông số cùng vật liệu và số hiệu chương trình;
- theo dõi trôi thông số và mài mòn dụng cụ trong suốt lô.
Cách này dễ bảo vệ hơn lời hứa «không đàn hồi trả về». Tài liệu kiểm soát đàn hồi trả về nên được đọc như hướng dẫn quy trình, còn nghiệm thu vẫn là đo chi tiết đã phát hành.
Gán sơ đồ lỗ vào hình học cuối
Đột lỗ trước hiệu quả với nhiều chi tiết, miễn là uốn không làm biến dạng đầu cực hay xê dịch các đặc trưng ra ngoài dung sai. Bảo vệ vùng lỗ khỏi áp lực tạo hình trực tiếp và để đủ khoảng cách mép theo thiết kế.
Với các giao diện quan trọng, hãy so sánh ba chiến lược: đột tất cả đặc trưng ở dạng phẳng; đột các đặc trưng thô hoặc không quan trọng trước khi tạo hình và hoàn thiện lỗ quan trọng sau đó; hoặc dùng kết quả đồ gá/CMM cuối để bù chương trình phẳng. Lựa chọn đúng phụ thuộc vào sản lượng, dung sai, hình học và năng lực quy trình hiện có.
Một đồ gá lắp ráp đạt/không đạt mô phỏng các đầu cực máy biến áp tiếp giáp có thể bắt được mối liên hệ mà các kiểm tra lỗ và góc riêng lẻ bỏ sót.
Xây dựng tuyến quanh nguyên công khó nhất
Lập bản đồ toàn bộ trình tự — cắt, đột, uốn phẳng, uốn cạnh, uốn xoắn, mài ba via, làm sạch, hoàn thiện, đánh dấu và kiểm tra — rồi xác định nguyên công có biên quy trình nhỏ nhất. Nguyên công đó thường quyết định dụng cụ, thứ tự lô và chiến lược chi tiết đầu tiên.
Một cấu hình gia công đa năng DH303-8P có thể đáp ứng công việc đột, cắt và tạo hình hỗn hợp. Một trạm uốn DHAC-BB-H chuyên dụng có thể phù hợp với các họ uốn được kiểm soát. Không nên chọn chiếc nào chỉ dựa vào bài viết: người mua nên thử chi tiết thực tế khó nhất, xác nhận đặc tính sản phẩm chính thức và tách khuôn tiêu chuẩn khỏi dụng cụ chế tạo riêng.
Thời điểm xử lý bề mặt cũng quan trọng. Uốn sau khi mạ có thể làm hỏng lớp hoàn thiện, trong khi mạ một hình dạng cuối phức tạp có thể làm phức tạp việc gá trên giá, che phủ và độ đồng đều chiều dày. Quyết định tuyến với nhà cung cấp hoàn thiện trước khi phát hành sản xuất.
Kiểm tra độ khớp trước khi chi tiết vào lắp ráp cuối
Kiểm tra cuối cùng cần xác nhận:
- vật liệu và số hiệu bản vẽ;
- kích thước, vị trí và trạng thái mép của lỗ đầu cực;
- vị trí uốn, góc, độ lệch và độ xoay;
- độ phẳng và độ song song mặt phẳng đầu cực theo đặc tính;
- bao hình tổng thể và khe hở với vỏ;
- độ hoàn thiện và bảo vệ bề mặt tiếp xúc;
- ba via, nứt, vết xấu nghiêm trọng hoặc biến dạng cục bộ;
- cắt lùi cách điện hoặc lớp mạ khi áp dụng;
- nhận dạng, định hướng và đóng gói chi tiết.
Đo chi tiết trong điều kiện ổn định, lặp lại được. Nếu dây dẫn đủ mềm để võng, hãy xác định các điểm đỡ. Nếu dùng đồ gá chuyên dụng, phải kiểm soát và định kỳ xác minh đồ gá.
Đưa chi tiết thực tế vào RFQ thiết bị
Cung cấp cả dữ liệu 2D và 3D, vật liệu và trạng thái chỉ định, sản lượng năm và theo lô, các chuẩn quan trọng với độ khớp, độ hoàn thiện, quy trình hiện tại và kế hoạch kiểm tra. Đánh dấu những kích thước từng gây vấn đề lắp ráp.
Yêu cầu nhà cung cấp thiết bị hoặc gia công trả về kế hoạch thử nghiệm thể hiện tuyến, dụng cụ, phương pháp đo, số mẫu và mọi đặc trưng nằm ngoài năng lực tiêu chuẩn của họ. Phản hồi đó có giá trị hơn một tuyên bố chung rằng máy có thể uốn phẳng, uốn cạnh, uốn chữ U và uốn xoắn.
Thiết bị liên quan
Máy gia công thanh cái 3 trong 1
Xem thông số và cấu hìnhGửi bản vẽ, thông tin vật liệu và yêu cầu sản xuất để lựa chọn cấu hình máy phù hợp.
Yêu cầu báo giáCâu hỏi thường gặp
Thanh cái được dùng để làm gì bên trong máy biến áp?
Thanh cái hay dây dẫn kết nối cung cấp mối nối dòng lớn giữa các cuộn dây máy biến áp, sứ xuyên, thiết bị đổi nấc, các điểm trung tính hoặc nối đất và các đầu cực bên ngoài. Hình học, cách điện, mối nối và gối đỡ của nó phụ thuộc vào thiết kế máy biến áp.
Sự khác biệt giữa uốn phẳng, uốn cạnh và uốn xoắn thanh cái là gì?
Uốn phẳng tạo hình thanh cái theo hướng chiều dày, uốn cạnh tạo hình theo hướng chiều rộng, còn uốn xoắn quay mặt phẳng đầu cực dọc theo chiều dài thanh. Mỗi kiểu cần lực, gối đỡ, dụng cụ và kiểm tra khác nhau.
Nên đột lỗ đầu cực trước hay sau khi uốn?
Đột trước khi uốn hiệu quả khi nguyên công tạo hình không làm biến dạng các đặc trưng và chương trình tham chiếu đúng hình học cuối. Gia công sau tạo hình có thể hợp lý với giao diện đầu cực quan trọng. Cần xác nhận lựa chọn trên vật liệu và tuyến thực tế.
Đàn hồi trả về được kiểm soát thế nào trong thanh cái đồng dày?
Kiểm soát mác và trạng thái vật liệu, bán kính dụng cụ, hướng tạo hình, bù hành trình hoặc góc và đo chi tiết đầu tiên. Lưu thông số đã phê duyệt theo chi tiết và lô vật liệu khi phù hợp, rồi xác minh các chuẩn đầu cực cuối cùng chứ không chỉ góc đã ra lệnh.
Cần gì cho một lần thử máy thanh cái máy biến áp?
Cung cấp vật liệu được kiểm soát, bản vẽ 2D và 3D, các chuẩn cuối quan trọng, độ hoàn thiện, các nguyên công yêu cầu, số lượng đại diện, phương pháp kiểm tra và tiêu chí nghiệm thu. Bao gồm mối uốn khó nhất và quan hệ đầu cực, không chỉ một mẫu thẳng.