
تصنيع قضبان توصيل المحولات: النحاس السميك وثنيات اللي ودقة الأطراف
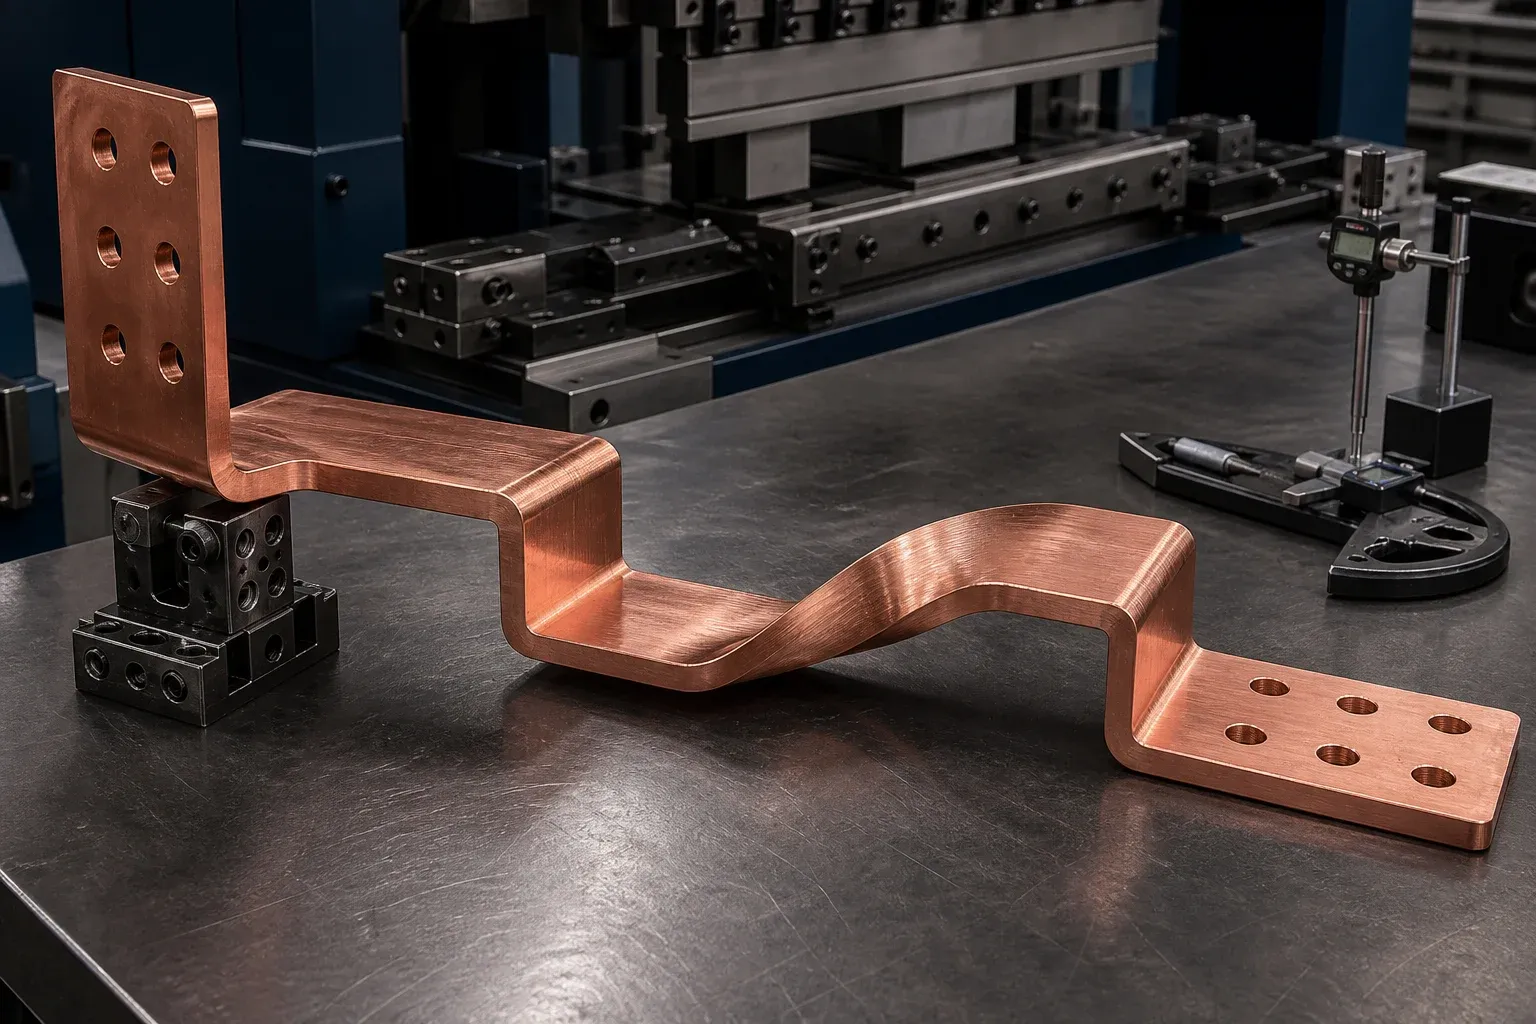
تصنيع قضبان توصيل المحولات مشكلة نقاط مرجعية متنكّرة في هيئة مشكلة ثني. قد يكون للقضيب زوايا فردية صحيحة ومع ذلك يفشل في التجميع لأن مستويات الأطراف النهائية ونمط الثقوب وخلوص الغلاف لا ترتبط بالنظام المرجعي نفسه.
وهذا مهم بشكل خاص مع النحاس السميك وثنيات الحرف والإزاحات وثنيات اللي. كل عملية تغيّر الهندسة المتاحة للعملية التالية. لذلك يجب تصميم مسار الإنتاج انطلاقًا من الواجهتين الموصولتين للمحول رجوعًا نحو القطعة المسطحة الخام.
ابدأ من أطراف المحول ونقاط المرجع في التجميع
حدّد ما يوصله الموصل: طرف الخروج من الملف، أو الجلب العازل، أو مغير التفريعات، أو النقطة الحيادية، أو نقطة التأريض، أو المفتاح، أو الانتقال إلى مجرى القضبان (busduct). سجّل أسطح التلامس وتسلسل التجميع المسموح به ومدخلات العدد ومساحة العزل وأي حركة تسببها النقلية أو التمدد الحراري.
توفر IEC 60076-1 الإطار المعياري العام للمحولات الكهربائية، لكنها لا تحلّ محل هندسة الأطراف المضبوطة من المصنّع أو رسم القطعة. لذلك يجب أن يلتزم قبول التصنيع بتصميم المحول ومواصفات الشراء والمعايير المعمول بها في المشروع كمنظومة منسّقة.
استخدم نقاط مرجعية (datums) للقطعة النهائية يمكن للإنتاج والجودة إعادة إنتاجها. من الأمثلة: مستوى طرف واحد، وزوج ثقوب رئيسي، وخط محوري، ومستوى ثانٍ مضبوط. تجنّب سلاسل الأبعاد التي تتراكم فيها اللايقين عند كل ثنية.
توضح صفحة تطبيقات المحولات ومجاري القضبان سياق الإنتاج. ويبقى الرسم المُصدَر المصدرَ لمتطلبات التيار والمادة والعزل والخلوص والقبول.
اختر مقطع النحاس وحالته مع أخذ المسار في الاعتبار
يحدد التصميم الكهربائي مقطع الموصل والمادة. ثم يحتاج التصنيع إلى الدرجة الدقيقة، ومستوى القساوة أو الحالة، والسماكة، والعرض، واتجاه الحبيبات أو الدرفلة عند اللزوم، وتشطيب السطح، وحالة الحافة المسموح بها. «نحاس» اسمي لا يكفي لتشكيل قابل للتكرار.
تحتاج القضبان الأسمك والأعرض إلى قوة ودعم أكبر، لكن القوة وحدها لا تحدد قابلية التصنيع. قد تُنتج أنصاف الأقطار الضيقة إجهادًا سطحيًا وتشوّهًا في المقطع العرضي. وقد يشجع ثني الحرف على عدم الاستقرار الجانبي. ويُدخل اللي قصًا موزعًا وقد يغيّر استواء الطرف.
استخدم حساب قوة ثني القضبان والحمولة بالطن كأداة فرز أولي، ثم أكّد العدد وجودة القطعة بالمادة الفعلية. الحساب لا يتنبأ بكل تشوّه محلي في موصل معقّد.
افصل بين الثنيات المستوية وثنيات الحرف والإزاحات وثنيات اللي
| الهندسة | التحدي الرئيسي | مسألة العدد | الفحص النهائي |
|---|---|---|---|
| ثنية مستوية | الارتداد المرن وموضع الثنية | نصف القطر والدعم وعلامات السطح | الزاوية والموضع ومستوى الطرف |
| ثنية حرفية | عدم الاستقرار الجانبي وتشوّه العرض | دعم موجَّه وهندسة قالب مناسبة | انحناء الحافة والعرض والاستواء |
| ثنية Z أو ثنية الإزاحة | التفاعل بين الثنيات المتجاورة | التسلسل والوصول والمسافة الدنيا | ارتفاع الإزاحة والتوازي والملاءمة |
| ثنية اللي (البرم) | تشوّه موزّع ودوران الطرف | طول تثبيت ومسار برم مضبوطان | الدوران والاستقامة واستواء الطرف |
| ثنية U | وصول العدد والخلوص الداخلي | غلاف السنبك/القالب والاستخراج | العرض الداخلي وتوازي الساقين والارتفاع |
لا تصف انبعاجًا محليًا حادًا كبرم مضبوط. البرم السليم يوزّع الدوران على طول مصمَّم ويحافظ على مناطق الأطراف. وتأتي حالة السطح والأبعاد المقبولة من الرسم الهندسي والتجربة المؤهَّلة.
اضبط الارتداد المرن والتشوّه المحلي
يتغير الارتداد المرن بتغير حالة المادة والمقطع ونصف القطر واحتكاك العدة واتجاه التشكيل ودرجة الحرارة والعمليات السابقة. وقيمة التعويض المخزَّنة لا تكون مفيدة إلا حين تبقى هذه المدخلات مضبوطة.
الطريقة العملية هي:
- التحقق من المادة والدفعة؛
- تشكيل قطعة أولى تمثيلية بالعدة المعتمدة؛
- قياس القطعة النهائية بعد إزالة الحمل والاستقرار؛
- ضبط المشوار أو إعداد الزاوية المضبوط؛
- التكرار حتى تستوفي النقاط المرجعية النهائية الرسم؛
- تسجيل الإعداد مع المادة ومراجعة البرنامج؛
- مراقبة الانحراف وتآكل العدد خلال الدفعة.
هذا أكثر قابلية للدفاع من الوعد «بارتداد مرن صفري». ويجب قراءة مرجع ضبط الارتداد المرن كإرشاد عملية، بينما يبقى القبول قياسًا للقطعة المُصدَرة.
اربط أنماط الثقوب بالهندسة النهائية
التثقيب المسبق للثقوب فعّال لكثير من القطع، شرط ألا تشوّه عملية الثني الطرف أو تنقل المعالم خارج التفاوت. احمِ منطقة الثقب من ضغط التشكيل المباشر واترك مسافة حافة كافية وفق التصميم.
بالنسبة للواجهات الحرجة، قارن ثلاث استراتيجيات: تثقيب كل المعالم مسطّحة؛ أو تثقيب المعالم الخشنة أو غير الحرجة قبل التشكيل وإنهاء الثقوب الحرجة بعده؛ أو استخدام نتيجة تجهيزة/CMM نهائية لتعويض برنامج القطعة المسطحة. يعتمد الخيار الصحيح على الحجم والتفاوت والهندسة وقدرة العملية المتاحة.
تجهيزة تجميع من نوع القبول/الرفض تحاكي أطراف المحول المقابلة يمكنها كشف علاقة تفوتها فحوص الثقوب والزوايا الفردية.
ابنِ المسار حول أصعب عملية
ارسم التسلسل الكامل — القص والتثقيب والثني المستوي وثني الحرف والبرم وإزالة النتوءات والتنظيف والتشطيب والوسم والفحص — ثم حدد العملية ذات أقل هامش عملية. غالبًا ما تحدد تلك العملية العدد وتسلسل الدفعات واستراتيجية القطعة الأولى.
يمكن أن تدعم تهيئة المعالجة متعددة الوظائف DH303-8P أعمال التثقيب والقص والتشكيل المختلطة. وقد تناسب محطة الثني DHAC-BB-H المخصصة عائلات الثني المضبوطة. لا ينبغي اختيار أي منهما بناءً على المقال وحده: على المشتري تجربة أصعب قطعة حقيقية وتأكيد مواصفات المنتج الرسمية وفصل القوالب القياسية عن العدد المخصص.
توقيت المعالجة السطحية مهم أيضًا. فالثني بعد الطلاء يمكن أن يتلف التشطيب، بينما يزيد طلاء شكل نهائي معقّد من صعوبة التثبيت على الحوامل والتغطية العازلة وتجانس السماكة. قرّر المسار مع مورّد التشطيب قبل إصدار الإنتاج.
افحص الملاءمة قبل وصول القطعة إلى التجميع النهائي
يجب أن يؤكد الفحص النهائي:
- المادة ومراجعة الرسم؛
- حجم ثقوب الأطراف وموضعها وحالة الحواف؛
- مواضع الثني والزوايا والإزاحات ودوران البرم؛
- استواء مستوى الطرف وتوازيه وفق المواصفات؛
- الغلاف العام وخلوصات الحاوية؛
- تشطيب أسطح التلامس وحمايتها؛
- النتوءات والشقوق والعلامات الشديدة أو التشوّه المحلي؛
- قسّات العزل أو الطلاء حيث تنطبق؛
- هوية القطعة واتجاهها وتغليفها.
قِس القطعة في حالة مستقرة قابلة للتكرار. إذا كان الموصل مرنًا بما يكفي للترهل، فحدد نقاط دعم. وإذا استُخدمت تجهيزة مخصصة، فاضبطها وتحقّق منها دوريًا.
ضع القطعة الحقيقية في طلب عرض السعر (RFQ) للمعدات
قدّم بيانات 2D و3D، والمادة والحالة المحددتين، والكميات السنوية وكميات الدفعات، والنقاط المرجعية الحرجة للملاءمة، والتشطيب، والعملية الحالية، وخطة الفحص. وحدّد الأبعاد التي سببت مشكلات تجميع سابقًا.
اطلب من مورّد المعدات أو التصنيع تقديم خطة تجربة تُظهر المسار والعدد وطريقة القياس وعدد العينات وأي معالم خارج قدرته القياسية. تلك الاستجابة أثمن من عبارة عامة بأن الآلة تنفّذ ثنيات مستوية وحرفية وU وبرمًا.
الماكينة ذات الصلة
ماكينة ثلاثية الوظائف لمعالجة قضبان التوصيل
اطّلع على المواصفات والتجهيزأرسل رسوماتك ومعلومات المواد ومتطلبات الإنتاج لاختيار تجهيز الماكينة المناسب.
اطلب عرض سعرالأسئلة الشائعة
ما الغرض من قضيب التوصيل داخل المحول؟
يوفر قضيب التوصيل أو موصل الربط اتصالًا عالي التيار بين ملفات المحول والجلب العازلة ومعدات التفريعات ونقاط الحيادي أو التأريض والأطراف الخارجية. وتعتمد هندسته وعزله ووصلاته ودعمه على تصميم المحول.
ما الفرق بين الثنيات المستوية والحرفية وثنيات اللي في القضيب؟
تشكّل الثنية المستوية القضيب في اتجاه سماكته، والثنية الحرفية تشكّله في اتجاه عرضه، أما ثنية اللي فتدوّر مستوى الطرف على طول القضيب. وكل نمط يتطلب قوة ودعمًا وعددًا وفحصًا مختلفين.
هل تُثقب ثقوب الأطراف قبل الثني أم بعده؟
التثقيب قبل الثني فعّال عندما لا تشوّه عملية التشكيل المعالم ويشير البرنامج إلى الهندسة النهائية بشكل صحيح. وقد يكون التشغيل بعد التشكيل مبررًا لواجهة طرف حرجة. ويجب التحقق من الخيار على المادة والمسار الفعليين.
كيف يُضبط الارتداد المرن في قضبان النحاس السميكة؟
اضبط درجة المادة وحالتها، ونصف قطر العدة، واتجاه التشكيل، وتعويض المشوار أو الزاوية، وقياس القطعة الأولى. خزّن الإعدادات المعتمدة حسب القطعة ودفعة المادة عند الاقتضاء، ثم تحقق من النقاط المرجعية النهائية للطرف وليس من الزاوية المأمورة فقط.
ما المطلوب لتجربة آلة قضبان توصيل المحولات؟
قدّم المادة المضبوطة والرسم ثنائي وثلاثي الأبعاد والنقاط المرجعية النهائية الحرجة والتشطيب والعمليات المطلوبة والكميات التمثيلية وطريقة الفحص ومعايير القبول. وضمّن أصعب ثنية وعلاقة أطراف، لا مجرد عيّنة مستقيمة.