
Şalt Panoları için Bara Makineleri: Hücreyi Pano Karışımına Göre Yapılandırın
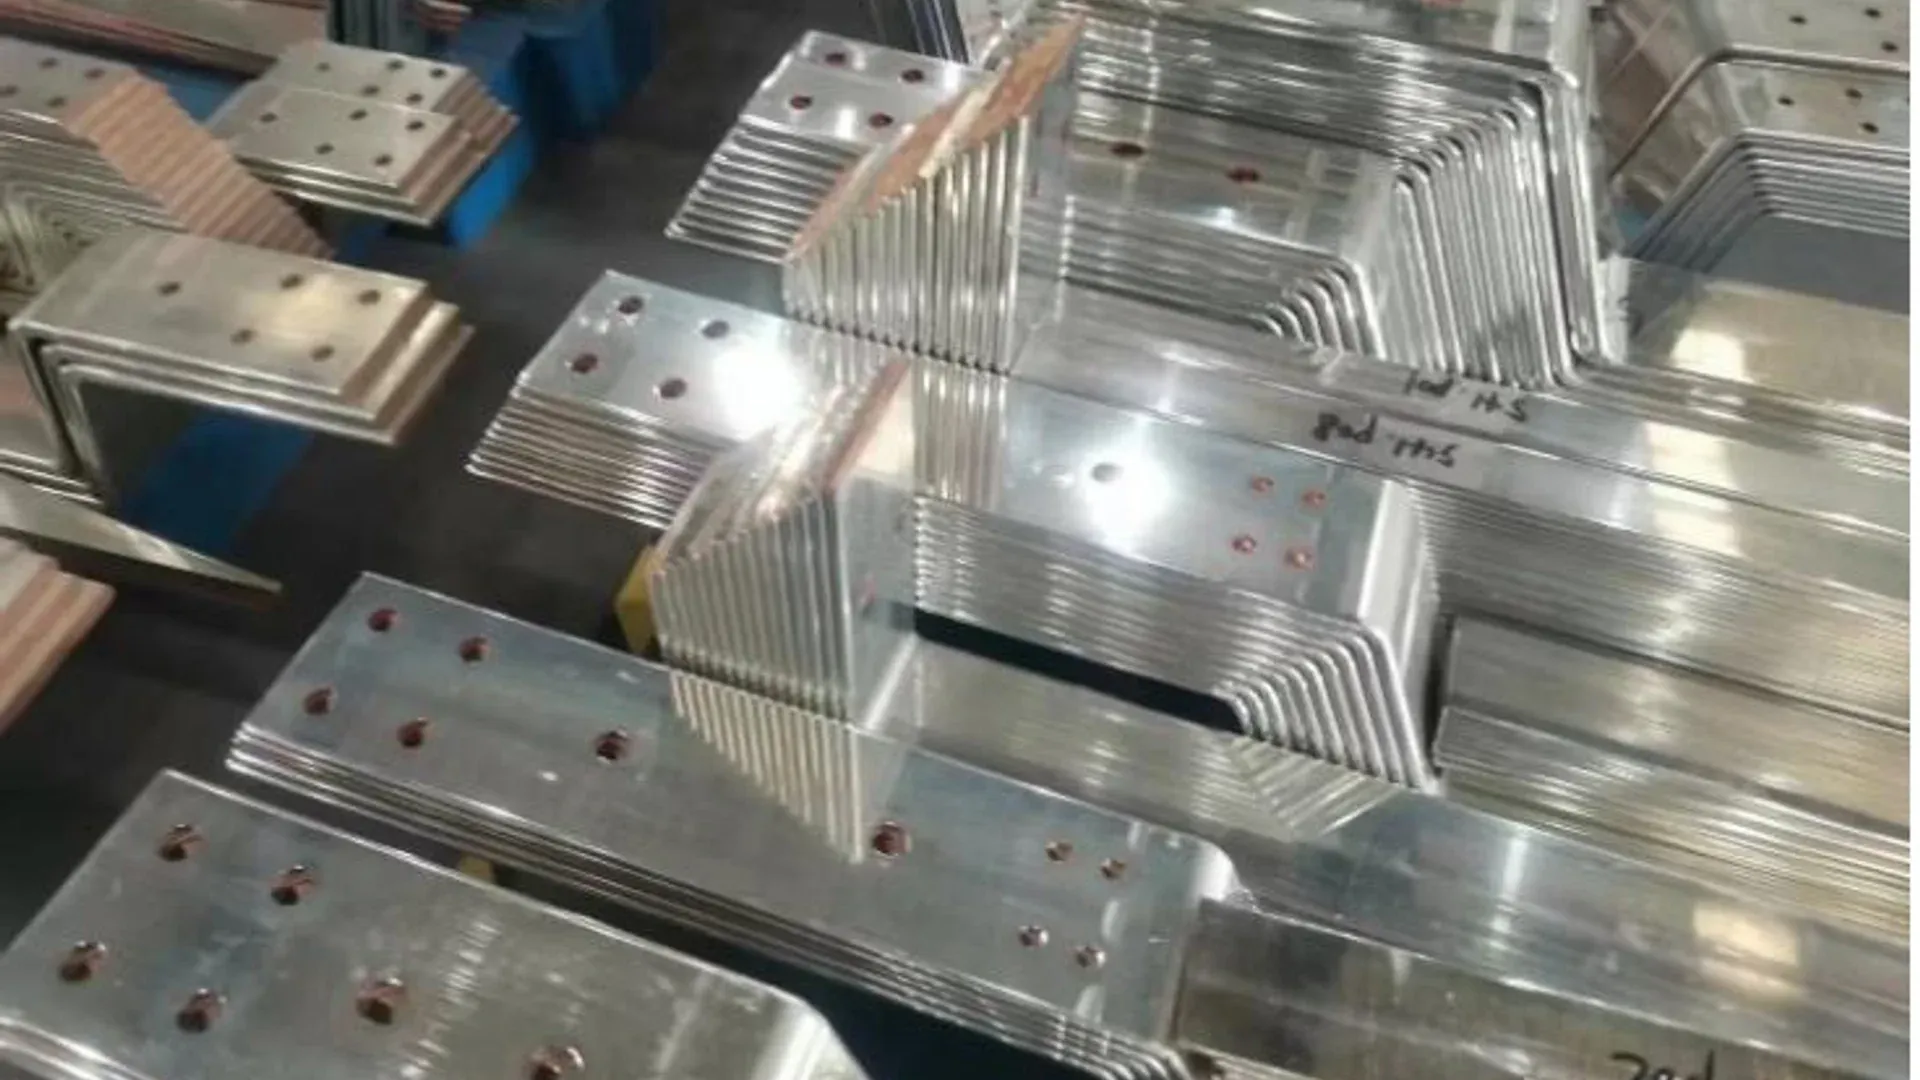
Şalt panoları için bir bara makinesi, yalnızca otomatik, CNC veya 3’ü 1 arada ifadelerine göre değil, pano üreticisinin rotalanmış parça karışımına göre seçilmelidir. Yüksek çeşitlilikte üretim yapan bir atölye, hızlı geçişlerden ve aynı anda kullanılabilen üç prosesden daha fazla kazanç sağlayabilir. Yoğun delik desenli istikrarlı aileler üreten bir fabrika ise özel bir CNC delme ve kesme hücresi ile ayrı bir kontrollü bükme makinesine ihtiyaç duyabilir.
Bu ayrım, güç ekipmanı üreticileri kalıcı elektrik sistemi yatırımlarına hazırlanırken önem kazanıyor. IEA’nın Electricity 2026 raporu, 2026’dan 2030’a kadar küresel elektrik talebinin yılda ortalama %3,6 artacağını öngörüyor. Bu, tek bir makinenin talebini öngörmez; ancak pratik bir noktaya işaret eder: bir şalt panosu fabrikası, broşürden çıkarılan kapasiteyi değil, kanıtlanabilir ve büyütülebilir kapasiteyi satın almalıdır.
Makine etiketiyle değil, pano karışımıyla başlayın
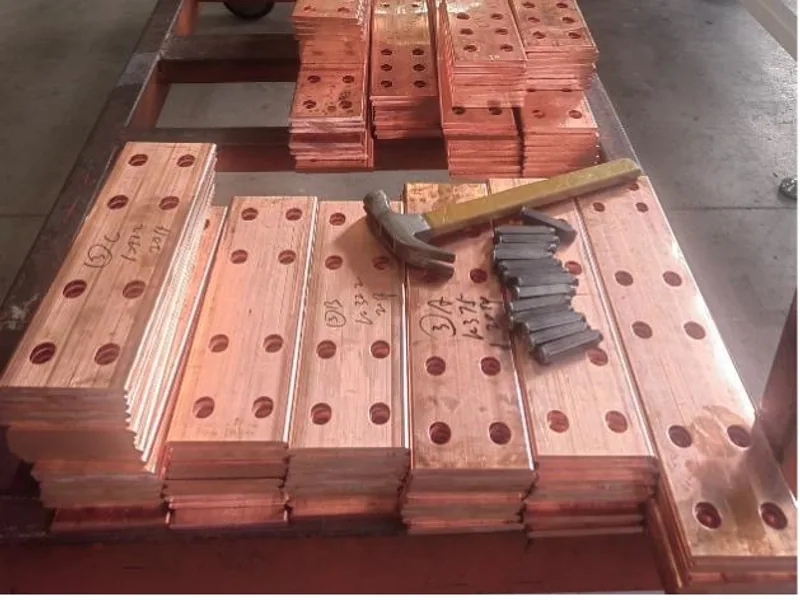
Altı ila on iki aylık onaylanmış veya temsili bara çizimiyle başlayın. Parçaları müşteri adına göre değil, güzergâha göre gruplayın. Görsel olarak farklı iki parça aynı güzergâhı kullanabilir; aynı panodan iki parça çok farklı makine yükleri oluşturabilir.
Her aile için en az şu alanları kaydedin:
| Parça ailesi alanı | Ekipman seçimini neden değiştirir |
|---|---|
| Malzeme, genişlik ve kalınlık | Çalışma zarfını belirler; delme, kesme ve bükme kuvvetini etkiler |
| Bar boyu ve bitmiş parça ağırlığı | Desteklemeyi, taşımayı ve kullanılabilir zemin alanını belirler |
| Delik sayısı, şekilleri ve adımı | Delme iş yükünü, taret gereksinimlerini ve konumlandırma talebini tanımlar |
| Büküm sayısı ve türü | Düz bükümleri dikey, ofset, Z, U veya burulma operasyonlarından ayırır |
| Parti büyüklüğü ve tekrar sıklığı | Ayar esnekliğinin mi yoksa tekrarlı otomatik hareketin mi daha önemli olduğunu gösterir |
| Muayene özellikleri | İlk parça kontrollerinin ve proses içi bekletmelerin güzergâhı nerede kestiğini belirler |
Zor parçaları ortalamayla yok saymayın. En büyük bar, en yoğun delik deseni ve en zorlu büküm seyrek görülebilir; yine de hücrenin sözleşmeli bir panoyu dışarıya iş vermeden tamamlayıp tamamlayamayacağını belirler.
Şalt bara üretim referansı, daha geniş tasarım ve doğrulama bağlamını sunar. Makine seçimi açısından kilit çıktı, her üretim döneminde kaç parçanın delme, kesme, bükme ve ikincil işlem gerektirdiğini gösteren bir güzergâh matrisidir.
Mimariyi gerçek darboğazın etrafında seçin
Değişen işler için 3’ü 1 arada bir istasyon
Çok işlevli bir makine, atölye üç prosese de ihtiyaç duyduğunda ancak istikrarlı ve baskın bir CNC delme iş yükü olmadığında kullanışlıdır. Ayrı istasyonlar, operatörlerin üç bağımsız makine arasında gidip gelmeden farklı parçaları delmesine, kesmesine ve bükmesine de olanak tanır.
DH303-8P 3’ü 1 arada bara makinesinin yayımlanmış spesifikasyonu üç bağımsız hidrolik devre, sekiz istasyonlu taret, 15 × 160 mm maksimum düz bükme kapasitesi ve ±0,5° bükme doğruluğu listeler. Bu sayılar aday bir zarf tanımlar; belirli bir pano ailesinin takt süresini veya muayene gereksinimlerini karşılayacağını kanıtlamaz. Alıcının yine de kendi malzemesi, kalıpları ve çizimleriyle bir deneme yapması gerekir.
Bu mimari onarım işlerine, mühendislik değişikliklerine, yedek panolara ve küçük-orta partilere uygun olma eğilimindedir. Zayıflığı, yoğun bir delme kuyruğunun bir istasyonu meşgul tutarken taşıma ve muayenenin diğer işi kısıtladığı durumlarda ortaya çıkar.
İstikrarlı talep için özel delme ve bükme
Özel bir CNC delme ve kesme makinesi, tekrarlanan parça aileleri sürekli bir delik açma darboğazı oluşturduğunda gerekçelendirmesi daha kolaydır. DHCNC-BP-60 delme ve kesme istasyonu 600 kN nominal kuvvet, 6.000 × 200 × 15 mm maksimum iş parçası zarfı, dakikada 140 vuruşa kadar hız ve ±0,20 mm/m delik adımı doğruluğu yayımlar.
Vuruş hızı kapasitenin yalnızca bir unsurudur. Yükleme, yeniden konumlandırma, çizim hazırlığı, takım seçimi, ilk parça onayı ve parça çıkarma güzergâhın parçası olmaya devam eder. Delme-kesme ünitesini ayrı bir servo-hidrolik bara bükme makinesiyle eşleştirmek, bükme kapasitesini delme kuyruğundan koruyabilir ve iki prosesi dengelemeyi kolaylaştırabilir.
Ayrı mimariyi, zamanlanmış parça karışımı paralel makinelerin gerçek bir darboğazı ortadan kaldırdığını gösterdiğinde kullanın. Yalnızca daha büyük bir hat daha gelişmiş göründüğü için satın almayın.
Normal, yoğun ve istisnai işleri test edin
Tek bir kusursuz numune, sermaye kararı için zayıf bir dayanaktır. Bunun yerine üç deneme grubu oluşturun:
- Normal grup: üretim saatlerinin çoğunu kaplayan parça aileleri.
- Yoğun grup: çalışma zarfını zorlayan en kalın, en uzun veya en yoğun delinmiş parçalar.
- İstisna grubu: geçiş davranışını ortaya çıkaran kısa seriler, çizim revizyonları, yedek parçalar ve olağandışı takımlar.
Her grup için onaylanmış programdan muayene edilmiş parçaya kadar tüm güzergâhı zamanlayın. Operatör temas süresini makine hareketinden ayrı kaydedin. Takım temini, ayar onayı, hurda uzaklaştırma, ilk parça ölçümü ve boyutların elle yeniden girilmesini dahil edin.
Mevcut kapasite ve OEE kılavuzu, teorik bir çevrimi kullanılabilir üretim süresi olarak ele almadan bu gözlemlerin ekipman talebine nasıl dönüştürüleceğini açıklar. Basit bir temel, yoğun ve kesinti karşılaştırması yeterlidir; satın alma kararı karmaşık bir hesaplayıcı gerektirmez.
Ürün geçişini bir üretim özelliği olarak ele alın
Şalt işleri sıklıkla tekrarlanan besleyici parçalarını düşük hacimli girişler, kuplörler ve projeye özgü bağlantılarla birleştirir. Bu nedenle tedarikçi demosu uzun bir tekrar serisinden fazlasını göstermelidir.
Operatörden yeni bir çizim yüklemesini, gerekli takımları belirlemesini, bir zımba-kalıp çiftini değiştirmesini, bükme takımını ayarlamasını, bir ilk parça üretmesini, muayene etmesini ve kontrollü bir kesintiden sonra yeniden başlatmasını isteyin. Hangi değerlerin saklandığını, hangilerinin yeniden yazılması gerektiğini ve makinenin yanlış takımın veya programın kullanılmasını nasıl önlediğini gözlemleyin.
Hücreyi birden fazla operatör paylaşacaksa program adlandırmasını, izinleri ve revizyon yönetimini doğrulayın. Dokunmatik ekran kullanımı kolaylaştırabilir; ancak tek başına eskimiş bir çizimin üretime dönmesini engellemez.
Dayanıklılığı amaçlanan çalışma çevrimi altında doğrulayın
Dayanıklılık yalnızca gövde ağırlığı veya bileşen markasıyla belirlenemez. Yararlı soru, komple sistemin alıcının beklediği ısınmış üretim dönemi boyunca kararlı kalıp kalmadığıdır.
Hidrolik sistem, kılavuzlar, takımlar ve kontrol panosunun normal çalışma koşuluna ulaşması için yeterli tekrarlı iş çalıştırın. Deneme sırasında şunları kaydedin:
- ilk muayene edilen parçadan sonraki numunelere boyutsal kayma;
- yağ sıcaklığı ve gereken soğutma veya duraklama ihtiyacı;
- anormal titreşim, sızıntı, basınç kararsızlığı veya takım hareketi;
- alarm geçmişi ve durdurulmuş bir işi kurtarmak için gereken adımlar;
- yağlama, takım muayenesi ve rutin temizlik için gereken süre ve erişim.
Ardından bakım programını ve kritik yedek parça teklifini gerçek erişim ve değiştirme adımlarına göre inceleyin. Markalı bir valf veya kontrolör ancak tam parça numarası, yedekleme, tanılama bilgileri ve tedarik sorumluluğu belgelendiğinde yararlıdır.
Teklif talebini tedarikçinin yeniden üretebileceği kanıtlar üzerine kurun
Tedarikçilere aynı parça ailesi tablosunu, temsili çizimleri, malzeme durumunu ve gerekli çalışma senaryosunu gönderin. Makine sınırını belirtin: malzeme desteği, takımlar, yazılım, elektrik konfigürasyonu, kurulum işleri ve muayene ekipmanı açıkça dahil veya hariç tutulmalıdır.
CNC bara makinesi teklif talebi kontrol listesi eksiksiz ticari yapıyı sağlar. Şalt hücresinin kendisi için her teklif verenden aynı formatta dört şey isteyin:
- her operasyonu hangi makinenin yaptığını gösteren bir güzergâh önerisi;
- temsili çizimlere bağlı bir takım listesi;
- makine ve operatör süreleri ayrı olan zamanlanmış bir gösterim;
- önerilen kapsam dışındaki parçaları veya prosesleri belirten bir istisna listesi.
Bu yanıt, 3’ü 1 arada bir istasyonu, özel bir delme hattını ve bölünmüş bir hücreyi gerçekten önemli olan iş üzerinden karşılaştırılabilir kılar. Ayrıca uygulama gereksiniminden şalt bara makinesi çözümüne ve nihai ürün spesifikasyonuna net bir köprü kurar.
İlgili makine
3'ü 1 arada bara işleme makinesi
Teknik özellikleri ve yapılandırmayı inceleyinMakine yapılandırmasını belirlemek için çizimlerinizi, malzemelerinizi ve üretim gereksinimlerinizi paylaşın.
Teklif isteyinSık sorulan sorular
Küçük bir şalt atölyesi için hangi bara makinesi uygundur?
Zemin alanı sınırlı olduğunda, partiler sık değiştiğinde ve delme, kesme ile bükmenin aynı anda kullanılabilir kalması gerektiğinde 3'ü 1 arada bir istasyon genellikle uygundur. Seçimden önce en büyük barı, gereken kalıpları, personel planını ve temsili çevrimi doğrulayın.
Bir şalt fabrikası ne zaman ayrı delme ve bükme makineleri kullanmalıdır?
Ayrı makineler genellikle tekrarlanan delik desenleri istikrarlı bir delme darboğazı oluşturduğunda, bükme daha sıkı kontrol gerektirdiğinde veya paralel çalışma tüm prosesleri tek gövdede tutmaktan daha değerli olduğunda haklı çıkar. Karar, rotalanmış parça talebinden ve zamanlanmış bir denemeden gelmelidir.
Daha yüksek delme hızı daha fazla bitmiş pano garanti eder mi?
Hayır. Bitmiş pano çıktısı ayrıca yükleme, programlama, takım değişimleri, bükme, çapak alma, muayene ve montaja bağlıdır. Manşet vuruş hızını doğrudan pano kapasitesine çevirmek yerine tam temsili güzergâhı ölçün.
Hidrolik bir bara makinesi satın almadan önce dayanıklılık nasıl kontrol edilmelidir?
Alıcının seçtiği parçalarla sıcak, tekrarlı bir üretim denemesi yapın; boyutsal sonuçları, yağ sıcaklığını, çevrim kesintilerini, alarmları ve kurtarma adımlarını kaydedin. Ayrıca koruyucu bakım planını, kritik yedek parçaları ve destek sorumluluğunu doğrulayın.