
Fabricación de barras conductoras para transformadores: cobre grueso, torsiones y precisión de terminales
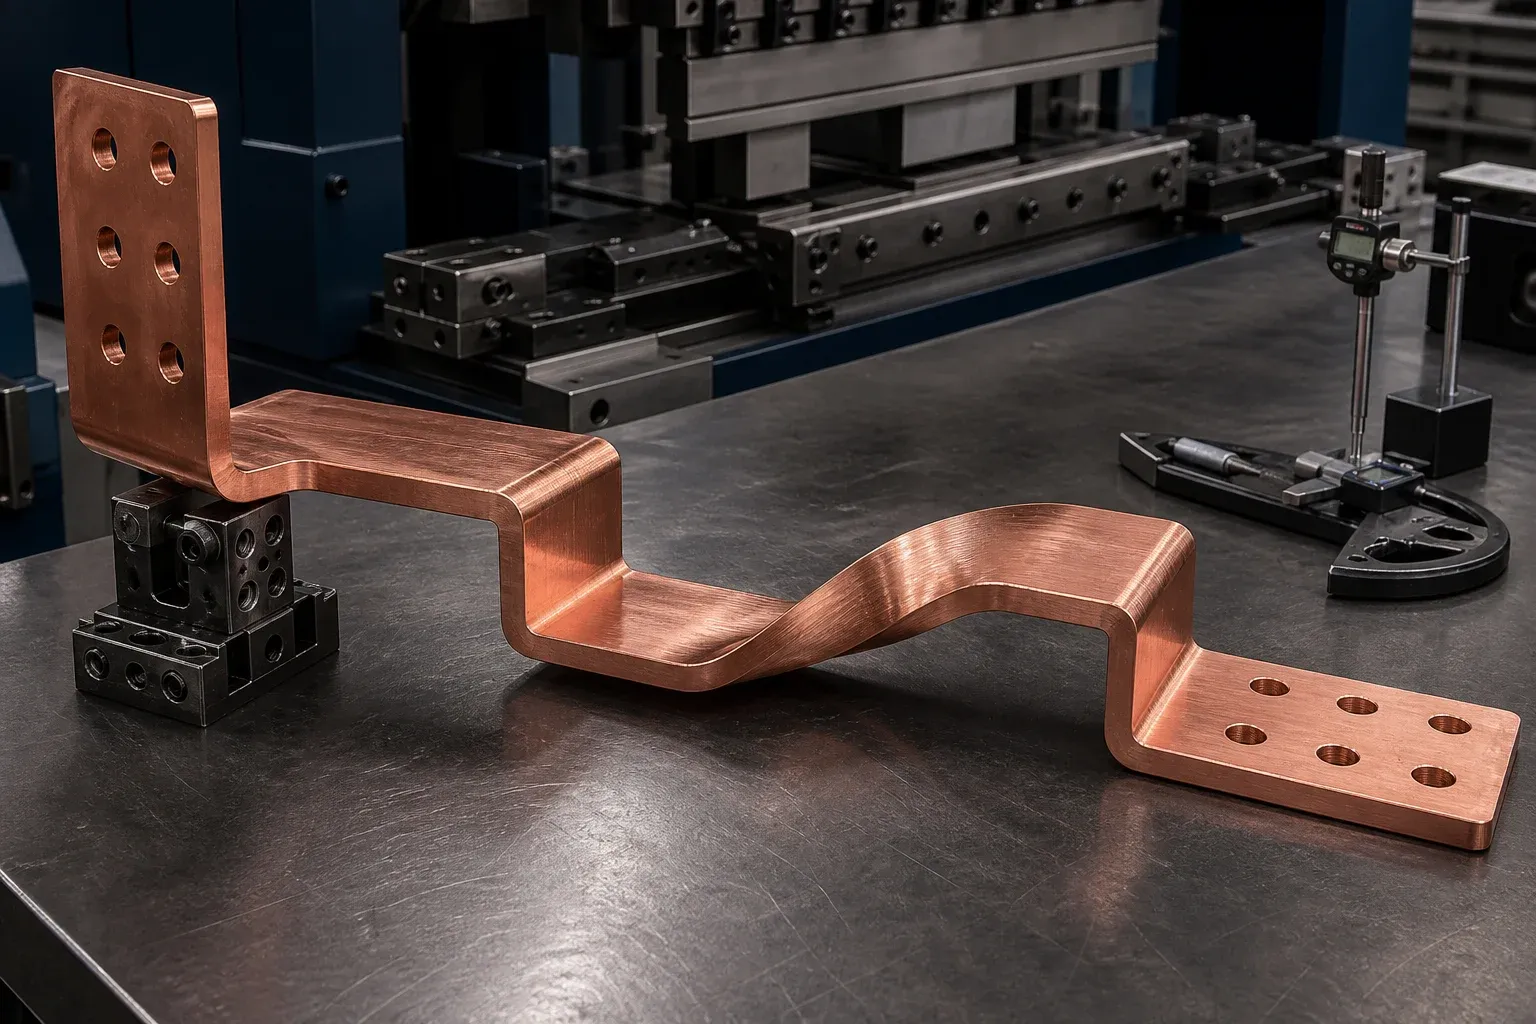
La fabricación de barras conductoras para transformadores es un problema de referencias disfrazado de problema de doblado. Una barra puede tener los ángulos individuales correctos y aun así no montarse porque los planos de los terminales, el patrón de orificios y la holgura con la envolvente no se relacionan con el mismo sistema de referencia.
Esto es especialmente importante con cobre grueso, doblados de canto, desplazamientos y torsiones. Cada operación modifica la geometría disponible para la siguiente. Por tanto, la ruta de producción debe diseñarse desde las dos interfaces conectadas del transformador hacia atrás, hasta la pieza plana en bruto.
Parta de los terminales del transformador y las referencias de montaje
Defina qué conecta el conductor: salida de devanado, pasatapas, conmutador de tomas, neutro, punto de puesta a tierra, interruptor o transición a canalización de barras (busduct). Registre las superficies de acoplamiento, la secuencia de montaje permitida, el acceso de herramientas, el espacio de aislamiento y cualquier movimiento provocado por el transporte o la dilatación térmica.
IEC 60076-1 proporciona el marco normativo general para transformadores de potencia, pero no sustituye la geometría de terminales controlada por el fabricante ni el plano de la pieza. La aceptación de fabricación debe seguir por tanto el diseño del transformador, la especificación de compra y las normas de proyecto aplicables como un conjunto coordinado.
Utilice referencias (datums) de la pieza final que producción y calidad puedan reproducir. Ejemplos: un plano de terminal, un par de orificios primarios, una línea central y un segundo plano controlado. Evite cadenas de cotas que acumulen incertidumbre en cada doblado.
La página de aplicación de transformadores y busduct describe el contexto de producción. El plano liberado sigue siendo la fuente para los requisitos de corriente, material, aislamiento, holgura y aceptación.
Elija la sección y el estado del cobre pensando en la ruta
El diseño eléctrico establece el área del conductor y el material. La fabricación necesita después la calidad exacta, el temple o estado, el espesor, el ancho, la dirección de grano o de laminación cuando sea relevante, el acabado superficial y la condición admisible del borde. Un «cobre» nominal no basta para un conformado repetible.
Las barras más gruesas y anchas necesitan más fuerza y soporte, pero la fuerza por sí sola no decide la fabricabilidad. Los radios cerrados pueden producir deformación superficial y distorsión de la sección. El doblado de canto puede favorecer la inestabilidad lateral. Una torsión introduce cizalladura distribuida y puede alterar la planitud del terminal.
Use el cálculo de fuerza de doblado y tonelaje de barras como herramienta de cribado y confirme después utillaje y calidad de pieza con el material real. Un cálculo no predice toda deformación local en un conductor complejo.
Separe doblados planos, doblados de canto, desplazamientos y torsiones
| Geometría | Reto principal | Cuestión de utillaje | Inspección final |
|---|---|---|---|
| Doblado plano | recuperación elástica y ubicación del doblado | radio, soporte, marcado superficial | ángulo, ubicación, plano del terminal |
| Doblado de canto | inestabilidad lateral y distorsión del ancho | soporte guiado y geometría de matriz adecuada | curvatura del borde, ancho, planitud |
| Doblado en Z o desplazado | interacción entre doblados adyacentes | secuencia, acceso, separación mínima | altura del desplazamiento, paralelismo, ajuste |
| Torsión | deformación distribuida y rotación del terminal | longitud de agarre y trayectoria de torsión controladas | rotación, rectitud, planitud del terminal |
| Doblado en U | acceso de herramientas y holgura interior | envolvente punzón/matriz y extracción | ancho interior, paralelismo de patas, altura |
No describa un pandeo local agudo como una torsión controlada. Una torsión correcta distribuye la rotación sobre una longitud diseñada y preserva las zonas de terminal. La condición superficial y dimensional aceptable proviene del plano de ingeniería y del ensayo cualificado.
Controle la recuperación elástica y la distorsión local
La recuperación elástica varía con el estado del material, la sección, el radio, la fricción de la herramienta, la dirección de conformado, la temperatura y el trabajo previo. Un valor de compensación almacenado solo es útil cuando esas entradas permanecen controladas.
Un método práctico es:
- verificar material y lote;
- conformar una primera pieza representativa con el utillaje aprobado;
- medir la pieza final tras la descarga y la estabilización;
- ajustar la carrera o el ajuste de ángulo controlado;
- repetir hasta que las referencias finales cumplan el plano;
- registrar el ajuste con el material y la revisión del programa;
- vigilar la deriva y el desgaste del utillaje durante el lote.
Esto es más defendible que prometer «cero recuperación elástica». El recurso de control de la recuperación elástica debe leerse como orientación de proceso, mientras que la aceptación sigue siendo la medición de la pieza liberada.
Referencie los patrones de orificios a la geometría final
El punzonado previo de orificios es eficiente para muchas piezas, siempre que el doblado no deforme el terminal ni desplace las características fuera de tolerancia. Proteja la zona del orificio de la presión directa de conformado y deje suficiente distancia al borde según el diseño.
Para interfaces críticas, compare tres estrategias: punzonar todas las características en plano; punzonar las características toscas o no críticas antes del conformado y terminar los orificios críticos después; o usar un resultado final de plantilla/CMM para compensar el programa del desarrollo plano. La elección correcta depende del volumen, la tolerancia, la geometría y la capacidad de proceso disponible.
Una plantilla de montaje pasa/no pasa que reproduzca los terminales del transformador de acoplamiento puede detectar una relación que las comprobaciones individuales de orificios y ángulos no detectan.
Construya la ruta en torno a la operación más difícil
Trace la secuencia completa —corte, punzonado, doblado plano, doblado de canto, torsión, desbarbado, limpieza, acabado, marcado e inspección— y después identifique la operación con el menor margen de proceso. Esa operación suele determinar el utillaje, el orden de lotes y la estrategia de primera pieza.
Una configuración de mecanizado multifunción DH303-8P puede soportar trabajo mixto de punzonado, cizallado y conformado. Una estación de doblado DHAC-BB-H dedicada puede convenir a familias de doblado controladas. Ninguna debería seleccionarse solo a partir del artículo: el comprador debe probar la pieza real más difícil, confirmar la especificación formal del producto y separar las matrices estándar del utillaje a medida.
El momento del tratamiento superficial también importa. Doblar después del recubrimiento puede dañar el acabado, mientras que recubrir una forma final compleja puede complicar el soporte de bastidor, el enmascarado y la uniformidad de espesor. Decida la ruta con el proveedor de acabados antes de liberar producción.
Inspeccione el ajuste antes de que la pieza llegue al montaje final
La inspección final debe confirmar:
- material y revisión del plano;
- tamaño, ubicación y condición del borde de los orificios de terminal;
- ubicaciones de doblado, ángulos, desplazamientos y rotación de torsión;
- planitud y paralelismo del plano del terminal según especificación;
- envolvente general y holguras con la caja;
- acabado y protección de las superficies de contacto;
- rebabas, grietas, marcas severas o distorsión local;
- retiradas de aislamiento o recubrimiento donde apliquen;
- identidad, orientación y embalaje de la pieza.
Mida la pieza en una condición estable y repetible. Si el conductor es tan flexible que se comba, defina puntos de soporte. Si se usa una plantilla a medida, controle y verifique periódicamente la plantilla.
Incluya la pieza real en la RFQ de equipos
Aporte datos 2D y 3D, el material y estado especificados, cantidades anuales y por lote, las referencias críticas para el ajuste, el acabado, el proceso actual y el plan de inspección. Señale qué cotas han causado problemas de montaje anteriormente.
Pida al proveedor de equipos o de fabricación que devuelva un plan de prueba que muestre la ruta, las herramientas, el método de medición, el número de muestras y cualquier característica fuera de su capacidad estándar. Esa respuesta vale más que una declaración general de que la máquina puede realizar doblados planos, de canto, en U y torsiones.
Equipo relacionado
Máquina 3 en 1 para procesar barras conductoras
Ver especificaciones y configuraciónComparta sus planos, materiales y requisitos de producción para seleccionar la configuración de la máquina.
Solicitar una propuestaPreguntas frecuentes
¿Para qué se usa una barra conductora dentro de un transformador?
Una barra conductora o conductor de conexión proporciona una conexión de alta corriente entre los devanados del transformador, los pasatapas, el equipo de tomas, los puntos de neutro o tierra y los terminales externos. Su geometría, aislamiento, uniones y soporte dependen del diseño del transformador.
¿Cuál es la diferencia entre los doblados planos, de canto y de torsión en una barra?
Un doblado plano conforma la barra en la dirección de su espesor; un doblado de canto la conforma en la dirección de su ancho; y una torsión gira el plano del terminal a lo largo de la barra. Cada modo exige fuerza, soporte, utillaje e inspección diferentes.
¿Conviene punzonar los orificios de terminal antes o después del doblado?
Punzonar antes del doblado es eficiente cuando la operación de conformado no distorsionará las características y el programa referencia correctamente la geometría final. El mecanizado posterior al conformado puede justificarse para una interfaz de terminal crítica. La elección debe validarse con el material y la ruta reales.
¿Cómo se controla la recuperación elástica en barras de cobre gruesas?
Controle la calidad y el estado del material, el radio de la herramienta, la dirección de conformado, la compensación de carrera o ángulo y la medición de la primera pieza. Almacene los ajustes aprobados por pieza y lote de material cuando proceda, y verifique después las referencias finales del terminal, no solo el ángulo programado.
¿Qué se necesita para una prueba de máquina de barras para transformadores?
Aporte el material controlado, el plano 2D y 3D, las referencias finales críticas, el acabado, las operaciones requeridas, cantidades representativas, el método de inspección y los criterios de aceptación. Incluya el doblado y la relación de terminal más difíciles, no solo una muestra recta.