
Maszyny do obróbki szyn prądowych transformatorów: zaplanuj proces dla grubej miedzi
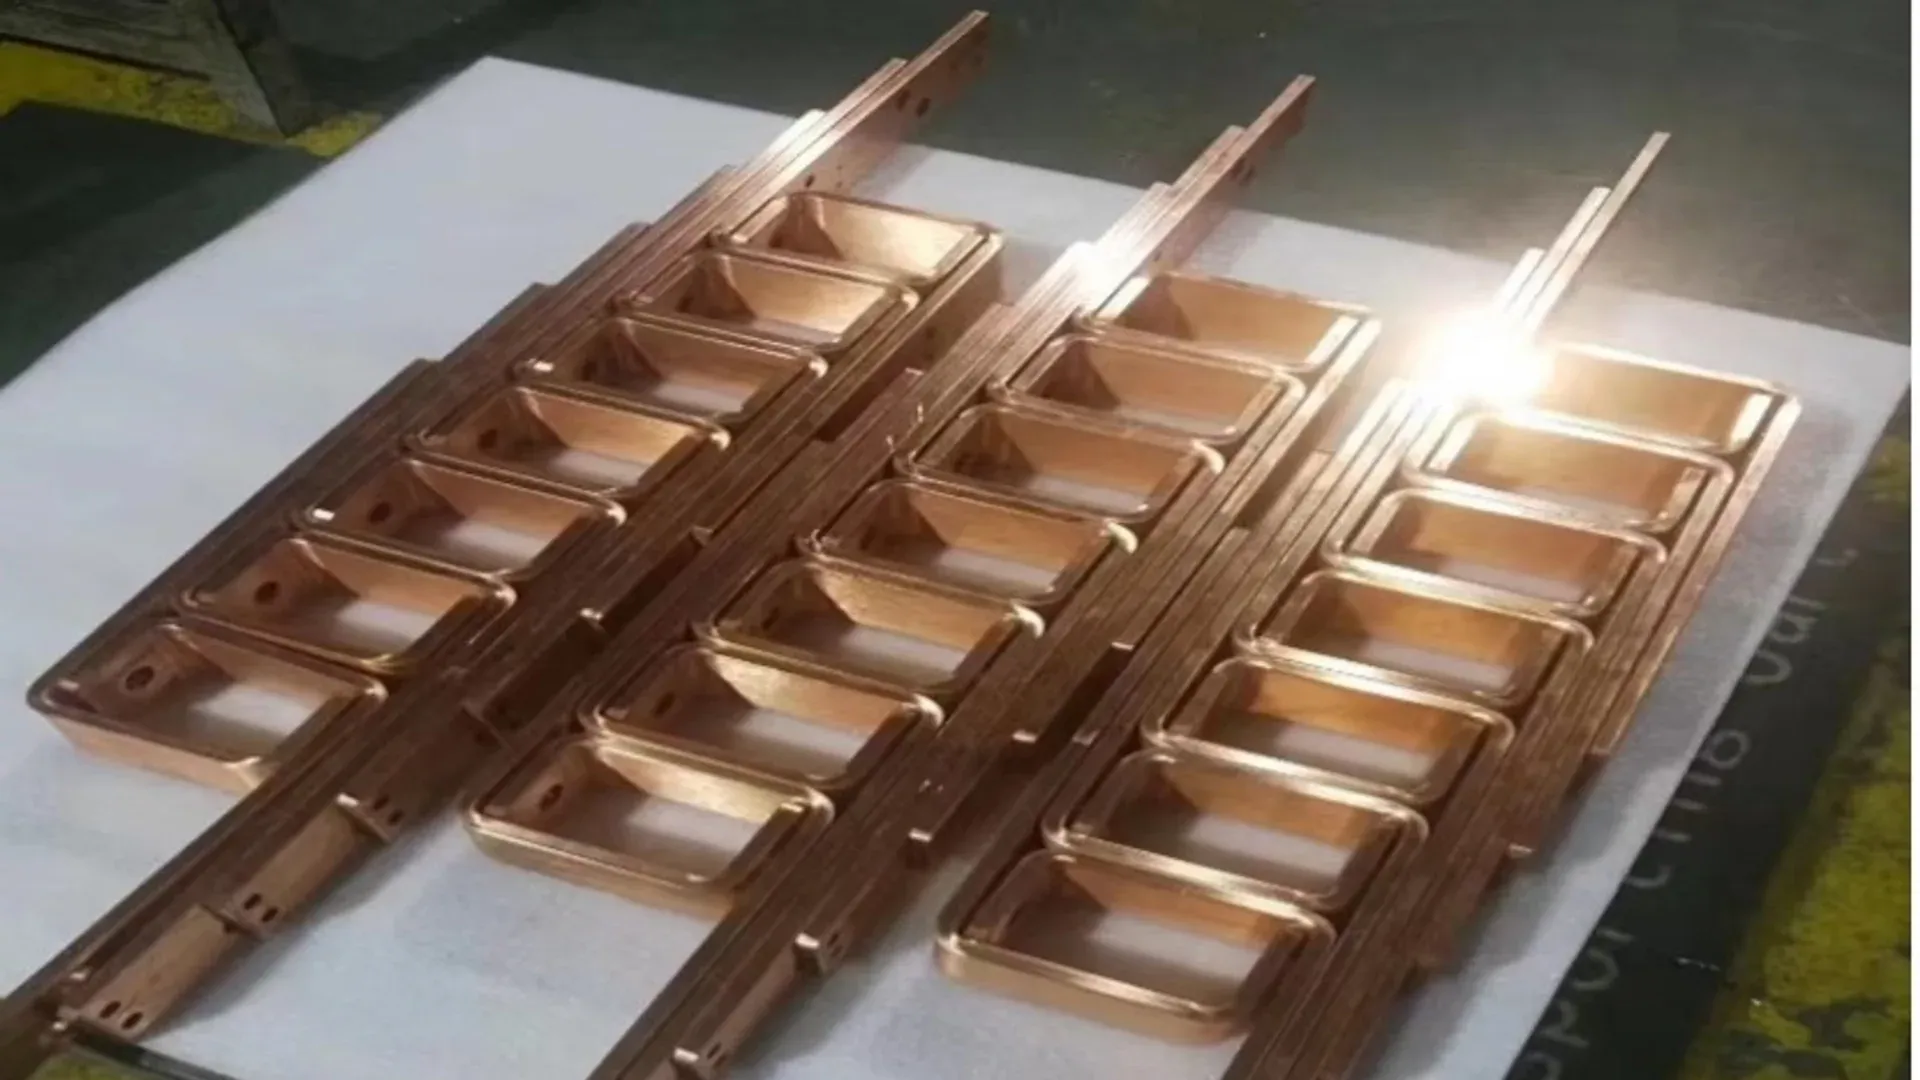
Maszynę do obróbki szyn prądowych transformatorów należy specyfikować jako część procesu obróbki grubej miedzi. Siła nominalna ma znaczenie, ale podparcie długich elementów, dokładność otworów zaciskowych, dostęp do gięcia, kontrola odprężenia i bezpieczna obsługa często decydują o tym, czy proponowana cela jest w stanie wykonać rzeczywisty komponent.
To kwestia produkcyjna, a nie twierdzenie, że jedna maszyna rozwiąże ograniczenia podaży transformatorów. W prezentacji ze stycznia 2026 r. Departament Energii USA wskazał transformatory i wyłączniki jako krytyczne komponenty sieci niezbędne do rozbudowy, wymiany i odporności w swojej pracy nad łańcuchem dostaw transformatorów. Producent zwiększający moce powinien mimo to dobrać urządzenia na podstawie zwolnionych rodzin przewodników i planu jakości.
Przełóż gotowe zaciski na wymagania procesowe
Zacznij od interfejsu montażowego. Przewodniki transformatorów i szynoprzewodów mogą korzystać z tego samego zapasu miedzi, ale ich gotowa geometria i rytm produkcji mogą się różnić.
Łączniki zaciskowe transformatorów często łączą płytkę przyłączeniową, jedno lub więcej gięć oraz długie ramię, które musi połączyć się z przepustem lub końcówką uzwojenia. Przewodniki szynoprzewodów zwykle powtarzają się w obrębie platformy produktu, ale mogą wymagać kontrolowanego przygotowania końców, wzorów otworów łączeniowych i przesunięć między sekcjami obudowy.
Utwórz matrycę części z następującymi polami:
| Wymaganie gotowej części | Konsekwencja dla maszyny lub celi |
|---|---|
| Długie proste ramię | Podparcie wejściowe, pośrednie i wyjściowe bez zarysowań i trwałego ugięcia |
| Gęste otwory lub szczeliny zaciskowe | Dostępność narzędzi, metoda pozycjonowania i dostęp kontrolny |
| Gięcie płaskie, pionowe, Z lub U | Geometria narzędzia, otwarcie, skok i prześwit kolizyjny |
| Gięcie skrętne lub złożone | Dedykowane narzędzie, kontrolowana sekwencja i podparcie części podczas obrotu |
| Powierzchnia powłokowa lub izolowana | Chroniony kontakt, kolejność operacji i kontrola obsługi |
| Duża zmienność rodzin części | Sterowanie programowe, metoda przezbrojenia i elastyczne magazynowanie narzędzi |
Wcześniejszy poradnik o wytwarzaniu szyn prądowych transformatorów z grubej miedzi omawia mechanikę gięcia i jakości zacisków. Wykorzystaj go, gdy matryca tras wskaże, które cechy musi wykazać proponowane urządzenie.
Oddziel obwiednię maszyny od obwiedni procesu
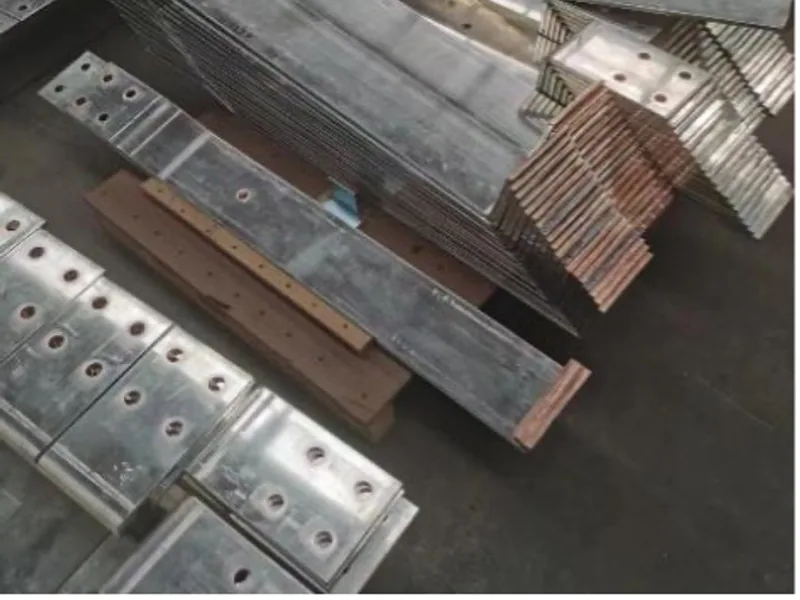
Specyfikacja taka jak «zdolność obróbki miedzi 15 mm» jest niepełna. Zapytaj, czy ten limit dotyczy wykrawania, cięcia, gięcia płaskiego, gięcia pionowego, czy tylko określonej szerokości materiału i narzędzia. Użyteczna obwiednia procesu to przecięcie rozmiaru materiału, geometrii narzędzia, dostępu i prześwitu gotowej części.
Dla powtarzalnych wzorów otworów zaciskowych dedykowana wykrawarko-nożycowa maszyna CNC może zapewnić kontrolowaną trasę. DHCNC-BP-60 podaje maksymalną obwiednię przedmiotu 6 000 × 200 × 15 mm, siłę nominalną 600 kN i dokładność skoku otworów ±0,20 mm/m. To specyfikacje maszyny, a nie wynik odbioru dla pręta klienta. Najdłuższy i najgrubszy rysunek nadal trzeba wykonać z zamówionymi narzędziami.
Dla formowanych zacisków giętarka servo-hydrauliczna DHAC-BB-H podaje siłę nominalną 400 kN, dokładność gięcia ±0,2° i powtarzalność osi Y ±0,02 mm. Gięcie może pozostać poza zakresem, jeśli narzędzie nie może wejść lub wycofać się z zamkniętego kształtu, gotowe ramię koliduje z ramą albo wymagany promień wewnętrzny jest niedostępny.
Zapisz te ograniczenia geometryczne w ofercie. Nie sprowadzaj decyzji do tonażu.
Zaprojektuj podparcie i obsługę przed czasem cyklu
Długi miedziany pręt może spełniać wszystkie liczby dotyczące zdolności maszyny, a mimo to dawać niepowtarzalne części, jeśli jego swobodna długość ciągnie przeciw punktowi pozycjonowania lub gięcia. Podparcie jest więc częścią procesu, a nie akcesorium logistycznym.
Zmapuj drogę materiału od regału z zapasem do skontrolowanej części. Sprawdź:
- czy rolki lub podpory o niskim tarciu pozostają na poziomie bazy maszyny;
- jak operator kontroluje długi ogon podczas wykrawania i cięcia;
- gdzie częściowo uformowana część spoczywa między operacjami;
- czy po przesunięciu środka ciężkości przez gięcie potrzebne są dwie osoby lub pomoc do podnoszenia;
- jak gotowe pola styku są chronione przed wiórami stalowymi, zadziorami i zabrudzonymi powierzchniami.
Układ podparcia musi też umożliwiać pomiar. Jeśli długi pręt zostanie dociśnięty na płasko na nieodpowiednim stole kontrolnym, wynik może ukryć odkształcenia, które powrócą po zwolnieniu.
Wybierz jedną stację łączoną albo rozdzieloną celę
Łączona stacja wykrawania, cięcia i gięcia może być skuteczna w przypadku części naprawczych, prototypów i zmieniających się konstrukcji transformatorów. Skraca przemieszczenia i utrzymuje dostępność wszystkich podstawowych procesów. Jej wydajność zależy jednak od koordynacji operatorów oraz od tego, czy różne operacje mogą przebiegać bez czekania na to samo oprzyrządowanie, program lub zasób kontrolny.
Rozdzielona cela jest właściwa, gdy obciążenie otworowaniem jest wystarczająco stabilne, by zajmować dedykowaną jednostkę CNC, a uformowane części wymagają odrębnej zdolności gięcia. Pozwala też każdej maszynie przenosić bardziej specjalistyczne narzędzia. Kompromisem jest dodatkowa powierzchnia hali, zapas międzyoperacyjny, obsługa transferowa i kontrola produkcji.
Porównaj oba rozwiązania na przykładowym tygodniu trasowania. Uwzględnij powtarzalne części szynoprzewodów, trudny zacisk transformatora i prace ze zmian inżynierskich. Policz transfery i zatwierdzenia pierwszej sztuki, a także ruchy maszyny.
Nie pomijaj procesów pozamaszynowych
Wykrawanie, cięcie i gięcie sztywnych szyn prądowych nie kończy każdego przewodnika transformatora lub szynoprzewodu. W zależności od rysunku trasa może wymagać także frezowania, wiercenia, obróbki krawędzi, czyszczenia, powłoki, izolacji, łączenia oraz badań elektrycznych lub wymiarowych.
Oznacz każdy proces jako jedną z czterech kategorii w RFQ:
- wykonywany przez proponowaną maszynę;
- wykonywany przez inną maszynę dostarczoną w tym samym projekcie;
- wykonywany przez kupującego lub podwykonawcę;
- nie jest wymagany dla reprezentatywnej rodziny produktów.
To zapobiega interpretowaniu kompletnej oferty «linii szyn prądowych» jako obejmującej prace, których nigdy nie wykazano ani nie wyceniono.
Przeprowadź próbę odbiorową, która napina geometrię
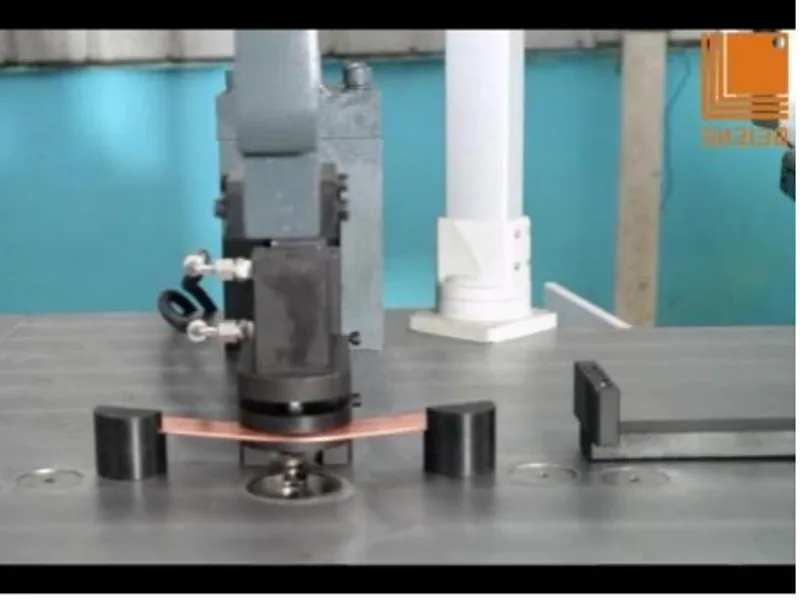
Zestaw próbny powinien obejmować więcej niż krótką, płaską próbkę. Wybierz co najmniej jeden długi przewodnik, jeden gęsty wzór otworów zaciskowych i jedno gięcie o ograniczonym dostępie. Jeśli wymagane jest gięcie skrętne, uwzględnij rzeczywisty materiał, długość i orientację.
Użyj wersji rysunku i metody kontroli kupującego. Zmierz położenie otworów od określonych baz wymiarowych, stan końca cięcia, kąt gięcia i wymiary montażu końcowego. Skontroluj powierzchnie i krawędzie styku pod kątem uszkodzeń od podpór, docisków lub transferu.
Protokół FAT i SAT wyjaśnia, jak zachować warunki i wyniki między próbami w fabryce i na miejscu. W tym zastosowaniu zapis odbioru powinien także wskazywać kod narzędzia, partię materiału, układ podparcia i wszelkie korekty ręczne użyte do zatwierdzenia części.
Napisz ofertę wokół całego przepływu pracy
Porównywalna oferta na maszynę do szyn prądowych transformatorów powinna obejmować maszynę, zdefiniowany zestaw narzędzi, podparcie zapasu, obsługę gotowych części, pliki oprogramowania, konfigurację elektryczną, szkolenie i odpowiedzialność za kontrolę. Powinna wymieniać funkcje niewspierane równie jasno jak wspierane.
Skorzystaj ze strony rozwiązań dla transformatorów i szynoprzewodów, aby przejrzeć kontekst zastosowania, a następnie prześlij matrycę części i reprezentatywne rysunki. Użyteczna odpowiedź dostawcy to nie «nadaje się do transformatorów». To trasa procesu powiązana z nazwanymi maszynami, narzędziami, limitami i dowodami odbioru.
Powiązana maszyna
Giętarka CNC do szyn prądowych
Zobacz parametry i konfiguracjęPrześlij rysunki, informacje o materiałach i wymagania produkcyjne, aby dobrać konfigurację maszyny.
Poproś o ofertęNajczęściej zadawane pytania
Jakie funkcje maszyny są potrzebne do szyn prądowych transformatorów?
Większość sztywnych szyn prądowych transformatora wymaga kontrolowanego cięcia, otworów zaciskowych oraz jednego lub więcej gięć: płaskiego, pionowego, przesuniętego lub skrętnego. Dokładna konfiguracja maszyn zależy od wymiarów pręta, geometrii zacisków, struktury partii oraz od tego, czy wiercenie, frezowanie, powłoka i montaż pozostają odrębnymi procesami.
Czy siła gięcia to jedyna specyfikacja, która ma znaczenie dla grubej miedzi?
Nie. Użyteczna przestrzeń narzędziowa, promień gięcia, skok, kontrola odprężenia, podparcie przedmiotu i dostęp wokół gotowej geometrii mogą być bardziej ograniczające niż siła nominalna. Przetestuj najszerszą i najbardziej ograniczoną część kupującego.
Czy wykrawanie i gięcie szyn prądowych transformatora powinno odbywać się na jednej maszynie?
Jedno stanowisko wielofunkcyjne może pasować do mieszanej pracy o mniejszym wolumenie, a osobne wykrawarki i giętarki mogą wspierać produkcję równoległą i specjalistyczne oprzyrządowanie. Porównaj pełną, trasowaną strukturę części, zamiast zakładać, że jedno rozwiązanie jest uniwersalnie lepsze.
Co powinien obejmować FAT maszyny do szyn prądowych transformatorów?
FAT powinien wykorzystywać miedź, rysunki i narzędzia wybrane przez kupującego, w tym długi element, wymagający wzór otworów zaciskowych i ograniczone gięcie. Skontroluj położenie otworów, stan końca cięcia, kąt gięcia, geometrię końcową i widoczne uszkodzenia od obsługi.