
آلات معالجة قضبان توصيل المحولات: حدد مسار عمل للنحاس السميك
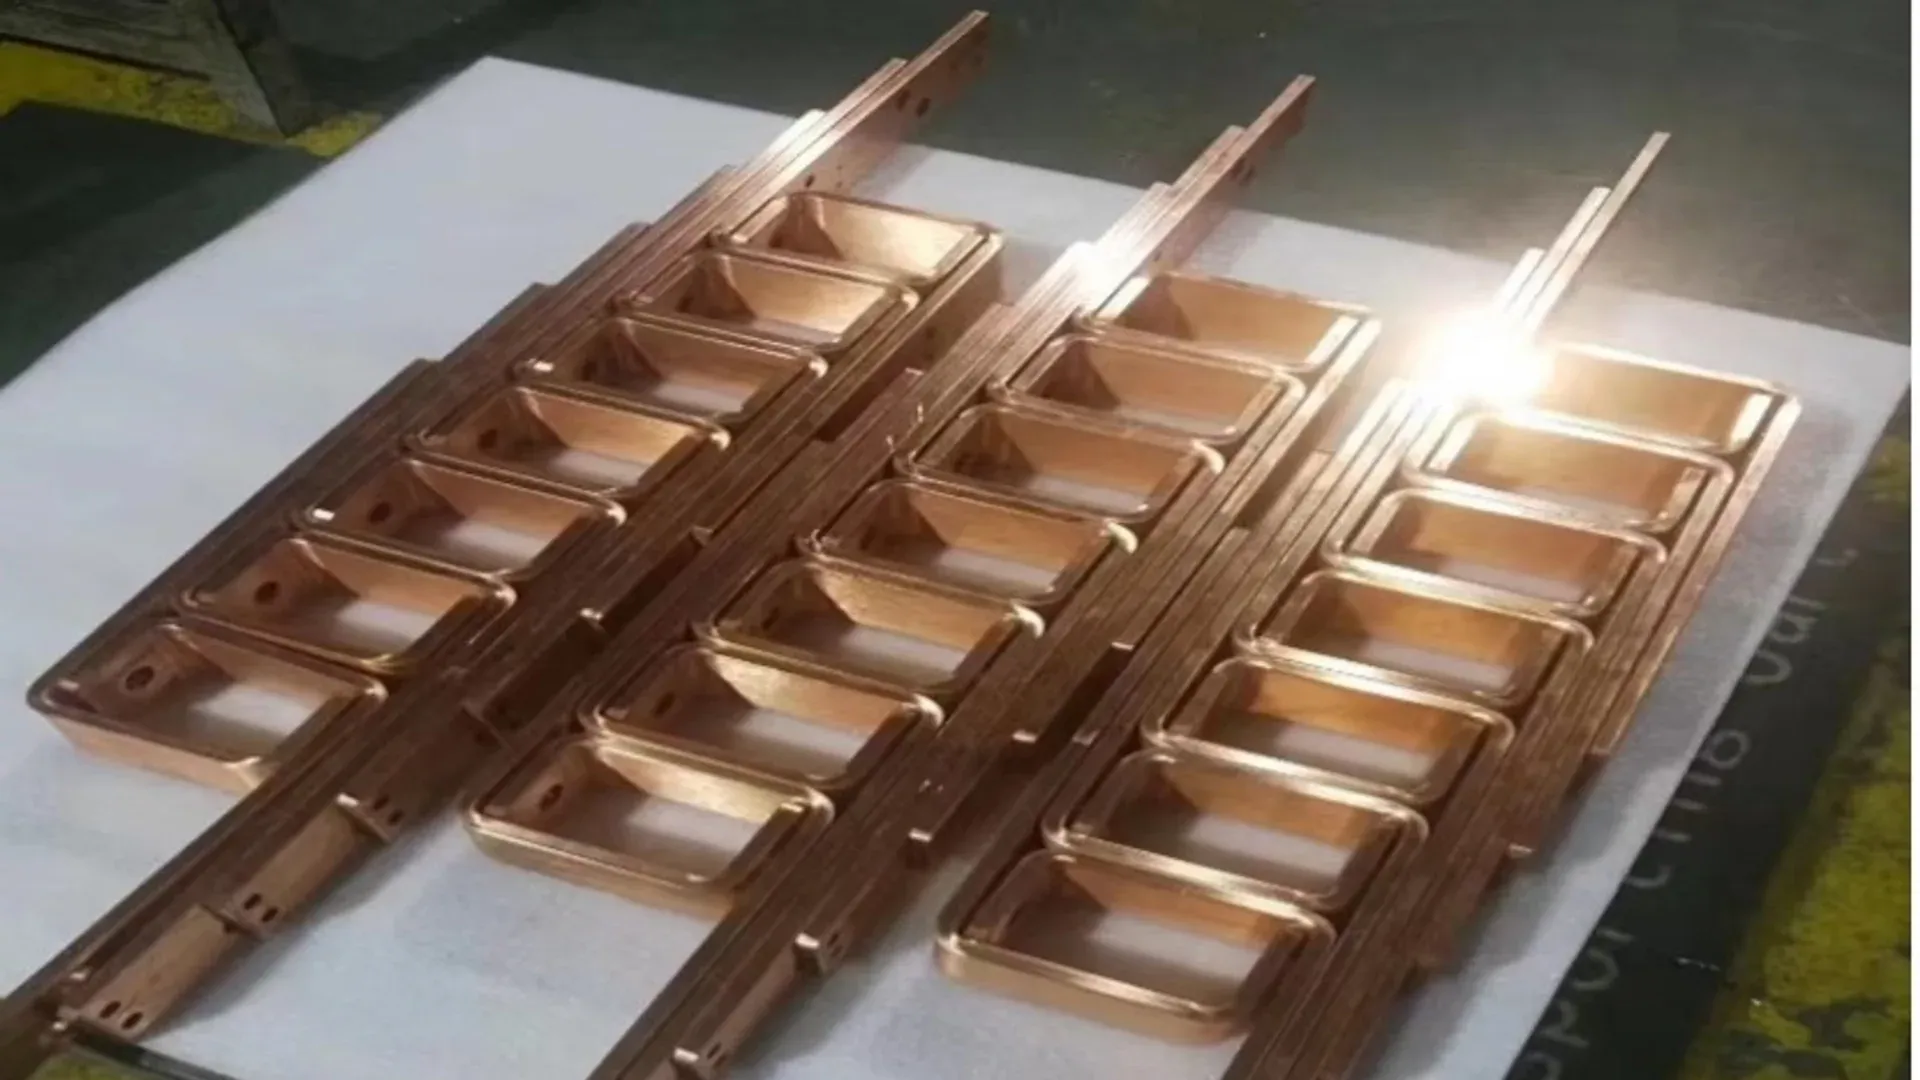
يجب تحديد آلة معالجة قضبان توصيل المحولات كجزء من مسار عمل للنحاس السميك. القوة الاسمية مهمة، لكن دعم الأجزاء الطويلة ودقة ثقوب الأطراف وإمكانية الوصول للثني والتحكم في الارتداد المرن والمناولة الآمنة غالبًا ما تحدد ما إذا كانت الخلية المقترحة قادرة على تصنيع المكوّن الفعلي.
هذه مسألة إنتاج وليست ادعاءً بأن آلة واحدة يمكنها حل قيود توريد المحولات. في عرض تقديمي في يناير 2026، حددت وزارة الطاقة الأمريكية المحولات والقواطع ضمن مكونات الشبكة الحيوية اللازمة للتوسع والاستبدال والمرونة في عملها على سلسلة توريد المحولات. ومع ذلك، يجب على المصنع الذي يضيف طاقة إنتاجية أن يحدد أبعاد المعدات انطلاقًا من عائلات الموصلات المعتمدة وخطة الجودة لديه.
ترجم الأطراف النهائية إلى متطلبات عملية
ابدأ من واجهة التجميع. قد تتشارك موصلات المحولات وBusduct نفس مخزون النحاس، لكن هندستها النهائية وإيقاع إنتاجها قد يختلفان.
غالبًا ما تجمع وصلات أطراف المحولات بين وسادة توصيل وانحناءة أو أكثر وذراع طويلة يجب أن تلتقي بعازل اختراق أو نهاية ملف. تميل موصلات Busduct إلى التكرار عبر منصة منتج واحدة، لكنها قد تتطلب تحضيرًا مضبوطًا للأطراف وأنماط ثقوب وصل وإزاحات بين أقسام الحاوية.
أنشئ مصفوفة قطع بهذه الحقول:
| متطلب القطعة النهائية | الأثر على الماكينة أو الخلية |
|---|---|
| ذراع مستقيمة طويلة | دعم دخول ووسطي وخروج دون خدوش أو هبوط دائم |
| ثقوب أو فتحات أطراف كثيفة | توافر العدد، وطريقة التموضع، وإمكانية الوصول للفحص |
| انحناء مسطح أو رأسي أو على شكل Z أو U | هندسة العدة، والفتحة، والمشوار، وخلوص منع التصادم |
| انحناء التوائي أو مركب | عدة مخصصة، وتسلسل مضبوط، ودعم القطعة أثناء الدوران |
| سطح مطلي أو معزول | تلامس محمي، وتسلسل تشغيل، وضوابط مناولة |
| تباين كبير بين عائلات القطع | تحكم برمجي، وطريقة تغيير، وتخزين مرن للعدد |
يتناول الدليل السابق حول تصنيع قضبان توصيل المحولات من النحاس السميك ميكانيكا الانحناء وجودة الأطراف. استخدمه بعد أن تحدد مصفوفة المسار الميزات التي يجب أن تثبتها المعدات المقترحة.
افصل نطاق الماكينة عن نطاق العملية
مواصفة مثل «قدرة على النحاس بسماكة 15 mm» غير مكتملة. اسأل عما إذا كان هذا الحد ينطبق على التثقيب أو القص أو الثني المسطح أو الثني الرأسي، أم على عرض مادة وعدة محددين فقط. نطاق العملية القابل للاستخدام هو تقاطع حجم المادة وهندسة العدة وإمكانية الوصول وخلوص القطعة النهائية.
لأنماط ثقوب الأطراف المتكررة، قد توفر ماكينة تثقيب وقص CNC مخصصة مسارًا مضبوطًا. تنشر DHCNC-BP-60 نطاق قطعة عمل أقصى 6,000 × 200 × 15 mm، وقوة اسمية 600 kN، ودقة خطوة ثقوب ±0.20 mm/m. هذه مواصفات ماكينة وليست نتيجة قبول لقضيب عميل. ولا يزال يجب تشغيل أطول وأسمك رسم بالعدد المطلوب.
للأطراف المشكّلة، تنشر آلة الثني الهيدروليكية المؤازرة DHAC-BB-H قوة اسمية 400 kN، ودقة ثني ±0.2°، وتكرارية محور Y بحدود ±0.02 mm. قد يبقى الانحناء خارج النطاق إذا تعذر على العدة الدخول أو الانسحاب من شكل مغلق، أو اصطدمت الذراع النهائية بالهيكل، أو لم يتوفر نصف القطر الداخلي المطلوب.
اكتب هذه الحدود الهندسية في عرض السعر. لا تختصر القرار في الحمولة بالطن.
صمّم الدعم والمناولة قبل زمن الدورة
قد يستوفي قضيب نحاس طويل كل أرقام قدرة الماكينة ومع ذلك ينتج قطعًا غير متسقة إذا سحبت طوله الحر ضد نقطة التموضع أو الثني. لذا فإن الدعم جزء من العملية، وليس ملحقًا لوجستيًا.
ارسم مسار المادة من رف المخزون حتى القطعة المفحوصة. تحقق مما يلي:
- هل تبقى البكرات أو الدعامات منخفضة الاحتكاك مستوية مع مرجع datum الخاص بالماكينة؛
- كيف يتحكم المشغل في ذيل طويل أثناء التثقيب والقص؛
- أين تستقر قطعة مشكّلة جزئيًا بين العمليات؛
- هل يلزم شخصان أو وسيلة رفع بعد أن يزيح الانحناء مركز الثقل؛
- كيف تُبعد مناطق التلامس النهائية عن الرايش الفولاذي والنتوءات والأسطح الملوثة.
يجب أن يسمح ترتيب الدعم بالقياس أيضًا. إذا أُجبر قضيب طويل على الاستواء على طاولة غير مناسبة للفحص، فقد تخفي النتيجة تشوهًا يعود بعد تحرير القضيب.
اختر محطة مدمجة واحدة أو خلية منفصلة
قد تكون محطة مدمجة للتثقيب والقص والثني فعالة لقطع الإصلاح والنماذج الأولية وتصاميم المحولات المتغيرة. فهي تقلل التنقل وتُبقي جميع العمليات الأساسية متاحة. لكن معدل إنتاجها يعتمد على تنسيق المشغلين وعلى إمكانية تقدّم عمليات مختلفة دون انتظار نفس التثبيت أو البرنامج أو مورد الفحص.
تكون الخلية المنفصلة مناسبة عندما يكون عبء صناعة الثقوب مستقرًا بما يكفي لشغل وحدة CNC مخصصة وتحتاج القطع المشكّلة إلى قدرة ثني منفصلة. كما تتيح لكل ماكينة حمل عدد أكثر تخصصًا. المقابل هو مساحة أرضية إضافية وعمل قيد التنفيذ ومناولة نقل وتحكم إنتاجي.
قارن الترتيبين بأسبوع عينة موجّه. ضمن قطع Busduct المتكررة وطرف محول صعبًا وأعمال تغييرات هندسية. احسب عمليات النقل واعتمادات أول قطعة إلى جانب حركة الماكينة.
أبقِ العمليات غير الآلية مرئية
لا يُكمل تثقيب وقص وثني القضبان الصلبة كل موصل محول أو Busduct. حسب الرسم، قد يتطلب المسار أيضًا التفزير أو التثقيب أو إنهاء الحواف أو التنظيف أو الطلاء أو العزل أو الوصل واختبارات كهربائية أو أبعادية.
صنّف كل عملية ضمن واحدة من أربع فئات في RFQ:
- تنفذها الماكينة المقترحة؛
- تنفذها ماكينة أخرى موردة في المشروع نفسه؛
- ينفذها المشتري أو مقاول من الباطن؛
- غير مطلوبة لعائلة المنتجات الممثلة.
يمنع هذا تفسير عرض «خط قضبان» كامل على أنه يشمل عملًا لم يُثبت أو يُسعّر يومًا.
نفّذ تجربة قبول تُجهد الهندسة
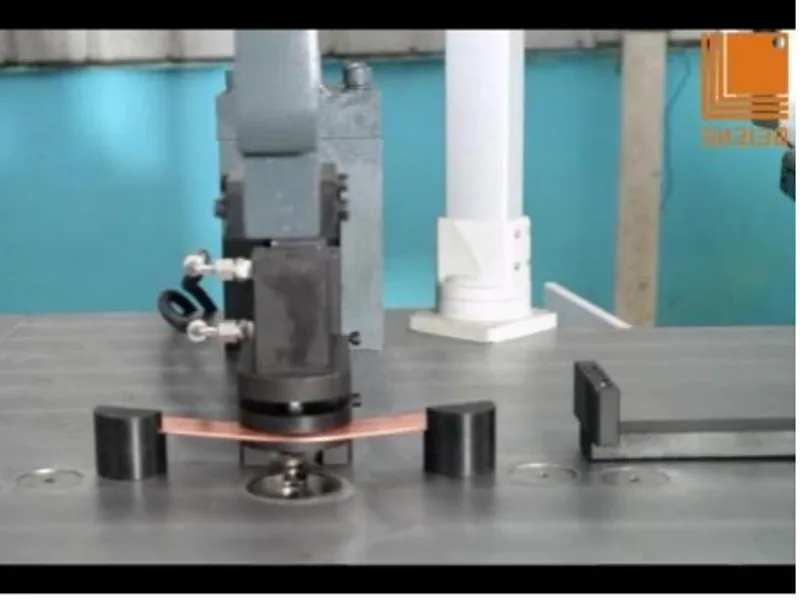
يجب أن تتضمن مجموعة الاختبار أكثر من عينة قصيرة ومسطحة. اختر موصلًا طويلًا واحدًا على الأقل، ونمط ثقوب أطراف كثيفًا، وانحناءة ذات وصول مقيّد. وإذا كان الثني الالتوائي مطلوبًا، فاحرص على المادة والطول والاتجاه الفعليين.
استخدم مراجعة الرسم وطريقة الفحص الخاصة بالمشتري. قس موضع الثقوب من مراجع datum المحددة، وحالة نهاية القص، وزاوية الانحناء، وأبعاد التجميع النهائي. افحص أوجه وحواف التلامس بحثًا عن أضرار تسببها الدعامات أو الملاقط أو النقل.
يوضح بروتوكول FAT وSAT كيفية الحفاظ على الظروف والنتائج بين اختبارات المصنع والموقع. وفي هذا التطبيق، ينبغي أن يسجّل كشف القبول أيضًا رمز العدة ودفعة المادة وترتيب الدعم وأي تصحيح يدوي استُخدم لاجتياز القطعة.
اكتب عرض السعر حول سير العمل الكامل
يجب أن يتضمن عرض سعر قابل للمقارنة لآلة قضبان توصيل المحولات الماكينة، ومجموعة العدد المحددة، ودعم المخزون، ومناولة القطع النهائية، وملفات البرمجيات، والتكوين الكهربائي، والتدريب، ومسؤولية الفحص. وينبغي أن يسرد الميزات غير المدعومة بوضوح لا يقل عن المدعومة.
استخدم صفحة حلول المحولات وBusduct لمراجعة سياق التطبيق، ثم أرسل مصفوفة القطع والرسومات التمثيلية. رد المورّد المفيد ليس «مناسبة للمحولات»، بل مسار عملية مرتبط بمعدات وعدد وحدود وأدلة قبول محددة بالاسم.
الماكينة ذات الصلة
ماكينة CNC لثني قضبان التوصيل
اطّلع على المواصفات والتجهيزأرسل رسوماتك ومعلومات المواد ومتطلبات الإنتاج لاختيار تجهيز الماكينة المناسب.
اطلب عرض سعرالأسئلة الشائعة
ما وظائف الماكينة اللازمة لقضبان توصيل المحولات؟
تحتاج معظم قضبان المحولات الصلبة إلى قطع مضبوط وثقوب أطراف وانحناءة مسطحة أو رأسية أو مُزاحة أو التوائية واحدة على الأقل. وتعتمد تركيبة الماكينات الدقيقة على أبعاد القضيب وهندسة الأطراف ومزيج الدفعات، وما إذا كان التثقيب أو التفزير أو الطلاء أو التجميع يبقى عمليات منفصلة.
هل قوة الثني هي المواصفة الوحيدة المهمة للنحاس السميك؟
لا. قد تكون مساحة العدد المتاحة ونصف قطر الانحناء والمشوار والتحكم في الارتداد المرن ودعم قطعة العمل وإمكانية الوصول حول الشكل النهائي أكثر تقييدًا من القوة الاسمية. اختبر أوسع قطعة وأكثرها تقييدًا لدى المشتري.
هل يجب تنفيذ تثقيب وثني قضبان المحولات على ماكينة واحدة؟
يمكن أن تناسب محطة متعددة الوظائف واحدة العمل المختلط منخفض الحجم، بينما تدعم ماكينات التثقيب والثني المنفصلة الإنتاج المتوازي والعدد المتخصص. قارن مزيج القطع الكامل بعد تسييره بدلًا من افتراض أن ترتيبًا واحدًا أفضل عالميًا.
ماذا يجب أن يتضمن اختبار FAT لآلة قضبان توصيل المحولات؟
يجب أن يستخدم FAT نحاسًا ورسومات وعددًا يختارها المشتري، بما في ذلك قطعة طويلة ونمط ثقوب أطراف صعب وانحناءة مقيّدة. افحص موضع الثقوب ونهاية القص وزاوية الانحناء والشكل النهائي وأي أضرار مناولة ظاهرة.