
FAT i SAT maszyny CNC do szyn: protokół odbioru dla kupującego
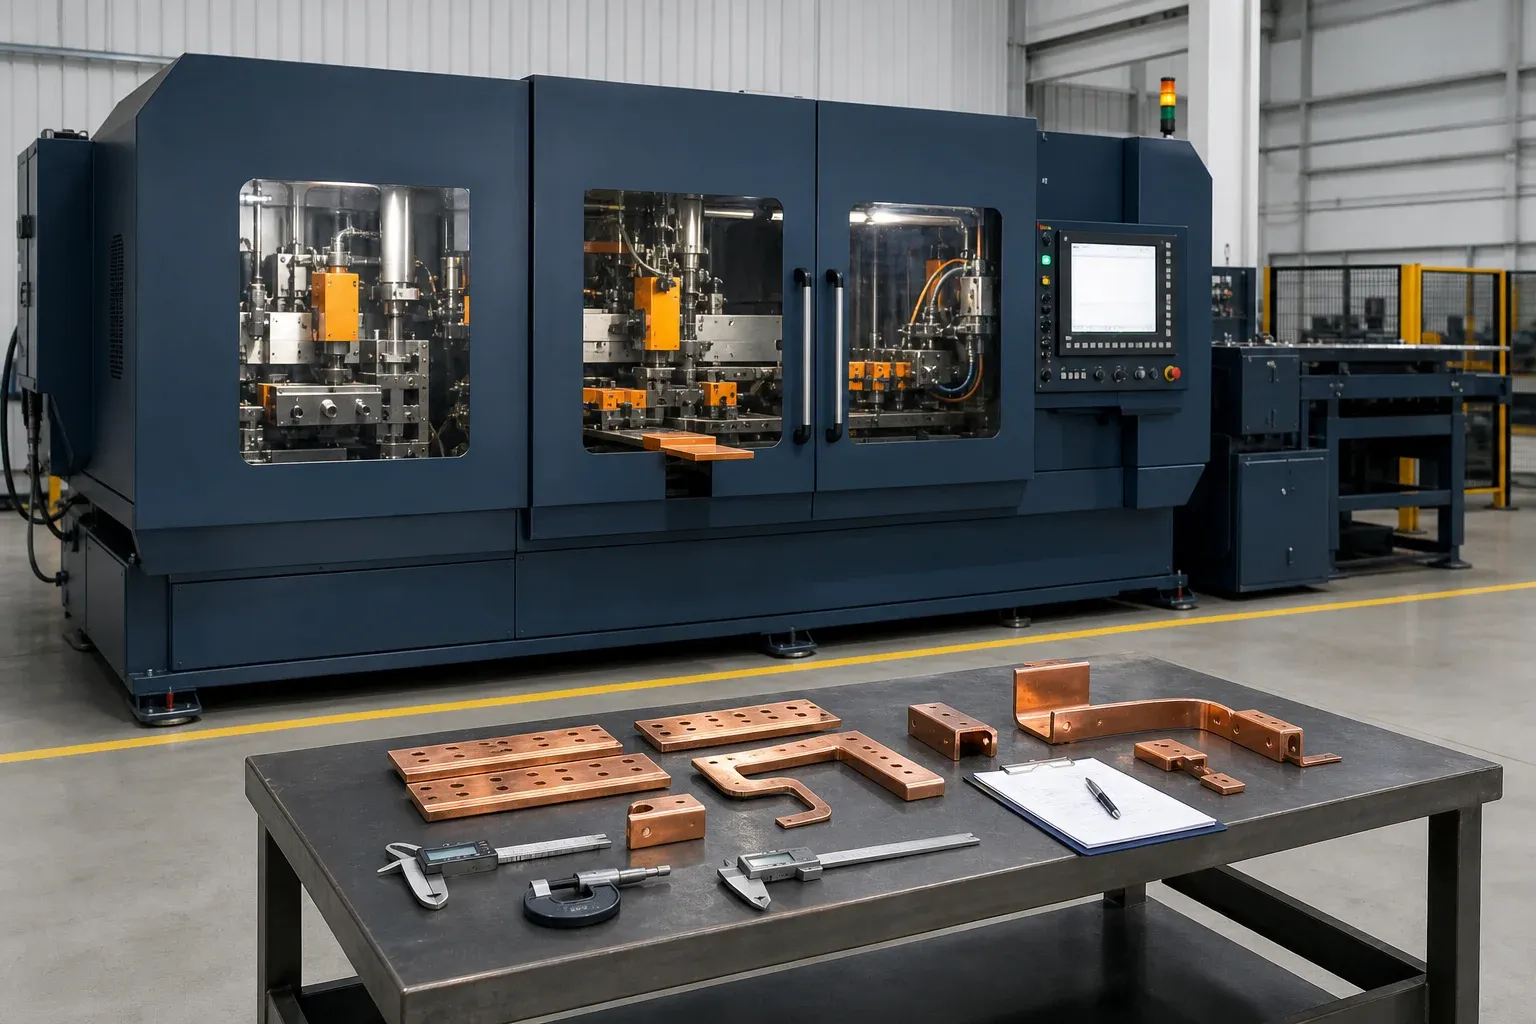
Odbiór maszyny powinien odpowiedzieć na jedno pytanie handlowe: czy dostawca przekazał konfigurację i zdolność określone w umowie zakupu? Starannie przygotowany pokaz, cykl na pusto i jedna dobrana próbka nie dają takiej odpowiedzi.
FAT maszyny CNC do szyn wymaga miedzi zatwierdzonej przez kupującego, reprezentatywnych rysunków, uzgodnionych metod pomiaru oraz kryteriów zaliczenia. SAT potwierdza następnie, że transport, instalacja, media, lokalna integracja zabezpieczeń, programy i szkolenie zachowują odebraną zdolność w zakładzie kupującego.
Plan odbioru należy napisać przed zamknięciem zamówienia
Protokół ma siłę negocjacyjną przed zamówieniem, ale niewielką, gdy maszyna jest już zapakowana. Plan FAT/SAT należy dołączyć do specyfikacji technicznej lub umowy. Powinien określać:
- model, opcje, oprzyrządowanie, oprogramowanie i media maszyny;
- obowiązujące rysunki i formalne specyfikacje dostawcy;
- odpowiedzialność kupującego i dostawcy;
- materiały próbne, pliki detali i wymagane ilości;
- cechy, metody pomiaru i źródła kryteriów;
- liczebność próbek i reguły statystyczne, jeśli są stosowane;
- kontrole bezpieczeństwa wykonywane przez osoby wykwalifikowane;
- warunki i wyłączenia próby wydajności;
- dokumenty, dane surowe, zdjęcia i kopie zapasowe;
- obsługę odstępstw, powtórnych testów, spraw otwartych i zgody na wysyłkę;
- udział świadków, w tym zdalne dowody, jeśli są dopuszczone.
Ten artykuł nie jest źródłem liczbowych limitów odbiorczych. Muszą one wynikać z zamówienia, zatwierdzonej specyfikacji, rysunków detali próbnych, oceny ryzyka i właściwych norm.
Poradnik badania dokładności i powtarzalności maszyny CNC do szyn pomaga przełożyć te limity na macierz cech z bazami, powtórzeniami, przyrządami, wynikami surowymi i działaniami naprawczymi.
Wybierz detale reprezentujące zakres produkcji
Przed wyborem próbek należy zbudować macierz rodzin detali. Powinna obejmować cienki i gruby materiał, wąskie i szerokie szyny, małe i duże otwory, podłużne wycięcia, powtarzalne wzory, proste cięcia, krótkie resztki, jeśli są objęte umową, gięcie płaskie i na sztorc, odsadzenia, gięcia U oraz najtrudniejszą zależność między otworem a gięciem.
Nie każda maszyna wykonuje każdą operację. Komórki wykrawająco-tnącej nie należy odrzucać z powodu niezakontraktowanego gięcia. Giętarki nie należy przyjmować na podstawie jednego łatwego kuponu 90°, jeśli specyfikacja obejmuje odsadzenia lub gięcie na sztorc.
Należy stosować gatunek i stan przewodnika wskazany przez kupującego. Materiał zastępczy może zmienić siłę wykrawania, gratu, reakcję na gięcie i sprężynowanie. Każdą próbkę trzeba oznaczyć, aby wynik pozostawał powiązany z materiałem, rysunkiem, programem, narzędziem i kolejnością wykonania.
Przed obróbką miedzi sprawdź konfigurację i dokumenty
Tabliczkę znamionową i dostarczoną konfigurację należy porównać z zamówieniem. Trzeba sprawdzić tożsamość i numer seryjny, osie, osłony, sterowanie, silnik i zasilanie, układy hydrauliczne lub pneumatyczne, opcje, narzędzia standardowe i specjalne, licencje, języki oraz akcesoria.
W przypadku zamówień do UE przechodzących przez okres zmiany w styczniu 2027 r. podstawę zgodności należy uzgodnić oddzielnie z użyciem listy zakupowej dotyczącej unijnego rozporządzenia maszynowego. Zaliczenie FAT nie zastępuje oceny zgodności ani nie ustala prawnej daty wprowadzenia maszyny do obrotu.
Kontrola dokumentów przed uruchomieniem powinna obejmować:
- zatwierdzony rysunek ogólny i informacje o fundamencie;
- właściwą dokumentację elektryczną, hydrauliczną i pneumatyczną;
- instrukcje obsługi i utrzymania;
- informacje o ryzyku i bezpieczeństwie przypisane dostawcy;
- wykaz narzędzi, rysunki, instrukcje ustawiania i limity;
- identyfikację i status kalibracji wyposażenia pomiarowego;
- sposób archiwizacji oprogramowania i parametrów PLC, HMI i CNC;
- wykaz części zamiennych i materiałów eksploatacyjnych;
- podpisaną macierz prób i puste formularze wyników.
Podczas FAT należy zapisać warunki mediów. Maszyna badana przy innym zasilaniu lub ciśnieniu niż umowne może nie odtworzyć wyniku po instalacji.
Badaj każdą operację przez mierzalne wyniki
Wykrawanie i położenie cech
Należy sprawdzić otwory okrągłe, podłużne wycięcia, powtarzalne wzory i wszystkie cechy specjalne objęte zamówieniem. Mierzy się rozmiar, położenie od określonych baz, podziałkę, odległość od krawędzi, orientację, grat i odkształcenie. Dokładność pierwszego detalu trzeba oddzielić od powtarzanej produkcji po cyklach lub zmianach narzędzia.
Dla stanowiska wykrawająco-tnącego DHCNC-BP-60 należy użyć formalnie zaoferowanej konfiguracji i rysunku próbnego kupującego. Nie można zakładać, że każda funkcja lub akcesorium z karty produktu znajduje się w zakupionym pakiecie.
Cięcie i jakość krawędzi
Należy zmierzyć długość, prostopadłość, jeśli jest wymagana, stan krawędzi, odkształcenie oraz zakontraktowane zachowanie resztki lub zacisku. Stosuje się podany zakres materiałów. Trzeba zapisać, czy wynik uzyskano w normalnej sekwencji programu, czy podczas ręcznie zoptymalizowanego pokazu.
Gięcie i kompensacja sprężynowania
Na wymaganym materiale należy sprawdzić kąt, położenie gięcia, odsadzenie, wzajemne położenie ramion, płaszczyznę końcową i powtarzalność. Jeśli przezbrojenie wchodzi w zakres odbioru, próba powinna obejmować przywołanie programu i nowe ustawienie. Stanowisko gnące DHAC-BB-H lub maszynę wielofunkcyjną DH303-8P bada się wyłącznie względem operacji, narzędzi i zakresów zatwierdzonego zamówienia.
Uruchom reprezentatywną sekwencję, nie tylko pojedyncze ruchy
Po próbach pojedynczych należy wykonać detal lub małą rodzinę zbliżoną do produkcji. Próba powinna obejmować wczytanie programu, orientację materiału, zaciski, dobór narzędzi, kolejność operacji, zmianę detalu, normalne alarmy, dozwolone instrukcją wznowienie oraz kontrolę końcową.
Jeśli wydajność jest warunkiem umowy, trzeba określić, czy czas obejmuje załadunek, wybór programu, zmianę narzędzia, gratowanie, pomiar i czynności operatora. Należy podać kwalifikacje operatora, wielkość partii, materiał i kryteria jakości. Krótki cykl na sucho nie jest wydajnością gotowych detali.
Należy też sprawdzić, czy zgodnie z zatwierdzonym projektem maszyna odrzuca lub bezpiecznie obsługuje spodziewane błędy wejściowe. Nie wolno wywoływać niebezpiecznego błędu ani omijać zabezpieczenia w celu „udowodnienia” funkcji.
Bezpiecznie sprawdź osłony i kontrolę energii
Walidację bezpieczeństwa muszą zaplanować i przeprowadzić osoby wykwalifikowane zgodnie z oceną ryzyka maszyny i wymaganiami miejsca docelowego. ISO 12100 określa ramy oceny i zmniejszania ryzyka związanego z maszynami. IEC 60204-1:2016 wraz ze zmianą 1:2021 jest aktualnym dokumentem odniesienia IEC dotyczącym wyposażenia elektrycznego maszyn w chwili publikacji; należy potwierdzić jego status dla projektu.
Dla zakładów pracy w USA użytecznym punktem wyjścia są materiały OSHA dotyczące osłon maszyn oraz 29 CFR 1910.147 dotyczący kontroli niebezpiecznej energii. Nie zastępują one oceny właściwej dla danej maszyny i zakładu.
Zespół odbiorowy może według zatwierdzonej procedury sprawdzić zatrzymania awaryjne, osłony, blokady, zachowanie przy ponownym uruchomieniu, alarmy, informacje o odłączaniu i zgromadzoną energię hydrauliczną lub pneumatyczną. Nie wolno wyłączać blokady, sięgać do strefy niebezpiecznej ani improwizować próby odłączania energii.
Zamknij FAT dowodami i procedurą spraw otwartych
Każdy wynik powinien wskazywać wymaganie, próbkę, metodę, przyrząd, surowy odczyt, status, świadka i plik dowodowy. Programy i parametry użyte do przyjętych detali należy zachować.
| Wynik FAT | Wymagane działanie |
|---|---|
| Zaliczone | podpisać wynik i zachować dowody |
| Niezaliczone, możliwe do korekty przed wysyłką | udokumentować korektę i przeprowadzić uzgodniony lub nadzorowany powtórny test |
| Otwarty dokument lub drobny punkt | wyznaczyć właściciela i termin oraz ustalić, czy blokuje zwolnienie |
| Odstępstwo techniczne | uzyskać pisemną akceptację techniczną i handlową |
| Krytyczna wada bezpieczeństwa | zablokować zwolnienie do czasu korekty i udanego powtórnego testu |
Zgoda na wysyłkę powinna odwoływać się do zamkniętego raportu i pozostałych zatwierdzonych spraw otwartych. Ustne obietnice i zdjęcia bez surowych pomiarów nie zamykają niezgodności.
SAT potwierdza instalację i przekazanie
SAT nie jest ślepym powtórzeniem całego FAT. Należy potwierdzić uszkodzenia transportowe, tożsamość maszyny, wymagane zakotwienie i wypoziomowanie, media, lokalne osłony i dostęp, odciąg lub gospodarkę odpadami, odtworzenie oprogramowania, ustawienia sieci i integrację z urządzeniami poprzedzającymi lub następnymi.
Zachowany program referencyjny należy uruchomić na kontrolowanym materiale i porównać wynik z FAT przy zachowaniu uzgodnionej metody i warunków. Następnie trzeba zakończyć szkolenie operatorów i utrzymania, przekazać informacje o odłączaniu energii, kopie zapasowe, inwentarz części i narzędzi oraz końcową listę usterek.
Poradnik obsługi posprzedażowej opisuje dalsze wsparcie. SAT powinien wykazać, że kupujący ma dokumenty, umiejętności i zasoby potrzebne do rozpoczęcia tej fazy eksploatacji.
Zastosuj listę do konfiguracji maszyny
| Obszar próby | Uniwersalny | Komórka wykrawająco-tnąca | Maszyna wielofunkcyjna | Stanowisko gnące |
|---|---|---|---|---|
| Dostarczona konfiguracja i dokumenty | Tak | Tak | Tak | Tak |
| Media, alarmy, sterowanie, kopie | Tak | Tak | Tak | Tak |
| Osłony i zatwierdzone kontrole bezpieczeństwa | Tak | Tak | Tak | Tak |
| Geometria i powtarzalność otworów/wycięć | Jeśli dotyczy | Główne | Wymagane, jeśli ujęte | Nie |
| Długość cięcia i stan krawędzi | Jeśli dotyczy | Główne | Wymagane, jeśli ujęte | Nie |
| Geometria gięcia płaskiego/na sztorc/offset | Jeśli dotyczy | Nie | Według zakupionych funkcji | Główne |
| Przywołanie programu i przezbrojenie | Tak | Tak | Tak | Tak |
| Reprezentatywna sekwencja produkcyjna | Tak | Rodzina wykrawana/cięta | Rodzina operacji mieszanych | Rodzina gięta |
| Szkolenie, części, narzędzia i końcowa kopia | Tak | Tak | Tak | Tak |
Katalog maszyn pomoże zdefiniować konfigurację; reprezentatywne materiały i rysunki można następnie przesłać przez formularz oceny technicznej. Skuteczny odbiór zaczyna się, gdy obie strony uzgodnią, co będzie mierzone — nie w chwili włączenia maszyny.
Powiązana maszyna
Maszyna CNC do wykrawania i cięcia szyn prądowych
Zobacz parametry i konfiguracjęPrześlij rysunki, informacje o materiałach i wymagania produkcyjne, aby dobrać konfigurację maszyny.
Poproś o ofertęNajczęściej zadawane pytania
Czym różni się FAT od SAT maszyny do szyn?
FAT przed wysyłką sprawdza u dostawcy zakontraktowaną konfigurację i parametry. SAT u kupującego potwierdza stan po transporcie, instalację, media, lokalną integrację zabezpieczeń, odtworzone programy, wyniki detali wzorcowych, szkolenie i przekazanie.
Jakich próbek miedzi użyć podczas FAT?
Należy użyć materiału zatwierdzonego przez kupującego oraz reprezentatywnych rodzin detali obejmujących wymagane grubości i szerokości, otwory, podłużne wycięcia, cięcia, rodzaje i kolejność gięcia, wykończenie oraz trudne zależności bazowe. Potrzebny jest detal zbliżony do produkcyjnego, a nie wyłącznie próbka pokazowa dostawcy.
Ile detali potrzeba do sprawdzenia powtarzalności?
Nie ma jednej uniwersalnej liczby. Należy ją uzgodnić przed zakupem odpowiednio do cechy, tolerancji, oczekiwanej zmienności, czasu cyklu, ryzyka i statystycznej reguły decyzji. Protokół musi odróżniać dokładność ustawienia od wyników w powtarzanych cyklach.
Co zrobić, gdy maszyna nie spełni punktu FAT?
Należy zapisać wymaganie, wynik, dowody, przyczynę lub działanie zabezpieczające, osobę odpowiedzialną, termin korekty i sposób ponownego testu. Trzeba określić, czy problem blokuje wysyłkę, może zostać zamknięty przed wysyłką, czy wymaga jednoznacznie zatwierdzonego odstępstwa technicznego i handlowego.
Jakie dokumenty trzeba przekazać po SAT?
Należy przekazać zatwierdzone specyfikacje, instrukcje, dokumentację elektryczną i hydrauliczną, kopie oprogramowania i parametrów, wykazy narzędzi i części, zapisy kalibracji i prób, wyniki FAT/SAT, informacje BHP i utrzymania ruchu, protokoły szkoleń oraz końcową listę spraw otwartych.