
Produkcja szyn prądowych do rozdzielnic — kontrola procesu
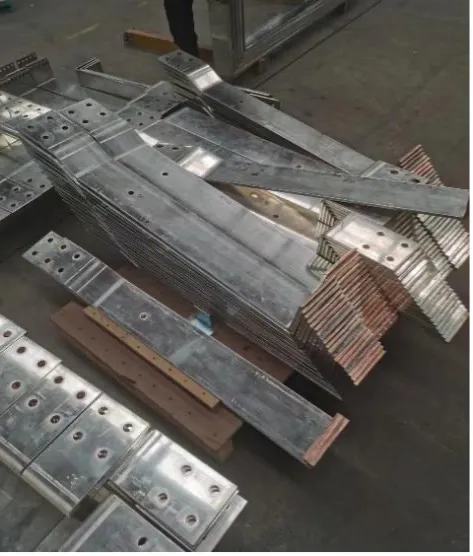
Produkcja szyn prądowych do rozdzielnic przekształca zatwierdzony projekt elektryczny i mechaniczny w powtarzalne przewodniki. Sam wybór maszyny nie zapewnia zgodności zestawu. Dział produkcji zachowuje wymagania projektu poprzez kontrolę materiału, baz, wykrawania, cięcia, gięcia, przygotowania powierzchni, oznakowania i pomiarów.
Ten poradnik łączy wymagania rysunkowe z kontrolą na hali. W zakresie odstępów izolacyjnych, weryfikacji przyrostu temperatury, wytrzymałości zwarciowej, właściwości dielektrycznych i bezpieczeństwa zawsze stosuj aktualną specyfikację projektu oraz właściwe normy.
1. Zacznij od zweryfikowanego projektu rozdzielnicy
Przed skierowaniem szyn do produkcji nadzorowany rysunek lub model cyfrowy powinien określać:
- gatunek materiału, stan umocnienia oraz powłokę metaliczną lub izolacyjną;
- szerokość, grubość i długość gotowej części;
- bazy odniesienia i kolejność gięcia;
- wymiary i położenie otworów oraz fasolek, a także odległości od krawędzi;
- kąt, kierunek i promień wewnętrzny gięcia;
- miejsca połączenia z izolatorami, zaciskami, łącznikami i obudową;
- wymagania dotyczące gratu, powierzchni, płaskości i wyglądu;
- numer części, rewizję i oznaczenie fazy lub pozycji;
- metodę kontroli i granice akceptacji.
Operator nie powinien dopowiadać brakujących wymagań na podstawie poprzedniego projektu. Wyjaśniaj je w ramach nadzorowanej zmiany konstrukcyjnej.
2. Kontroluj materiał na wejściu
Miedź i aluminium inaczej reagują na cięcie, wykrawanie, gięcie, nakładanie powłok i przygotowanie połączeń. Nawet w jednej rodzinie materiałowej stan umocnienia i grubość wpływają na sprężynowanie oraz wymaganą siłę.
Przy przyjęciu powiąż każdą partię z:
- specyfikacją zakupu i świadectwem dostawcy;
- gatunkiem i stanem umocnienia materiału;
- zmierzoną szerokością i grubością;
- stanem powierzchni i opakowania ochronnego;
- numerem wytopu, partii lub wewnętrznym numerem identyfikacyjnym;
- zatwierdzeniem zamiennika, jeśli występuje.
Długie szyny przechowuj na podporach zapobiegających trwałemu odkształceniu. Oddziel materiał niepowlekany, z powłoką metaliczną i z warstwą izolacyjną, aby chronić powierzchnie i uniknąć pomyłek.
3. Ustal spójne bazy dla całej marszruty
Błąd skumulowany często wynika ze zmiany bazy między operacjami. Określ sposób ustalania części do wykrawania, cięcia, gięcia i kontroli końcowej.
| Cecha | Decyzja dotycząca bazowania |
|---|---|
| Układ otworów | Krawędź, koniec lub istniejąca cecha przyjęta za zero |
| Długość cięcia | Naddatek półfabrykatu i gotowy koniec odniesienia |
| Pozycja gięcia | Styczna, oś lub odniesienie narzędzia |
| Kierunek gięcia | Strona skierowana w górę lub w dół i orientacja części |
| Kilka gięć | Kolejność i cecha wyznaczająca następne ustawienie |
| Dopasowanie końcowe | Punkty współpracy sprawdzane w przyrządzie montażowym lub obudowie |
Nazwa programu powinna zawierać numer części i rewizję. Zablokuj użycie nieaktualnych wersji i zachowaj zatwierdzoną kartę ustawienia z narzędziem oraz stanem materiału.
4. Kontroluj wykrawanie otworów i fasolek
Dla każdej cechy potwierdź wymiar narzędzia, luz, orientację i pozostającą szerokość materiału przy krawędziach oraz sąsiednich otworach. Nie ograniczaj kontroli do nominalnego położenia środka:
- wymiar i kształt cechy;
- podziałka i położenie względem ustalonej bazy;
- odległość od krawędzi;
- kierunek gratu i dopuszczalna wysokość;
- odkształcenie, zaokrąglenie wejściowe lub naderwanie;
- zużycie narzędzia i usuwanie wykrojonego odpadu;
- położenie względem przyszłej linii gięcia.
Po zmianie programu, narzędzia, partii materiału lub ustawienia wykonaj pierwszą sztukę do kontroli. Zapisz rzeczywiste wyniki, nie tylko znak zaliczenia.
5. Kontroluj cięcie i długość
Jakość cięcia wpływa na kolejne bazowanie i dopasowanie połączeń. Określ:
- długość gotową i temperaturę pomiaru, jeśli ma znaczenie;
- dopuszczalne odchylenie prostopadłości lub kąta;
- stan krawędzi i sposób gratowania;
- koniec po cięciu pełniący funkcję bazy produkcyjnej;
- podparcie długich lub ciężkich przekrojów;
- segregację odcinków do ponownego wykorzystania według materiału i partii.
Wykorzystanie materiału obliczaj z rzeczywistej listy części, długości prętów i zasad zagospodarowania resztek. Korzyści z nestingu sprawdzaj dla identycznych zamówień i reguł.
6. Kontroluj gięcie
Gięcie zmienia kąt, pozycję, powierzchnię, a czasem także wzajemne położenie wcześniej wykrawanych cech. Nadzorowany proces obejmuje:
- gatunek, stan umocnienia i grubość materiału;
- identyfikację stempla, matrycy lub narzędzia gnącego;
- promień wewnętrzny i orientację narzędzia;
- kolejność gięć i kontrolę kolizji;
- próbę sprężynowania i zatwierdzoną korektę;
- sposób pomiaru kąta oraz pozycji gięcia;
- kontrolę w warunkach roboczych, gdy nagrzewanie w produkcji ma znaczenie;
- ochronę powłok i powierzchni wykończonych.
Nie przenoś korekty bez sprawdzenia między partiami materiału. Wykonaj pierwszą próbkę i aktualizuj wyłącznie nadzorowaną recepturę.
7. Gratowanie, powłoki i połączenia
Obróbka musi zachować konstrukcję połączenia. Usuń ostre krawędzie i luźny grat bez zmiany wymaganej geometrii styku. Przed nakładaniem powłok metalicznych, innych powłok lub izolacji określ miejsca maskowania i sposób obróbki powierzchni styków elektrycznych.
Dla połączeń montowanych projektant powinien określić przygotowanie powierzchni, elementy złączne, układ podkładek, metodę dokręcania oraz zapis kontroli. Aluminium wymaga szczególnej kontroli tlenków i przygotowania powierzchni — stosuj zatwierdzony proces i instrukcje danego systemu połączeń.
8. Oprzyj plan kontroli na ryzyku
Nie każdy wymiar wymaga takiej samej częstotliwości pomiaru. Klasyfikuj cechy według skutków niezgodności i stabilności procesu.
| Etap | Typowe kontrole |
|---|---|
| Przyjęcie materiału | Identyfikacja, grubość, szerokość i stan powierzchni |
| Pierwsza sztuka | Wszystkie krytyczne cechy rysunkowe i orientacja |
| W toku produkcji | Pozycje wysokiego ryzyka, stan narzędzi i nadzór nad recepturą |
| Po gięciu | Kąt, pozycja gięcia, skręcenie i wymiary współpracujące |
| Końcowy | Numer części/rewizja, wykończenie, pełna geometria i liczba sztuk |
| Dopasowanie montażowe | Wsporniki, zaciski, odstępy między fazami i dopasowanie do obudowy |
Dla cech krytycznych zapisuj przyrząd, operatora, datę, numer części/partii i wartość pomiaru. Identyfikowalny wynik jest bardziej użyteczny niż zdjęcie suwmiarki.
9. Dobierz urządzenia do przepływu produkcji
Trójstanowiskowa maszyna do szyn
Warto ją rozważyć, gdy wykrawanie, cięcie i gięcie mają być dostępne dla osobnych operatorów na niewielkiej powierzchni produkcji mieszanej. Oceń współdziałanie stanowisk, transport materiału, wymianę narzędzi i rzeczywistą marszrutę. Zobacz maszynę 3 w 1 DH303-8P.
Maszyna CNC do wykrawania i cięcia
Warto ją rozważyć, gdy wąskie gardło tworzą powtarzalne układy otworów i fasolek, wykorzystanie programów oraz przepływ cięcia. Sprawdź pozycjonowanie i import plików na rysunkach kupującego. Zobacz maszynę DHCNC-BP-60 do wykrawania i cięcia CNC.
Osobna giętarka CNC do szyn
Warto ją rozważyć, gdy kontrola gięcia, różne orientacje i powtarzalne receptury uzasadniają wydzielone stanowisko. Zweryfikuj kąty i kompensację sprężynowania dla rzeczywistego zakresu materiałów. Zobacz giętarkę CNC DHAC-BB-H.
Przy wyborze całej konfiguracji skorzystaj z poradnika doboru maszyny CNC do szyn prądowych.
10. Oblicz wydajność z danych całej marszruty
Nie mnoż najkrótszej operacji dostawcy przez minuty zmiany. Modeluj pełny proces:
- Wyodrębnij reprezentatywne rodziny części.
- Policz wykrawania, cięcia, gięcia, ustawienia i przemieszczenia.
- Zmierz czas programowania, załadunku, rozładunku i kontroli.
- Uwzględnij przezbrojenia, konserwację i realistyczną dostępność.
- Ustal, czy po automatyzacji wąskie gardło przeniesie się w inne miejsce.
- Zweryfikuj założenia podczas FAT lub badania czasów.
W produkcji mieszanej elastyczne stanowisko pracujące równolegle może przewyższać szybszy pojedynczy cykl. Przy powtarzalnych rodzinach większe znaczenie mogą mieć ponowne użycie programów i automatyczne pozycjonowanie. Wynik zależy od struktury produkcji.
11. FAT procesu produkcji szyn do rozdzielnic
Wybierz próbki reprezentujące ryzyko:
- najdłuższy i najkrótszy materiał wejściowy;
- minimalne i maksymalne grubości;
- gęste układy otworów i otwory blisko linii gięcia;
- różne kierunki gięcia;
- powierzchnie powlekane lub zabezpieczone, jeśli występują;
- części współpracujące ze stałymi zaciskami lub wspornikami.
Wymagaj surowych wyników pomiarów, rewizji programów, identyfikatorów narzędzi i wykazu niezgodności. FAT ma pokazać przepływ rzeczywiście stosowany w zakładzie, łącznie z ustawieniem, kontrolą i odtworzeniem programów.
12. Zachowaj dokumentację produkcyjną
Końcowy zapis powinien łączyć:
partia materiału → rewizja rysunku → rewizja programu → narzędzia/ustawienie → operator/maszyna → pomiary → partia obróbki powierzchniowej → pozycja w rozdzielnicy
Taki łańcuch ułatwia analizę problemów i zapobiega nieograniczonym poszukiwaniom po wykryciu późniejszej niezgodności. Dostarcza też danych do doskonalenia narzędzi, konserwacji i harmonogramowania bez wymyślania ogólnych procentów oszczędności.
Powiązana maszyna
Maszyna CNC do wykrawania i cięcia szyn prądowych
Zobacz parametry i konfiguracjęPrześlij rysunki, informacje o materiałach i wymagania produkcyjne, aby dobrać konfigurację maszyny.
Poproś o ofertęNajczęściej zadawane pytania
Czy użycie maszyny CNC do szyn zapewnia zgodność rozdzielnicy?
Nie. Obróbka CNC może poprawić kontrolę i identyfikowalność wymiarów, lecz zgodność zależy od całego zweryfikowanego projektu, materiałów, połączeń, wsporników, odstępów izolacyjnych, zabezpieczeń i kontroli produkcji. Kryteria odbioru muszą wynikać z dokumentów danego projektu i aktualnych norm.
Które wymiary szyn należy kontrolować w produkcji?
Kontroluj cechy krytyczne względem baz rysunkowych: położenie otworów i fasolek, odległości od krawędzi, długość cięcia, pozycję i kierunek gięcia, promień wewnętrzny, kąt, skręcenie, płaskość oraz miejsca współpracy ze wspornikami lub zaciskami. Rysunek powinien określać sposób pomiaru każdej cechy.
Jak wybrać między maszyną 3 w 1 a osobnymi maszynami CNC?
Stanowisko 3 w 1 pasuje do produkcji mieszanej z operatorami pracującymi równolegle. Osobne maszyny do wykrawania/cięcia i gięcia pasują do rozdzielonych przepływów, powtarzalnych programów i większego wykorzystania. Decyduj na podstawie marszruty, struktury partii, wąskich gardeł, transportu wewnętrznego i wyników FAT, nie ogólnej deklaracji wydajności.