Przejdź do treści
DH CNC Busbar Machine
Precyzyjna giętarka serwohydrauliczna

DHAC-BB-H — giętarka CNC do szyn prądowych

Serwohydraulika | Na płask · Na sztorc · Skręcanie · Gięcie Z/U

Dedykowane serwohydrauliczne centrum gięcia szyn na płask, na sztorc, skręcania i ciasnych gięć U. Dopasuj siłę nominalną 400 kN i zakres pracy oprzyrządowania do największego detalu z miedzi lub aluminium, a następnie potwierdź powtarzalność kąta podczas FAT na próbkach dostarczonych przez kupującego.

Certyfikacja

ISO 9001

Dokładność gięcia

Deklarowana ±0,2°

Prędkość gięcia

0-5 m/min

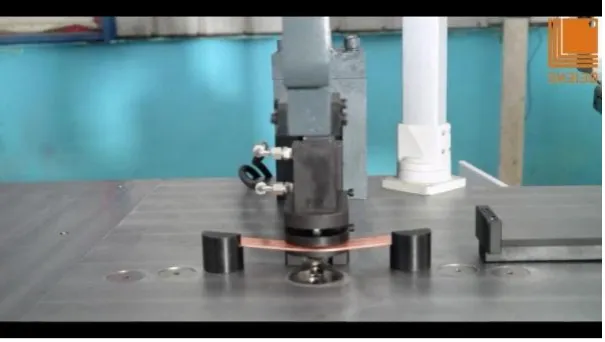
GIĘTARKA: DHAC-BB-H POKAZ PRODUKCJI
* Fabryczny pokaz serwohydraulicznej giętarki DHAC-BB-H dostępnej z magazynu.

DHAC-BB-H — informacje zakupowe

DHAC-BB-H to dedykowana serwohydrauliczna platforma gięcia w pętli zamkniętej, oferująca deklarowaną dokładność gięcia ±0,2°, powtarzalność osi Y ±0,02 mm i niskoprofilowe narzędzia do gięć U o minimalnej szerokości wewnętrznej 40 mm. Jest przeznaczona do produkcji rozdzielnic, transformatorów i kompaktowych sztywnych szyn prądowych, w której korzyści przynoszą kontrolowane receptury kompensacji sprężynowania, powtarzalne programy i osobne stanowisko gięcia.

SPECYFIKACJA TECHNICZNA I MATRYCE

Jakie parametry techniczne definiują serwohydrauliczną giętarkę CNC DHAC-BB-H?

Porównaj rygorystyczne tolerancje gięcia po prawej stronie ze specjalistycznymi konfiguracjami narzędzi na zamówienie po lewej.

GWARANCJE PRECYZJI GIĘCIA

KONTROLA ZGODNOŚCI ZAPOBIEGAJĄCA PROBLEMOM Z GIĘCIEM

  • Automatyczna kompensacja kąta sprężynowania: Liniały optyczne mierzą siłę kontaktu siłownika, aby automatycznie kompensować dryft temperaturowy.
  • Proporcjonalne sterowanie serwo Siemens: Gwarantuje utrzymanie dokładności powtarzalności skoku w granicach ±0,02 mm.
  • Prowadnice i łożyska HIWIN z Tajwanu: Granice pozycjonowania wózków prowadnic pozostają wolne od dryftu pod obciążeniem.
Dobór konfiguracji maszyny

Nasz plan zakupu DHAC-BB-H bezpośrednio z fabryki zapewnia szybki zwrot z inwestycji. Końcowa faktura indywidualna na warunkach FOB, CIF lub DAP zależy od:

  • Konfiguracja serwonapędów AC: Układy sterowania serwo w pętli zamkniętej dla jednej lub dwóch osi.
  • Dostosowanie napięcia do zakładu: Uzwojenia silników wykonywane na zamówienie do lokalnej sieci (np. 220V/60Hz, 440V/60Hz, 480V/60Hz).
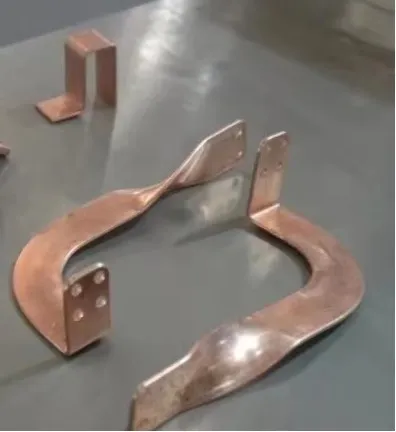
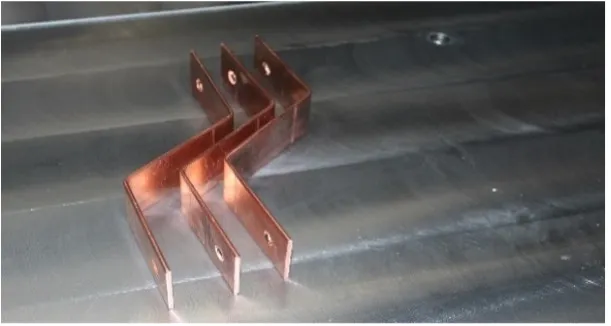
  • Niestandardowe konfiguracje matryc: Specjalistyczne narzędzia do skręcania, indywidualne parametry ciasnych gięć U lub grawerowane stemple do wytłaczania oznaczeń firmowych.

Specyfikacja DHAC-BB-H

Norma weryfikacji: ISO 9001:2015
Specyfikacja DHAC-BB-H
Siła nominalna 400 kN
Dokładność gięcia ±0,2°
Powtarzalność osi Y ±0,02 mm
Minimalna szerokość wewnętrzna gięcia U 40 mm
Gięcie na płask (szerokość × grubość) 200 × 15 mm
Gięcie na sztorc (szerokość × grubość) 125 × 15 mm
Maksymalny kąt gięcia 90°
Maksymalny skok stempla gnącego 250 mm
Przesuw zderzaka bocznego (oś X) 1200 / 2000 mm
Maksymalna prędkość osi X 50 m/min
Prędkość gięcia osi Y 0 - 5 m/min
Moc serwomotoru osi Y 5,5 kW
Moc serwomotoru osi X 0,75 kW
Łączna moc zainstalowana 8,0 kW
Masa całkowita 2100 kg
Wymiary maszyny 2900 × 1350 × 1850 mm
Uzyskaj plan gięcia na DHAC-BB-H
Katalog zestawów narzędzi do gięcia na zamówienie

Przegląd specjalistycznych narzędzi do gięcia

Nasze wstępnie skalibrowane zawory proporcjonalne umożliwiają szybką wymianę narzędzi do gięcia ciężkich przekrojów, aby dostosować maszynę do baterii pojazdów elektrycznych lub linii dystrybucji dużej mocy.

01

Narzędzia do gięcia na płask

Standardowe gięcie na płask pod kątem pionowym z dokładnością ±0,2° w grubych blachach.

02

Narzędzia do gięcia na sztorc

Precyzyjne gięcie na sztorc do szaf z szynami prądowymi o małych prześwitach.

03

Narzędzie do skręcania

Matryce skręcające na zamówienie do złożonych układów nakładających się szyn.

04

Zwarte gięcie U: 40 mm

Stempel o ultracienkim profilu do szyn łączących baterie pojazdów elektrycznych.

Jakie komponenty klasy przemysłowej zastosowano w DHAC-BB-H?

Elementy klasy przemysłowej pochodzące wyłącznie ze zweryfikowanych na całym świecie łańcuchów dostaw Siemens, Inovance, HIWIN, Atos i NSK.

Sterowanie i układ elektryczny
Sterownik PLC
Siemens Niemcy
Styczniki i zabezpieczenia przeciążeniowe
Siemens Niemcy
Panel operatorski
Przemysłowy komputer na zamówienie z dotykowym HMI
Układ serwomotorów
Inovance (X / Y) Sterowanie w pętli zamkniętej
Czujniki i wyłączniki krańcowe
Siemens / Omron
Prowadzenie i przeniesienie napędu
Prowadnice liniowe
HIWIN Tajwan
Śruby kulowe
HIWIN / TBI Tajwan
Wózki prowadzące
TBI Klasa precyzyjna
Łożyska
NSK Japonia
Hydraulika i silniki
Zawory elektromagnetyczne
Atos Włochy; sterowanie proporcjonalne
Pompy hydrauliczne
Albert Stany Zjednoczone
Przewody wysokociśnieniowe
Import z Niemiec

Jak wypada DHAC-BB-H na tle tradycyjnych giętarek hydraulicznych pod względem całkowitego kosztu posiadania?

Porównaj DHAC-BB-H z tradycyjnymi giętarkami z silnikiem indukcyjnym i podejmij świadomą decyzję zakupową.

Na wąskim ekranie tabelę można przewijać poziomo. Przy obsłudze klawiaturą ustaw fokus na obszarze tabeli i użyj strzałek.

Jak wypada DHAC-BB-H na tle tradycyjnych giętarek hydraulicznych pod względem całkowitego kosztu posiadania?
Parametr wydajności Rozwiązanie DHAC-BB-H Tradycyjne giętarki
Dokładność kąta gięcia ±0,2° Od ±0,5° do ±1,5°
Powtarzalność osi Y ±0,02 mm Od ±0,05 mm do ±0,15 mm
Minimalna szerokość wewnętrzna gięcia U 40 mm Od 50 mm do 65 mm
Technologia napędu gięcia Energooszczędny proporcjonalny napęd serwohydrauliczny Standardowy energochłonny napęd hydrauliczny z silnikiem indukcyjnym
Główny układ sterowania Przemysłowy PLC Siemens Podstawowe płytki sterujące z mikrokontrolerem
Integracja oprogramowania Zunifikowana platforma 3D wspólna z wykrawaniem Niezależny podstawowy panel HMI z kodem G

Jak DH CNC rozwiązuje typowe wąskie gardła przy gięciu szyn prądowych?

Jak DH CNC kompensuje sprężynowanie i pokonuje ograniczenia przestrzenne dzięki przemyślanej konstrukcji i sterownikom Siemens.

PROBLEM: Odchyłki kąta spowodowane temperaturą oleju i zmianami grubości materiału

W standardowych giętarkach hydraulicznych odchyłki sięgają od ±1,0° do ±1,5°, gdy olej nagrzewa się podczas pracy lub zmienia się twardość miedzi. Prowadzi to do braków i problemów z łukiem elektrycznym w gotowych rozdzielnicach.

ROZWIĄZANIE DH CNC

Kompensacja sprężynowania w czasie rzeczywistym. DHAC-BB-H wykorzystuje precyzyjne zawory proporcjonalne współpracujące z enkoderami optycznymi ze szklaną podziałką. PLC Siemens dynamicznie mierzy siłę kontaktu siłownika, aby obliczyć opór związany z grubością materiału, i koryguje przemieszczenie skoku, zapewniając dokładność ±0,2°.

PROBLEM: Brak możliwości wykonywania zwartych gięć dla nowych technologii energetycznych i pojazdów elektrycznych

Nowoczesne pakiety akumulatorów pojazdów elektrycznych i kompaktowe rozdzielnice UPS wymagają bardzo małych odstępów. Tradycyjne giętarki ograniczają duże wymagane prześwity mechaniczne, z minimalną szerokością wewnętrzną wynoszącą co najmniej 50 mm.

ROZWIĄZANIE DH CNC

Oprzyrządowanie do zwartych gięć U. Nasz frezowany na zamówienie blok gnący z żeliwa sferoidalnego i stempel o wąskim profilu umożliwiają wykonywanie gięć U o szerokości wewnętrznej zaledwie 40 mm bez zgniatania miedzi.

PROBLEM: Rozdzielone procesy cięcia i gięcia

Opracowywanie układu otworów w jednym programie, a kątów gięcia w drugim sprzyja błędom ręcznego wprowadzania danych. Skutkiem są przesunięte otwory i niedopasowanie elementów podczas montażu rozdzielnicy.

ROZWIĄZANIE DH CNC

Zunifikowana platforma danych. DHAC-BB-H korzysta z tej samej bazy danych oprogramowania co nasza wykrawarka DHCNC-BP-60. Współrzędne oblicza się tylko raz, a następnie przesyła, co eliminuje kumulowanie się błędów.

Jaka jest krzywa uczenia się, zwrot z inwestycji i globalny zakres zastosowań maszyny DHAC-BB-H?

Techniczna ocena wpływu giętarki serwo DHAC-BB-H na produkcję rozdzielnic, efektywność energetyczną i integrację z siecią elektroenergetyczną.

Krzywa uczenia się wynosząca 4 godziny

Standardowe giętarki hydrauliczne wymagają wysoko wykwalifikowanych operatorów, którzy stale regulują granice skoku siłownika i ręcznie mierzą odkształcenie kątowe, aby skompensować sprężynowanie miedzi.

Stanowisko DHAC-BB-H łączy zderzak tylny z serwonapędem AC o wysokiej rozdzielczości z automatyczną kompensacją kąta sprężynowania. Nowi operatorzy importują parametry CAD DXF/STEP bezpośrednio do panelu dotykowego. System automatycznie kalibruje cykle gięcia, dzięki czemu pracownicy produkcji wykonują idealne gięcia ±0,3° po 4 godzinach szkolenia. Zasadę działania opisuje Kontrola sprężynowania miedzi. Obliczenia siły dla różnych grubości miedzi i matryc V przedstawia Obliczanie siły i tonażu gięcia.

Do 40% oszczędności energii i ograniczona konserwacja

DHAC-BB-H z proporcjonalnym układem serwohydraulicznym pobiera energię elektryczną wyłącznie podczas roboczych skoków siłownika. Obniża to rachunki za energię o 35–40% względem starszych pomp z silnikami indukcyjnymi pracującymi w sposób ciągły.

Jednolita, odlewana rama monoblokowa z żeliwa sferoidalnego zapobiega rozkalibrowaniu podczas transportu, oszczędzając 3000–5000 USD na kalibracji rozruchowej wykonywanej przez zewnętrznych techników w zakładzie. Wytrzymałe układy uszczelniające wydłużają żywotność komponentów i obniżają długoterminowe koszty eksploatacji.

Zgodność z rozdzielnicami i sieciami elektroenergetycznymi

Zaprojektowana specjalnie dla sieci przesyłu średniej i dużej mocy: rozdzielnic, stacji dystrybucyjnych, skrzynek sterowniczych, zacisków akumulatorów i połączeń transformatorów przemysłowych.

Aby wyeliminować elektryczne przeszkody przy rozruchu, uzwojenia silników i zawory proporcjonalne są wstępnie kalibrowane do regionalnej sieci przemysłowej: 220 V/440 V przy 60 Hz dla Meksyku i Ameryki Łacińskiej, 480 V przy 60 Hz dla USA i Kanady oraz 380 V/400 V przy 50 Hz dla Europy, Azji i Bliskiego Wschodu. Wysyłka odbywa się w próżniowych workach antykorozyjnych przeznaczonych do transportu morskiego.

Pokaz stacji gięcia CNC DHAC-BB-H dostępnej z magazynu

Pełny film z demonstracji w naszym zakładzie precyzyjnej giętarki serwohydraulicznej DHAC-BB-H dostępnej z magazynu. Pokazuje obróbkę szyn z miedzi T2 i konstrukcję monoblokową.

Otwórz film MP4
Porozmawiaj z inżynierem aplikacyjnym