
Cięcie szyn miedzianych gilotyną czy piłą: wybór według krawędzi i wydajności
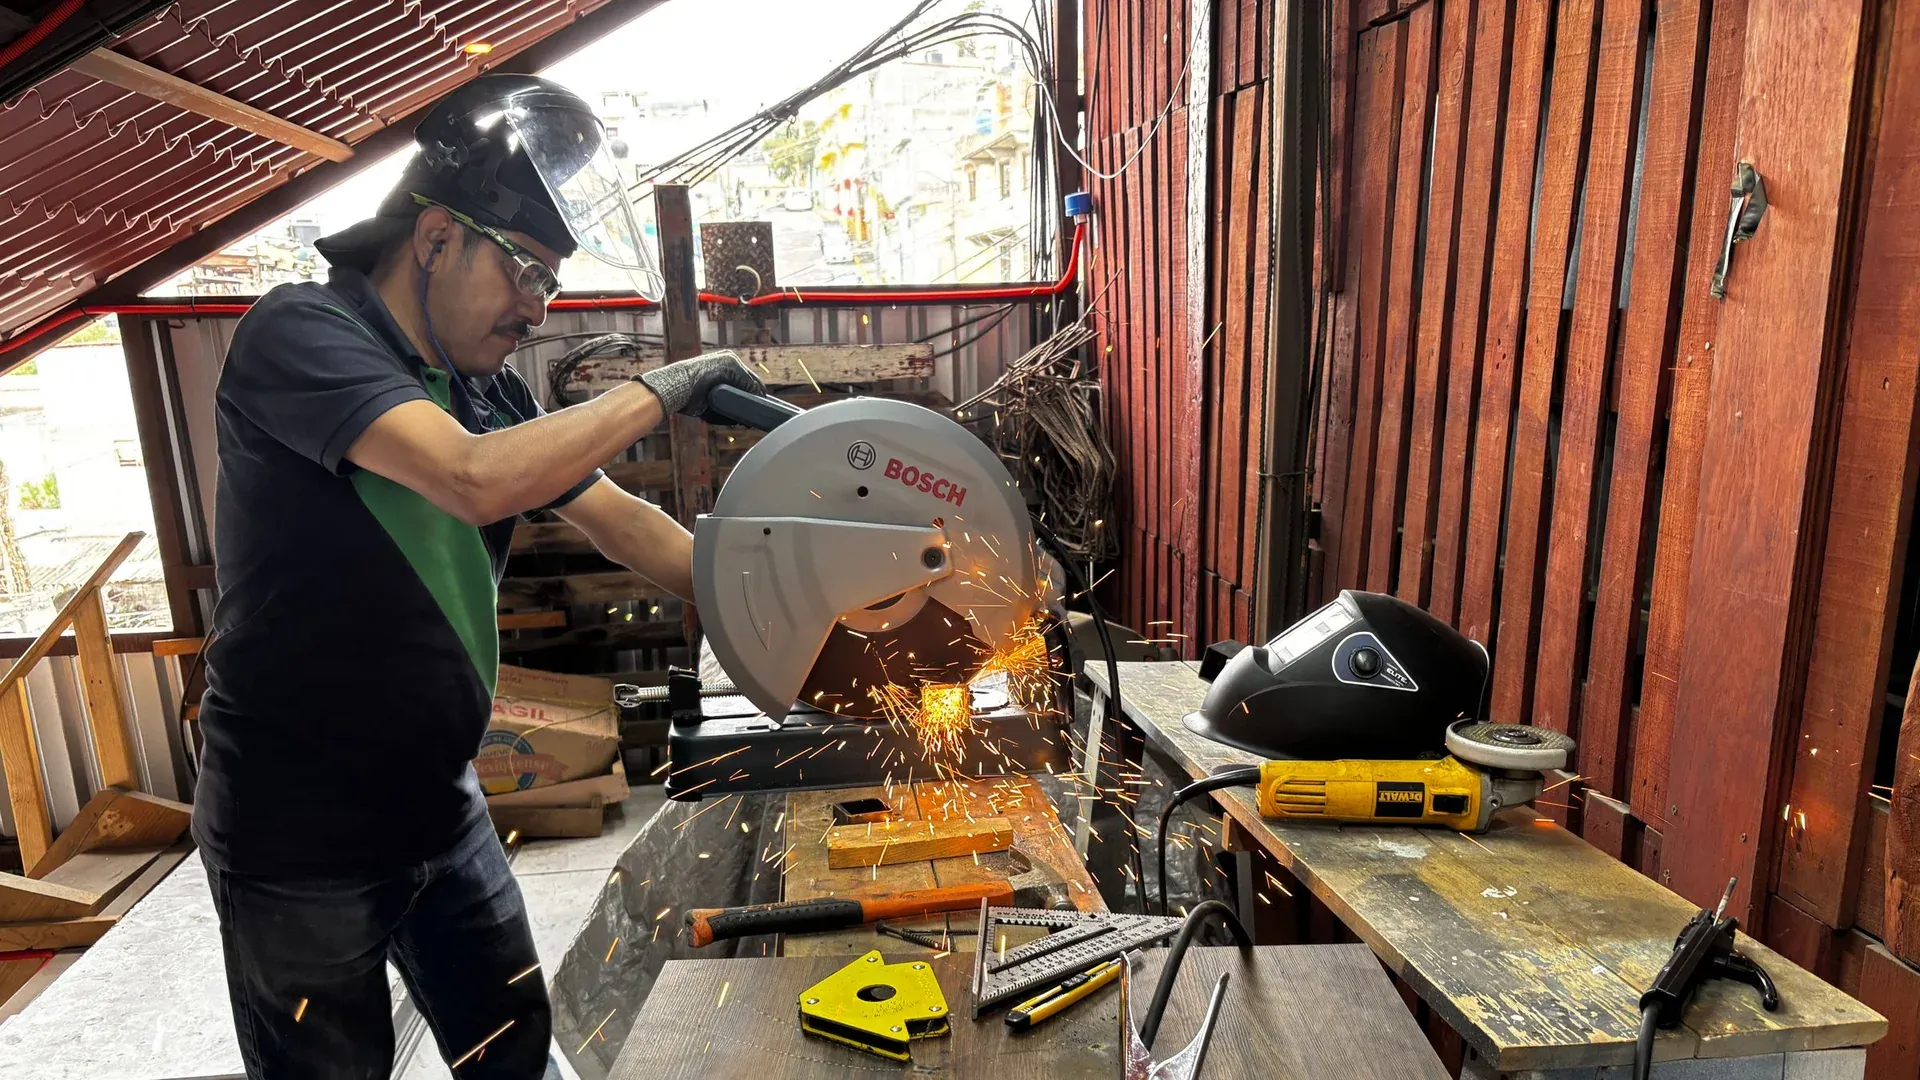
Wybierz cięcie szyn miedzianych gilotyną, gdy szybkie cięcia proste, kompaktowa integracja i brak rzazu na szerokość piły są cenne, a uzyskana krawędź spełnia wymagania dalszego procesu. Wybierz cięcie piłą, gdy przekrój materiału, geometria końca lub wymagania wykończenia uzasadniają wolniejsze cięcie z wytwarzaniem wiórów. Żadnej z metod nie należy przyjmować na podstawie ogólnego stwierdzenia o „gładkiej” czy „bez zadziorów” krawędzi.
Decyzja należy do planu procesu, ponieważ odcięty koniec staje się bazą, odniesieniem gięcia, powierzchnią styku lub widocznym elementem wykończenia w kolejnych operacjach.
Zrozum, co każdy proces robi z krawędzią
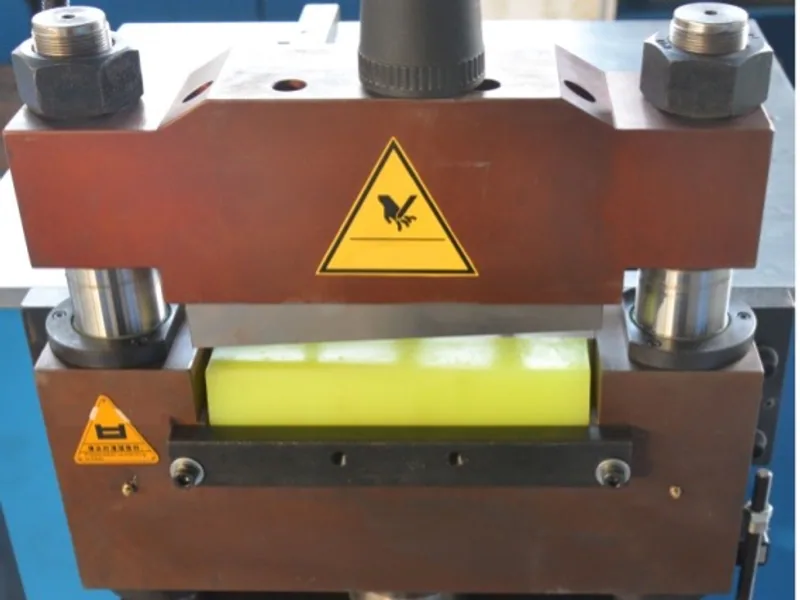
Gilotyna rozdziela szynę, wciskając materiał między dwie krawędzie tnące. W przekroju powstaje wywinięcie przy wejściu, strefa wygładzona, strefa pęknięcia oraz zadzior przy wyjściu. Ogólne wskazówki dotyczące cięcia i wykrawania AHSS wyjaśniają, jak luz i stan narzędzia wpływają na te strefy. Przykłady dotyczą stali blachowych, więc mechanizm jest przydatny, ale odbiór specyficzny dla miedzi musi nadal pochodzić z próbki miedzi.
Piła usuwa materiał wzdłuż drogi ostrza. Tworzy rzaz i wióry, a stan końca zależy od typu ostrza, geometrii zębów, posuwu, podparcia, smarowania i materiału. Cięcie piłą może ograniczyć wyraźne wywinięcie i pęknięcia po słabym cięciu gilotynowym, ale może wprowadzać ślady zębów, ciepło, zanieczyszczenie wiórami lub cięcia nieprostopadłe.
Nie sprowadzaj porównania do „gilotyna jest zgrubna”, a „piła jest czysta”. Dobrze utrzymana gilotyna może wytwarzać kontrolowaną krawędź produkcyjną, a źle podparta piła może dawać nieakceptowalny koniec.
Porównaj wymagania wpływające na całkowity czas procesu
| Czynnik decyzyjny | Cięcie gilotynowe | Cięcie piłą |
|---|---|---|
| Materiał usuwany przy cięciu | Brak ciągłego rzazu na szerokość ostrza | Rzaz na szerokość ostrza zamienia się w wióry |
| Typowy ruch | Krótkie rozdzielenie wymuszone siłą | Stopniowe wchodzenie zębów |
| Sygnatura krawędzi | Wywinięcie, wygładzenie, pęknięcie i możliwy zadzior | Ślady piły i możliwy zadzior na wyjściu |
| Porządek i czystość | Brak luźnych wiórów piły po cięciu | Wymagane zbieranie wiórów i czyszczenie |
| Rytm produkcji | Często odpowiedni do powtarzalnych cięć prostych | Często wolniejszy, ale elastyczny dla różnych przekrojów i warunków cięcia |
| Kluczowe nastawy | Luz między nożami, ostrość, wyrównanie i docisk | Dobór ostrza, posuw, podparcie, smarowanie i usuwanie wiórów |
Dolicz czas operacji następczych. Szybkie cięcie wymagające rozległej korekcji krawędzi może nie być szybszą drogą. Wolniejsza piła wytwarzająca wióry w pobliżu chronionej powierzchni styku może dodać prace czyszczenia i kontroli.
Poradnik usuwania zadziorów z szyn wyjaśnia, jak kontrolować późniejsze wykończenie krawędzi bez uszkadzania powierzchni styku.
Pozwól, by funkcja końca decydowała o wymaganiach krawędzi
Zdefiniuj, jaką funkcję pełni odcięty koniec w gotowym produkcie.
- Jeśli staje się swobodnym końcem bez styku, wystarczyć może kontrolowany wymóg zadzioru i stępienia krawędzi.
- Jeśli pozycjonuje część do późniejszego wykrawania, dominować mogą prostopadłość i powtarzalność długości.
- Jeśli staje się złączem lub powierzchnią styku, wymagana jest jawna kontrola płaskości, czystości i przygotowania powierzchni.
- Jeśli jest gięty blisko końca, odkształcenia i ryzyko pęknięcia krawędzi mogą wpływać na formowanie.
- Jeśli będzie platerowany lub izolowany, ostre krawędzie i wbite wióry mogą tworzyć późniejsze wady.
Nie określaj wykończenia kosmetycznego tam, gdzie potrzebne jest funkcjonalne. I odwrotnie — nie płać za precyzyjny koniec cięty piłą, jeśli następna operacja celowo go usuwa lub obrabia.
Uwzględnij mocowanie i pozostałości w porównaniu uzysku
Cięcie gilotynowe pozwala uniknąć rzazu na szerokość piły, ale pełne gniazdowanie nadal wymaga materiału na chwyt, pozycjonowanie i stabilne cięcia końcowe. Maszyna może też wymagać minimalnego końca, którego nie da się obrobić automatycznie. Piłowanie tworzy rzaz przy każdym cięciu i może wymagać własnej długości mocowania oraz naddatku na docięcie.
Przepuść tę samą listę części przez obie oferty. Zapisz materiał wejściowy, długość dobrej części, pozostałości do ponownego użycia, planowany odrzut, rzaz lub stratę cięcia oraz materiał odrzucony. Nie porównuj najlepszego przypadku gniazdowania jednego dostawcy z konserwatywnym planem produkcyjnym innego.
W przypadku trasy CNC wykrawanie i cięcie gilotynowe zapytaj, jak oprogramowanie uwzględnia linię cięcia, strefę mocowania i materiał resztkowy. Strona produktu DHCNC-BP-60 służy do wstępnej oceny obwiedni części i dostępnego procesu, a próbka kupującego ustala rzeczywistą krawędź i uzysk.
Sprawdź odkształcenia i podparcie
Gilotyna wywiera dużą siłę skupioną. Jeśli luz, stan noży, docisk lub podparcie są niewłaściwe, koniec może się skręcić, wygiąć łukowo lub pokazać nadmierny zadzior. Piła przykłada inne obciążenie przez dłuższy czas; niewystarczające podparcie nadal może pozwolić długiej szynie drgać lub wyjść z prostopadłości.
Kontroluj część w swobodnym, udokumentowanym stanie podparcia. Nie dociskaj odciętego końca do stołu i nie zapisuj tylko długości. Sprawdź prostopadłość końca, miejscowe odkształcenia i prostoliniowość długiej szyny tam, gdzie cechy te wpływają na późniejsze pozycjonowanie lub montaż.
Podparcie stosowane w próbie powinno odpowiadać oferowanej maszynie. Cięcie próbne na krótkim odcinku nie waliduje układu transportu szyn o długości sześciu metrów.
Przeprowadź kontrolowane porównanie na próbkach
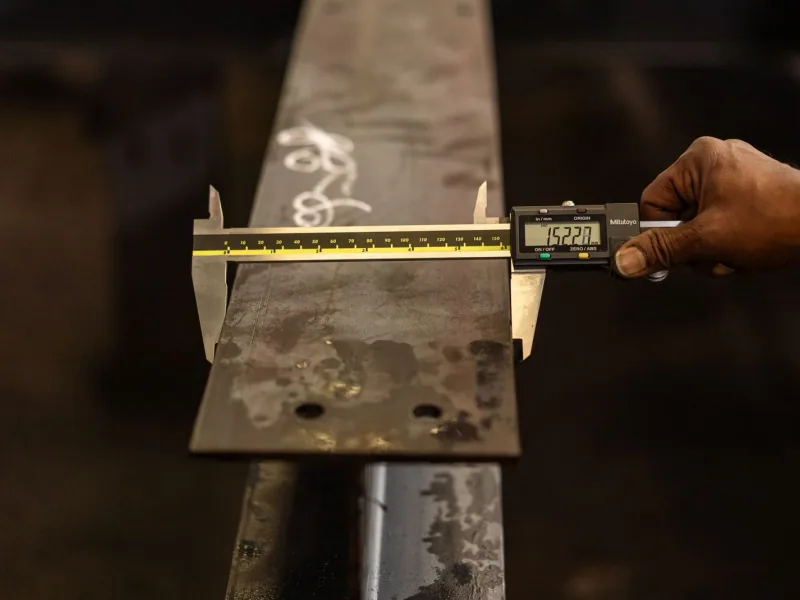
Użyj tej samej partii materiału, szerokości, grubości i długości docelowych. Uwzględnij nowy lub udokumentowany stabilny stan narzędzia, a następnie wykonaj wystarczającą liczbę cięć, aby zaobserwować powtarzalność, a nie kontrolować tylko pierwszego detalu.
Zmierz:
- długość gotową i prostopadłość końca;
- widoczne strefy krawędzi i maksymalny zadzior w określonych miejscach;
- miejscowe wygięcie łukowe, skręcenie lub uszkodzenie powierzchni styku;
- czas procesu wraz z załadunkiem, cięciem, rozładunkiem i wymaganym czyszczeniem;
- czas przezbrojenia i wymiany narzędzia;
- wióry, odpadki i długość pozostałości nadającej się do ponownego użycia;
- czas potrzebny na usuwanie zadziorów, czyszczenie i kontrolę końcową.
Użyj listy kontrolnej odbioru gotowych szyn, aby powiązać wynik cięcia z późniejszymi wymaganiami odbioru.
Napisz wymaganie dla maszyny tnącej możliwe do odbioru
W przypadku cięcia gilotynowego podaj zakres materiału, przekrój, układ noży i docisku, minimalną obrabialną pozostałość, wymaganą kontrolę krawędzi, metodę utrzymania narzędzia i zakres wymiany. W przypadku piłowania dodaj specyfikację ostrza, założenie rzazu, zakres posuwu, smarowanie, zbieranie wiórów i odpowiedzialność za czyszczenie.
Poproś dostawcę o wskazanie warunków wymagających wykończenia wtórnego. Jeśli proces jest zintegrowany z wykrawaniem lub gięciem, pokaż pełną sekwencję i potwierdź, że cięcie nie zmienia dalszej bazy ani nie uszkadza chronionej powierzchni.
Użyj poradnika doboru maszyn CNC do szyn, aby umiejscowić decyzję o cięciu w szerszej trasie rodziny części. Dla prac z transformatorami i szynoprzewodami poradnik obróbki grubej miedzi dodaje wymagania obsługi długich części i dostępu do gięcia, które mogą zmienić wybór.
Powiązana maszyna
Maszyna CNC do wykrawania i cięcia szyn prądowych
Zobacz parametry i konfiguracjęPrześlij rysunki, informacje o materiałach i wymagania produkcyjne, aby dobrać konfigurację maszyny.
Poproś o ofertęNajczęściej zadawane pytania
Co jest lepsze do szyn miedzianych: cięcie gilotynowe czy piłą?
Cięcie gilotynowe jest zwykle atrakcyjne przy szybkich cięciach prostych, bez rzazu na szerokość piły i luźnych wiórów, natomiast cięcie piłą może odpowiadać grubym przekrojom lub wymaganiom jakości końca, które uzasadniają wolniejszy proces z wytwarzaniem wiórów. Właściwy wybór zależy od rzeczywistego materiału, wymagań dla krawędzi i dalszego przebiegu procesu.
Czy gilotyna do szyn może wytworzyć krawędź całkowicie bez zadziorów?
Nie należy deklarować uniwersalnego braku zadziorów. Krawędź cięta gilotynowo zawiera strefy wywinięcia, wygładzenia i pęknięcia, a zadzior zależy od luzu między nożami, ich ostrości, materiału i podparcia. Trzeba zdefiniować limit kontrolny i zweryfikować go na materiale produkcyjnym.
Czy cięcie piłą marnuje więcej miedzi niż cięcie gilotynowe?
Piła usuwa rzaz na szerokość ostrza, natomiast gilotyna nie tworzy takiego ciągłego rzazu. Oba procesy mogą jednak wymagać odpadów początkowych i końcowych, naddatku na mocowanie i materiału odrzuconego — dlatego należy porównać zmierzony uzysk przy tym samym planie gniazdowania i materiału.
Co należy skontrolować po cięciu szyny?
Należy skontrolować długość gotową, prostopadłość końca, widoczne wywinięcie lub zadzior, odkształcenia, uszkodzenia powierzchni i czystość. Dodać kontrolę funkcjonalną, jeśli koniec staje się powierzchnią styku lub bazą dla późniejszego wykrawania, gięcia albo montażu.