
Transformatör bara işleme makineleri: kalın bakır iş akışını doğru tanımlayın
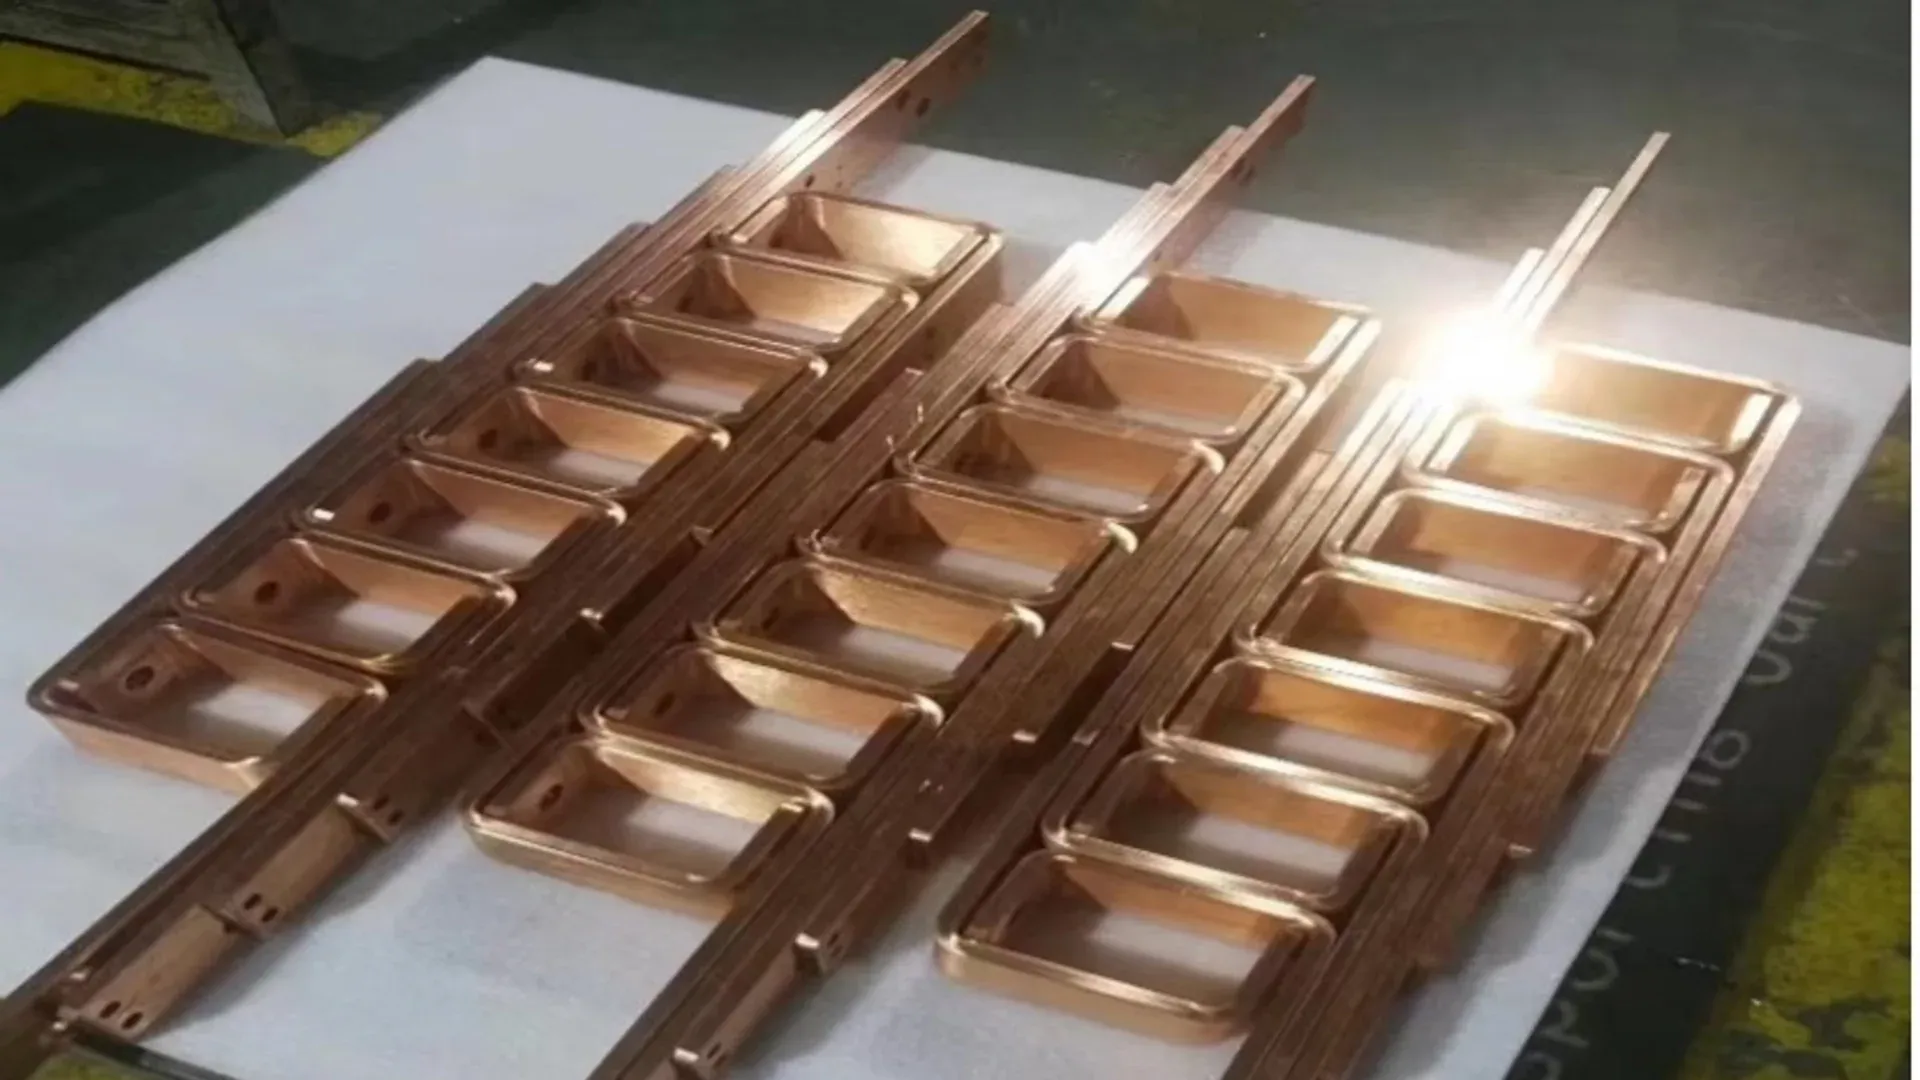
Bir transformatör bara işleme makinesi, kalın bakır iş akışının bir parçası olarak spesifiye edilmelidir. Nominal kuvvet önemlidir; ancak uzun parça desteği, terminal deliği doğruluğu, bükme erişimi, geri esneme kontrolü ve güvenli elleçleme, önerilen hücrenin gerçek komponenti üretip üretemeyeceğini genellikle belirler.
Bu bir üretim sorunudur; tek bir makinenin transformatör tedarik kısıtlarını çözebileceği iddiası değildir. Ocak 2026’daki bir sunumda ABD Enerji Bakanlığı, transformatör tedarik zinciri çalışmasında transformatörleri ve kesicileri, büyüme, yenileme ve dayanıklılık için gerekli kritik şebeke bileşenleri arasında tanımladı. Kapasite ekleyen bir üretici yine de ekipmanı serbest bırakılmış iletken ailelerine ve kalite planına göre boyutlandırmalıdır.
Bitmiş terminalleri proses gereksinimlerine çevirin
Montaj arayüzünden başlayın. Transformatör ve bara kanalı iletkenleri aynı bakır stoğunu paylaşabilir; yine de bitmiş geometrileri ve üretim ritimleri farklı olabilir.
Transformatör terminal bağlantıları genellikle bir bağlantı plakasını, bir veya daha fazla bükmeyi ve buşinge ya da sargı ucuna ulaşması gereken uzun bir kolu birleştirir. Bara kanalı iletkenleri bir ürün platformu boyunca tekrarlanma eğilimindedir; ancak kontrollü uç hazırlığı, ek yeri delik desenleri ve muhafaza bölümleri arasında ofsetler gerektirebilir.
Şu alanlarla bir parça matrisi oluşturun:
| Bitmiş parça gereksinimi | Makine veya hücre yansıması |
|---|---|
| Uzun düz kol | Çizik veya kalıcı sehim olmadan giriş, ara ve çıkış desteği |
| Yoğun terminal delikleri veya yuvaları | Takım bulunurluğu, konumlandırma yöntemi ve muayene erişimi |
| Düz, dikey, Z veya U büküm | Takım geometrisi, açıklık, strok ve çarpışma boşluğu |
| Burulma veya bileşik büküm | Özel takım, kontrollü sıra ve dönüş boyunca parça desteği |
| Kaplanmış veya yalıtılmış yüzey | Korumalı temas, işlem sırası ve elleçleme kontrolleri |
| Parça ailelerinde büyük çeşitlilik | Program kontrolü, geçiş yöntemi ve esnek takım depolama |
Önceki kalın bakır transformatör bara üretimi rehberi, bükme ve terminal kalitesi mekaniğini ele alır. Rota matrisi, önerilen ekipmanın hangi özellikleri göstermesi gerektiğini belirledikten sonra onu kullanın.
Makine zarfını süreç zarfından ayırın
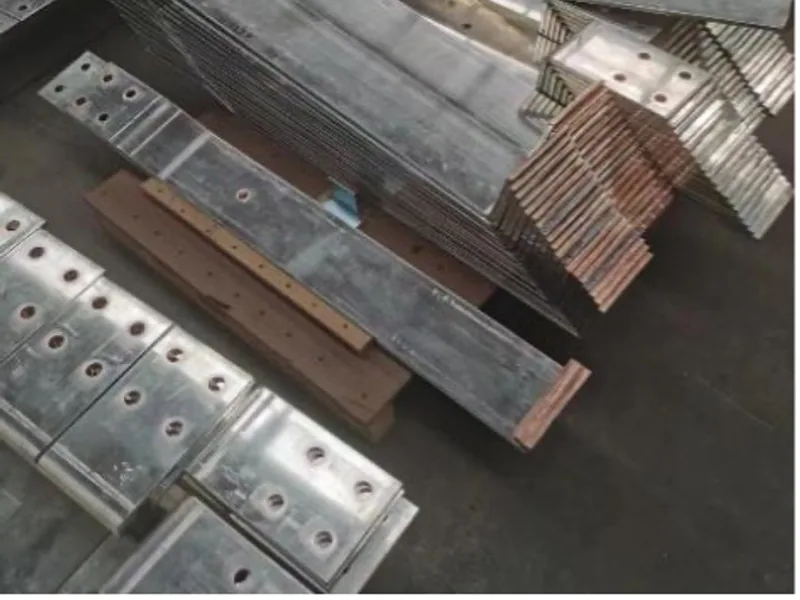
«15 mm bakır kapasitesi» gibi bir spesifikasyon eksiktir. Bu sınırın delmeye, kesmeye, düz bükmeye, dikey bükmeye mi yoksa yalnızca belirli bir malzeme genişliği ve takıma mı uygulandığını sorun. Kullanılabilir süreç zarfı; malzeme boyutu, takım geometrisi, erişim ve bitmiş parça boşluğunun kesişimidir.
Tekrarlı terminal deliği desenleri için özel bir CNC delme-kesme makinesi kontrollü bir rota sağlayabilir. DHCNC-BP-60, maksimum 6.000 × 200 × 15 mm iş parçası zarfı, 600 kN nominal kuvvet ve ±0,20 mm/m delik adımı doğruluğu yayımlar. Bunlar makine spesifikasyonlarıdır; bir müşteri barı için kabul sonucu değildir. En uzun ve en kalın teknik resim yine de sipariş edilen takımlarla işlenmelidir.
Şekillendirilmiş terminaller için DHAC-BB-H servo-hidrolik bükme makinesi 400 kN nominal kuvvet, ±0,2° bükme doğruluğu ve ±0,02 mm Y ekseni tekrarlanabilirliği yayımlar. Takım kapalı bir şekle giremiyor veya çıkamıyorsa, bitmiş kol gövdeye çarpıyorsa ya da gerekli iç yarıçap mevcut değilse, bir büküm kapsam dışında kalabilir.
Bu geometrik sınırları teklife yazın. Kararı tonaja indirgemeyin.
Destek ve elleçlemeyi çevrim süresinden önce tasarlayın
Uzun bir bakır bar, tüm makine kapasite değerlerini karşılayıp yine de tutarsız parçalar üretebilir; serbest uzunluğu konumlandırma veya bükme noktasına karşı çekiyorsa. Bu nedenle destek, lojistik bir aksesuar değil, sürecin bir parçasıdır.
Malzeme yolunu stok rafından muayene edilen parçaya kadar haritalandırın. Kontrol edin:
- makaraların veya düşük sürtünmeli desteklerin makine datumuyla aynı seviyede kalıp kalmadığını;
- operatörün delme ve kesme sırasında uzun kuyruğu nasıl kontrol ettiğini;
- kısmen şekillendirilmiş parçanın operasyonlar arasında nerede durduğunu;
- bir büküm ağırlık merkezini kaydırdıktan sonra iki kişinin veya bir kaldırma yardımcısının gerekli olup olmadığını;
- bitmiş temas alanlarının çelik talaşlarından, çapaklardan ve kirli yüzeylerden nasıl uzak tutulduğunu.
Destek düzeni ölçüme de izin vermelidir. Uzun bir bar muayene için uygunsuz bir tezgaha düz bastırılırsa, sonuç serbest bırakıldıktan sonra geri dönen distorsiyonu gizleyebilir.
Birleşik bir istasyon mu, ayrık bir hücre mi seçin
Birleşik delme, kesme ve bükme istasyonu; tamir parçaları, prototipler ve değişen transformatör tasarımları için etkili olabilir. Yolculuğu azaltır ve tüm temel prosesleri kullanılabilir tutar. Ancak üretim hızı, operatör koordinasyonuna ve farklı operasyonların aynı fikstür, program veya muayene kaynağını beklemeden ilerleyip ilerleyemeyeceğine bağlıdır.
Ayrık hücre, delik açma iş yükü özel bir CNC ünitesini dolduracak kadar istikrarlıysa ve şekillendirilmiş parçalar ayrı bükme kapasitesi gerektiriyorsa uygundur. Ayrıca her makinenin daha özel takım taşımasına izin verir. Ödünleşim; ek zemin alanı, yarı mamul (WIP), transfer elleçlemesi ve üretim kontrolüdür.
Her iki düzeni örnek bir rotalanmış haftayla karşılaştırın. Tekrarlı bara kanalı parçalarını, zor bir transformatör terminalini ve mühendislik değişikliği işlerini dahil edin. Makine hareketinin yanı sıra transferleri ve ilk parça onaylarını sayın.
Makine dışı prosesleri görünür tutun
Rijit bara delme, kesme ve bükme, her transformatör veya bara kanalı iletkenini tamamlamaz. Resme bağlı olarak rota; frezeleme, delme, kenar bitirme, temizleme, kaplama, yalıtım, birleştirme ve elektriksel veya boyutsal test de gerektirebilir.
RFQ’da her prosesi dört kategoriden biri olarak işaretleyin:
- önerilen makine tarafından gerçekleştirilir;
- aynı projede tedarik edilen başka bir makine tarafından gerçekleştirilir;
- alıcı veya bir alt yüklenici tarafından gerçekleştirilir;
- temsili ürün ailesi için gerekli değildir.
Bu, eksiksiz bir «bara hattı» teklifinin, hiç gösterilmemiş veya fiyatlandırılmamış işleri içerdiği şeklinde yorumlanmasını önler.
Geometriyi zorlayan bir kabul denemesi yürütün
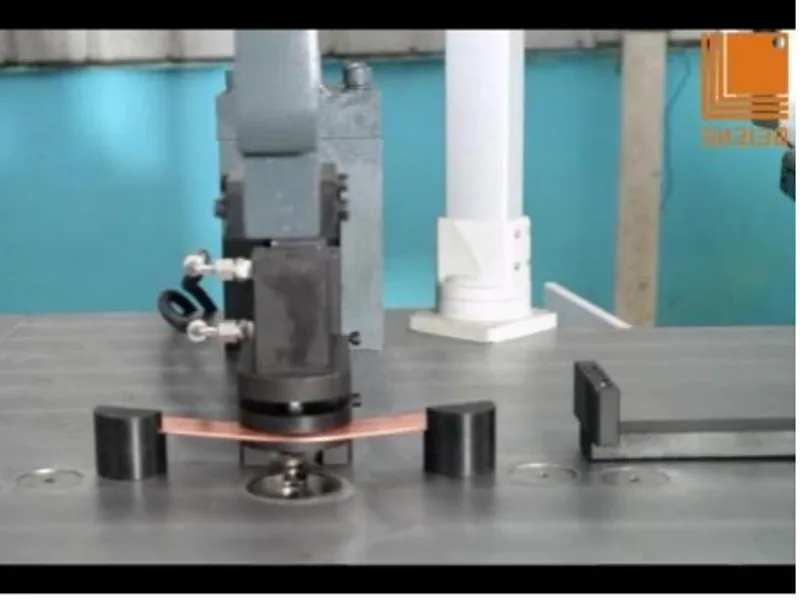
Deneme seti kısa, düz bir numuneden fazlasını içermelidir. En az bir uzun iletken, bir yoğun terminal deliği deseni ve erişimi kısıtlı bir büküm seçin. Burulma bükümü gerekiyorsa gerçek malzemeyi, uzunluğu ve yönelimi dahil edin.
Alıcının teknik resim revizyonunu ve muayene yöntemini kullanın. Delik konumunu belirtilen datumlardan, kesim ucu durumunu, bükme açısını ve nihai montaj ölçülerini ölçün. Temas yüzeylerini ve kenarları; destekler, mengene veya transferden kaynaklanan hasar açısından muayene edin.
FAT ve SAT protokolü koşulların ve sonuçların fabrika ve saha testleri boyunca nasıl korunacağını açıklar. Bu uygulamada kabul kaydı ayrıca takım kodunu, malzeme lotunu, destek düzenini ve parçayı geçirmek için kullanılan her türlü manuel düzeltmeyi belirtmelidir.
Teklifi eksiksiz iş akışı etrafında yazın
Karşılaştırılabilir bir transformatör bara makinesi teklifi; makineyi, tanımlanmış takım setini, stok desteğini, bitmiş parça elleçlemesini, yazılım dosyalarını, elektrik konfigürasyonunu, eğitimi ve muayene sorumluluğunu içermelidir. Desteklenmeyen özellikleri, desteklenenler kadar net listelemelidir.
Uygulama bağlamını gözden geçirmek için transformatör ve bara kanalı çözüm sayfasını kullanın, ardından parça matrisini ve temsili teknik resimleri gönderin. Faydalı tedarikçi yanıtı «transformatörler için uygundur» değildir. Adlandırılmış ekipman, takım, sınır ve kabul kanıtlarına bağlı bir proses rotasıdır.
İlgili makine
CNC bara büküm makinesi
Teknik özellikleri ve yapılandırmayı inceleyinMakine yapılandırmasını belirlemek için çizimlerinizi, malzemelerinizi ve üretim gereksinimlerinizi paylaşın.
Teklif isteyinSık sorulan sorular
Transformatör bara işleme makineleri hangi makine fonksiyonlarına ihtiyaç duyar?
Çoğu rijit transformatör barası; kontrollü kesim, terminal delikleri ve bir veya daha fazla düz, dikey, ofset veya burulma bükümü gerektirir. Kesin makine kombinasyonu; bar ölçülerine, terminal geometrisine, parti karışımına ve delme, frezeleme, kaplama veya montajın ayrı prosesler olarak kalıp kalmadığına bağlıdır.
Kalın bakır için önemli olan tek spesifikasyon bükme kuvveti midir?
Hayır. Kullanılabilir takım alanı, büküm yarıçapı, strok, geri esneme kontrolü, iş parçası desteği ve bitmiş geometri çevresindeki erişim, nominal kuvvetten daha kısıtlayıcı olabilir. Alıcının en geniş ve en kısıtlı parçasını test edin.
Transformatör baralarının delinmesi ve bükülmesi tek makinede mi yapılmalıdır?
Tek bir çok fonksiyonlu istasyon, karışık ve düşük hacimli işler için uygun olabilir; ayrı delme ve bükme makineleri ise paralel üretimi ve özel takımları destekleyebilir. Tek bir düzenin her durumda daha iyi olduğunu varsaymak yerine tam rotalanmış parça karışımını karşılaştırın.
Transformatör bara makinesinin FAT testi neleri içermelidir?
FAT; alıcının seçtiği bakırı, teknik resimleri ve takımları kullanmalı; uzun bir parça, zorlu bir terminal deliği deseni ve kısıtlı bir büküm içermelidir. Delik konumunu, kesim ucunu, bükme açısını, nihai geometriyi ve görünür elleçleme hasarını muayene edin.