
Máquinas de procesamiento de barras para transformadores: especifique un flujo de cobre grueso
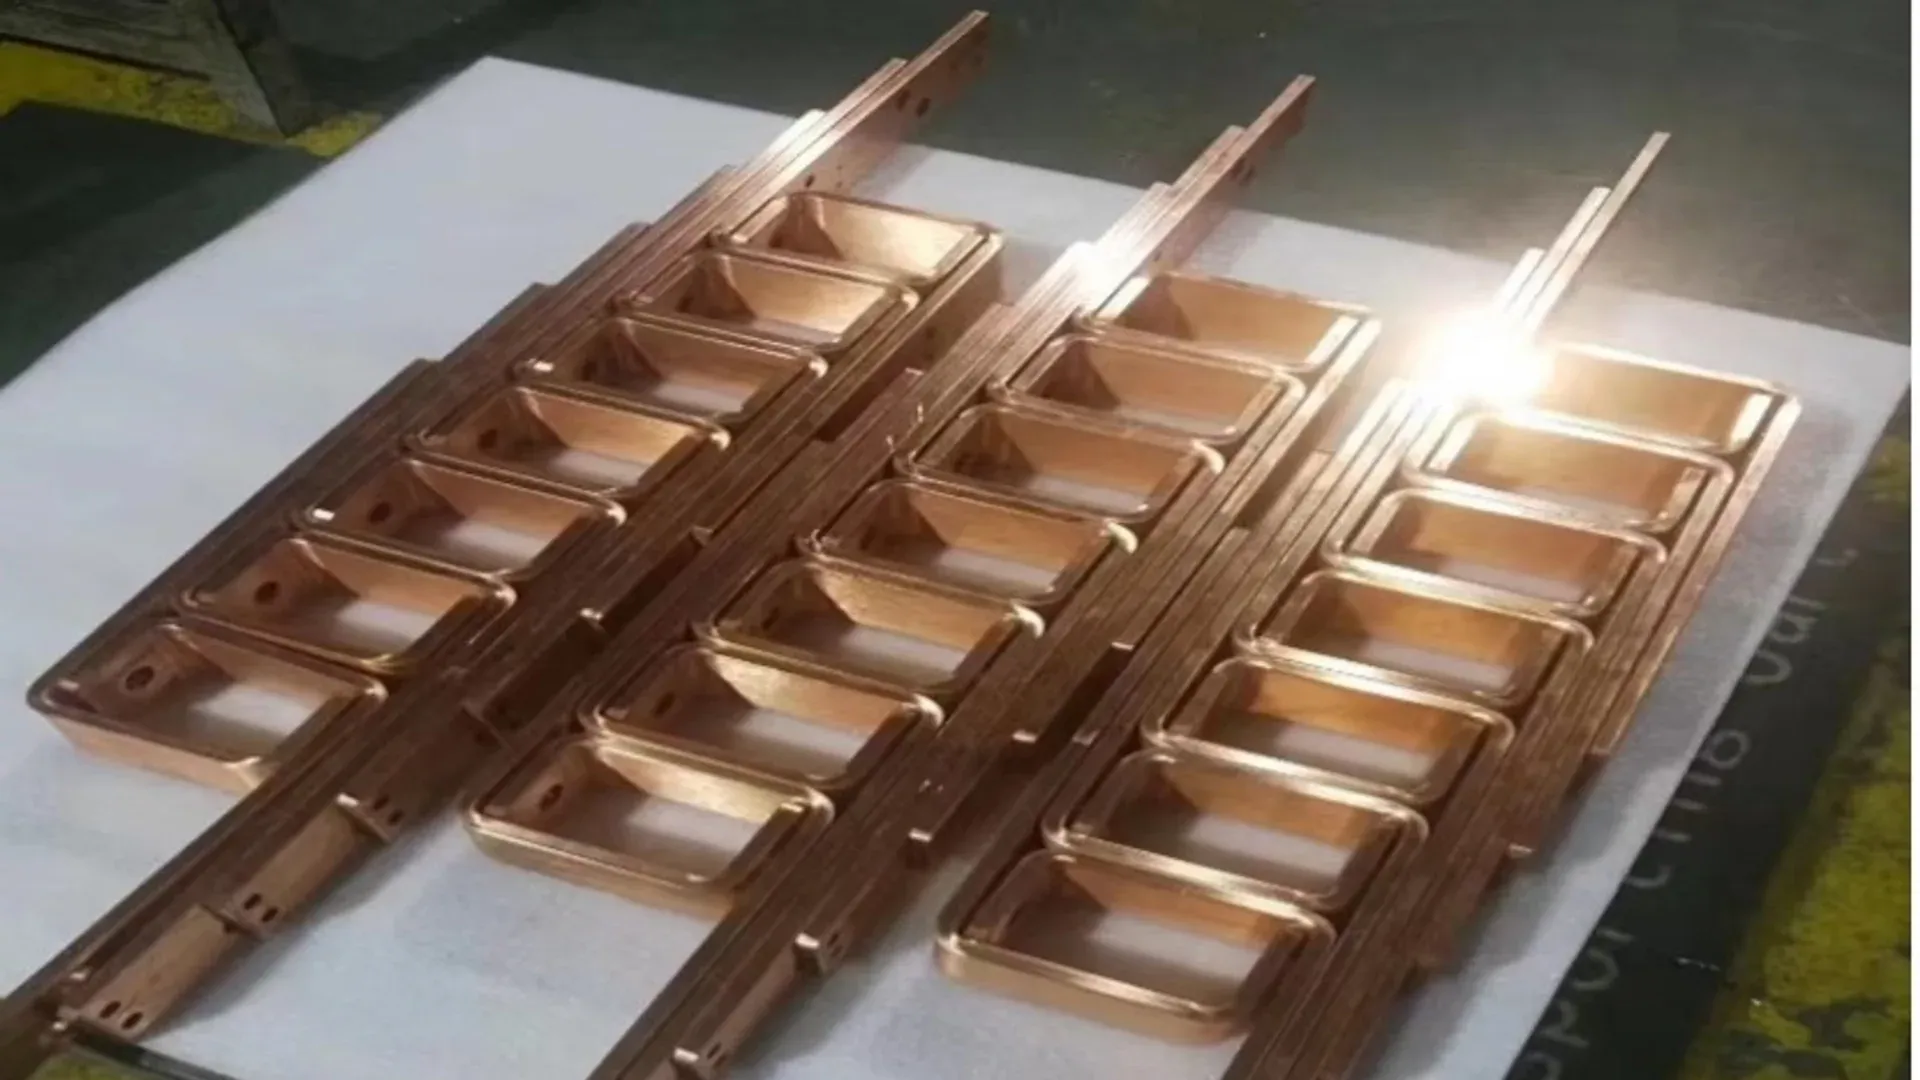
Una máquina de procesamiento de barras para transformadores debe especificarse como parte de un flujo de trabajo de cobre grueso. La fuerza nominal importa, pero el soporte de piezas largas, la precisión de los agujeros de terminal, el acceso al doblado, el control de la recuperación elástica y la manipulación segura suelen determinar si la célula propuesta puede fabricar el componente real.
Se trata de un problema de producción, no de la afirmación de que una sola máquina pueda resolver las restricciones de suministro de transformadores. En una presentación de enero de 2026, el Departamento de Energía de Estados Unidos identificó los transformadores y los interruptores entre los componentes críticos de la red necesarios para la expansión, la sustitución y la resiliencia en su trabajo sobre la cadena de suministro de transformadores. Un fabricante que amplía capacidad debe, aun así, dimensionar los equipos a partir de sus familias de conductores liberadas y su plan de calidad.
Traduzca los terminales terminados a requisitos de proceso
Comience en la interfaz de ensamblaje. Los conductores de transformadores y canalizaciones de barras pueden compartir el mismo cobre, pero su geometría final y su ritmo de producción pueden ser distintos.
Los enlaces de terminal de transformador suelen combinar una placa de conexión, uno o varios doblados y un tramo largo que debe encontrarse con un pasatapas o un terminal de devanado. Los conductores de canalización de barras tienden a repetirse en una plataforma de producto, pero pueden exigir una preparación de extremos controlada, patrones de agujeros de empalme y desplazamientos entre secciones de la envolvente.
Elabore una matriz de piezas con estos campos:
| Requisito de la pieza terminada | Implicación para la máquina o la célula |
|---|---|
| Tramo recto largo | Soporte de entrada, intermedio y de salida sin rayaduras ni flecha permanente |
| Agujeros o ranuras de terminal densos | Disponibilidad de útiles, método de posicionamiento y acceso de inspección |
| Doblado plano, vertical, en Z o en U | Geometría del útil, abertura, carrera y holgura anticolisión |
| Doblado con torsión o compuesto | Útil dedicado, secuencia controlada y soporte de la pieza durante el giro |
| Superficie recubierta o aislada | Contacto protegido, secuencia de operaciones y controles de manipulación |
| Gran variación entre familias de piezas | Control por programa, método de cambio y almacenamiento flexible de utillaje |
La guía anterior sobre fabricación de barras de transformador de cobre grueso aborda la mecánica del doblado y de la calidad de los terminales. Úsela después de que la matriz de rutas identifique qué características debe demostrar el equipo propuesto.
Separe la envolvente de la máquina de la envolvente del proceso
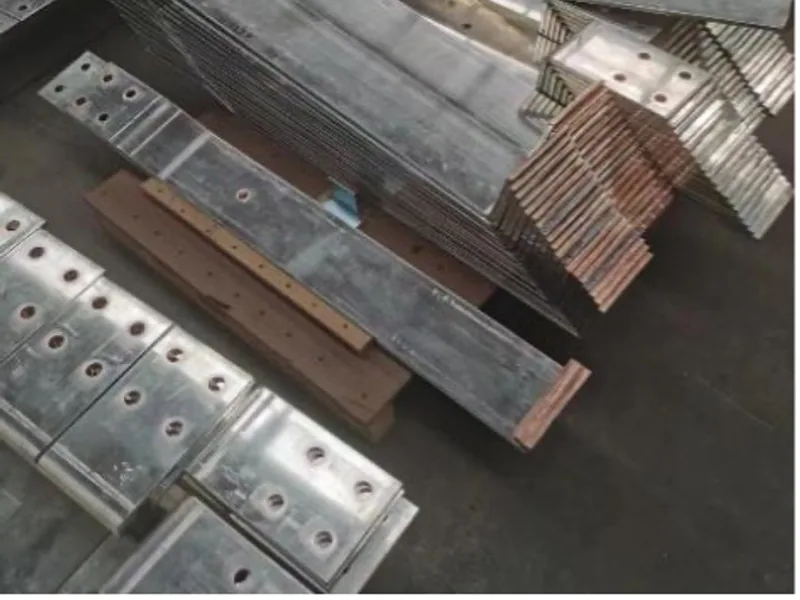
Una especificación como «capacidad de 15 mm en cobre» es incompleta. Pregunte si ese límite se aplica al punzonado, al cizallado, al doblado plano, al doblado vertical o solo a un ancho de material y un útil determinados. La envolvente de proceso utilizable es la intersección entre el tamaño del material, la geometría del útil, el acceso y la holgura de la pieza terminada.
Para patrones repetitivos de agujeros de terminal, una punzonadora-cizalladora CNC dedicada puede ofrecer una ruta controlada. La DHCNC-BP-60 declara una envolvente máxima de pieza de 6.000 × 200 × 15 mm, 600 kN de fuerza nominal y una precisión de paso de agujeros de ±0,20 mm/m. Son especificaciones de la máquina, no un resultado de aceptación para la barra de un cliente. El plano más largo y más grueso debe procesarse de todos modos con los útiles pedidos.
Para terminales conformados, la plegadora servohidráulica DHAC-BB-H declara 400 kN de fuerza nominal, ±0,2° de precisión de doblado y ±0,02 mm de repetibilidad en el eje Y. Un doblado puede quedar fuera de alcance si el útil no puede entrar o retirarse de una forma cerrada, si el tramo terminado choca con el bastidor o si el radio interior requerido no está disponible.
Escriba esos límites geométricos en la cotización. No reduzca la decisión al tonelaje.
Diseñe el soporte y la manipulación antes del tiempo de ciclo
Una barra de cobre larga puede cumplir todos los números de capacidad de la máquina y aun así producir piezas inconsistentes si su longitud libre tira contra el punto de posicionamiento o de doblado. El soporte es, por tanto, parte del proceso y no un accesorio logístico.
Trace la ruta del material desde el bastidor de existencias hasta la pieza inspeccionada. Compruebe:
- si los rodillos o soportes de baja fricción se mantienen a nivel con el datum de la máquina;
- cómo controla el operario una cola larga durante el punzonado y el cizallado;
- dónde descansa una pieza parcialmente conformada entre operaciones;
- si hacen falta dos personas o una ayuda de elevación cuando un doblado desplaza el centro de gravedad;
- cómo se mantienen las zonas de contacto terminadas lejos de virutas de acero, rebabas y superficies sucias.
La disposición de los soportes también debe permitir la medición. Si una barra larga se fuerza plana sobre una mesa inadecuada para inspeccionarla, el resultado puede ocultar distorsiones que reaparecen tras liberarla.
Elija un puesto de trabajo combinado o una célula separada
Un puesto combinado de punzonado, cizallado y doblado puede ser eficaz para piezas de reparación, prototipos y diseños de transformador cambiantes. Reduce los desplazamientos y mantiene disponibles todos los procesos básicos. Su ritmo de producción, sin embargo, depende de la coordinación del operario y de si las distintas operaciones pueden avanzar sin esperar al mismo utillaje, programa o recurso de inspección.
Una célula separada es apropiada cuando la carga de perforado es lo bastante estable como para ocupar una unidad CNC dedicada y las piezas conformadas necesitan capacidad de doblado aparte. También permite que cada máquina lleve utillaje más especializado. La contrapartida es más superficie de planta, trabajo en curso, manipulación de transferencia y control de producción.
Compare ambas configuraciones con una semana tipo encaminada. Incluya piezas repetitivas de canalización de barras, un terminal de transformador difícil y trabajo de cambios de ingeniería. Cuente las transferencias y las aprobaciones de primera pieza, además del movimiento de la máquina.
Mantenga visibles los procesos que no son de máquina
El punzonado, el cizallado y el doblado de barras rígidas no completan todos los conductores de transformador o canalización de barras. Según el plano, la ruta también puede requerir fresado, taladrado, acabado de bordes, limpieza, recubrimiento, aislamiento, unión y ensayos eléctricos o dimensionales.
Marque cada proceso en una de cuatro categorías dentro del RFQ:
- realizado por la máquina propuesta;
- realizado por otra máquina suministrada en el mismo proyecto;
- realizado por el comprador o un subcontratista;
- no requerido para la familia de productos representativa.
Esto evita que una propuesta completa de «línea de barras» se interprete como si incluyera trabajo que nunca se demostró ni se cotizó.
Ejecute una prueba de aceptación que exija a la geometría
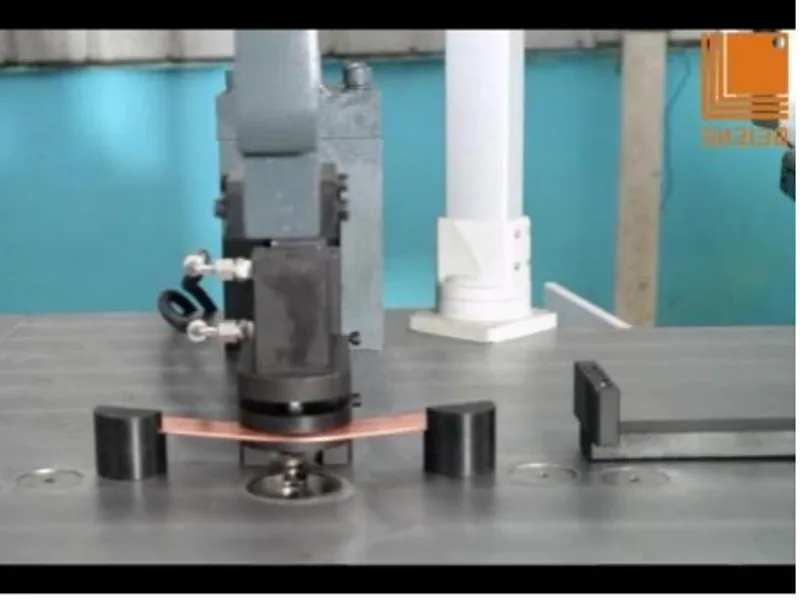
El conjunto de prueba debe incluir más que una muestra corta y plana. Elija al menos un conductor largo, un patrón denso de agujeros de terminal y un doblado con acceso restringido. Si se requiere doblado con torsión, incluya el material, la longitud y la orientación reales.
Utilice la revisión del plano y el método de inspección del comprador. Mida la posición de los agujeros desde los datums especificados, el estado del extremo cortado, el ángulo de doblado y las dimensiones del ensamblaje final. Inspeccione las caras y bordes de contacto en busca de daños causados por soportes, garras o transferencia.
El protocolo de FAT y SAT explica cómo conservar las condiciones y los resultados entre las pruebas de fábrica y de sitio. Para esta aplicación, el registro de aceptación también debe identificar el código del útil, el lote de material, la disposición de los soportes y cualquier corrección manual usada para aprobar la pieza.
Redacte la cotización en torno al flujo de trabajo completo
Una cotización comparable de máquina de barras para transformadores debe incluir la máquina, el juego de útiles definido, el soporte de existencias, la manipulación de piezas terminadas, los archivos de software, la configuración eléctrica, la formación y la responsabilidad de inspección. Debe enumerar las funciones no soportadas con la misma claridad que las soportadas.
Use la página de soluciones para transformadores y canalizaciones de barras para revisar el contexto de la aplicación y luego envíe la matriz de piezas y planos representativos. La respuesta útil del proveedor no es «apto para transformadores». Es una ruta de proceso ligada a equipos, útiles y límites designados y a evidencia de aceptación.
Equipo relacionado
Dobladora CNC de barras conductoras
Ver especificaciones y configuraciónComparta sus planos, materiales y requisitos de producción para seleccionar la configuración de la máquina.
Solicitar una propuestaPreguntas frecuentes
¿Qué funciones de máquina se necesitan para las barras de un transformador?
La mayoría de las barras rígidas de transformador requieren corte controlado, agujeros de terminal y uno o varios doblados planos, verticales, desplazados o con torsión. La combinación exacta de máquinas depende de las dimensiones de la barra, la geometría de los terminales, la mezcla de lotes y de si el taladrado, el fresado, el recubrimiento o el ensamblaje siguen siendo procesos separados.
¿Es la fuerza de doblado la única especificación que importa para el cobre grueso?
No. El espacio útil de utillaje, el radio de doblado, la carrera, el control de la recuperación elástica, el soporte de la pieza y el acceso alrededor de la geometría terminada pueden ser más restrictivos que la fuerza nominal. Pruebe la pieza más ancha y más restringida del comprador.
¿Deben realizarse el punzonado y el doblado de barras de transformador en una sola máquina?
Un puesto multifunción puede servir para trabajo mixto de menor volumen, mientras que máquinas de punzonado y doblado separadas pueden soportar producción en paralelo y utillaje especializado. Compare la mezcla completa de piezas encaminadas en lugar de asumir que una disposición es universalmente mejor.
¿Qué debe incluir el FAT de una máquina de barras para transformadores?
El FAT debe usar cobre, planos y útiles elegidos por el comprador, incluida una pieza larga, un patrón exigente de agujeros de terminal y un doblado restringido. Inspeccione la posición de los agujeros, el extremo cortado, el ángulo de doblado, la geometría final y los daños visibles de manipulación.