
Macchine per sbarre dei trasformatori: specificare un flusso per rame spesso
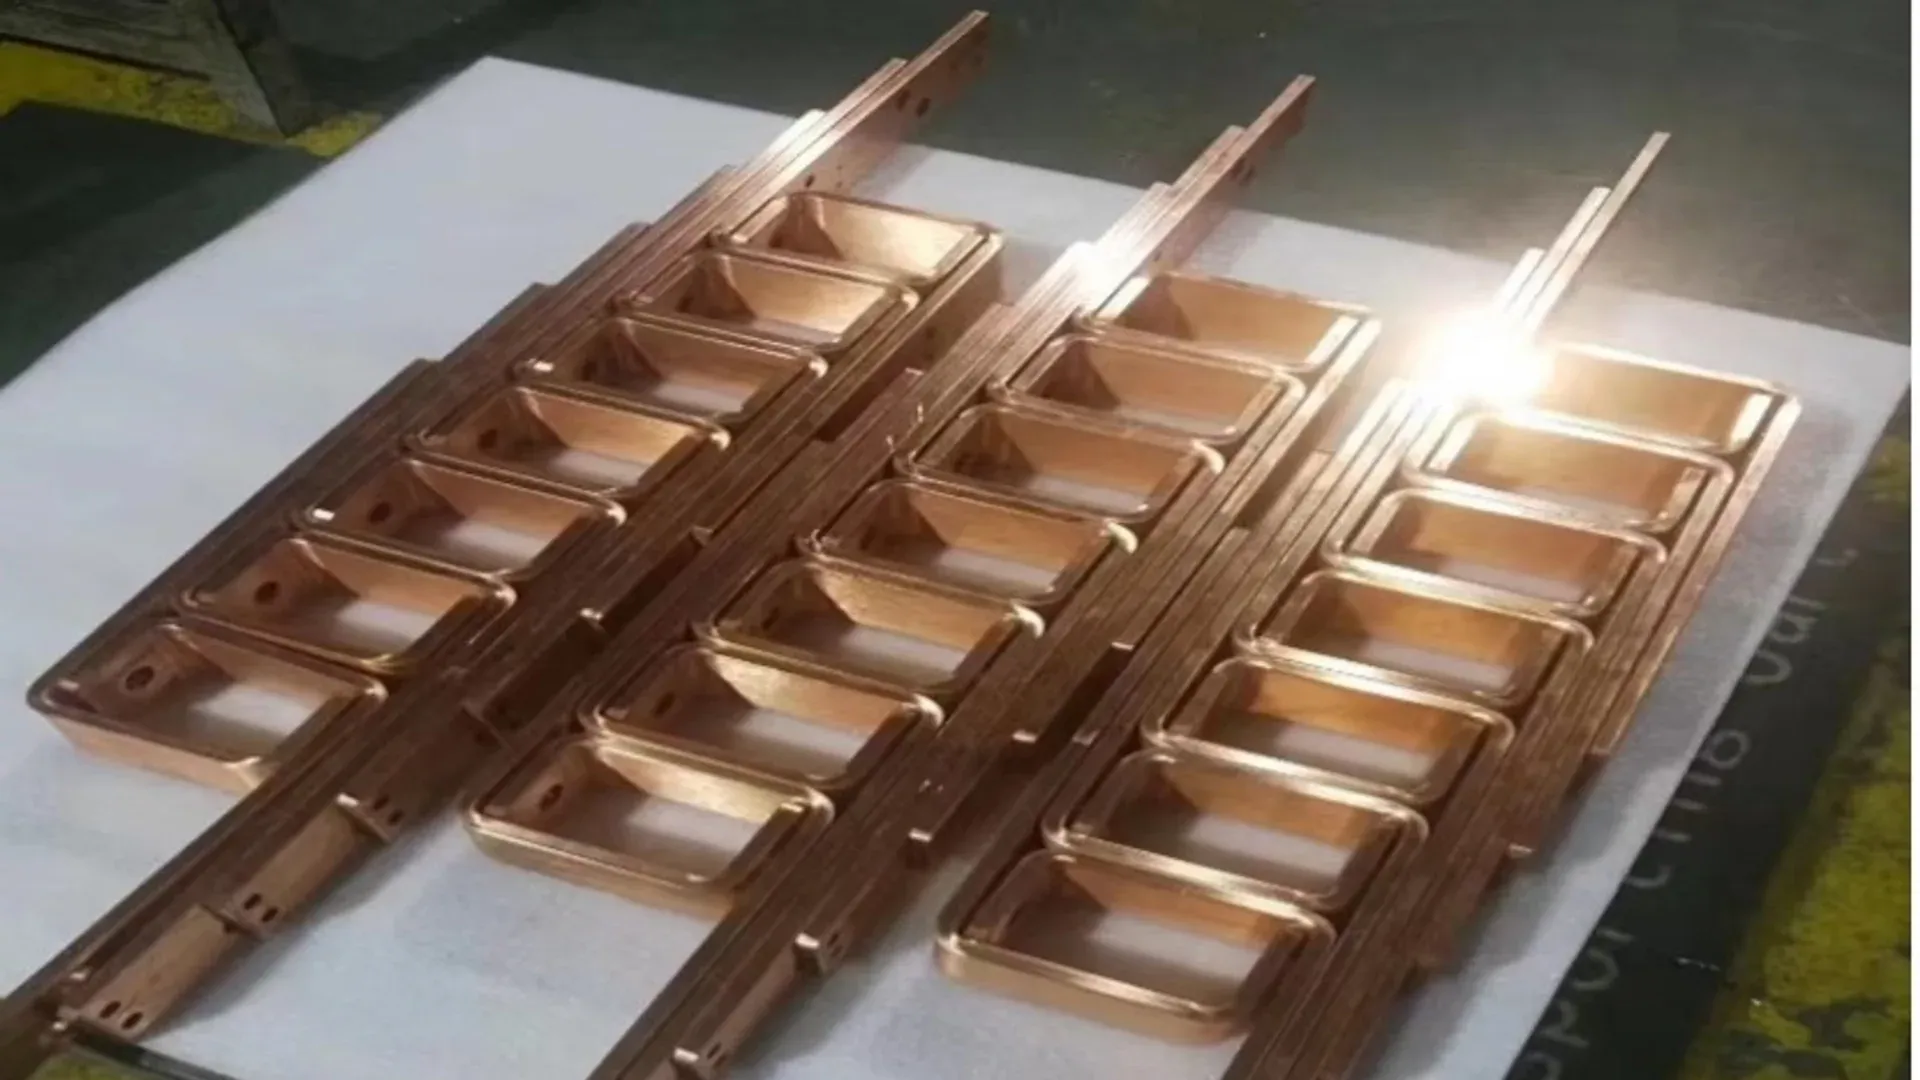
Una macchina per la lavorazione di sbarre per trasformatori va specificata come parte di un flusso di lavoro per rame spesso. La forza nominale conta, ma il supporto delle parti lunghe, la precisione dei fori terminali, l’accesso alla piegatura, il controllo del ritorno elastico e la movimentazione sicura spesso determinano se la cella proposta può realizzare il componente reale.
Si tratta di un problema produttivo, non dell’affermazione che una singola macchina possa risolvere i vincoli di fornitura dei trasformatori. In una presentazione di gennaio 2026, il Dipartimento dell’Energia degli Stati Uniti ha individuato trasformatori e interruttori tra i componenti critici della rete necessari per espansione, sostituzione e resilienza nel suo lavoro sulla catena di fornitura dei trasformatori. Un produttore che aggiunge capacità deve comunque dimensionare le attrezzature a partire dalle famiglie di conduttori rilasciate e dal proprio piano qualità.
Tradurre i terminali finiti in requisiti di processo
Partite dall’interfaccia di assemblaggio. I conduttori di trasformatori e busduct possono condividere lo stesso stock di rame, ma la geometria finita e il ritmo produttivo possono essere diversi.
I collegamenti dei terminali dei trasformatori spesso combinano una piastra di connessione, una o più piegature e un tratto lungo che deve raccordarsi a un isolatore passante o a un conduttore di avvolgimento. I conduttori busduct tendono a ripetersi lungo una piattaforma di prodotto, ma possono richiedere una preparazione controllata delle estremità, schemi di fori di giunzione e disassamenti tra le sezioni dell’involucro.
Create una matrice dei particolari con questi campi:
| Requisito del pezzo finito | Implicazione per la macchina o la cella |
|---|---|
| Tratto rettilineo lungo | Supporto in ingresso, intermedio e in uscita senza graffi né inflessione permanente |
| Fori o asole terminali fitti | Disponibilità di utensili, metodo di posizionamento e accesso per l’ispezione |
| Piegatura piatta, verticale, a Z o a U | Geometria dell’utensile, apertura, corsa e luce anticollisione |
| Piegatura a torsione o composta | Utensile dedicato, sequenza controllata e supporto del pezzo durante la rotazione |
| Superficie placcata o isolata | Contatto protetto, sequenza operativa e controlli di movimentazione |
| Ampia variabilità tra famiglie di particolari | Controllo del programma, metodo di cambio e magazzino utensili flessibile |
La guida precedente sulla fabbricazione di sbarre per trasformatori in rame spesso affronta la meccanica della piegatura e della qualità dei terminali. Usatela dopo che la matrice di percorso ha individuato quali caratteristiche l’attrezzatura proposta deve dimostrare.
Separare l’inviluppo della macchina dall’inviluppo del processo
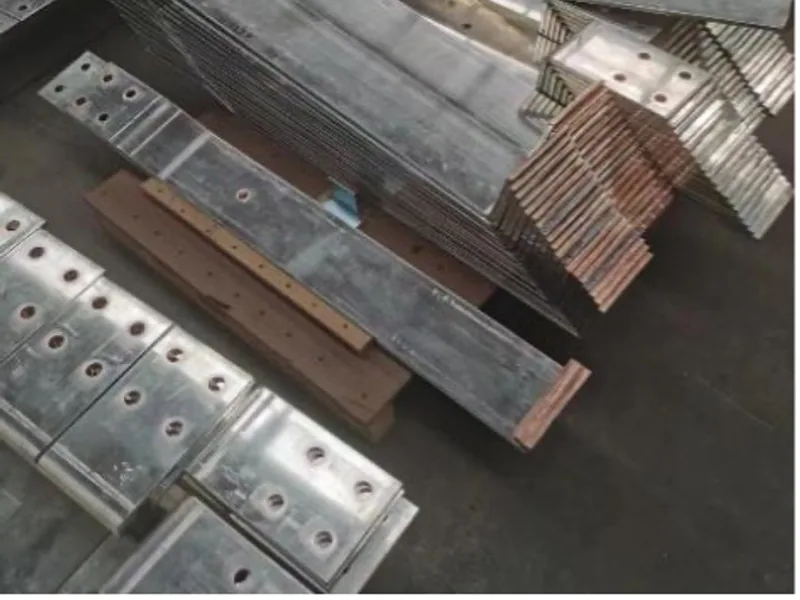
Una specifica come «capacità su rame da 15 mm» è incompleta. Chiedete se quel limite si applica alla punzonatura, alla cesoiatura, alla piegatura piatta, alla piegatura verticale o solo a una determinata larghezza di materiale e a un determinato utensile. L’inviluppo di processo utilizzabile è l’intersezione tra dimensioni del materiale, geometria dell’utensile, accesso e luce del pezzo finito.
Per schemi ripetuti di fori terminali, una punzonatrice-cesoiatrice CNC dedicata può offrire un percorso controllato. La DHCNC-BP-60 dichiara un inviluppo massimo del pezzo di 6.000 × 200 × 15 mm, 600 kN di forza nominale e una precisione del passo dei fori di ±0,20 mm/m. Sono specifiche della macchina, non un risultato di collaudo per la sbarra di un cliente. Il disegno più lungo e più spesso deve comunque essere eseguito con gli utensili ordinati.
Per i terminali formati, la piegatrice servo-idraulica DHAC-BB-H dichiara 400 kN di forza nominale, una precisione di piegatura di ±0,2° e una ripetibilità dell’asse Y di ±0,02 mm. Una piegatura può restare fuori portata se l’utensile non può entrare o uscire da una forma chiusa, se il tratto finito collide con il telaio o se il raggio interno richiesto non è disponibile.
Scrivete questi limiti geometrici nel preventivo. Non riducete la decisione al tonnellaggio.
Progettare supporto e movimentazione prima del tempo ciclo
Una sbarra di rame lunga può rispettare tutti i numeri di capacità della macchina e produrre comunque pezzi incoerenti se la sua lunghezza libera tira contro il punto di posizionamento o di piegatura. Il supporto è quindi parte del processo, non un accessorio logistico.
Mappate il percorso del materiale dal magazzino al pezzo ispezionato. Verificate:
- se i rulli o i supporti a basso attrito restano allineati al datum della macchina;
- come l’operatore controlla una coda lunga durante punzonatura e cesoiatura;
- dove appoggia un pezzo parzialmente formato tra le operazioni;
- se servono due persone o un ausilio di sollevamento dopo che una piega sposta il baricentro;
- come le aree di contatto finite vengono tenute lontane da trucioli d’acciaio, bave e superfici sporche.
La disposizione dei supporti deve anche consentire la misura. Se una sbarra lunga viene forzata in piano su un banco inadatto per l’ispezione, il risultato può nascondere distorsioni che ricompaiono dopo il rilascio.
Scegliere una postazione combinata o una cella separata
Una postazione combinata di punzonatura, cesoiatura e piegatura può essere efficace per pezzi di riparazione, prototipi e progetti di trasformatori in evoluzione. Riduce gli spostamenti e mantiene disponibili tutti i processi di base. La sua produttività, però, dipende dal coordinamento degli operatori e dalla possibilità che operazioni diverse procedano senza attendere lo stesso attrezzaggio, programma o risorsa di ispezione.
Una cella separata è appropriata quando il carico di foratura è abbastanza stabile da occupare un’unità CNC dedicata e i pezzi formati richiedono capacità di piegatura separata. Consente inoltre a ciascuna macchina di montare utensili più specializzati. Il compromesso è maggiore superficie di stabilimento, work-in-process, movimentazione di trasferimento e controllo della produzione.
Confrontate le due soluzioni con una settimana campione instradata. Includete particolari busduct ripetitivi, un terminale di trasformatore difficile e il lavoro di modifiche di progetto. Contate i trasferimenti e le approvazioni del primo pezzo oltre al movimento della macchina.
Tenere visibili i processi non di macchina
Punzonatura, cesoiatura e piegatura di sbarre rigide non completano ogni conduttore di trasformatore o busduct. A seconda del disegno, il ciclo può richiedere anche fresatura, foratura, finitura dei bordi, pulizia, placcatura, isolamento, giunzione e prove elettriche o dimensionali.
Classificate ogni processo in una delle quattro categorie nell’RFQ:
- eseguito dalla macchina proposta;
- eseguito da un’altra macchina fornita nello stesso progetto;
- eseguito dall’acquirente o da un subfornitore;
- non richiesto per la famiglia di prodotti rappresentativa.
Questo evita che una proposta completa di «linea sbarre» venga interpretata come comprensiva di lavorazioni mai dimostrate né prezzate.
Eseguire un collaudo di accettazione che stressi la geometria
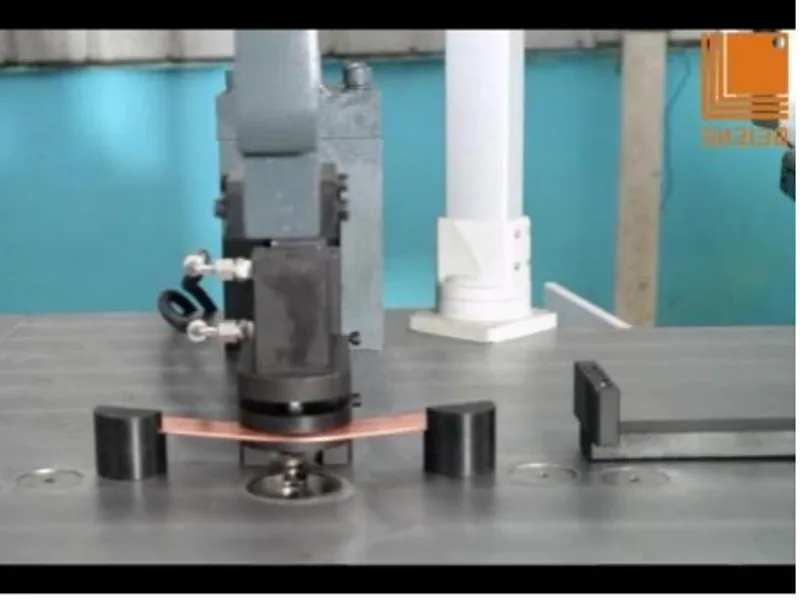
Il set di prova deve comprendere più di un campione corto e piatto. Scegliete almeno un conduttore lungo, uno schema fitto di fori terminali e una piega ad accesso limitato. Se è richiesta la piegatura a torsione, includete materiale, lunghezza e orientamento reali.
Usate la revisione del disegno e il metodo di ispezione dell’acquirente. Misurate la posizione dei fori dai datum specificati, le condizioni del taglio, l’angolo di piegatura e le dimensioni di assemblaggio finale. Ispezionate facce ed estremità di contatto per danni causati da supporti, pinze o trasferimento.
Il protocollo FAT e SAT spiega come preservare condizioni e risultati tra le prove in fabbrica e in sito. Per questa applicazione, il verbale di accettazione deve inoltre identificare il codice dell’utensile, il lotto di materiale, la disposizione dei supporti e ogni correzione manuale usata per approvare il pezzo.
Scrivere il preventivo intorno al flusso di lavoro completo
Un preventivo confrontabile per una macchina da sbarre per trasformatori deve includere la macchina, il set di utensili definito, il supporto del materiale, la movimentazione dei pezzi finiti, i file software, la configurazione elettrica, la formazione e la responsabilità dell’ispezione. Deve elencare le funzioni non supportate con la stessa chiarezza di quelle supportate.
Usate la pagina delle soluzioni per trasformatori e busduct per rivedere il contesto applicativo, poi inviate la matrice dei particolari e i disegni rappresentativi. La risposta utile del fornitore non è «adatta ai trasformatori». È un percorso di processo legato a macchine, utensili, limiti ed evidenze di collaudo ben identificati.
Macchina correlata
Piegatrice CNC per sbarre conduttrici
Vedi specifiche e configurazioneInvia disegni, materiali e requisiti produttivi per definire la configurazione della macchina.
Richiedi un’offertaDomande frequenti
Quali funzioni di macchina servono per le sbarre dei trasformatori?
La maggior parte delle sbarre rigide per trasformatori richiede taglio controllato, fori terminali e una o più piegature piane, verticali, sfalsate o a torsione. La combinazione esatta delle macchine dipende dalle dimensioni della sbarra, dalla geometria dei terminali, dal mix di lotti e dal fatto che foratura, fresatura, placcatura o assemblaggio restino processi separati.
La forza di piegatura è l'unica specifica che conta per il rame spesso?
No. Spazio utile per gli utensili, raggio di piegatura, corsa, controllo del ritorno elastico, supporto del pezzo e accesso intorno alla geometria finita possono essere più restrittivi della forza nominale. Testate il pezzo più largo e più vincolato dell'acquirente.
Punzonatura e piegatura delle sbarre per trasformatori vanno eseguite su una sola macchina?
Una postazione multifunzione può adattarsi a lavorazioni miste a basso volume, mentre macchine di punzonatura e piegatura separate possono sostenere la produzione parallela e utensili specializzati. Confrontate il mix completo dei particolari instradati invece di presumere che una soluzione sia universalmente migliore.
Cosa deve includere il FAT di una macchina per sbarre per trasformatori?
Il FAT deve usare rame, disegni e utensili scelti dall'acquirente, compresi un pezzo lungo, uno schema impegnativo di fori terminali e una piegatura vincolata. Ispezionate posizione dei fori, estremità tagliata, angolo di piegatura, geometria finale e danni visibili da movimentazione.