
Máquinas de processamento de barramentos para transformadores: especifique um fluxo para cobre grosso
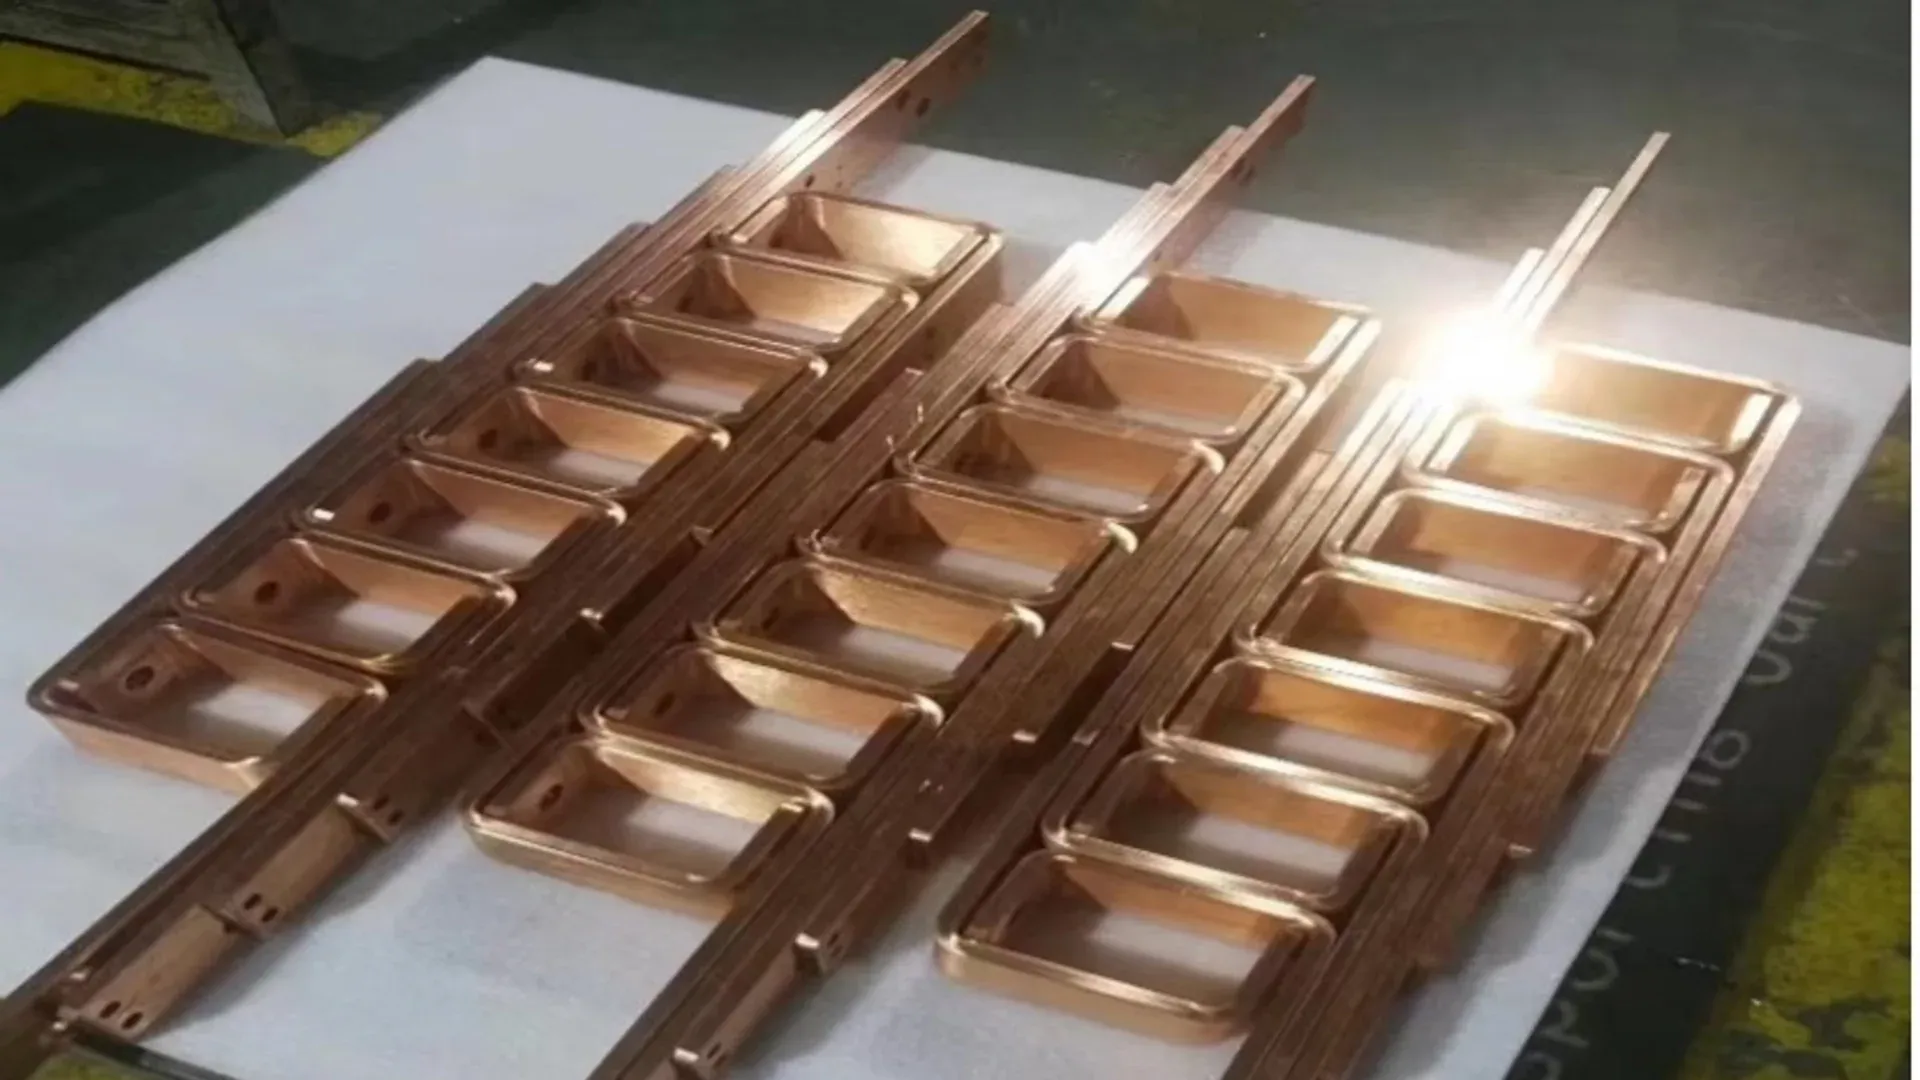
Uma máquina de processamento de barramentos para transformadores deve ser especificada como parte de um fluxo de trabalho de cobre grosso. A força nominal importa, mas o suporte de peças longas, a precisão dos furos de terminal, o acesso à dobra, o controle do retorno elástico e o manuseio seguro costumam determinar se a célula proposta consegue fabricar o componente real.
Trata-se de uma questão de produção, e não da alegação de que uma única máquina possa resolver as restrições de fornecimento de transformadores. Em uma apresentação de janeiro de 2026, o Departamento de Energia dos Estados Unidos identificou transformadores e disjuntores entre os componentes críticos da rede necessários para expansão, substituição e resiliência em seu trabalho sobre a cadeia de suprimentos de transformadores. Um fabricante que amplia capacidade ainda deve dimensionar os equipamentos a partir de suas famílias de condutores liberadas e de seu plano de qualidade.
Traduza terminais acabados em requisitos de processo
Comece pela interface de montagem. Condutores de transformadores e de busduct podem compartilhar o mesmo estoque de cobre, mas sua geometria acabada e seu ritmo de produção podem ser diferentes.
Os elos de terminal de transformadores costumam combinar uma placa de conexão, uma ou mais dobras e um trecho longo que deve encontrar uma bucha ou um terminal de enrolamento. Condutores de busduct tendem a se repetir em uma plataforma de produto, mas podem exigir preparação controlada de extremidades, padrões de furos de emenda e deslocamentos entre seções do invólucro.
Crie uma matriz de peças com estes campos:
| Requisito da peça acabada | Implicação para a máquina ou célula |
|---|---|
| Trecho reto longo | Suporte de entrada, intermediário e de saída sem riscos nem flecha permanente |
| Furos ou rasgos de terminal densos | Disponibilidade de ferramental, método de posicionamento e acesso para inspeção |
| Dobra plana, vertical, em Z ou em U | Geometria do ferramental, abertura, curso e folga anticolisão |
| Dobra com torção ou composta | Ferramental dedicado, sequência controlada e suporte da peça durante a rotação |
| Superfície com revestimento ou isolada | Contato protegido, sequência de operação e controles de manuseio |
| Grande variação entre famílias de peças | Controle por programa, método de troca e armazenamento flexível de ferramental |
O guia anterior sobre fabricação de barramentos de transformador em cobre grosso aborda a mecânica da dobra e da qualidade dos terminais. Use-o depois que a matriz de rotas identificar quais características o equipamento proposto deve demonstrar.
Separe o envelope da máquina do envelope do processo
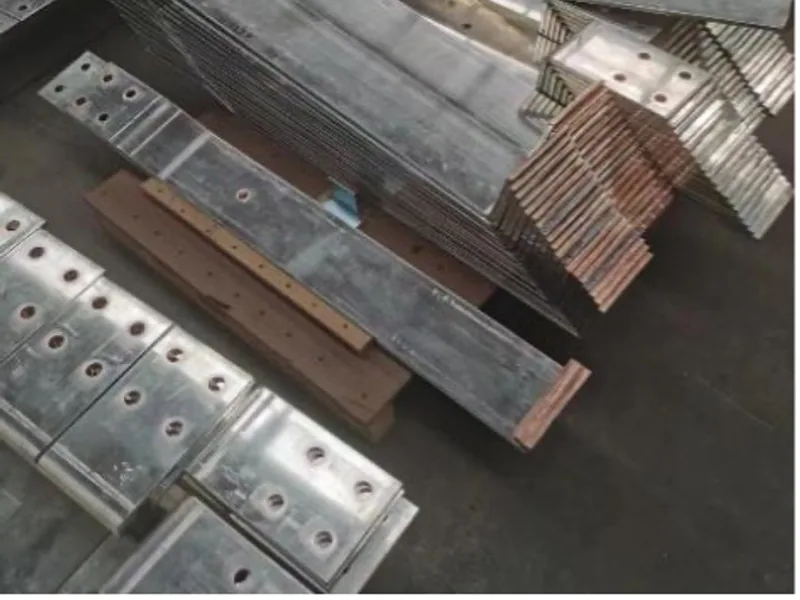
Uma especificação como «capacidade de 15 mm em cobre» é incompleta. Pergunte se esse limite se aplica ao puncionamento, ao cisalhamento, à dobra plana, à dobra vertical ou apenas a uma determinada largura de material e ferramental. O envelope de processo utilizável é a interseção entre o tamanho do material, a geometria do ferramental, o acesso e a folga da peça acabada.
Para padrões repetidos de furos de terminal, uma puncionadeira-cisalhadora CNC dedicada pode oferecer uma rota controlada. A DHCNC-BP-60 declara um envelope máximo de peça de 6.000 × 200 × 15 mm, 600 kN de força nominal e precisão de passo de furos de ±0,20 mm/m. Essas são especificações da máquina, não um resultado de aceitação para a barra de um cliente. O desenho mais longo e mais espesso ainda precisa ser executado com o ferramental pedido.
Para terminais conformados, a dobradeira servo-hidráulica DHAC-BB-H declara 400 kN de força nominal, precisão de dobra de ±0,2° e repetibilidade do eixo Y de ±0,02 mm. Uma dobra pode ficar fora de escopo se o ferramental não conseguir entrar ou sair de uma forma fechada, se o trecho acabado colidir com a estrutura ou se o raio interno exigido não estiver disponível.
Escreva esses limites geométricos na cotação. Não reduza a decisão à tonelagem.
Projete o suporte e o manuseio antes do tempo de ciclo
Uma barra de cobre longa pode atender a todos os números de capacidade da máquina e ainda produzir peças inconsistentes se seu comprimento livre puxar contra o ponto de posicionamento ou de dobra. O suporte, portanto, faz parte do processo, e não é um acessório de logística.
Mapeie o caminho do material, do porta-estoque à peça inspecionada. Verifique:
- se os rolos ou suportes de baixo atrito permanecem nivelados com o datum da máquina;
- como o operador controla uma cauda longa durante o puncionamento e o cisalhamento;
- onde uma peça parcialmente conformada se apoia entre as operações;
- se são necessárias duas pessoas ou um auxílio de içamento depois que uma dobra desloca o centro de gravidade;
- como as áreas de contato acabadas são mantidas longe de limalhas de aço, rebarbas e superfícies sujas.
O layout de suporte também deve permitir a medição. Se uma barra longa for forçada a ficar plana sobre uma mesa inadequada para inspeção, o resultado pode esconder distorções que retornam após a liberação.
Escolha uma estação combinada ou uma célula separada
Uma estação combinada de puncionamento, cisalhamento e dobra pode ser eficaz para peças de reparo, protótipos e projetos de transformadores em mudança. Ela reduz deslocamentos e mantém todos os processos básicos disponíveis. Seu ritmo de produção, porém, depende da coordenação dos operadores e de as diferentes operações conseguirem avançar sem esperar pelo mesmo dispositivo, programa ou recurso de inspeção.
Uma célula separada é apropriada quando a carga de furação é estável o suficiente para ocupar uma unidade CNC dedicada e as peças conformadas precisam de capacidade de dobra separada. Ela também permite que cada máquina carregue ferramental mais especializado. A contrapartida é mais área de piso, trabalho em processo, manuseio de transferência e controle de produção.
Compare as duas configurações com uma semana amostral roteirizada. Inclua peças repetitivas de busduct, um terminal de transformador difícil e trabalho de mudanças de engenharia. Conte as transferências e as aprovações de primeira peça, além do movimento da máquina.
Mantenha visíveis os processos que não são de máquina
O puncionamento, o cisalhamento e a dobra de barramentos rígidos não completam todos os condutores de transformador ou busduct. Dependendo do desenho, a rota também pode exigir fresamento, furação, acabamento de bordas, limpeza, revestimento, isolamento, junção e ensaios elétricos ou dimensionais.
Marque cada processo em uma de quatro categorias no RFQ:
- executado pela máquina proposta;
- executado por outra máquina fornecida no mesmo projeto;
- executado pelo comprador ou por um subcontratado;
- não exigido para a família de produtos representativa.
Isso evita que uma proposta completa de «linha de barramentos» seja interpretada como incluindo trabalho que nunca foi demonstrado ou precificado.
Execute um teste de aceitação que esforce a geometria
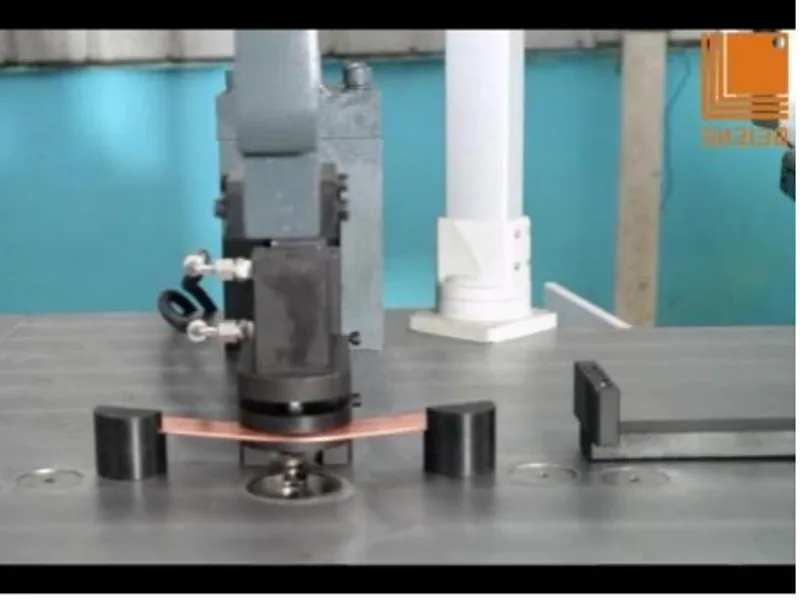
O conjunto de teste deve incluir mais do que uma amostra curta e plana. Escolha pelo menos um condutor longo, um padrão denso de furos de terminal e uma dobra com acesso restrito. Se a dobra com torção for necessária, inclua o material, o comprimento e a orientação reais.
Use a revisão do desenho e o método de inspeção do comprador. Meça a posição dos furos a partir dos datums especificados, a condição da extremidade cortada, o ângulo de dobra e as dimensões finais de montagem. Inspecione faces e bordas de contato quanto a danos causados por suportes, garras ou transferência.
O protocolo de FAT e SAT explica como preservar condições e resultados entre os testes de fábrica e de campo. Para esta aplicação, o registro de aceitação também deve identificar o código do ferramental, o lote de material, o arranjo de suportes e qualquer correção manual usada para aprovar a peça.
Escreva a cotação em torno do fluxo de trabalho completo
Uma cotação comparável de máquina de barramentos para transformadores deve incluir a máquina, o conjunto definido de ferramental, o suporte de estoque, o manuseio de peças acabadas, os arquivos de software, a configuração elétrica, o treinamento e a responsabilidade de inspeção. Ela deve listar os recursos não suportados com a mesma clareza dos suportados.
Use a página de soluções para transformadores e busduct para revisar o contexto da aplicação e, em seguida, envie a matriz de peças e os desenhos representativos. A resposta útil do fornecedor não é «adequada para transformadores». É uma rota de processo vinculada a equipamentos, ferramentas e limites nomeados e à evidência de aceitação.
Equipamento relacionado
Dobradeira CNC de barramentos
Ver especificações e configuraçãoEnvie desenhos, materiais e requisitos de produção para definir a configuração da máquina.
Solicitar uma propostaPerguntas frequentes
Quais funções de máquina são necessárias para os barramentos de transformadores?
A maioria dos barramentos rígidos de transformador exige corte controlado, furos de terminal e uma ou mais dobras planas, verticais, deslocadas ou com torção. A combinação exata de máquinas depende das dimensões da barra, da geometria dos terminais, da mistura de lotes e de a furação, o fresamento, o revestimento ou a montagem permanecerem processos separados.
A força de dobra é a única especificação que importa para o cobre grosso?
Não. O espaço útil de ferramental, o raio de dobra, o curso, o controle do retorno elástico, o suporte da peça e o acesso ao redor da geometria acabada podem ser mais restritivos do que a força nominal. Teste a peça mais larga e mais restrita do comprador.
O puncionamento e a dobra de barramentos de transformador devem ser feitos em uma única máquina?
Uma estação multifuncional pode atender trabalho misto de menor volume, enquanto máquinas separadas de puncionamento e dobra podem sustentar produção paralela e ferramental especializado. Compare a mistura completa de peças roteirizadas em vez de presumir que um arranjo seja universalmente melhor.
O que o FAT de uma máquina de barramentos para transformadores deve incluir?
O FAT deve usar cobre, desenhos e ferramentais escolhidos pelo comprador, incluindo uma peça longa, um padrão exigente de furos de terminal e uma dobra restrita. Inspecione a posição dos furos, a extremidade cortada, o ângulo de dobra, a geometria final e danos visíveis de manuseio.