
Maszyny do szyn prądowych dla rozdzielnic: skonfiguruj gniazdo pod mieszankę paneli
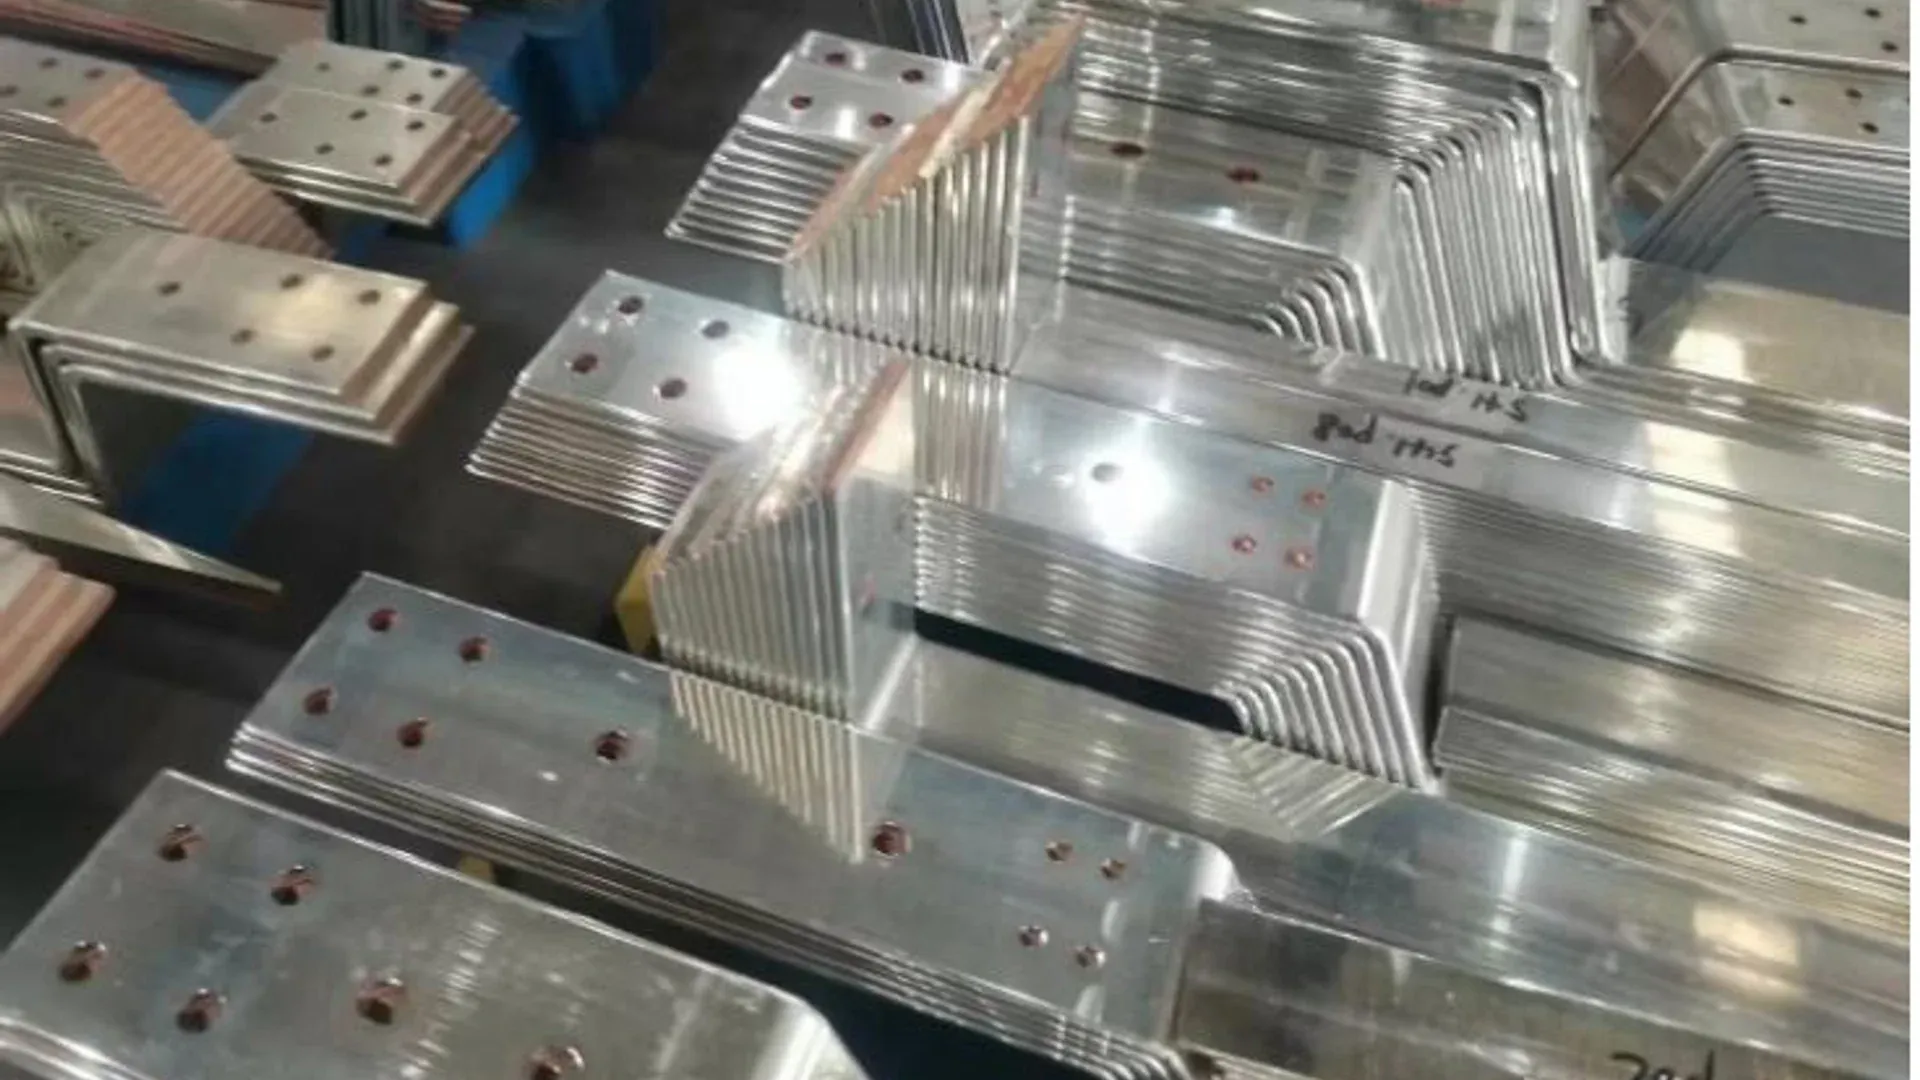
Maszynę do szyn prądowych dla rozdzielnic należy wybierać na podstawie mieszanki części produkcyjnych wytwórcy paneli, a nie wyłącznie słów automatyczna, CNC czy 3 w 1. Zakład o dużej różnorodności może zyskać więcej dzięki szybkim przezbrojeniom i trzem dostępnym procesom. Fabryka wytwarzająca stabilne rodziny o gęstych układach otworów może potrzebować dedykowanego gniazda CNC do wykrawania i cięcia oraz oddzielnej, kontrolowanej giętarki.
To rozróżnienie ma znaczenie, gdy producenci urządzeń elektroenergetycznych przygotowują się do długotrwałych inwestycji w system elektroenergetyczny. Raport Electricity 2026 MAE prognozuje wzrost globalnego zapotrzebowania na energię elektryczną średnio o 3,6% rocznie w latach 2026–2030. Nie jest to prognoza popytu na konkretną maszynę, ale zawiera praktyczną wskazówkę: fabryka rozdzielnic powinna kupować moc produkcyjną, którą da się wykazać i rozbudować, a nie taką, którą wywnioskowano z folderu.
Zacznij od mieszanki paneli, nie od etykiety maszyny
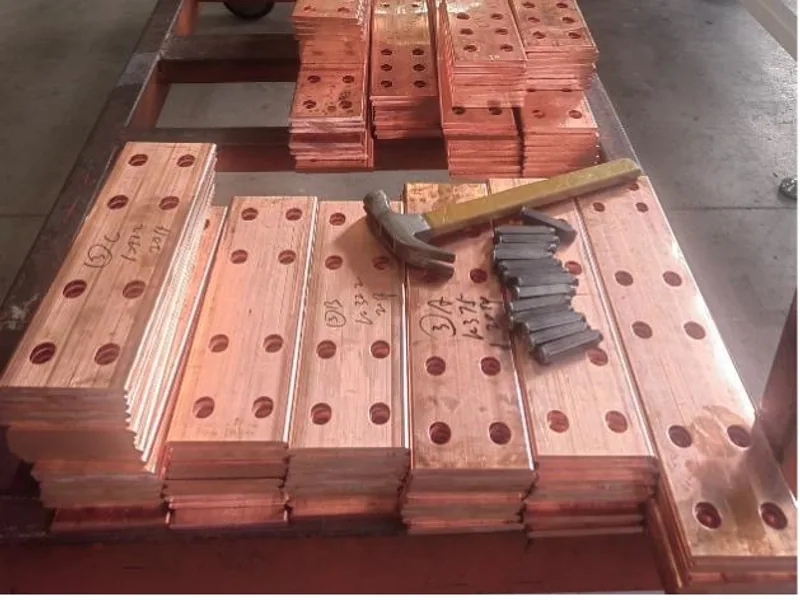
Zacznij od sześciu do dwunastu miesięcy zatwierdzonych lub reprezentatywnych rysunków szyn. Grupuj części według trasy, a nie nazwy klienta. Dwie wizualnie różne części mogą korzystać z tej samej trasy; dwie części z tego samego panelu mogą tworzyć bardzo różne obciążenia maszyn.
Zapisz co najmniej następujące pola dla każdej rodziny:
| Pole rodziny części | Dlaczego zmienia wybór wyposażenia |
|---|---|
| Materiał, szerokość i grubość | Wyznacza przestrzeń roboczą i wpływa na siłę wykrawania, cięcia i gięcia |
| Długość pręta i masa gotowej części | Określa podparcie, obsługę i dostępną powierzchnię hali |
| Liczba, kształty i podziałka otworów | Określa obciążenie wykrawania, wymagania wieży narzędziowej i zapotrzebowanie na pozycjonowanie |
| Liczba i rodzaj gięć | Oddziela gięcia płaskie od operacji pionowych, przesuniętych, Z, U lub skrętnych |
| Wielkość partii i częstotliwość powtórzeń | Wskazuje, czy ważniejsza jest elastyczność przezbrojenia, czy powtarzalny ruch automatyczny |
| Cechy kontrolne | Wskazuje, gdzie kontrola pierwszej części i wstrzymania międzyoperacyjne przerywają trasę |
Nie uśredniaj trudnych części. Największy pręt, najgęstszy układ otworów i najbardziej kłopotliwe gięcie mogą występować rzadko, a mimo to decydować o tym, czy gniazdo ukończy zamówiony panel bez podwykonawstwa.
Szerszy kontekst projektowy i weryfikacyjny zawiera kompendium wytwarzania szyn dla rozdzielnic. Kluczowym wynikiem na potrzeby doboru maszyny jest macierz tras pokazująca, ile części wymaga wykrawania, cięcia, gięcia i obróbki wtórnej w każdym okresie produkcyjnym.
Wybierz architekturę wokół rzeczywistego wąskiego gardła
Stanowisko 3 w 1 do zmiennej pracy
Maszyna wielofunkcyjna jest przydatna, gdy zakład potrzebuje wszystkich trzech procesów, ale nie ma stabilnego, dominującego obciążenia wykrawaniem CNC. Oddzielne stanowiska mogą też pozwolić operatorom wykrawać, ciąć i giąć różne części bez przemieszczania się między trzema niezależnymi maszynami.
Opublikowana specyfikacja maszyny do szyn 3 w 1 DH303-8P wymienia trzy niezależne obwody hydrauliczne, wieżę ośmiostanowiskową, maksymalną zdolność gięcia płaskiego 15 × 160 mm i dokładność gięcia ±0,5°. Te liczby określają kandydującą przestrzeń roboczą; nie dowodzą, że konkretna rodzina paneli spełni takt czasu lub wymagania kontrolne. Kupujący nadal potrzebuje próby na własnym materiale, matrycach i rysunkach.
Ta architektura pasuje do prac naprawczych, zmian konstrukcyjnych, paneli zamiennych oraz małych i średnich partii. Jej słabość ujawnia się, gdy gęsta kolejka wykrawania zajmuje jedno stanowisko, a obsługa i kontrola ograniczają pozostałą pracę.
Dedykowane wykrawanie i gięcie przy stabilnym popycie
Dedykowana maszyna CNC do wykrawania i cięcia jest łatwiejsza do uzasadnienia, gdy powtarzalne rodziny części tworzą trwałe wąskie gardło wiercenia. Stanowisko wykrawania i cięcia DHCNC-BP-60 podaje siłę nominalną 600 kN, maksymalną przestrzeń obrabianego elementu 6.000 × 200 × 15 mm, do 140 suwów na minutę i dokładność podziałki otworów ±0,20 mm/m.
Liczba suwów to tylko jeden element wydajności. Załadunek, przemieszczanie, przygotowanie rysunków, dobór narzędzi, zatwierdzenie pierwszej części i zdejmowanie detalu pozostają częścią trasy. Połączenie jednostki wykrawająco-tnącej z oddzielną serwohydrauliczną giętarką do szyn prądowych może ochronić zdolność gięcia przed kolejką wykrawania i ułatwić zbilansowanie obu procesów.
Wybierz architekturę rozdzieloną, gdy zmierzona mieszanka części pokaże, że równoległe maszyny usuwają rzeczywiste wąskie gardło. Nie kupuj jej tylko dlatego, że większa linia wygląda na nowocześniejszą.
Testuj pracę normalną, szczytową i wyjątkową
Pojedyncza idealna próbka to słaba podstawa decyzji inwestycyjnej. Zbuduj zamiast tego trzy grupy próbne:
- Grupa normalna: rodziny części zajmujące większość godzin produkcyjnych.
- Grupa szczytowa: najgrubsze, najdłuższe lub najintensywniej wykrawane części, które obciążają przestrzeń roboczą.
- Grupa wyjątkowa: krótkie serie, zmiany rysunków, części zamienne i nietypowe narzędzia, które ujawniają zachowanie przy przezbrojeniu.
Dla każdej grupy zmierz czas całej trasy od zatwierdzonego programu do skontrolowanej części. Rejestruj czas pracy operatora oddzielnie od ruchu maszyny. Uwzględnij pobranie narzędzi, potwierdzenie przezbrojenia, usunięcie odpadów, pomiar pierwszej części i każde ręczne ponowne wprowadzenie wymiarów.
Istniejący poradnik wydajności i OEE wyjaśnia, jak przełożyć te obserwacje na zapotrzebowanie na wyposażenie bez traktowania teoretycznego cyklu jako dostępnego czasu produkcyjnego. Proste porównanie podstawy, szczytu i zakłócenia wystarczy; decyzja zakupowa nie wymaga skomplikowanego kalkulatora.
Traktuj przezbrojenie jak funkcję produkcyjną
Praca przy rozdzielnicach często łączy powtarzalne części zasilające z niskoseryjnymi polami zasilającymi, sprzęgaczami i łącznikami projektowymi. Demonstracja dostawcy powinna zatem pokazać więcej niż długą serię powtarzalną.
Poproś operatora o wczytanie nowego rysunku, zidentyfikowanie potrzebnych narzędzi, wymianę jednej pary stempel-matryca, ustawienie narzędzia do gięcia, wykonanie pierwszej części, jej kontrolę i ponowny start po kontrolowanym zakłóceniu. Obserwuj, które wartości są zapisane, które trzeba wpisać ponownie i jak maszyna zapobiega użyciu niewłaściwego narzędzia lub programu.
Jeśli gniazdo ma obsługiwać kilku operatorów, zweryfikuj nazewnictwo programów, uprawnienia i obsługę wersji. Ekran dotykowy może uprościć obsługę, ale sam nie zapobiegnie powrotowi przestarzałego rysunku do produkcji.
Zweryfikuj trwałość w docelowym cyklu pracy
Trwałości nie da się ustalić wyłącznie na podstawie masy korpusu lub marki podzespołów. Użyteczne pytanie brzmi, czy cały system pozostaje stabilny przez oczekiwany przez kupującego okres pracy w rozgrzanym stanie.
Wykonaj wystarczająco dużo powtarzalnej pracy, aby układ hydrauliczny, prowadnice, oprzyrządowanie i szafa sterownicza osiągnęły normalne warunki pracy. Podczas próby rejestruj:
- dryf wymiarowy od pierwszej skontrolowanej części do późniejszych próbek;
- temperaturę oleju i ewentualną potrzebę chłodzenia lub przerw;
- nieprawidłowe wibracje, wycieki, niestabilność ciśnienia lub ruch narzędzi;
- historię alarmów i kroki potrzebne do wznowienia zatrzymanej pracy;
- czas i dostęp potrzebne do smarowania, kontroli narzędzi i rutynowego czyszczenia.
Następnie porównaj plan konserwacji zapobiegawczej i propozycję części krytycznych z rzeczywistym dostępem i krokami wymiany. Markowy zawór lub sterownik jest pomocny tylko wtedy, gdy dokładny numer części, kopie zapasowe, informacje diagnostyczne i odpowiedzialność za dostawę są udokumentowane.
Zbuduj zapytanie ofertowe na dowodach, które dostawca może odtworzyć
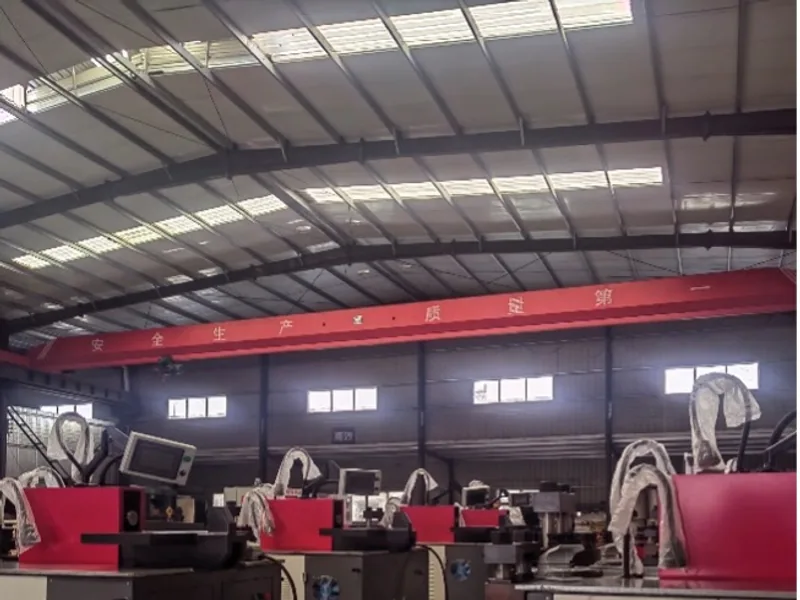
Wyślij dostawcom tę samą tabelę rodzin części, reprezentatywne rysunki, stan materiału i wymagany scenariusz eksploatacji. Określ granicę maszyny: podparcie materiału, oprzyrządowanie, oprogramowanie, konfiguracja elektryczna, prace instalacyjne i sprzęt kontrolny powinny być jednoznacznie włączone lub wyłączone.
Lista kontrolna zapytania ofertowego na maszyny do szyn CNC zawiera pełną strukturę handlową. Dla samego gniazda rozdzielnic wymagaj, aby każdy oferent zwrócił cztery elementy w tym samym formacie:
- propozycję trasy pokazującą, która maszyna wykonuje każdą operację;
- listę oprzyrządowania powiązaną z reprezentatywnymi rysunkami;
- mierzoną demonstrację z oddzielnym czasem maszyny i operatora;
- listę wyjątków wskazującą części lub procesy poza proponowanym zakresem.
Taka odpowiedź pozwala porównać stanowisko 3 w 1, dedykowaną linię wykrawania i gniazdo rozdzielone pod kątem pracy, która naprawdę się liczy. Tworzy też wyraźny pomost od wymagania aplikacyjnego do rozwiązania maszyn do szyn dla rozdzielnic i końcowej specyfikacji produktu.
Powiązana maszyna
Maszyna 3 w 1 do obróbki szyn prądowych
Zobacz parametry i konfiguracjęPrześlij rysunki, informacje o materiałach i wymagania produkcyjne, aby dobrać konfigurację maszyny.
Poproś o ofertęNajczęściej zadawane pytania
Która maszyna do szyn prądowych nadaje się do małego zakładu rozdzielnic?
Stanowisko 3 w 1 jest często odpowiednie, gdy powierzchnia hali jest ograniczona, partie często się zmieniają, a wykrawanie, cięcie i gięcie muszą pozostawać dostępne jednocześnie. Przed wyborem potwierdź największy pręt, wymagane matryce, plan obsady i reprezentatywny cykl.
Kiedy fabryka rozdzielnic powinna używać oddzielnych maszyn do wykrawania i gięcia?
Oddzielne maszyny są zwykle uzasadnione, gdy powtarzalne układy otworów tworzą stabilne wąskie gardło wykrawania, gięcie wymaga ściślejszej kontroli albo praca równoległa jest cenniejsza niż utrzymywanie wszystkich procesów na jednym korpusie. Decyzja powinna wynikać z zapotrzebowania na części według tras i z pomiarowej próby.
Czy wyższa wydajność wykrawania gwarantuje więcej gotowych rozdzielnic?
Nie. Produkcja gotowych rozdzielnic zależy także od załadunku, programowania, wymiany narzędzi, gięcia, usuwania zadziorów, kontroli i montażu. Mierz całą reprezentatywną trasę, zamiast przeliczać deklarowaną liczbę suwów bezpośrednio na zdolność produkcji rozdzielnic.
Jak sprawdzić trwałość przed zakupem hydraulicznej maszyny do szyn?
Przeprowadź wielokrotną próbę produkcyjną w rozgrzanym stanie, z częściami wybranymi przez kupującego, i zapisz wyniki wymiarowe, temperaturę oleju, przerwania cyklu, alarmy i kroki wznowienia. Zweryfikuj też plan konserwacji zapobiegawczej, krytyczne części zamienne i odpowiedzialność za wsparcie.