
Obliczanie siły gięcia i tonażu dla grubych miedzianych szyn prądowych
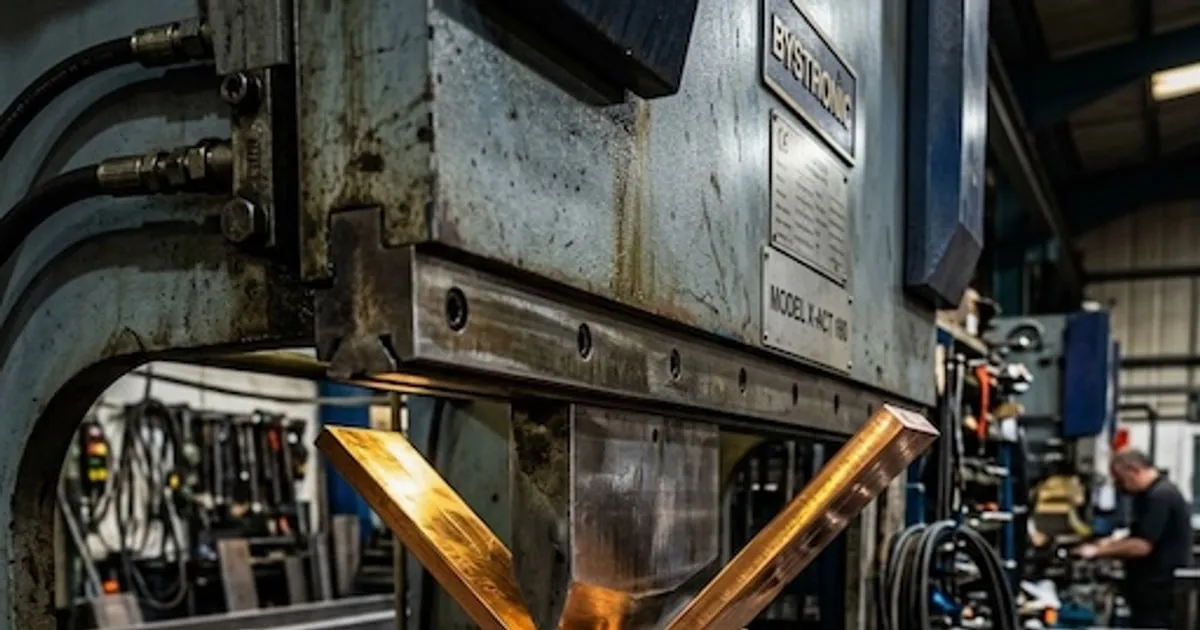
W przemysłowej dystrybucji energii i produkcji rozdzielnic kształtowanie grubych miedzianych szyn prądowych wymaga ogromnych sił. Przy gięciu ciężkich płyt miedzianych — takich jak profile $100 \times 10 \text{ mm}$ czy $120 \times 12 \text{ mm}$ — zrozumienie wymagań mechanicznych jest kluczowe.
Obliczenie siły gięcia (tonażu) zapewnia, że:
- Maszyna nigdy nie zostanie przeciążona, co chroni pompy hydrauliczne i odlewane monolityczne ramy konstrukcyjne przed zmęczeniem.
- Oprzyrządowanie matrycy V zostanie dobrane prawidłowo, aby zapobiec przedwczesnemu pękaniu zewnętrznych włókien miedzi.
- Wzajemne wyrównanie przestrzenne pozostaje ustabilizowane, zapewniając wysoką powtarzalność kątową w pracy ciągłej.
W montażu rozdzielnic o średniej i dużej wielkości produkcji planowanie tych sił jest niezbędne. Niniejszy dokument analizuje wzory i praktyczne obliczenia gięcia powietrznego płyt z miedzi T2 o wysokiej przewodności przy użyciu dedykowanej giętarki servo-hydraulicznej DHAC-BB-H lub stacji gięcia naszej maszyny 3 w 1 do obróbki szyn prądowych.
1. Matematyczny wzór na siłę gięcia
Do standardowego gięcia powietrznego blachy i ciężkich prętów przewodzących pod kątem 90° inżynierowie stosują klasyczny wzór na ugięcie belki, zmodyfikowany współczynnikami empirycznymi.
Wymaganą siłę gięcia ($F$) oblicza się jako:
$$F = \frac{C \cdot \sigma_b \cdot W \cdot T^2}{1000 \cdot V}$$
Gdzie:
- $F$ = wymagana siła gięcia w tonach metrycznych (t).
- $C$ = empiryczny współczynnik kształtu/materiału (typowo $1.5$ dla standardowego gięcia powietrznego miedzi).
- $\sigma_b$ = wytrzymałość na rozciąganie materiału w $\text{N/mm}^2$ (lub $\text{MPa}$). Dla standardowej półtwardej miedzi czerwonej T2 $\sigma_b \approx 260 \text{ MPa}$.
- $W$ = szerokość miedzianej szyny prądowej w $\text{mm}$.
- $T$ = grubość miedzianej szyny prądowej w $\text{mm}$.
- $V$ = szerokość otwarcia matrycy V w $\text{mm}$ (typowo wybierana między $6T$ a $8T$, aby zapobiec pękaniu).
Uwaga: dzielenie przez 1.000 przelicza wynik z kiloniutonów ($\text{kN}$) na standardowe tony metryczne ($\text{t}$), czyli system klasyfikacji przemysłowych siłowników hydraulicznych.
2. Praktyczne przykłady obliczeń
Aby pokazać, jak ten wzór działa w rzeczywistej wytwórni rozdzielnic, obliczmy wymagany tonaż dla dwóch typowych konfiguracji miedzi B2B:
Scenariusz A: obróbka miedzianej szyny $100 \times 10 \text{ mm}$
- Materiał: półtwarda miedź czerwona T2 ($\sigma_b = 260 \text{ MPa}$)
- Szerokość ($W$): $100 \text{ mm}$
- Grubość ($T$): $10 \text{ mm}$
- Otwarcie matrycy V ($V$): wybieramy standardowy stosunek $8T$, czyli $V = 8 \times 10 \text{ mm} = 80 \text{ mm}$.
Stosując wzór:
$$F = \frac{1.5 \times 260 \times 100 \times 10^2}{1000 \times 80}$$
$$F = \frac{1.5 \times 260 \times 100 \times 100}{80000}$$
$$F = \frac{3,900,000}{80,000} = 48.75 \text{ Metric Tons}$$
Wniosek inżynierski: aby wygiąć miedzianą szynę $100 \times 10 \text{ mm}$ na standardowej matrycy $V=80\text{mm}$, układ hydrauliczny musi wywrzeć co najmniej 48,75 tony siły prasy. Nasza stacja gięcia servo DHAC-BB-H zapewnia solidną nośność od 50 do 80 ton, z łatwością przenosząc to obciążenie z komfortowym marginesem bezpieczeństwa.
Scenariusz B: obróbka miedzianej szyny $120 \times 12 \text{ mm}$ (specyfikacja ciężkiego busduct)
- Materiał: półtwarda miedź czerwona T2 ($\sigma_b = 260 \text{ MPa}$)
- Szerokość ($W$): $120 \text{ mm}$
- Grubość ($T$): $12 \text{ mm}$
- Otwarcie matrycy V ($V$): przyjmujemy $V = 8T = 8 \times 12 \text{ mm} = 96 \text{ mm}$.
Stosując wzór:
$$F = \frac{1.5 \times 260 \times 120 \times 12^2}{1000 \times 96}$$
$$F = \frac{1.5 \times 260 \times 120 \times 144}{96000}$$
$$F = \frac{6,739,200}{96,000} = 70.20 \text{ Metric Tons}$$
Wniosek inżynierski: ta aplikacja o dużym obciążeniu wymaga 70,2 tony siły. Praca standardowej ręcznej giętarki 30-tonowej na tym profilu doprowadzi do odkształceń konstrukcji, rozerwania przewodów hydraulicznych i nierównych geometrii gięcia.
3. Dobór matrycy V i matryca mapowania tonażu
Wybór prawidłowej szerokości otwarcia matrycy V to delikatna równowaga. Szersza matryca V zmniejsza wymaganą siłę, ale zwiększa minimalny fizyczny promień gięcia i wymaga dłuższego płaskiego odcinka na końcach szyny.
Poniższa tabela zestawia wymagany tonaż i minimalne wewnętrzne promienie gięcia ($R_{\text{min}}$) dla różnych grubości materiału ($T$) na standardowej szerokości $100 \text{ mm}$ półtwardej miedzi, przy założeniu standardowego $\sigma_b = 260 \text{ MPa}$:
| Grubość ($T$) | Szerokość matrycy V ($V$) | Docelowy stosunek | Wymagana siła (na 100 mm szerokości) | Minimalny promień wewnętrzny ($R_{\text{min}}$) | Profil zalecanego sprzętu |
|---|---|---|---|---|---|
| 5 mm | 30 mm | 6T | 16,3 tony | 3,5 mm | DH303-8P wielostanowiskowa |
| 8 mm | 50 mm | 6,2T | 29,9 tony | 6,0 mm | DH303-8P wielostanowiskowa |
| 10 mm | 60 mm | 6T | 65,0 tony | 8,0 mm | DHAC-BB-H gięcie servo |
| 10 mm | 80 mm | 8T | 48,7 tony | 10,0 mm | DHAC-BB-H gięcie servo |
| 12 mm | 80 mm | 6,6T | 105,3 tony | 12,0 mm | Dedykowana konfiguracja o wysokim tonażu |
| 12 mm | 96 mm | 8T | 87,7 tony | 15,0 mm | DHAC-BB-H gięcie servo |
4. Inżynierskie protokoły bezpiecznego formowania
Aby zapobiec uszkodzeniom mechanicznym i pęknięciom powierzchni podczas operacji gięcia o dużym tonażu:
- Kierunek ziarna: w miarę możliwości zginać miedzianą płytę prostopadle do kierunku walcowania metalu. Gięcie równolegle do ziarna zmniejsza plastyczność i może wywołać mikropęknięcia na zewnętrznym promieniu.
- Smarowanie matrycy: nanieść olej tłoczeniowy o wysokiej lepkości na ramiona matrycy V. Zmniejsza to tarcie, minimalizując zarysowania powierzchni miedzianej płyty i obniżając wymaganą siłę nawet o 5%.
- Unikać zbyt małych matryc V: nigdy nie należy próbować giąć miedzianej płyty 10 mm na matrycy V 40 mm ($4T$). Zwiększa to wymaganą siłę wykładniczo ($F \propto 1/V$) i może doprowadzić do katastrofalnych awarii siłownika.
5. Zaawansowane gięcie hydrauliczne w zamkniętej pętli
W konwencjonalnych hydraulicznych prasach krawędziowych zarządzanie sprężynowaniem wymaga ciągłych ręcznych regulacji ze względu na zmiany lepkości płynu wraz ze wzrostem temperatury.
Pozioma giętarka do szyn prądowych DHAC-BB-H rozwiązuje ten problem dzięki servo-hydraulicznemu układowi zamkniętej pętli. Czujniki ciśnienia w czasie rzeczywistym mierzą krzywą oporu obciążenia podczas początkowego skoku, co pozwala sterownikowi PLC Siemens obliczyć dokładne punkty plastyczności i automatycznie skorygować głębokość nadkładu siłownika. Zapewnia to stałą precyzję kątową ±0,2° bez interwencji operatora.
Kierownicy ds. zakupów rozdzielnic mogą zamówić indywidualną ocenę inżynierską oprzyrządowania, aby przesłać rysunki CAD i otrzymać szczegółowy audyt obliczeń dla swoich konkretnych komponentów miedzianych.
Powiązana maszyna
Giętarka CNC do szyn prądowych
Zobacz parametry i konfiguracjęPrześlij rysunki, informacje o materiałach i wymagania produkcyjne, aby dobrać konfigurację maszyny.
Poproś o ofertęNajczęściej zadawane pytania
Jak szerokość otwarcia matrycy V wpływa na wymaganą siłę gięcia?
Wymagana siła gięcia jest odwrotnie proporcjonalna do szerokości matrycy V (V). Podwojenie szerokości matrycy V zmniejsza wymagany tonaż o połowę, ale zwiększa też minimalny fizyczny promień gięcia i wydłuża proste, płaskie odcinki ramion.
Jaki standardowy parametr granicy plastyczności stosuje się dla miedzi T2 w obliczeniach gięcia?
Dla standardowej półtwardej miedzi T2 (Y2) inżynierowie stosują w formule gięcia wytrzymałość na rozciąganie (Rm) od 250 do 300 MPa, aby zapewnić, że układy hydrauliczne mają zapas bezpieczeństwa.