
Usuwanie zadziorów szyn prądowych: jakość krawędzi bez uszkadzania powierzchni styku
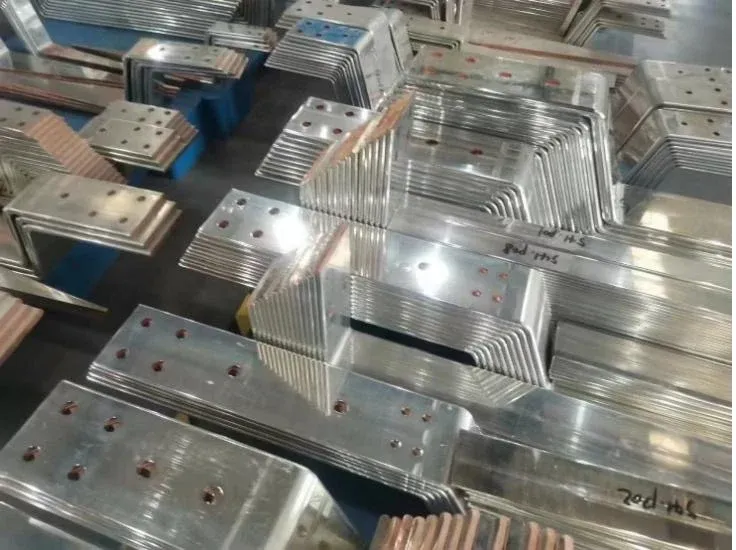
Szyna prądowa może przejść kontrolę położenia otworów, a mimo to uszkodzić swoją izolację podczas montażu. Problemem może być cienka wypustka na wyjściu wykrawanego otworu, ostra krawędź po cięciu albo cząstka pozostawiona po obróbce wykańczającej. Żadnego z tych przypadków nie opisuje rzetelnie polecenie „wygładzić element”.
Dobre usuwanie zadziorów z szyn prądowych zaczyna się od zidentyfikowania wady i powierzchni, którą należy chronić. Kończy się czystym elementem, który nadal spełnia wymagania wymiarowe. Usunięcie większej ilości metalu nie jest automatycznie poprawą, szczególnie wokół skręcanych powierzchni styku.
Zadanie w tym artykule dotyczy kontroli krawędzi po cięciu i kształtowaniu. Szerszy ciąg obejmujący przyjęcie materiału, obróbkę, powłokę i zwolnienie opisuje kompletny proces wytwarzania szyn prądowych.
Prześledź zadzior, zanim dodasz kolejny przebieg wykańczania
Zmapuj, gdzie pojawia się wada. Powtarzalny zadzior po stronie wyjścia stempla sugeruje inne postępowanie niż przypadkowe zadrapanie na powierzchni styku. Narastający zadzior w trakcie serii może wskazywać na zużycie narzędzia lub zmieniające się warunki procesu; nagła jednostronna wada wymaga sprawdzenia wyrównania i podparcia.
Zachowaj reprezentatywne próbki przed obróbką i po niej. Ich porównanie pokazuje, czy operacja wykańczająca usunęła pierwotną wadę, czy tylko przygięła zadzior do powierzchni. Przygięty zadzior może wyglądać mniej wyraźnie, ale pozostaje związany z materiałem i może później odpaść.
Kontrola na wcześniejszych etapach ma znaczenie. Informacje o oprzyrządowaniu do szyn prądowych firmy Wilson Tool traktują układ stempel–matryca jako dedykowane zastosowanie dla szyn prądowych. W praktyce producent narzędzia powinien potwierdzić właściwą konfigurację dla materiału, grubości i otworu. Nie rekompensuj nieodpowiedniego lub uszkodzonego narzędzia coraz dłuższym cyklem obróbki ściernej.
Rejestruj położenie wady, zajęte gniazdo narzędzia, partię materiału i licznik produkcji. Tworzy to użyteczny sygnał utrzymania ruchu i pozwala oddzielić problemy oprzyrządowania od uszkodzeń powstałych przy przenoszeniu po obróbce.
Określ stan krawędzi, który można skontrolować
„Zadzior usunięty”, „krawędź złamana”, „sfazowana” i „zaokrąglona” to nie są identyczne wymagania. Usunięcie zadzioru dotyczy niepożądanego wypchniętego materiału. Faza lub promień definiują zamierzoną geometrię. Chropowatość powierzchni i czystość cząstkowa to dodatkowe cechy.
Rysunek lub plan kontroli powinien wskazywać, które krawędzie mają znaczenie i jak będą sprawdzane. Otwór pod element złączny może wymagać innej obróbki krawędzi niż odsłonięty narożnik pod izolacją termokurczliwą. Powierzchnia styku wokół tego otworu również wymaga ochrony przed nadmiernym wykańczaniem.
Przydatne instrukcje podają dopuszczalny maksymalny stan zadzioru, dozwolone usunięcie materiału, wymaganą geometrię krawędzi oraz metodę kontroli. Jeśli wartość liczbowa nie może być jeszcze uzasadniona, uzgodnij wymaganie z działem technicznym i ustanów kontrolowane próbki odbiorcze. Nie wymyślaj uniwersalnego promienia i nie nazywaj go wymaganiem IEC.
Fotografia pomaga zlokalizować krawędź, ale rzadko wystarcza do potwierdzenia jej profilu. Oświetlenie, skala i kierunek obserwacji mogą ukryć niewielką wypustkę. Stosuj odpowiednie powiększenie i pomiar profilu, gdy wymaga tego kryterium odbioru.
Wybierz proces pod kątem dostępu i geometrii
Odpowiednia metoda zależy od tego, czy element jest płaski czy kształtowany, czy cechy wewnętrzne są dostępne i ile materiału można usunąć.
| Metoda | Gdzie może być przydatna | Główny obszar kontroli |
|---|---|---|
| Narzędzia ręczne | Elementy o małym wolumenie i dostępne lokalne krawędzie | Zmienność operatora, wyżłobienia, pominięte cechy |
| Szczotkowanie ścierne | Powtarzalne dostępne krawędzie i lekkie zadziory | Zużycie narzędzia, pokrycie, pozostałości ścierne |
| Szlifowanie taśmowe | Płaskie elementy z odpowiednio kontrolowaną ścieżką | Nierównomierne usuwanie materiału i zmiana powierzchni styku |
| Obróbka mechaniczna krawędzi | Zdefiniowana faza lub promień | Ustawienie, kontrola baz i dostęp |
| Wykańczanie w partiach | Zakwalifikowane grupy zgodnych elementów | Uszkodzenia między elementami, niedostępne krawędzie, zatrzymane medium |
Zautomatyzowana maszyna nie czyni każdego elementu odpowiednim do tej samej receptury. System wykańczania szyn prądowych Valgro to przykład urządzenia dedykowanego wykańczaniu krawędzi miedzi i aluminium. Jego opis zastosowania wspiera rozważenie dedykowanego procesu; nie ustanawia uniwersalnego wyniku odbioru dla niesprawdzonego elementu.
Przetestuj najtrudniejszą cechę w rodzinie produkcyjnej. Sprawdź wąskie szczeliny, otwory blisko gięć, krótkie ramiona i obszary osłonięte przez przyrząd mocujący. Potwierdź, jak element będzie mocowany bez uszkadzania wykończonej powierzchni styku.
Oddziel powierzchnie styku od stref izolacji
Lśniąca powierzchnia nie jest automatycznie dobrym stykiem elektrycznym. Agresywne wykańczanie może zaokrąglić krawędź pola styku, utworzyć nierówną powierzchnię lub usunąć powłokę. Połączenie może potem złożyć się inaczej, mimo że element wygląda czyściej.
Zdefiniuj powierzchnie chronione na rysunku technologicznym. Wskaż, gdzie konieczne jest maskowanie, podpory nieznakujące albo osobna operacja. Jeśli szyna z powłoką wstępną jest cięta lub gięta, udokumentuj dopuszczalny stan powłoki na obrabianych krawędziach oraz zatwierdzony sposób postępowania z odsłoniętym podłożem.
Strefy izolacji to inny problem. Ostre wypustki i zatrzymane cząstki mogą uszkodzić koszulkę lub zakłócić powłokę. Uzgodnij wymagania dotyczące krawędzi z rzeczywistą metodą izolacji szyn prądowych; nałożenie koszulki i sztywne pokrycie nie muszą mieć identycznych kroków obsługi i przygotowania.
Czyszczenie należy do tej samej ścieżki. Wybierz zgodną metodę, która usuwa pozostałości procesu bez wprowadzania wilgoci, chemikaliów ani cząstek tworzących nowy problem. Suszenie, magazynowanie i przekazanie do następnej operacji powinny być zdefiniowane, a nie pozostawione warsztatowym przyzwyczajeniom.
Zakwalifikuj gotowy element, w tym czystość
Odbiór powinien odpowiedzieć na trzy pytania: czy niepożądana krawędź została usunięta, czy zamierzona geometria nadal mieści się w tolerancji i czy element jest wystarczająco czysty do następnej operacji?
Dla partii próbnej skontroluj obie strony otworów i całą ścieżkę krawędzi. Po wykańczaniu ponownie zmierz wymiary krytyczne. Tam, gdzie proces może wpływać na strefy styku, sprawdź wymaganą płaskość lub profil, zamiast opierać się wyłącznie na całkowitej grubości.
Uwzględnij kontrolę pozostałości ściernych, wiórów i luźnego materiału uzgodnioną metodą. Jeśli klient wymaga testu czystości cząstkowej, zdefiniuj wymagania dotyczące próbkowania i raportowania przed wyceną. Kontrola wizualna nie powinna być przedstawiana jako równoważna ilościowemu testowi ekstrakcji.
Rejestruj stan narzędzia i ustawienia procesu wraz z przyjętymi próbkami. Powtórz kontrole po zaplanowanym interwale wymiany narzędzia oraz po każdej zmianie materiału lub geometrii. Lista kontrolna odbioru szyn prądowych z miedzi pozwala przenieść te kontrole do końcowego zwolnienia bez powielania wszystkich pomiarów z wcześniejszych etapów.
Przekazuj informacje o wadach do wykrawania i cięcia
Czas wykańczania jest użyteczną miarą produkcyjną, ale śledź go razem z odsetkiem wad i uzyskiem przyjętych elementów. Krótszy cykl, który wysyła uszkodzone powierzchnie izolacji dalej, nie jest oszczędnością. Dłuższy cykl spowodowany postępującym zużyciem narzędzia to powód, by skontrolować proces cięcia.
Dla stanowiska wykrawania i cięcia DHCNC-BP-60 uwzględnij reprezentatywną jakość krawędzi w próbie elementów i umowie odbioru. Nie zastępuj tych dowodów obietnicą, że cała produkcja będzie „bez zadziorów”. Wynik zależy od materiału, oprzyrządowania, ustawienia i zdefiniowanego wymagania krawędzi.
Praktycznym celem jest stabilny proces: przewidywalne krawędzie po cięciu, kontrolowane usuwanie materiału tam, gdzie jest potrzebne, chronione powierzchnie funkcyjne oraz metoda kontroli wychwytująca pogorszenie, zanim stanie się partią uszkodzonych elementów.
Powiązana maszyna
Maszyna CNC do wykrawania i cięcia szyn prądowych
Zobacz parametry i konfiguracjęPrześlij rysunki, informacje o materiałach i wymagania produkcyjne, aby dobrać konfigurację maszyny.
Poproś o ofertęNajczęściej zadawane pytania
Czy sprawdzenie palcem wystarcza do odbioru szyny prądowej po usunięciu zadziorów?
Nie. Kontrola gołą ręką może spowodować uraz i nie ustala zmierzonego stanu krawędzi. Stosuj metodę kontroli, powiększenie, sprawdziany i próbki odbiorcze określone w planie kontroli.
Czy zadziory z szyn prądowych usuwa się przed powłoką czy po niej?
Główne wykańczanie krawędzi planuje się zwykle przed nałożeniem powłoki, aby wykończona krawędź otrzymała zamierzoną powłokę. Każde wykańczanie materiału z powłoką wstępną lub poprawki po powłoce wymagają zatwierdzonej ścieżki uwzględniającej odsłonięte podłoże i uszkodzenia powłoki.
Czy zaokrąglenie krawędzi może spowodować niezgodność elementu?
Tak. Nadmierne usunięcie materiału może zmienić geometrię otworu, powierzchnię styku, grubość lub kontrolowany profil krawędzi. Krawędź, która wydaje się gładka, nadal może wykraczać poza wymagania rysunku.
Dlaczego po szczotkowaniu płaskich powierzchni otwór nadal ma zadzior?
Szczotka może nie docierać skutecznie do wejścia lub wyjścia otworu. Skontroluj wewnętrzną krawędź osobno i użyj wykwalifikowanego narzędzia lub procesu odpowiedniego dla tej cechy.