
Przezbrojenie maszyny do szyn prądowych: porównaj produkcję wysokomiksową przed zakupem
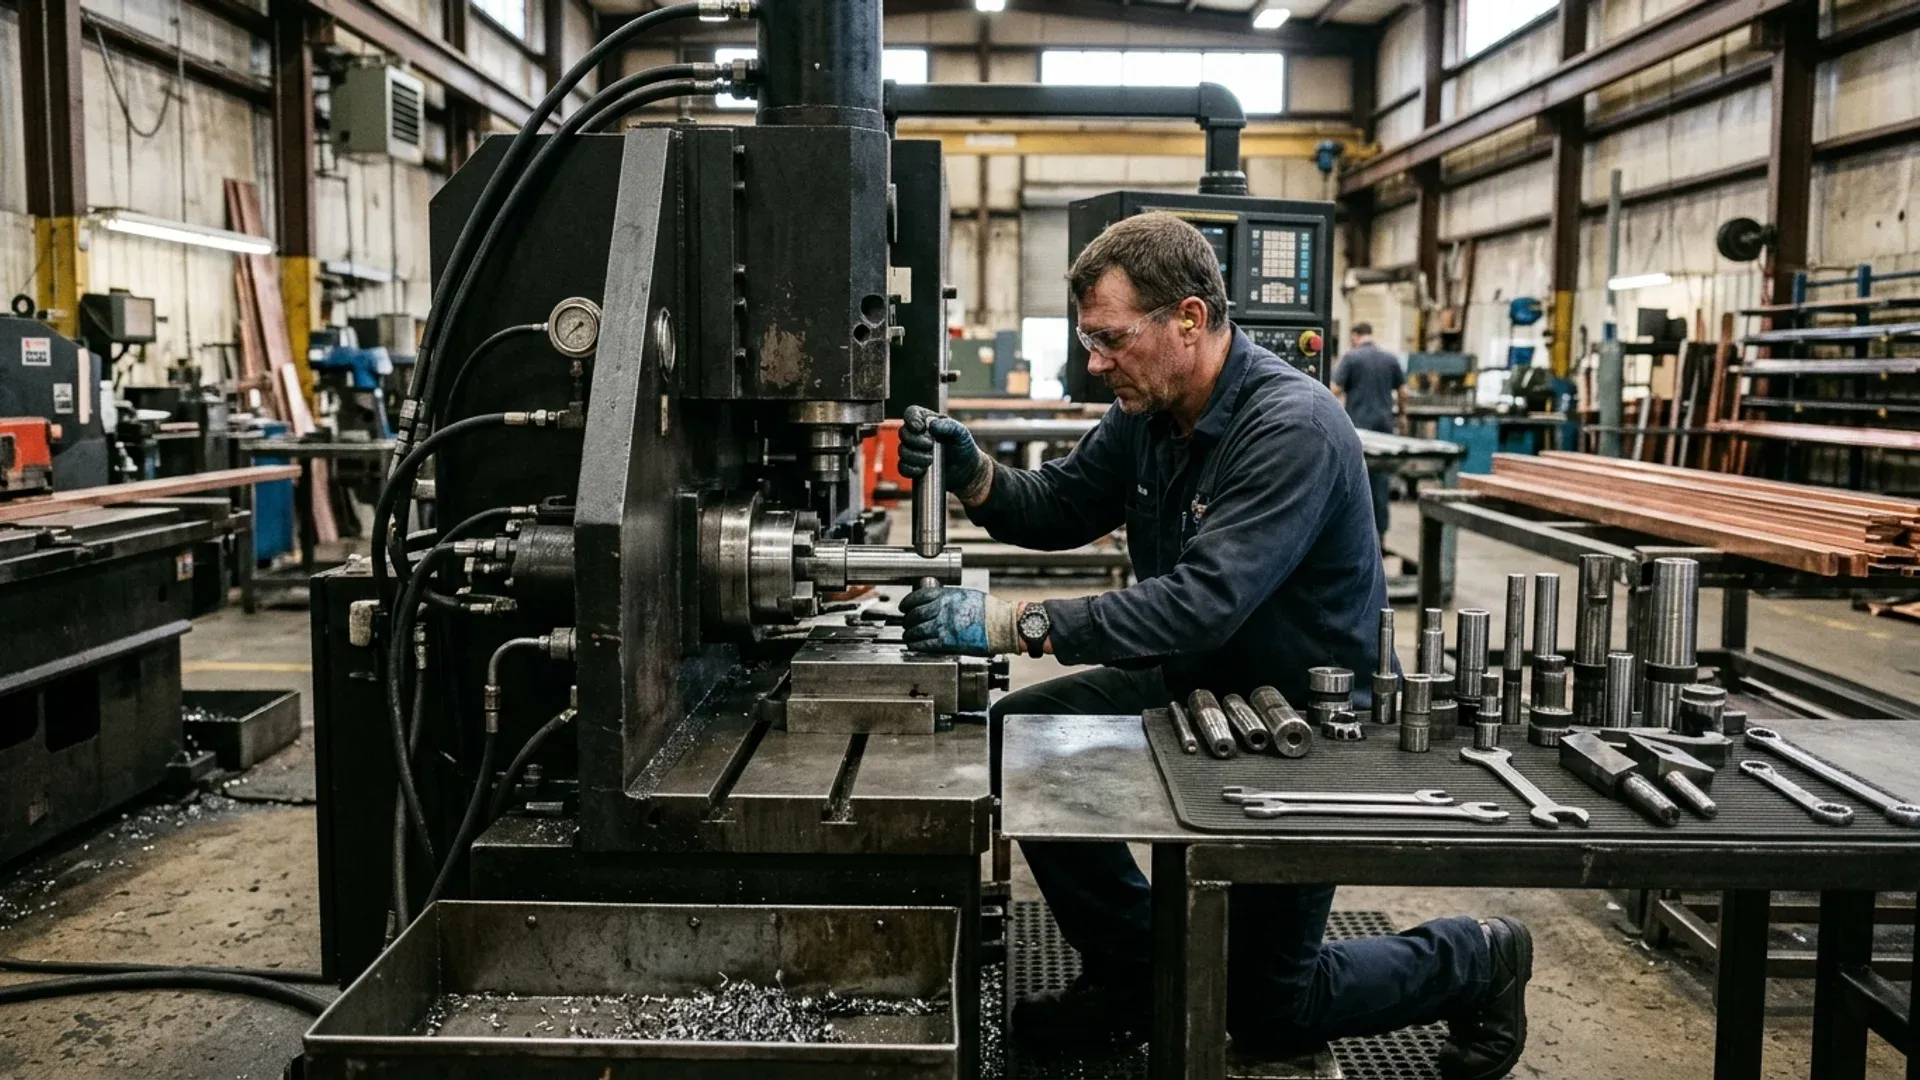
Na początku zmiany zakład budujący rozdzielnice może tracić więcej czasu między zadaniami niż w ich trakcie. Operator kończy ostatnią zaakceptowaną sztukę, idzie do magazynu narzędzi, znajduje matrycę do kolejnej grubości, ładuje inny program i czeka, aż pierwsza sztuka przejdzie kontrolę. Maszyna z szybszym cyklem może nadal ukończyć mniej zleceń przed południem.
Porównaj przezbrojenie maszyny do szyn prądowych od ostatniej zaakceptowanej sztuki jednego zadania do pierwszej zaakceptowanej sztuki następnego, a następnie zmierz pozostałą partię. Użycie tych samych rysunków, ilości i wymagań kontroli daje każdemu dostawcy uczciwy test pracy, którą Twój portfel zleceń musi ukończyć.
Ustal, gdzie zaczyna się i kończy pomiar
Sygnał „maszyna gotowa” nie oznacza, że kolejne zadanie zostało zwolnione. Zapisz go jako etap pośredni; utrzymuj zegar przejścia przez obróbkę pierwszej sztuki, regulacje i kontrolę, aż pierwsza sztuka zostanie zaakceptowana zgodnie z Twoim planem kontroli.
Dla pierwszej partii zmiany zacznij od uzgodnionego stanu gotowości do pracy. Dla późniejszych partii zacznij od ostatniej zaakceptowanej sztuki poprzedniego zadania. Zapisz przekrój materiału, wersję programu, zestaw narzędzi i liczbę operatorów. Zapisz także, co przygotowano przed rozpoczęciem pomiaru. Demonstracja z narzędziami ułożonymi obok maszyny nie jest porównywalna z taką, która obejmuje przejście do magazynu narzędzi.
Wybierz przejścia z rzeczywistego portfela zleceń. Przechowywane zadanie powtarzalne testuje przywołanie programu i przygotowanie. Zmiana grubości może wymagać innych narzędzi lub ustawień. Para lewa/prawa testuje identyfikację i orientację. Pomiar tylko najłatwiejszego przejścia daje zakupom niewiele informacji o najbardziej zajętym dniu.
Co można przygotować przed zakończeniem bieżącej partii?
Metoda SMED Lean Enterprise Institute rozróżnia przygotowanie wewnętrzne, wymagające zatrzymania maszyny, od przygotowania zewnętrznego, które może odbywać się podczas kontynuacji produkcji. Cel jednocyfrowej liczby minut jest celem doskonalenia, a nie gwarantowanym czasem przezbrojenia maszyny do szyn.
Zacznij od pracy, którą można zorganizować z dala od pracującej maszyny: pobranie zatwierdzonego rysunku, identyfikacja kolejnej partii materiału, przygotowanie potrzebnych narzędzi i przygotowanie zapisu kontroli. Dostęp do maszyny i wymiana narzędzi muszą nadal być zgodne z procedurami operacyjnymi urządzenia.
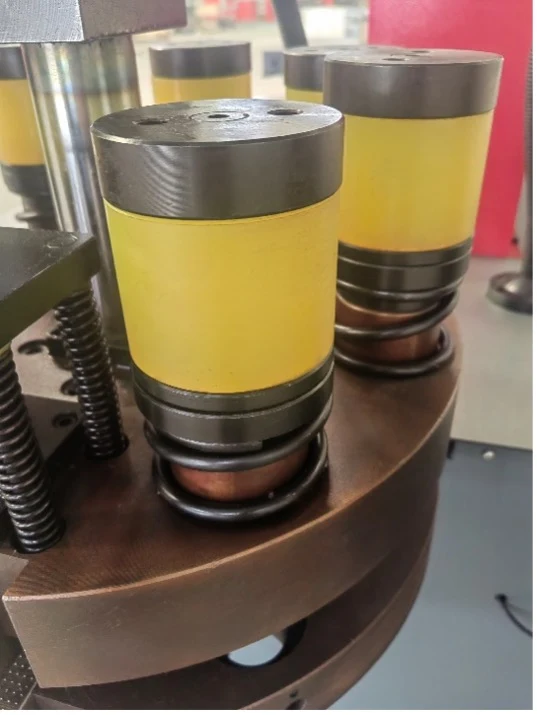
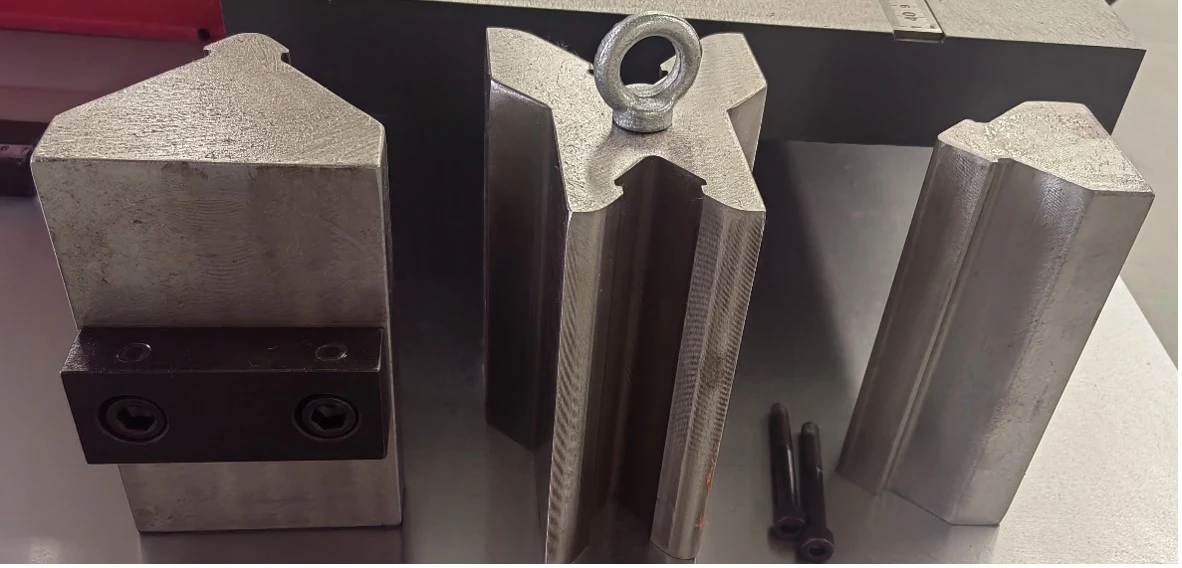
W przypadku przezbrojenia oprzyrządowania do szyn poproś dostawcę o rozróżnienie mechanizmu wymiany narzędzi od przygotowania wokół niego. Szybki zacisk nie rozwiąże brakującej matrycy ani nierozwiązanej wersji rysunku. Ujmij identyfikację narzędzi, przechowywanie, wymagania dotyczące części zamiennych i instrukcje przygotowania w specyfikacji pakietu oprzyrządowania.
Osiem małych partii może sprzyjać wolniejszemu cyklowi
Rozważ hipotetyczny portfel ośmiu partii, każda po dwanaście zaakceptowanych sztuk: 96 sztuk łącznie. Jest osiem okresów rozruchu lub przezbrojenia, w tym pierwszy rozruch zmiany. Każdy okres obejmuje już produkcję i odbiór pierwszej zaakceptowanej sztuki. Tylko pozostałe 88 sztuk wymaga odrębnego dodatku cyklu. Opcja A ma szybszy cykl i wolniejsze przezbrojenie; opcja B odwrotnie.
| Dane wejściowe | Opcja A | Opcja B |
|---|---|---|
| Partie i zwolnienia pierwszej sztuki | 8 | 8 |
| Minuty do każdej pierwszej zaakceptowanej sztuki | 15 | 7 |
| Łączna liczba zaakceptowanych sztuk | 96 | 96 |
| Sztuki pozostałe po zwolnieniach pierwszych sztuk | 88 | 88 |
| Minuty na kolejną sztukę | 1,2 | 1,5 |
| Łączny czas produkcji w minutach | 225,6 | 188,0 |
Dla tego przykładu:
Łączne minuty = partie × minuty do pierwszej zaakceptowanej sztuki + (sztuki ogółem − partie) × minuty kolejnego cyklu
Opcja A zajmuje 8 × 15 + 88 × 1,2 = 225,6 minuty. Opcja B zajmuje 8 × 7 + 88 × 1,5 = 188,0 minuty: przewaga 37,6 minuty mimo wolniejszego cyklu. To dane ilustracyjne, a nie zmierzone wyniki maszyny. Nie obejmują przerw, braków i nieplanowanych przestojów; dodatek kolejnego cyklu obejmuje ten sam rutynowy zakres obsługi i kontroli dla obu opcji.
Przewaga zmienia się wraz z wielkością partii. Przy ośmiu partiach B oszczędza 64 minuty przed ośmioma zwolnieniami pierwszych sztuk, ale dodaje 0,3 minuty na każdą kolejną sztukę. Punkt przecięcia to 8 + 64 / 0,3, czyli około 221 sztuk łącznie: osiem pierwszych sztuk plus 213 kolejnych. Przy 222 sztukach A jest nieco szybsza przy tych założeniach. Dodanie kolejnych partii ponownie zmieniłoby ten punkt.
Utrzymuj spójną konwencję pomiaru. Jeśli dostawca definiuje przygotowanie jako zakończone przed wyprodukowaniem pierwszej sztuki, jego obliczenia muszą obejmować czas cyklu wszystkich sztuk. Mieszanie tej definicji z pomiarem od ostatniej dobrej sztuki do pierwszej dobrej sztuki liczy pierwsze sztuki dwukrotnie.
Zamień demonstrację w wymaganie zakupowe
Poproś o znaczniki czasu przejścia, pomiary zaakceptowanych sztuk, regulacje pierwszej sztuki i zasoby przygotowania z tego samego przebiegu. Powtórz reprezentatywne przezbrojenie, aby sprawdzić, czy wynik można odtworzyć przy uzgodnionym układzie operatorów.
Dla komórki wielofunkcyjnej DH303-8P zidentyfikuj stanowiska używane przez każdą rodzinę części oraz wspólną obsługę lub kontrolę. Tam, gdzie operacje się nakładają, porównaj czas upływający do ukończenia portfela zleceń; sumowanie aktywnych minut każdego stanowiska zawyżyłoby czas potrzebny zakładowi.
Zachowaj rysunki, kolejność partii, listę narzędzi i warunki kontroli w specyfikacji odbioru. Użyj przewodnika po zdolności produkcyjnej i OEE, aby rozszerzyć test do planu zmiany, licząc każdą stratę tylko raz. Umieść znaczniki czasu przejścia, pomiary zaakceptowanych sztuk i listę przygotowania w aneksie odbioru zamówienia. Dostawca, który nie potrafi odtworzyć tego samego przejścia przy uzgodnionym układzie operatorów, nie wykazał przezbrojenia, które kupujesz.
Powiązana maszyna
Maszyna 3 w 1 do obróbki szyn prądowych
Zobacz parametry i konfiguracjęPrześlij rysunki, informacje o materiałach i wymagania produkcyjne, aby dobrać konfigurację maszyny.
Poproś o ofertęNajczęściej zadawane pytania
Czy test przezbrojenia powinien obejmować kontrolę pierwszej sztuki?
Tak, przy porównywaniu czasu potrzebnego na zwolnienie kolejnego zadania. Zapisz przygotowanie mechaniczne osobno, ale zakończ przejście produkcyjne dopiero po zaakceptowaniu kolejnej sztuki zgodnie z uzgodnionym planem kontroli.
Czy SMED gwarantuje przezbrojenie maszyny do szyn poniżej dziesięciu minut?
Nie. Przezbrojenie w jednocyfrowej liczbie minut jest celem doskonalenia, a nie gwarantowaną zdolnością konkretnej maszyny. Osiągalny czas zależy od narzędzi, materiału, obsługi, programowania i kontroli.
Czy krótsze przezbrojenia mogą uzasadnić zakup wolniejszej maszyny?
Mogą, dla określonego miksu zleceń. Porównaj czas upływający dla tych samych zaakceptowanych ilości. Jeśli przezbrojenie obejmuje pierwszą zaakceptowaną sztukę, dodaj czas cyklu tylko dla pozostałych sztuk; uwzględnij także ograniczenia kadrowe i jakościowe. Wynik dla małych partii nie musi odnosić się do długich serii.
Ile przezbrojeń powinien obejmować test?
Co najmniej jedno zadanie powtarzalne i jedno trudne przejście z portfela zleceń. Jeśli miks obejmuje zmiany grubości lub sztuki lewe/prawe, uwzględnij po jednym z każdego; jedno łatwe przejście nie reprezentuje najbardziej zajętego dnia.