
Troca de formato em máquinas para barramentos: compare a produção de alta variedade antes de comprar
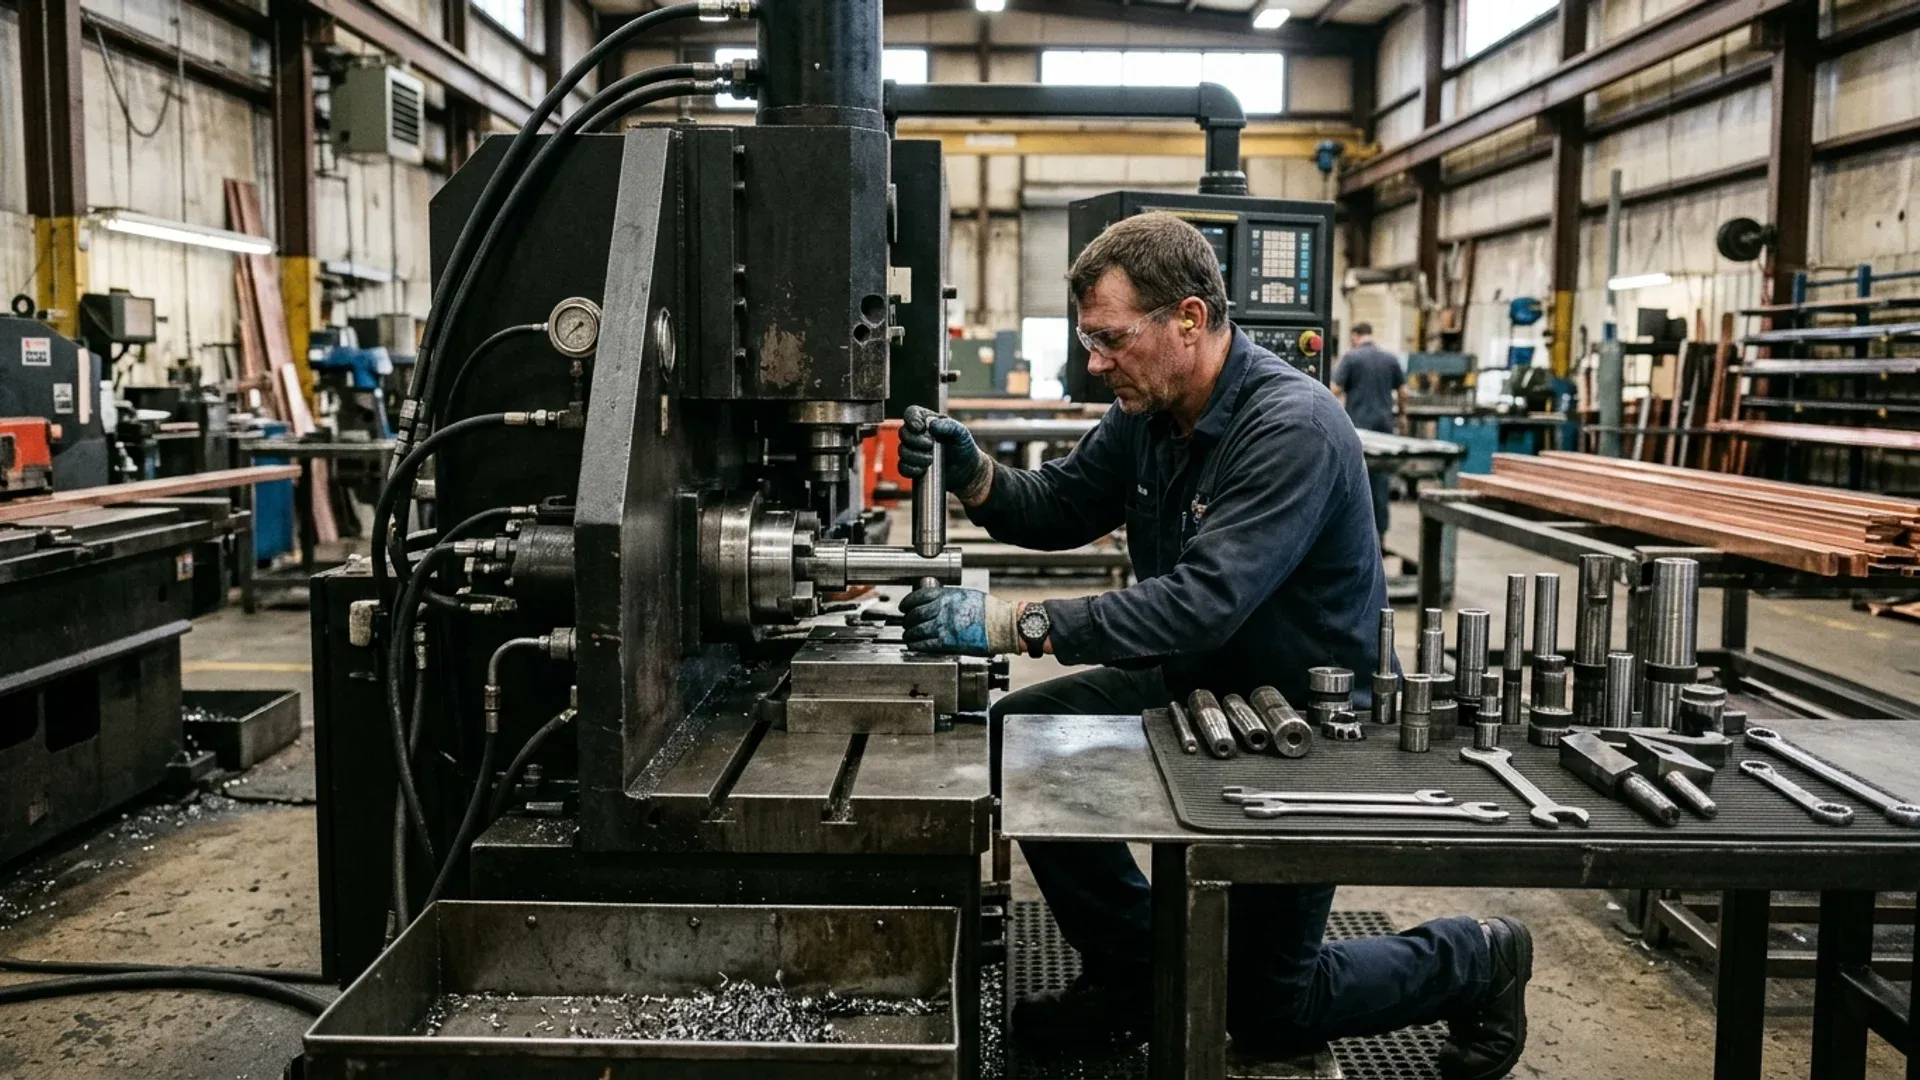
No início de um turno, uma oficina de painéis elétricos pode perder mais tempo entre trabalhos do que dentro deles. O operador termina a última peça aceita, caminha até o almoxarifado de ferramentas, encontra a matriz para a próxima espessura, carrega outro programa e espera a primeira peça passar na inspeção. Uma máquina com o ciclo mais rápido pode terminar menos pedidos antes do meio-dia.
Compare a troca de formato da máquina para barramentos da última peça aceita de um trabalho até a primeira peça aceita do próximo, depois cronometre o restante do lote. Usar os mesmos desenhos, quantidades e requisitos de inspeção dá a cada fornecedor um teste justo do trabalho que o seu livro de pedidos precisa concluir.
Defina onde o relógio começa e termina
Um sinal de «máquina pronta» não significa que o próximo trabalho foi liberado. Registre-o como um marco intermediário; mantenha o relógio de transição em andamento durante a usinagem da primeira peça, os ajustes e a inspeção até que a primeira peça seja aceita conforme o seu plano de inspeção.
Para o primeiro lote de um turno, comece a partir de uma condição acordada de prontidão para o trabalho. Para os lotes seguintes, comece na última peça aceita do trabalho anterior. Anote a seção do material, a revisão do programa, o conjunto de ferramentas e o número de operadores. Registre também o que foi preparado antes do início da cronometragem. Uma demonstração com as ferramentas dispostas ao lado da máquina não é comparável a uma que inclui o deslocamento até o almoxarifado.
Escolha transições do seu livro de pedidos real. Um trabalho repetitivo armazenado testa a recuperação do programa e a preparação. Uma mudança de espessura pode exigir ferramental ou ajustes diferentes. Um par esquerda/direita testa identificação e orientação. Cronometrar apenas a transição mais fácil dá aos compradores pouca informação sobre o dia mais movimentado.
O que pode ficar pronto antes de o lote atual terminar?
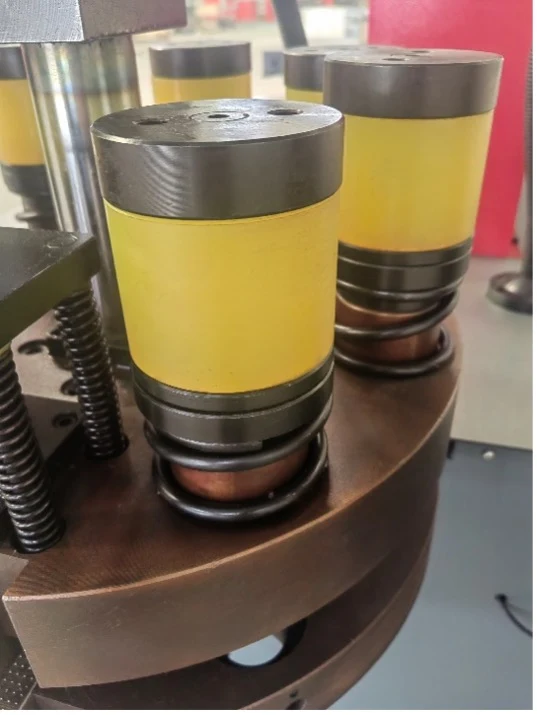
O método SMED do Lean Enterprise Institute distingue a preparação interna, que exige a máquina parada, da preparação externa que pode ocorrer enquanto a produção continua. A meta de minutos de um único dígito é um objetivo de melhoria, não um tempo de troca garantido para uma máquina de barramentos.
Comece pelo trabalho que pode ser organizado longe da máquina em operação: recuperar o desenho aprovado, identificar o próximo lote de material, preparar as ferramentas necessárias e preparar o registro de inspeção. O acesso à máquina e a substituição de ferramentas devem seguir os procedimentos operacionais do equipamento.
Para a troca de ferramental de barramentos, peça ao fornecedor que distinga o mecanismo de troca de ferramenta da preparação ao redor. Um clamp rápido não resolverá uma matriz ausente ou uma revisão de desenho não resolvida. Inclua identificação de ferramentas, armazenamento, requisitos de peças de reposição e instruções de preparação na especificação do pacote de ferramental.
Oito lotes pequenos podem favorecer o ciclo mais lento
Considere um livro de pedidos hipotético de oito lotes, cada um com doze peças aceitas: 96 peças no total. Há oito períodos de início ou troca, incluindo o primeiro início do turno. Cada período já inclui a produção e a aprovação da sua primeira peça aceita. Apenas as 88 peças restantes precisam de uma margem de ciclo separada. A opção A tem o ciclo mais rápido e a troca mais lenta; a opção B é o inverso.
| Entrada | Opção A | Opção B |
|---|---|---|
| Lotes e liberações da primeira peça | 8 | 8 |
| Minutos até cada primeira peça aceita | 15 | 7 |
| Total de peças aceitas | 96 | 96 |
| Peças restantes após as liberações da primeira peça | 88 | 88 |
| Minutos por peça subsequente | 1,2 | 1,5 |
| Total de minutos de produção decorridos | 225,6 | 188,0 |
Para este exemplo:
Minutos totais = lotes × minutos até a primeira peça aceita + (peças totais − lotes) × minutos de ciclo subsequentes
A opção A leva 8 × 15 + 88 × 1,2 = 225,6 minutos. A opção B leva 8 × 7 + 88 × 1,5 = 188,0 minutos: uma vantagem de 37,6 minutos apesar do ciclo mais lento. São dados ilustrativos, não resultados medidos de uma máquina. Excluem pausas, faltas e paradas não planejadas; a margem de ciclo subsequente inclui o mesmo escopo rotineiro de manuseio e inspeção para ambas as opções.
A vantagem muda com o tamanho do lote. Mantendo oito lotes, B economiza 64 minutos antes das oito liberações da primeira peça, mas acrescenta 0,3 minuto por cada peça subsequente. O ponto de equilíbrio é 8 + 64 / 0,3, ou cerca de 221 peças totais: as oito primeiras peças mais 213 peças subsequentes. Com 222 peças, A é ligeiramente mais rápida sob esses pressupostos. Adicionar mais lotes mudaria novamente esse ponto de equilíbrio.
Mantenha a convenção de tempo consistente. Se um fornecedor define a preparação como terminada antes da produção da primeira peça, o cálculo deve incluir o tempo de ciclo de todas as peças. Misturar essa definição com a medição da última peça boa até a primeira peça boa conta as primeiras peças duas vezes.
Transforme a demonstração em um requisito de compra
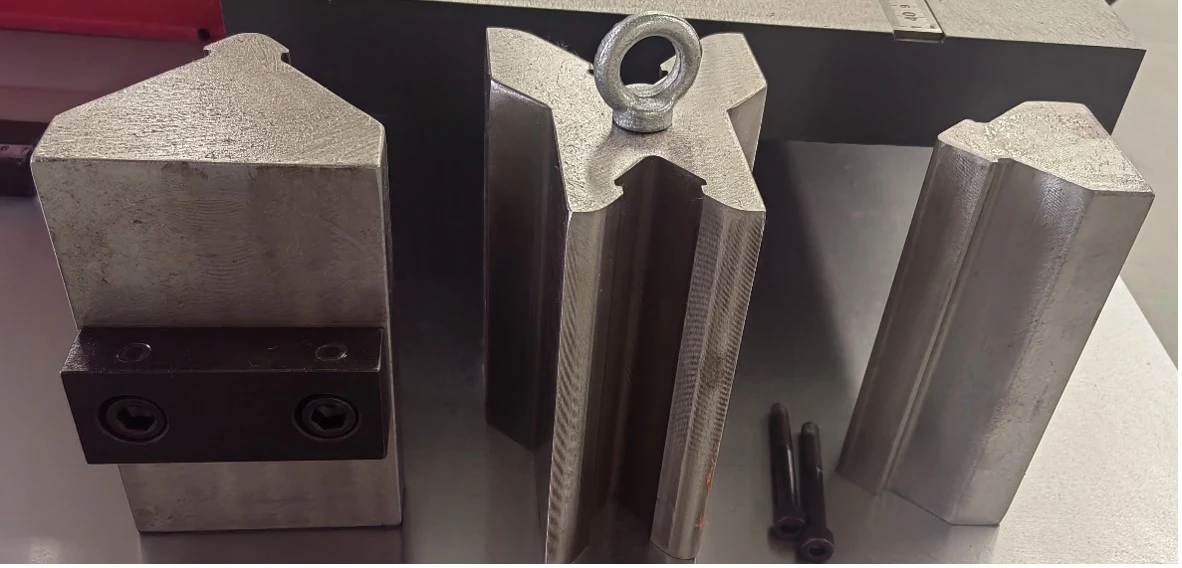
Peça os registros de tempo de transição, as medições das peças aceitas, os ajustes da primeira peça e os recursos de preparação da mesma execução. Repita uma troca representativa para ver se o resultado pode ser reproduzido com a disposição de operadores acordada.
Para uma célula multifuncional DH303-8P, identifique as estações usadas por cada família de peças e qualquer trabalho compartilhado de manuseio ou inspeção. Onde as operações se sobrepõem, compare o tempo decorrido para concluir o livro de pedidos; somar os minutos ativos de cada estação superestimaria o tempo necessário à fábrica.
Mantenha os desenhos, a sequência de lotes, a lista de ferramentas e as condições de inspeção na especificação de aceitação. Use o guia de capacidade e OEE para estender o teste a um plano de turno, contando cada perda uma vez. Inclua os registros de transição, as medições das peças aceitas e a lista de preparação no anexo de aceitação do pedido. Um fornecedor que não consegue reproduzir a mesma transição com a disposição de operadores acordada não demonstrou a troca que você está comprando.
Equipamento relacionado
Máquina 3 em 1 para processamento de barramentos
Ver especificações e configuraçãoEnvie desenhos, materiais e requisitos de produção para definir a configuração da máquina.
Solicitar uma propostaPerguntas frequentes
O teste de troca de formato deve incluir a inspeção da primeira peça?
Sim, ao comparar o tempo necessário para liberar o próximo trabalho. Registre a preparação mecânica separadamente, mas encerre a transição de produção somente quando a próxima peça for aceita conforme o plano de inspeção acordado.
O SMED promete uma troca de formato de máquina para barramentos abaixo de dez minutos?
Não. A troca em minutos de um único dígito é uma meta de melhoria, não uma capacidade garantida de uma máquina específica. O tempo alcançável depende de ferramental, material, manuseio, programação e inspeção.
Trocas mais curtas podem justificar a compra de uma máquina mais lenta?
Podem, para um mix de pedidos específico. Compare o tempo decorrido para as mesmas quantidades aceitas. Se a troca incluir a primeira peça aceita, adicione o tempo de ciclo apenas para as peças restantes; inclua também as restrições de pessoal e qualidade. Um resultado de lotes pequenos não se aplica necessariamente a séries longas.
Quantas trocas um teste deve incluir?
Pelo menos um trabalho repetitivo e uma transição difícil do seu livro de pedidos. Se o mix incluir mudanças de espessura ou peças esquerda/direita, inclua uma de cada; uma única transição fácil não representa o dia mais movimentado.