
Bara makinesi kalıp değişimi: satın almadan önce yüksek çeşitlilikli üretimi karşılaştırın
Bir vardiyanın başında, bir pano atölyesi işler arasında işlerin içinden daha fazla zaman kaybedebilir. Operatör son kabul edilen parçayı bitirir, takım deposuna yürür, bir sonraki kalınlık için kalıbı bulur, başka bir program yükler ve ilk parçanın muayeneden geçmesini bekler. Daha hızlı çevrimli bir makine öğlene kadar daha az sipariş bitirebilir.
Bara makinesi kalıp değişimini bir işin son kabul edilen parçasından bir sonraki işin ilk kabul edilen parçasına kadar karşılaştırın, ardından kalan partiyi ölçün. Aynı çizimleri, miktarları ve muayene gereksinimlerini kullanmak, her tedarikçiye sipariş defterinizin bitirmesi gereken işin adil bir testini verir.
Saatin nerede başlayıp nerede biteceğine karar verin
«Makine hazır» sinyali, bir sonraki işin serbest bırakıldığı anlamına gelmez. Bunu ara zaman damgası olarak kaydedin; geçiş saatini ilk parça işleme, ayar ve muayene boyunca, ilk parça sizin muayene planınıza göre kabul edilene kadar çalıştırmaya devam edin.
Bir vardiyanın ilk partisi için kararlaştırılmış çalışmaya hazır durumdan başlayın. Sonraki partiler için önceki işin son kabul edilen parçasından başlayın. Malzeme kesitini, program revizyonunu, takım setini ve operatör sayısını yazın. Zamanlama başlamadan önce neyin hazırlandığını da kaydedin. Takımlar makinenin yanına dizilmiş bir gösterim, takım deposuna yürümeyi içeren bir gösterimle karşılaştırılamaz.
Geçişleri gerçek sipariş defterinizden seçin. Saklanan tekrarlı bir iş, program geri çağırma ve hazırlığı test eder. Kalınlık değişimi farklı takım veya ayarlar gerektirebilir. Sol/sağ parça çifti tanımlama ve yönlendirmeyi test eder. Yalnızca en kolay geçişi zamanlamak, satın almaya en yoğun gün hakkında çok az bilgi verir.
Mevcut parti bitmeden neler hazır olabilir?
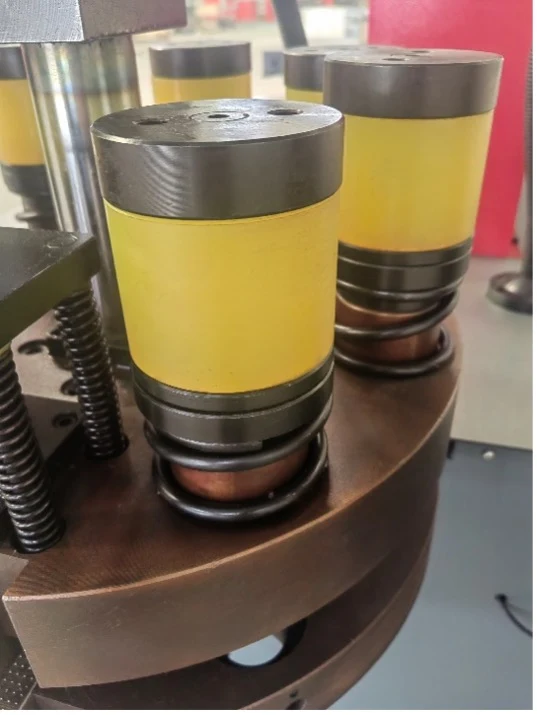
Lean Enterprise Institute SMED yöntemi, makinenin durmasını gerektiren iç hazırlığı, üretim devam ederken yapılabilen dış hazırlıktan ayırır. Tek haneli dakika hedefi bir iyileştirme amacıdır, garantili bir bara makinesi kalıp değişimi süresi değildir.
Çalışan makineden uzakta düzenlenebilecek işlerle başlayın: onaylı çizimi almak, bir sonraki malzeme partisini belirlemek, gerekli takımları hazırlamak ve muayene kaydını hazırlamak. Makineye erişim ve takım değişimi yine de ekipmanın çalıştırma prosedürlerine uymalıdır.
Bara takım değişimi için tedarikçiden takım değiştirme mekanizmasını çevresindeki hazırlıktan ayırmasını isteyin. Hızlı bir kelepçe, eksik bir kalıbı veya çözülmemiş bir çizim revizyonunu çözmez. Takım tanımlama, depolama, yedek gereksinimleri ve hazırlık talimatlarını takım paketi şartnamesine dahil edin.
Sekiz küçük parti daha yavaş çevrimi destekleyebilir
Sekiz partiden oluşan ve her birinde on iki kabul edilen parça bulunan varsayımsal bir sipariş defteri düşünün: toplam 96 parça. Vardiyanın ilk başlangıcı dahil sekiz başlangıç veya kalıp değişimi dönemi vardır. Her dönem, ilk kabul edilen parçasının üretimini ve onayını zaten içerir. Yalnızca kalan 88 parça ayrı bir çevrim payı gerektirir. A seçeneği daha hızlı çevrime ve daha yavaş kalıp değişimine sahiptir; B seçeneği bunun tersidir.
| Girdi | A seçeneği | B seçeneği |
|---|---|---|
| Partiler ve ilk parça serbest bırakmaları | 8 | 8 |
| Her ilk kabul edilen parçaya kadar dakika | 15 | 7 |
| Toplam kabul edilen parça | 96 | 96 |
| İlk parça serbest bırakmalarından sonra kalan parçalar | 88 | 88 |
| Sonraki parça başına dakika | 1,2 | 1,5 |
| Toplam geçen üretim dakikası | 225,6 | 188,0 |
Bu örnek için:
Toplam dakika = parti sayısı × ilk kabul edilen parçaya kadar dakika + (toplam parça − parti sayısı) × sonraki çevrim dakikası
A seçeneği 8 × 15 + 88 × 1,2 = 225,6 dakika alır. B seçeneği 8 × 7 + 88 × 1,5 = 188,0 dakika alır: daha yavaş çevrimine rağmen 37,6 dakikalık avantaj. Bunlar ölçülmüş makine sonuçları değil, örnek girdilerdir. Molalar, eksiklikler ve plansız duruşlar hariçtir; sonraki çevrim payı her iki seçenek için aynı rutin taşıma ve muayene kapsamını içerir.
Avantaj parti boyutuna göre değişir. Parti sayısı sekizde tutulduğunda, B sekiz ilk parça serbest bırakmasından önce 64 dakika kazandırır, ancak sonraki her parça için 0,3 dakika ekler. Kesişme 8 + 64 / 0,3, yani yaklaşık 221 toplam parçadır: sekiz ilk parça artı 213 sonraki parça. 222 parçada, bu varsayımlar altında A biraz daha hızlıdır. Daha fazla parti eklemek bu kesişmeyi yeniden değiştirir.
Zamanlama kuralını tutarlı tutun. Bir tedarikçi hazırlığı ilk parça üretilmeden önce bitmiş olarak tanımlıyorsa, hesaplaması tüm parçalar için çevrim süresini içermelidir. Bu tanımı son iyi parçadan ilk iyi parçaya zamanlamayla karıştırmak ilk parçaları iki kez sayar.
Gösterimi satın alma gereksinimine dönüştürün
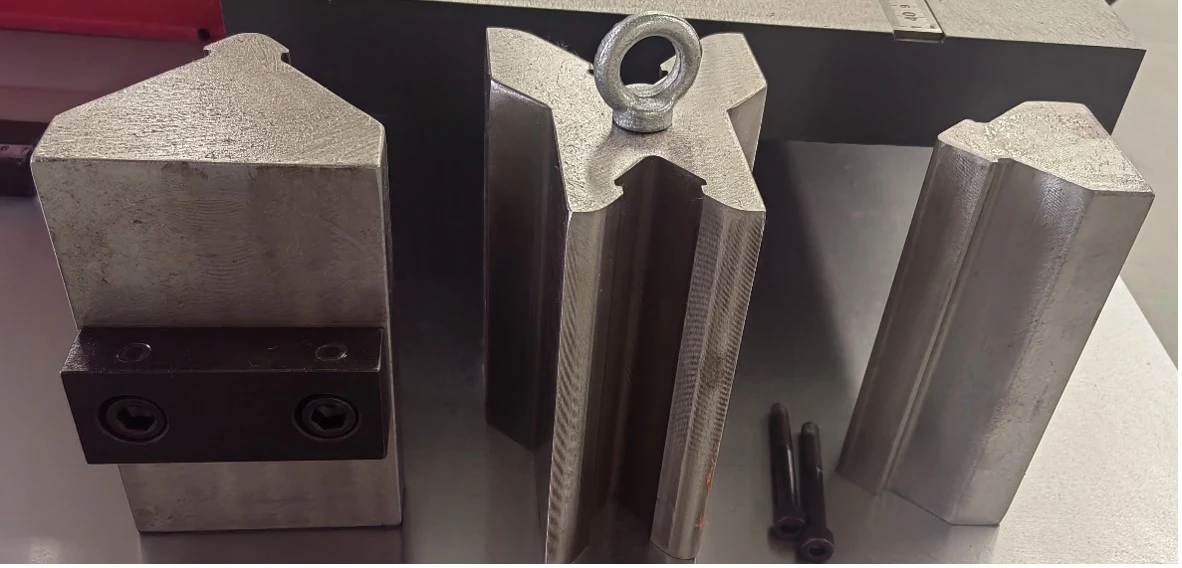
Aynı çalıştırmadan geçiş zaman damgalarını, kabul edilen parça ölçümlerini, ilk parça ayarlarını ve hazırlık kaynaklarını isteyin. Sonucun kararlaştırılan operatör düzeniyle tekrarlanıp tekrarlanamayacağını görmek için temsili bir kalıp değişimini tekrarlayın.
Bir DH303-8P çok fonksiyonlu hücre için her parça ailesinin kullandığı istasyonları ve paylaşılan taşıma veya muayene işlerini belirleyin. İşlemlerin örtüştüğü yerlerde, sipariş defterini tamamlama süresini karşılaştırın; her istasyonun aktif dakikalarını toplamak fabrikanın ihtiyaç duyduğu süreyi abartır.
Çizimleri, parti sırasını, takım listesini ve muayene koşullarını kabul şartnamesinde saklayın. Denemeyi vardiya planına genişletmek için kapasite ve OEE kılavuzunu kullanın ve her kaybı bir kez sayın. Geçiş zaman damgalarını, kabul edilen parça ölçümlerini ve hazırlık kontrol listesini satın alma siparişinin kabul ekinde yer alın. Aynı geçişi kararlaştırılan operatör düzeniyle yeniden üretemeyen bir tedarikçi, satın aldığınız kalıp değişimini göstermemiştir.
İlgili makine
3'ü 1 arada bara işleme makinesi
Teknik özellikleri ve yapılandırmayı inceleyinMakine yapılandırmasını belirlemek için çizimlerinizi, malzemelerinizi ve üretim gereksinimlerinizi paylaşın.
Teklif isteyinSık sorulan sorular
Kalıp değişimi testi ilk parça muayenesini içermeli mi?
Evet, bir sonraki işi serbest bırakmak için gereken süre karşılaştırılırken. Mekanik hazırlığı ayrı kaydedin, ancak üretim geçişini yalnızca bir sonraki parça kararlaştırılan muayene planına göre kabul edildiğinde bitirin.
SMED, bara makinesi kalıp değişiminin on dakikanın altında olacağını garanti eder mi?
Hayır. Tek haneli dakika hedefi bir iyileştirme hedefidir, belirli bir makinenin garantili yeteneği değildir. Ulaşılabilir süre takımlara, malzemeye, taşımaya, programlamaya ve muayeneye bağlıdır.
Daha kısa kalıp değişimleri daha yavaş bir makine satın almayı haklı çıkarabilir mi?
Belirli bir sipariş karışımı için çıkarabilir. Aynı kabul edilen miktarlar için geçen süreyi karşılaştırın. Kalıp değişimi ilk kabul edilen parçayı içeriyorsa, yalnızca kalan parçalar için çevrim süresi ekleyin; personel ve kalite kısıtlarını da dahil edin. Küçük partilerden elde edilen bir sonuç uzun üretim serilerine otomatik olarak uygulanmaz.
Bir deneme kaç kalıp değişimi içermeli?
Sipariş defterinizden en az bir tekrarlanan iş ve bir zor geçiş. Karışım kalınlık değişimleri veya sol/sağ parçalar içeriyorsa her birinden birer tane ekleyin; tek bir kolay geçiş en yoğun günü temsil etmez.