
Cambio de referencia en máquinas para barras: compare la producción de alta variedad antes de comprar
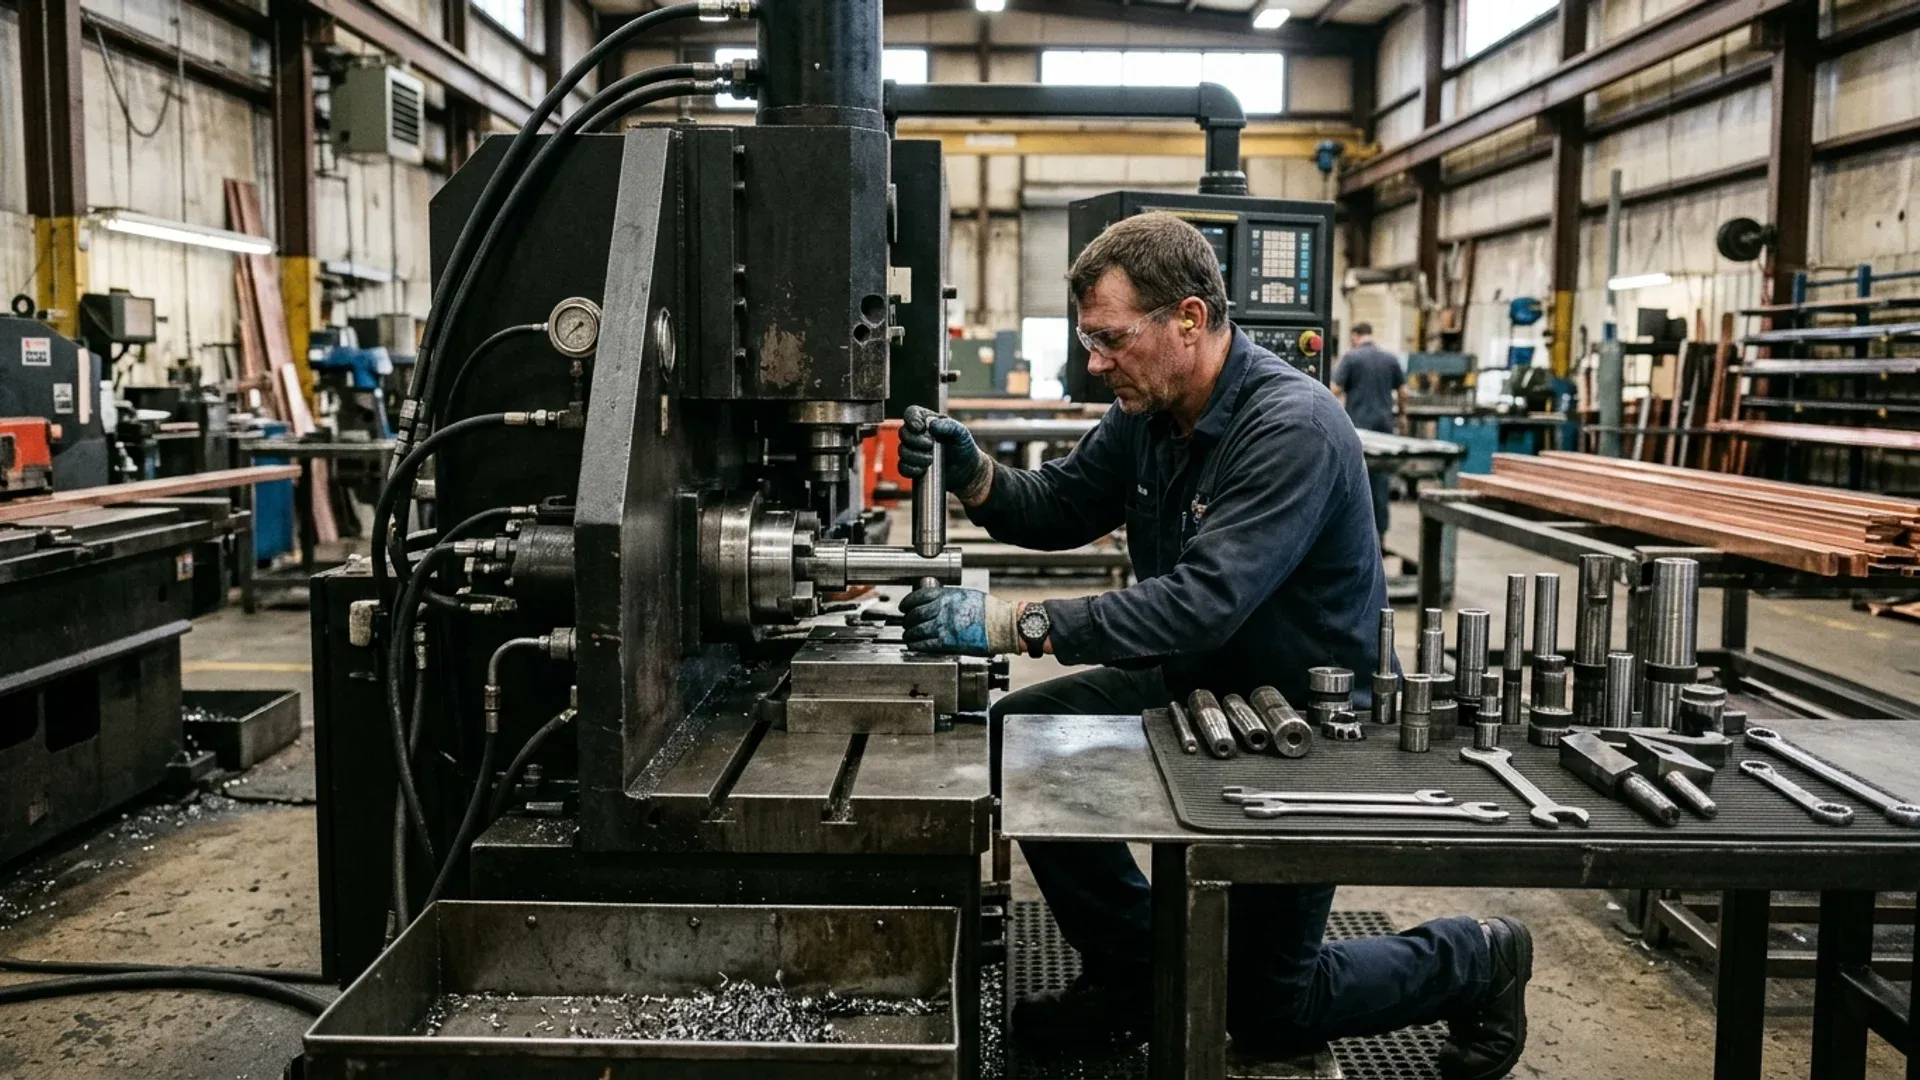
Al inicio de un turno, un taller de cuadros eléctricos puede perder más tiempo entre trabajos que dentro de ellos. El operario termina la última pieza aceptada, camina al almacén de útiles, encuentra la matriz para el siguiente espesor, carga otro programa y espera a que la primera pieza pase la inspección. Una máquina con el ciclo más rápido puede terminar menos pedidos antes del mediodía.
Compare el cambio de referencia de la máquina para barras desde la última pieza aceptada de un trabajo hasta la primera pieza aceptada del siguiente, y después cronometre el resto del lote. Usar los mismos planos, cantidades y requisitos de inspección da a cada proveedor una prueba justa del trabajo que su cartera de pedidos necesita terminar.
Decida dónde empieza y termina el reloj
Una señal de «máquina lista» no significa que el siguiente trabajo esté liberado. Regístrela como un hito intermedio; mantenga el reloj de transición en marcha durante el mecanizado de la primera pieza, los ajustes y la inspección hasta que la primera pieza sea aceptada según su plan de inspección.
Para el primer lote de un turno, empiece desde una condición acordada de preparación para trabajar. Para los lotes posteriores, empiece en la última pieza aceptada del trabajo anterior. Anote la sección del material, la revisión del programa, el juego de útiles y el número de operarios. Registre también qué se preparó antes de empezar a cronometrar. Una demostración con los útiles colocados junto a la máquina no es comparable con otra que incluye el desplazamiento al almacén de útiles.
Elija transiciones de su cartera real de pedidos. Un trabajo repetitivo almacenado prueba la recuperación del programa y la preparación. Un cambio de espesor puede requerir otros útiles o ajustes. Un par izquierda/derecha prueba la identificación y la orientación. Cronometrar solo la transición más fácil da a compras poca información sobre el día más cargado.
¿Qué puede prepararse antes de que termine el lote actual?
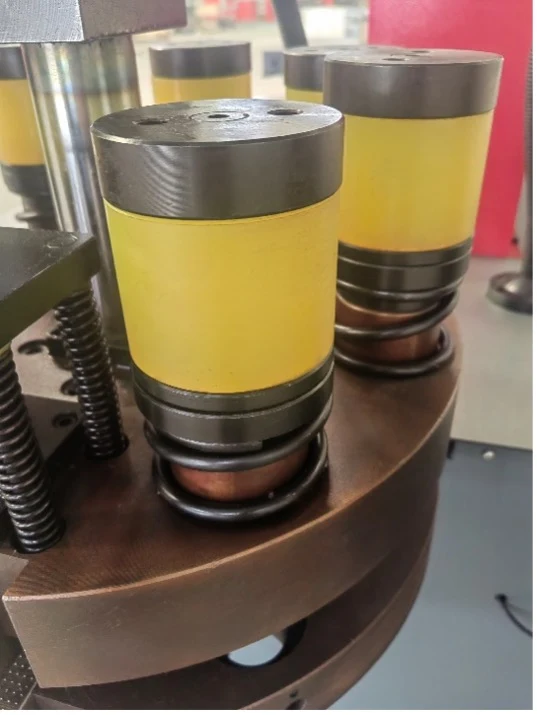
El método SMED del Lean Enterprise Institute distingue la preparación interna, que exige detener la máquina, de la preparación externa que puede realizarse mientras continúa la producción. El objetivo de minutos de un solo dígito es una meta de mejora, no un tiempo garantizado de cambio para una máquina de barras.
Empiece por el trabajo que puede organizarse lejos de la máquina en funcionamiento: recuperar el plano aprobado, identificar el siguiente lote de material, preparar los útiles necesarios y preparar el registro de inspección. El acceso a la máquina y la sustitución de útiles deben seguir los procedimientos operativos del equipo.
Para el cambio de utillaje de barras, pida al proveedor que distinga el mecanismo de cambio de útil de la preparación que lo rodea. Una abrazadera rápida no resolverá una matriz ausente ni una revisión de plano sin resolver. Incluya la identificación de útiles, el almacenamiento, los requisitos de repuestos y las instrucciones de preparación en la especificación del paquete de utillaje.
Ocho lotes pequeños pueden favorecer el ciclo más lento
Considere una cartera hipotética de ocho lotes, cada uno con doce piezas aceptadas: 96 piezas en total. Hay ocho periodos de arranque o cambio, incluido el primer arranque del turno. Cada periodo ya incluye la producción y aprobación de su primera pieza aceptada. Solo las 88 piezas restantes necesitan una asignación de ciclo separada. La opción A tiene el ciclo más rápido y el cambio más lento; la opción B es la inversa.
| Entrada | Opción A | Opción B |
|---|---|---|
| Lotes y liberaciones de primera pieza | 8 | 8 |
| Minutos hasta cada primera pieza aceptada | 15 | 7 |
| Total de piezas aceptadas | 96 | 96 |
| Piezas restantes tras las liberaciones de primera pieza | 88 | 88 |
| Minutos por pieza posterior | 1,2 | 1,5 |
| Total de minutos de producción transcurridos | 225,6 | 188,0 |
Para este ejemplo:
Minutos totales = lotes × minutos hasta la primera pieza aceptada + (piezas totales − lotes) × minutos de ciclo posteriores
La opción A tarda 8 × 15 + 88 × 1,2 = 225,6 minutos. La opción B tarda 8 × 7 + 88 × 1,5 = 188,0 minutos: una ventaja de 37,6 minutos a pesar de su ciclo más lento. Son datos ilustrativos, no resultados medidos de una máquina. Excluyen pausas, faltantes y paradas no planificadas; la asignación de ciclo posterior incluye el mismo alcance rutinario de manipulación e inspección para ambas opciones.
La ventaja cambia con el tamaño del lote. Manteniendo el número de lotes en ocho, B ahorra 64 minutos antes de las ocho liberaciones de primera pieza, pero añade 0,3 minutos por cada pieza posterior. El cruce es 8 + 64 / 0,3, o aproximadamente 221 piezas totales: las ocho primeras piezas más 213 piezas posteriores. Con 222 piezas, A es ligeramente más rápida bajo estos supuestos. Añadir más lotes volvería a cambiar ese cruce.
Mantenga coherente la convención de tiempos. Si un proveedor define la preparación como terminada antes de producir la primera pieza, su cálculo debe incluir el tiempo de ciclo de todas las piezas. Mezclar esa definición con la medición de última pieza buena a primera pieza buena cuenta dos veces las primeras piezas.
Convierta la demostración en un requisito de compra
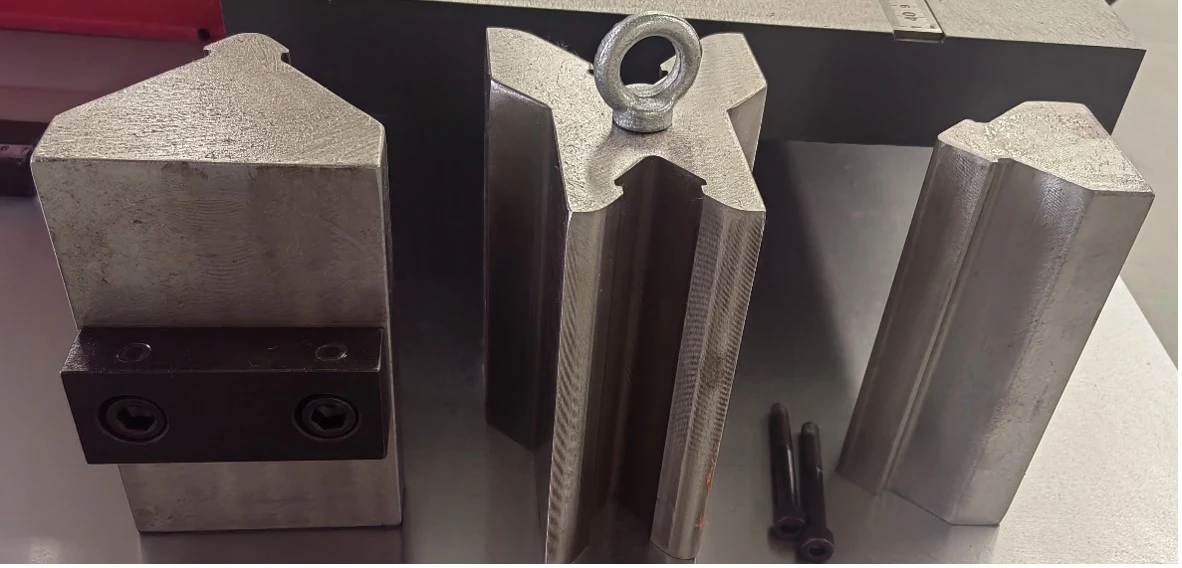
Pida los hitos de tiempo de transición, las mediciones de piezas aceptadas, los ajustes de primera pieza y los recursos de preparación de la misma ejecución. Repita un cambio representativo para ver si el resultado puede reproducirse con la disposición de operarios acordada.
Para una célula multifunción DH303-8P, identifique las estaciones usadas por cada familia de piezas y cualquier trabajo compartido de manipulación o inspección. Donde las operaciones se solapen, compare el tiempo transcurrido hasta completar la cartera de pedidos; sumar los minutos activos de cada estación sobreestimaría el tiempo que necesita la fábrica.
Conserve los planos, la secuencia de lotes, la lista de útiles y las condiciones de inspección en la especificación de aceptación. Use la guía de capacidad y OEE para extender la prueba a un plan de turno, contando cada pérdida una vez. Incluya los hitos de transición, las mediciones de piezas aceptadas y la lista de preparación en el anexo de aceptación del pedido. Un proveedor que no puede reproducir la misma transición con la disposición de operarios acordada no ha demostrado el cambio que está comprando.
Equipo relacionado
Máquina 3 en 1 para procesar barras conductoras
Ver especificaciones y configuraciónComparta sus planos, materiales y requisitos de producción para seleccionar la configuración de la máquina.
Solicitar una propuestaPreguntas frecuentes
¿Debe incluir la prueba de cambio de referencia la inspección de la primera pieza?
Sí, cuando se compara el tiempo necesario para liberar el siguiente trabajo. Registre la preparación mecánica por separado, pero cierre la transición de producción solo cuando la siguiente pieza sea aceptada según el plan de inspección acordado.
¿Promete SMED un cambio de referencia de máquina para barras por debajo de diez minutos?
No. El cambio en minutos de un solo dígito es un objetivo de mejora, no una capacidad garantizada de una máquina concreta. El tiempo alcanzable depende de útiles, material, manipulación, programación e inspección.
¿Pueden los cambios más cortos justificar la compra de una máquina más lenta?
Pueden hacerlo para una mezcla de pedidos concreta. Compare el tiempo transcurrido para las mismas cantidades aceptadas. Si el cambio incluye la primera pieza aceptada, añada tiempo de ciclo solo para las piezas restantes; incluya también las restricciones de personal y calidad. Un resultado de lotes pequeños no se aplica necesariamente a series largas.
¿Cuántos cambios debería incluir una prueba?
Al menos un trabajo repetitivo y una transición difícil de su cartera de pedidos. Si la mezcla incluye cambios de espesor o piezas izquierda/derecha, incluya uno de cada; una sola transición fácil no representa el día más cargado.