
Cambio formato delle macchine per sbarre: confrontate la produzione ad alta varietà prima di acquistare
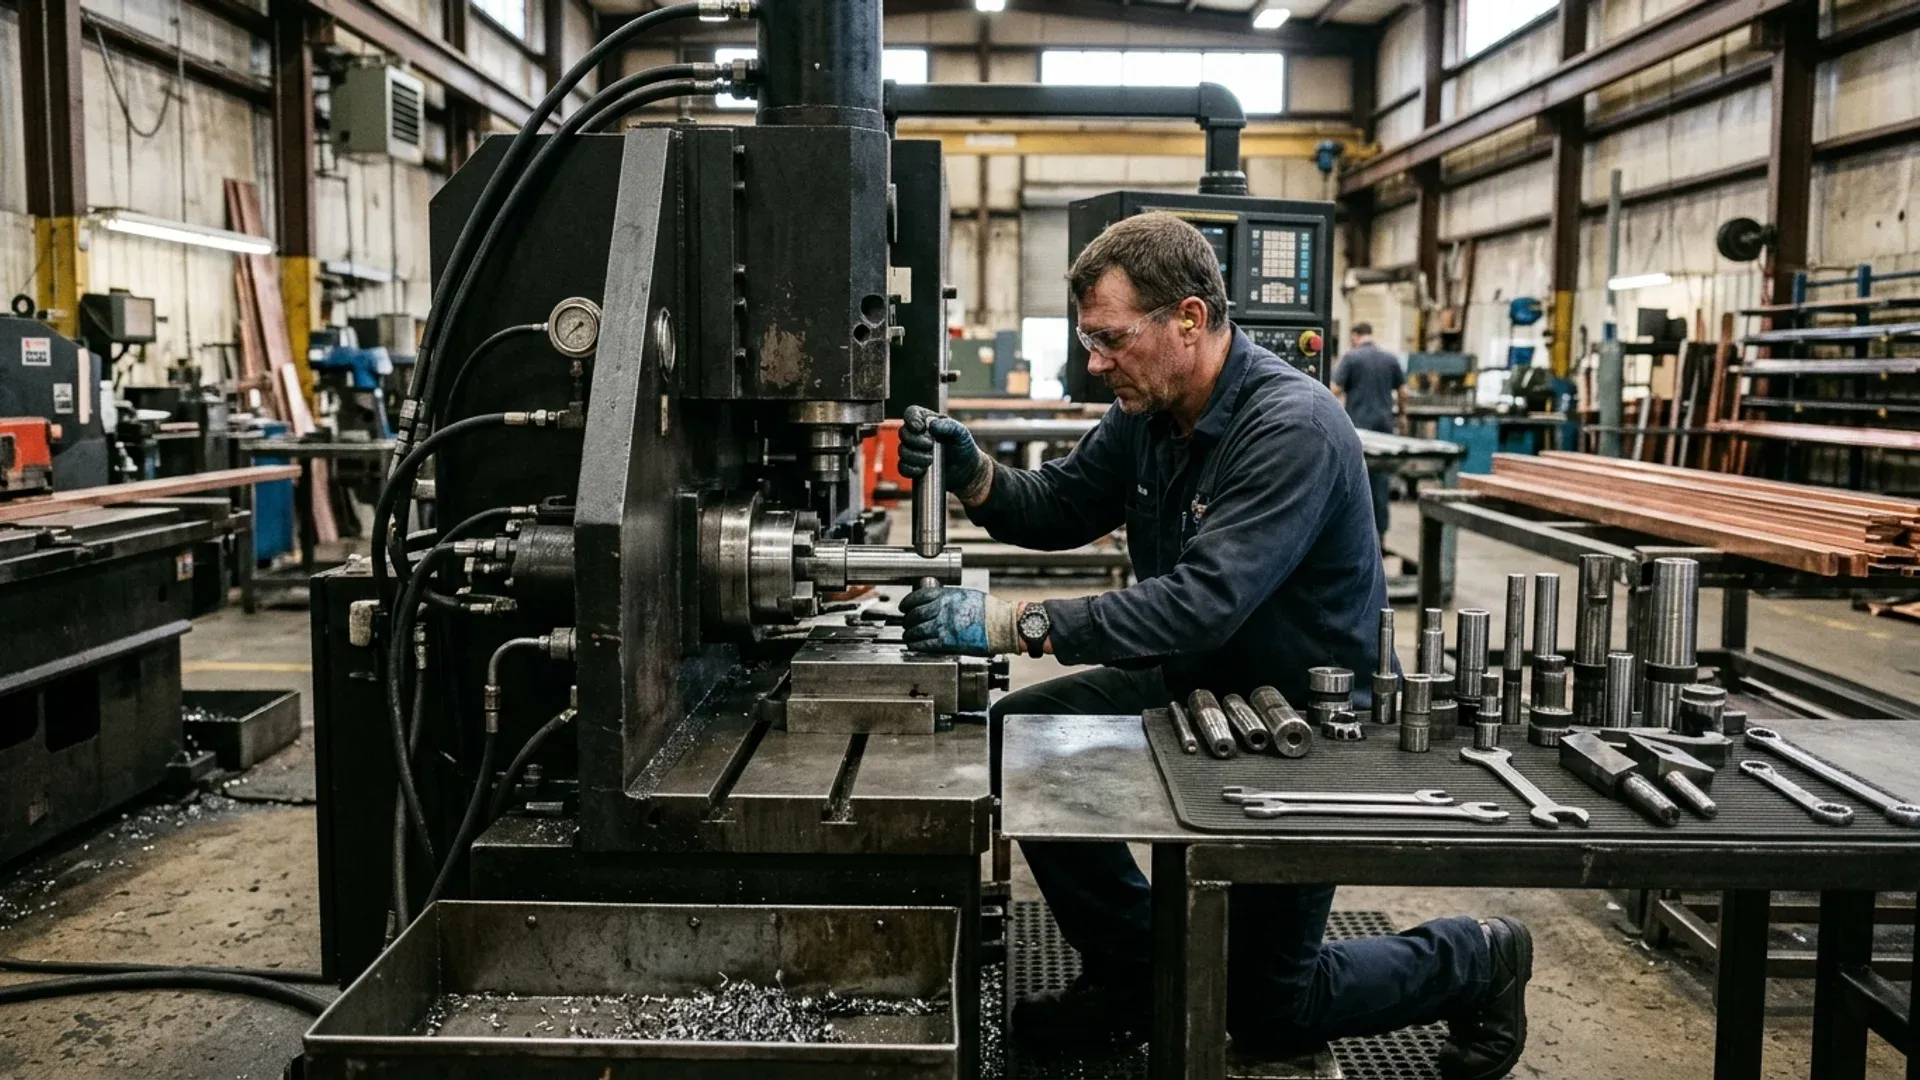
All’inizio di un turno, un’officina di quadri elettrici può perdere più tempo tra un lavoro e l’altro che dentro i lavori stessi. L’operatore finisce l’ultimo pezzo accettato, va al magazzino utensili, trova lo stampo per lo spessore successivo, carica un altro programma e attende che il primo pezzo superi l’ispezione. Una macchina con il ciclo più veloce può comunque finire meno ordini prima di mezzogiorno.
Confrontate il cambio formato della macchina per sbarre dall’ultimo pezzo accettato di un lavoro al primo pezzo accettato del successivo, poi cronometrate il resto del lotto. Usare gli stessi disegni, quantità e requisiti di ispezione dà a ogni fornitore una prova equa del lavoro che il vostro portafoglio ordini deve completare.
Decidete dove inizia e finisce il cronometro
Un segnale di «macchina pronta» non significa che il lavoro successivo sia stato rilasciato. Registratelo come istante intermedio; mantenete il cronometro di transizione in corsa durante la lavorazione del primo pezzo, le regolazioni e l’ispezione fino all’accettazione del primo pezzo secondo il vostro piano di ispezione.
Per il primo lotto di un turno, partite da una condizione concordata di prontezza al lavoro. Per i lotti successivi, partite dall’ultimo pezzo accettato del lavoro precedente. Annotate sezione del materiale, revisione del programma, set di utensili e numero di operatori. Registrate anche ciò che è stato preparato prima dell’inizio del cronometraggio. Una dimostrazione con gli utensili disposti accanto alla macchina non è confrontabile con una che include il percorso verso il magazzino utensili.
Scegliete transizioni dal vostro portafoglio ordini reale. Un lavoro ripetitivo memorizzato mette alla prova il richiamo del programma e la preparazione. Un cambio di spessore può richiedere utensili o impostazioni diversi. Una coppia sinistra/destra mette alla prova identificazione e orientamento. Cronometrare solo la transizione più facile dà agli acquisti poche informazioni sulla giornata più carica.
Che cosa può essere pronto prima che finisca il lotto attuale?
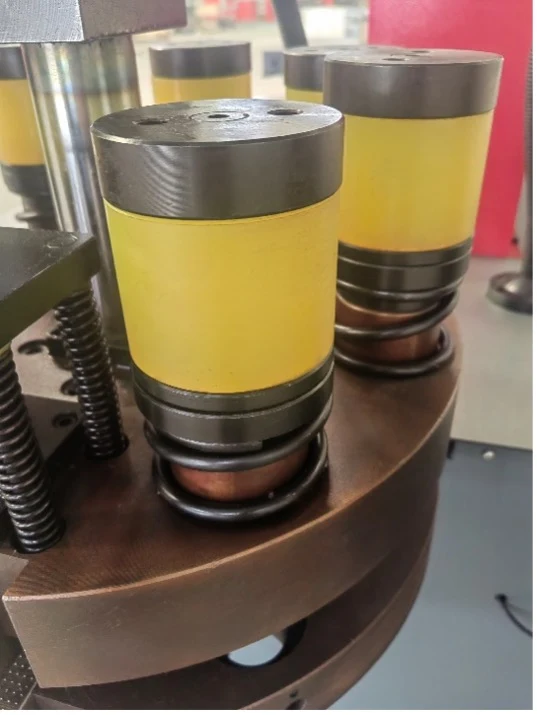
Il metodo SMED del Lean Enterprise Institute distingue la preparazione interna, che richiede la macchina ferma, dalla preparazione esterna che può avvenire mentre la produzione continua. L’obiettivo di minuti a una cifra è una meta di miglioramento, non un tempo di cambio garantito per una macchina per sbarre.
Iniziate dal lavoro che può essere organizzato lontano dalla macchina in funzione: recuperare il disegno approvato, identificare il lotto di materiale successivo, preparare gli utensili necessari e preparare il registro di ispezione. L’accesso alla macchina e la sostituzione degli utensili devono comunque seguire le procedure operative dell’apparecchiatura.
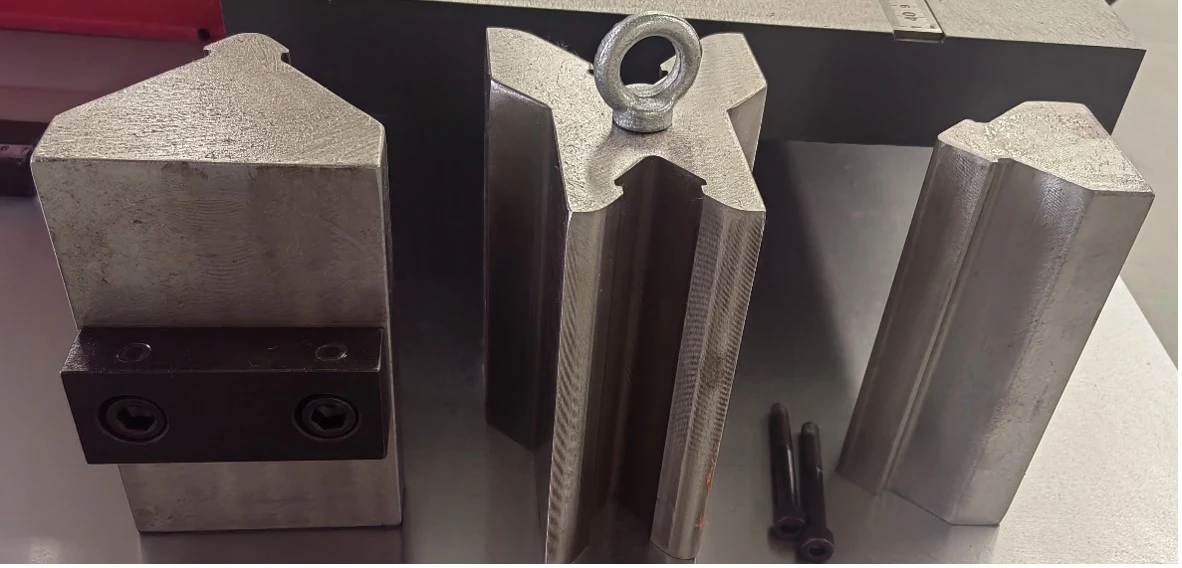
Per il cambio attrezzatura delle sbarre, chiedete al fornitore di distinguere il meccanismo di cambio utensile dalla preparazione che lo circonda. Un morsetto rapido non risolverà uno stampo mancante o una revisione del disegno irrisolta. Inserite identificazione degli utensili, stoccaggio, requisiti di ricambi e istruzioni di preparazione nella specifica del pacchetto attrezzatura.
Otto lotti piccoli possono favorire il ciclo più lento
Considerate un portafoglio ordini ipotetico di otto lotti, ciascuno con dodici pezzi accettati: 96 pezzi in totale. Ci sono otto periodi di avvio o cambio, incluso il primo avvio del turno. Ogni periodo include già la produzione e l’approvazione del suo primo pezzo accettato. Solo gli 88 pezzi restanti richiedono un tempo di ciclo separato. L’opzione A ha il ciclo più veloce e il cambio più lento; l’opzione B è l’inverso.
| Input | Opzione A | Opzione B |
|---|---|---|
| Lotti e rilasci del primo pezzo | 8 | 8 |
| Minuti fino a ciascun primo pezzo accettato | 15 | 7 |
| Totale pezzi accettati | 96 | 96 |
| Pezzi rimanenti dopo i rilasci del primo pezzo | 88 | 88 |
| Minuti per pezzo successivo | 1,2 | 1,5 |
| Minuti totali di produzione trascorsi | 225,6 | 188,0 |
Per questo esempio:
Minuti totali = lotti × minuti fino al primo pezzo accettato + (pezzi totali − lotti) × minuti di ciclo successivi
L’opzione A impiega 8 × 15 + 88 × 1,2 = 225,6 minuti. L’opzione B impiega 8 × 7 + 88 × 1,5 = 188,0 minuti: un vantaggio di 37,6 minuti nonostante il ciclo più lento. Sono dati illustrativi, non risultati misurati su una macchina. Escludono pause, carenze e fermi non pianificati; il tempo di ciclo successivo include la stessa movimentazione e ispezione di routine per entrambe le opzioni.
Il vantaggio cambia con la dimensione del lotto. Mantenendo otto lotti, B risparmia 64 minuti prima degli otto rilasci del primo pezzo, ma aggiunge 0,3 minuti per ogni pezzo successivo. Il punto di pareggio è 8 + 64 / 0,3, ovvero circa 221 pezzi totali: gli otto primi pezzi più 213 pezzi successivi. A 222 pezzi, A è leggermente più veloce con questi presupposti. Aggiungere altri lotti cambierebbe di nuovo il punto di pareggio.
Mantenete coerente la convenzione dei tempi. Se un fornitore definisce la preparazione come terminata prima della produzione del primo pezzo, il suo calcolo deve includere il tempo di ciclo di tutti i pezzi. Mescolare quella definizione con la misurazione dall’ultimo pezzo buono al primo pezzo buono conta due volte i primi pezzi.
Trasformate la dimostrazione in un requisito d’acquisto
Chiedete gli istanti di transizione, le misurazioni dei pezzi accettati, le regolazioni del primo pezzo e le risorse di preparazione della stessa esecuzione. Ripetete un cambio rappresentativo per verificare se il risultato è riproducibile con la disposizione degli operatori concordata.
Per una cella multifunzione DH303-8P, identificate le stazioni usate da ciascuna famiglia di pezzi e qualsiasi lavoro condiviso di movimentazione o ispezione. Dove le operazioni si sovrappongono, confrontate il tempo trascorso per completare il portafoglio ordini; sommare i minuti attivi di ogni stazione sovrastimerebbe il tempo necessario all’officina.
Conservate disegni, sequenza dei lotti, elenco utensili e condizioni di ispezione nella specifica di accettazione. Usate la guida a capacità e OEE per estendere la prova a un piano di turno, contando ogni perdita una sola volta. Inserite istanti di transizione, misurazioni dei pezzi accettati e lista di preparazione nell’allegato di accettazione dell’ordine. Un fornitore che non riesce a riprodurre la stessa transizione con la disposizione degli operatori concordata non ha dimostrato il cambio che state acquistando.
Macchina correlata
Macchina 3 in 1 per la lavorazione di sbarre
Vedi specifiche e configurazioneInvia disegni, materiali e requisiti produttivi per definire la configurazione della macchina.
Richiedi un’offertaDomande frequenti
Il test di cambio formato deve includere l'ispezione del primo pezzo?
Sì, quando si confronta il tempo necessario per rilasciare il lavoro successivo. Registrate separatamente la preparazione meccanica, ma chiudete la transizione di produzione solo quando il pezzo successivo è accettato secondo il piano di ispezione concordato.
SMED promette un cambio formato di una macchina per sbarre sotto i dieci minuti?
No. Il cambio in minuti a una cifra è un obiettivo di miglioramento, non una capacità garantita di una macchina specifica. Il tempo raggiungibile dipende da utensili, materiale, movimentazione, programmazione e ispezione.
Cambi più brevi possono giustificare l'acquisto di una macchina più lenta?
Possono farlo per uno specifico mix di ordini. Confrontate il tempo trascorso per le stesse quantità accettate. Se il cambio include il primo pezzo accettato, aggiungete il tempo di ciclo solo per i pezzi restanti; includete anche i vincoli di personale e qualità. Un risultato su lotti piccoli non si applica necessariamente a serie lunghe.
Quanti cambi dovrebbe includere una prova?
Almeno un lavoro ripetitivo e una transizione difficile dal vostro portafoglio ordini. Se il mix include cambi di spessore o pezzi sinistra/destra, includetene uno per tipo; una sola transizione facile non rappresenta la giornata più carica.