
Zdolność maszyn do szyn: czas cyklu, OEE i potrzebne wyposażenie
Prędkość maszyny jest daną wejściową do obliczenia zdolności produkcyjnej, a nie wynikiem. Zespół wykrawający może wykonywać wiele uderzeń na minutę, podczas gdy gniazdo traci czas na załadunek, pozycjonowanie, wybór programu, zmiany narzędzi, gięcie, kontrolę i blokady na dalszych operacjach. Planowanie zdolności musi uwzględniać zaakceptowane gotowe detale po przejściu całej rzeczywistej marszruty.
Poniższa metoda pozwala uzyskać uzasadnione oszacowanie liczby detali na zmianę i wskazuje założenia wymagające sprawdzenia w zapytaniu ofertowym lub podczas odbioru.
Podziel asortyment według marszruty technologicznej
Grupuj produkty według marszrut o podobnym przebiegu, nie wyłącznie według klienta czy numeru rysunku. Przydatnym punktem wyjścia jest taki podział:
| Rodzina | Typowa marszruta | Czynnik decydujący o zdolności |
|---|---|---|
| wykrawane półfabrykaty | załadunek → pozycjonowanie → wykrawanie → cięcie → rozładunek | liczba otworów i odległość pozycjonowania |
| detale wykrawane i gięte | wykrawanie/cięcie → przekazanie → gięcie → kontrola | przekazanie między stanowiskami i kolejność gięć |
| detale z przewagą gięcia | przycięcie półfabrykatu → wielokrotne gięcie → sprawdzenie | ustawienie kompensacji sprężynowania i manipulowanie detalem |
| powtarzalne wyroby seryjne | zapisany program → stabilna partia → kontrola okresowa | utrzymywane tempo cyklu i planowane postoje |
| wyroby specjalne w małych seriach | programowanie → przezbrojenie → kontrola pierwszej sztuki → produkcja | praca technologiczna i czas przezbrojenia |
Dla każdej rodziny zapisz zapotrzebowanie, wielkość partii, marszrutę, czas przygotowania, czas pracy i uzysk. Średnia ważona wyłącznie rocznymi ilościami może ukryć sezonowe lub dzienne wąskie gardło. Zachowaj zarówno normalną strukturę asortymentu, jak i strukturę szczytową.
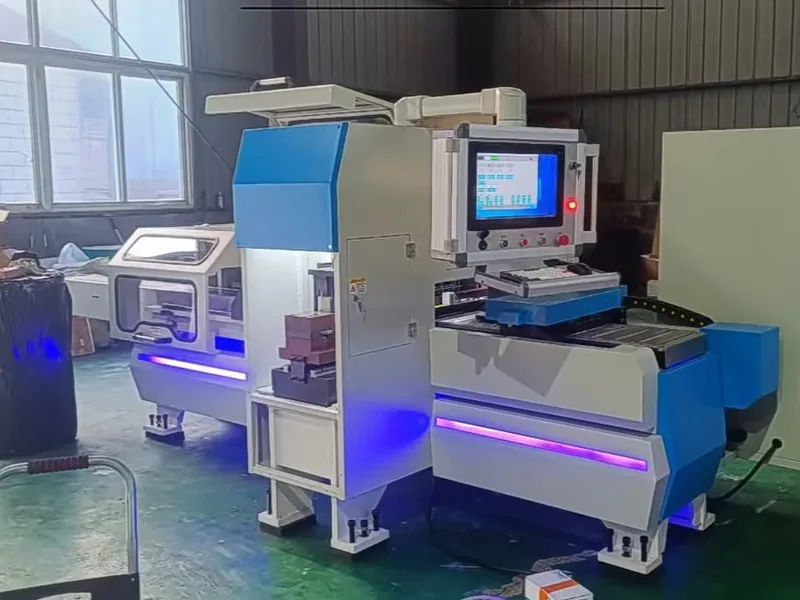
Materiał referencyjny o produkcji szyn do rozdzielnic przedstawia szerszy kontekst procesu. Zdolność produkcyjna zaczyna się przed pierwszym uderzeniem maszyny, a kończy dopiero wtedy, gdy zaakceptowany detal jest dostępny dla kolejnej operacji.
Zmierz pełny idealny czas cyklu
Określ powtarzalny początek i koniec pomiaru. Przykładowo: oznaczony półfabrykat jest gotowy w pozycji załadunku, a stoper zatrzymuje się po bezpiecznym odłożeniu gotowego detalu w miejscu odbioru. Wymień wszystkie czynności świadomie pominięte w pomiarze.
Podziel cykl na obserwowalne elementy:
- pobranie i ustawienie materiału;
- wybór programu lub zlecenia;
- załadunek i ustalenie względem baz;
- pozycjonowanie między obrabianymi cechami;
- wykrawanie, przetłaczanie lub cięcie;
- przekazanie do gięcia, jeśli występuje;
- sekwencja gięcia i sprawdzanie wymiarów;
- rozładunek i zwykłe kontrole międzyoperacyjne.
Zmierz kilka reprezentatywnych cykli po ustabilizowaniu ustawień. Nie przyjmuj pojedynczego najszybszego cyklu jako normy planistycznej. Cykl idealny musi być osiągalny i powtarzalny przy określonej metodzie, materiale i wymaganiach jakościowych.
Częstotliwość nominalna wymaga ostrożnej interpretacji. Stanowisko DHCNC-BP-60 do wykrawania i cięcia ma podaną maksymalną częstotliwość 110–140 uderzeń na minutę, zależnie od warunków pracy. Nie oznacza to 110–140 gotowych szyn na minutę. O liczbie gotowych detali decydują program, przejazdy, liczba obrabianych cech, manipulowanie materiałem i kryteria odbioru.
Przelicz czas cyklu na dobre sztuki na zmianę
Dla rodziny produktów można zastosować praktyczny wzór:
Produkcja dobra = (planowany czas produkcji ÷ idealny czas cyklu) × dostępność × wydajność × jakość
Dostępność uwzględnia nieplanowane postoje względem zaplanowanego czasu pracy. Wydajność obejmuje pracę poniżej idealnego tempa oraz krótkie zatrzymania. Jakość to stosunek zaakceptowanej produkcji do całej produkcji. Jest to standardowa zależność OEE: dostępność × wydajność × jakość, opisana przez OEE.com.
Rozważmy hipotetyczną rodzinę o następujących parametrach:
- 450 minut planowanej produkcji na zmianę;
- 3,0 minuty idealnego cyklu na gotowy detal;
- 85% dostępności;
- 90% wydajności;
- 98% jakości.
Oszacowanie wynosi:
(450 ÷ 3,0) × 0,85 × 0,90 × 0,98 = 112,455, czyli około 112 zaakceptowanych detali na zmianę, gdy wymagane są całe sztuki.
To przykład, nie branżowy punkt odniesienia. Nowe gniazdo bez danych z zakładu należy modelować przedziałem wartości, a następnie aktualizować na podstawie pomiarów czasu i rejestrów strat.
Traktuj przezbrojenia jako planowane obciążenie zdolności
Samo OEE nie naprawi modelu pomijającego przezbrojenia. Oblicz dostępny czas pracy po odjęciu przerw, spotkań, konserwacji zapobiegawczej i planowanych przygotowań. Dla produkcji mieszanej wybierz okres dostatecznie długi, aby uwzględnić rzeczywistą liczbę zmian zlecenia.
Załóżmy, że zmiana trwająca 450 minut obejmuje sześć przezbrojeń po 12 minut. Przed zastosowaniem pozostałych współczynników pozostaje 378 minut pracy. Przy tym samym trzyminutowym cyklu i tych samych współczynnikach operacyjnych produkcja spada do około 94 zaakceptowanych sztuk. Skrócenie przygotowania lub odpowiednia kolejność rodzin korzystających z podobnych narzędzi może więc dać większy przyrost zdolności niż wzrost częstotliwości uderzeń.
Nie pomijaj programowania i zatwierdzania pierwszej sztuki. Jeśli odbywają się poza linią, przypisz im niezbędną zdolność działu technologicznego i kontroli, zamiast zakładać, że nie zużywają zasobów.
Znajdź rzeczywiste ograniczenie między stanowiskami
Dla marszruty obejmującej wykrawanie/cięcie, a następnie gięcie oblicz obciążenie każdego zasobu. Zdolność marszruty określa najmniejsza zdolność efektywna, skorygowana o kolejki i transport materiału.
| Zasób | Wymagane minuty na zmianę | Dostępne minuty efektywne | Wskaźnik obciążenia |
|---|---|---|---|
| wykrawanie/cięcie | 360 | 390 | 92% |
| gięcie | 420 | 360 | 117% |
| kontrola | 110 | 180 | 61% |
W tym przykładzie zakup szybszej wykrawarki nie usuwa niedoboru. Gięcie wymaga zmiany metody, większej ilości czasu, innego podziału na partie lub dodatkowego zasobu.
Maszyna wielofunkcyjna, taka jak DH303-8P do obróbki szyn, może ograniczyć przekazywanie detali i obsługiwać zróżnicowane prace. Dedykowane stanowisko do wykrawania i cięcia może odpowiadać przepływowi, w którym ten proces wymaga niezależnej zdolności. Żaden układ nie jest automatycznie lepszy; decydują obciążenie marszruty i wymagana równoległość operacji.
Zbuduj scenariusze bazowy, szczytowy i zakłóceń
Pojedyncza prognoza daje złudne poczucie pewności. Stosuj co najmniej trzy scenariusze:
| Scenariusz | Założenia dotyczące popytu i strat | Zastosowanie decyzyjne |
|---|---|---|
| bazowy | normalny asortyment, udokumentowane przezbrojenia i postoje | obsada i bieżący harmonogram |
| szczytowy | szczytowy asortyment, zasady nadgodzin lub drugiej zmiany | utrzymanie obsługi klienta |
| zakłóceń | brak krytycznego narzędzia lub maszyny, wolniejsze uzupełnianie | zdolność rezerwowa i części zamienne |
Przeprowadź analizę wrażliwości dla czynników, które mogą realnie się zmienić: wielkości partii, częstotliwości przezbrojeń, strat jakościowych, planowanych minut i struktury marszrut. Nie poprawiaj wszystkich parametrów naraz, tylko po to, aby dopasować wynik do oferty. Dla każdego założenia zapisz osobę odpowiedzialną i podstawę danych.
Wartość lepszego utrzymania ruchu powinna wynikać z modelu strat, a nie z reklamowej obietnicy dostępności. Przykład NIST dotyczący kompleksowego produktywnego utrzymania ruchu pokazuje, jak uporządkowane działania mogą ograniczyć przestoje i utratę zdolności w rzeczywistym zakładzie. Szersze badanie NIST kosztów utrzymania ruchu również ujmuje ten obszar jako ekonomiczne zagadnienie produkcji.
Przekształć model w test dla dostawcy
Dołącz arkusz zdolności do zapytania ofertowego na maszynę CNC do szyn. Poproś każdego dostawcę o:
- proponowaną marszrutę i konfigurację maszyny;
- oszacowanie cyklu dla wskazanych detali referencyjnych;
- zakres uwzględnionych i wyłączonych czynności;
- liczbę operatorów i wymagane kwalifikacje;
- założenia dotyczące narzędzi i przezbrojeń;
- warunki materiałowe i jakościowe;
- zależności od mediów oraz manipulowania materiałem;
- proponowany sposób potwierdzenia wyniku podczas FAT.
Podczas odbioru zachowaj surowe pomiary czasu i liczby zaakceptowanych detali. Pokaz samego cyklu bez materiału lub pojedynczej operacji nie potwierdza zdolności wytwarzania gotowych części.
Na koniec oddziel zdolność produkcyjną od zwrotu z inwestycji. Ten rachunek odpowiada, ile zaakceptowanych wyrobów konfiguracja może dostarczyć w określonych warunkach. Nakłady, robocizna, podwykonawstwo, zapasy i terminy przepływów pieniężnych należą do modelu inwestycyjnego. Zachowanie tego rozdziału zapobiega przekształceniu deklaracji szybkości maszyny w nieuzasadnioną obietnicę ROI.
Powiązana maszyna
Maszyna CNC do wykrawania i cięcia szyn prądowych
Zobacz parametry i konfiguracjęPrześlij rysunki, informacje o materiałach i wymagania produkcyjne, aby dobrać konfigurację maszyny.
Poproś o ofertęNajczęściej zadawane pytania
Jak obliczyć zdolność produkcyjną maszyny do szyn?
Oblicz pełny idealny cykl każdej rodziny detali, podziel planowany czas produkcji przez ten cykl i zastosuj współczynniki dostępności, wydajności oraz jakości. Przed połączeniem rodzin uwzględnij przezbrojenia i ograniczenia współdzielonych zasobów.
Czy uderzenia na minutę oznaczają gotowe szyny na godzinę?
Nie. Częstotliwość uderzeń opisuje pojedynczą czynność maszyny w określonych warunkach. Gotowa szyna może wymagać wielu otworów, pozycjonowań, cięcia, gięcia, załadunku, rozładunku, kontroli i zmian narzędzi.
Jaką wartość OEE przyjąć dla nowej maszyny do szyn?
Nie zakładaj średniej branżowej. Zbuduj wariant bazowy z własnych danych o przestojach, stratach prędkości i jakości, a następnie sprawdź scenariusze szczytowe i zakłóceń. Podczas zakupu wymagaj od dostawców wskazania warunków stojących za każdym proponowanym współczynnikiem.
Kiedy oddzielne maszyny do wykrawania i gięcia są lepszym wyborem niż maszyna 3 w 1?
Oddzielne stanowiska mogą odpowiadać przepływowi równoległemu, dużej produkcji lub marszrucie zdominowanej przez jeden proces. Maszyna 3 w 1 może sprawdzić się przy zróżnicowanych pracach, mniejszej liczbie przekazań i elastycznych partiach. Wybór wynika z asortymentu i modelu wąskiego gardła.