
Đổi khuôn máy thanh cái: so sánh sản xuất đa dạng trước khi mua
Vào đầu ca, một xưởng tủ điện có thể mất nhiều thời gian giữa các công việc hơn là trong chính công việc. Người vận hành hoàn thành chi tiết cuối cùng được chấp nhận, đi đến kho dụng cụ, tìm khuôn cho độ dày tiếp theo, tải chương trình khác và chờ chi tiết đầu tiên vượt qua kiểm tra. Một máy có chu kỳ nhanh hơn vẫn có thể hoàn thành ít đơn hàng hơn trước buổi trưa.
So sánh việc đổi khuôn máy thanh cái từ chi tiết cuối cùng được chấp nhận của một công việc đến chi tiết đầu tiên được chấp nhận của công việc tiếp theo, sau đó đo phần lô còn lại. Dùng cùng bản vẽ, số lượng và yêu cầu kiểm tra mang lại cho mỗi nhà cung cấp một thử nghiệm công bằng cho công việc mà sổ đơn hàng của bạn cần hoàn thành.
Xác định thời điểm bắt đầu và kết thúc
Tín hiệu «máy sẵn sàng» không có nghĩa là công việc tiếp theo đã được giải phóng. Ghi lại nó như một mốc thời gian trung gian; giữ đồng hồ chuyển đổi chạy qua gia công chi tiết đầu tiên, điều chỉnh và kiểm tra cho đến khi chi tiết đầu tiên được chấp nhận theo kế hoạch kiểm tra của bạn.
Với lô đầu tiên của ca, bắt đầu từ trạng thái sẵn sàng làm việc đã thống nhất. Với các lô sau, bắt đầu từ chi tiết cuối cùng được chấp nhận của công việc trước. Ghi lại tiết diện vật liệu, phiên bản chương trình, bộ dụng cụ và số người vận hành. Cũng ghi lại những gì đã được chuẩn bị trước khi bắt đầu tính giờ. Một buổi trình diễn có dụng cụ đặt bên cạnh máy không thể so sánh với buổi có bao gồm việc đi đến kho dụng cụ.
Chọn các chuyển đổi từ sổ đơn hàng thực tế của bạn. Một công việc lặp lại đã lưu kiểm tra việc truy xuất chương trình và chuẩn bị. Thay đổi độ dày có thể cần dụng cụ hoặc cài đặt khác. Cặp trái/phải kiểm tra nhận diện và định hướng. Chỉ đo chuyển đổi dễ nhất mang lại cho bộ phận mua hàng rất ít thông tin về ngày bận rộn nhất.
Có thể chuẩn bị gì trước khi lô hiện tại kết thúc?
Phương pháp SMED của Lean Enterprise Institute phân biệt chuẩn bị nội bộ, cần dừng máy, với chuẩn bị bên ngoài có thể thực hiện trong khi sản xuất tiếp tục. Mục tiêu số phút một chữ số là mục tiêu cải tiến, không phải thời gian đổi khuôn được bảo đảm cho máy thanh cái.
Bắt đầu với công việc có thể tổ chức cách xa máy đang chạy: lấy bản vẽ đã phê duyệt, xác định lô vật liệu tiếp theo, chuẩn bị dụng cụ cần thiết và chuẩn bị hồ sơ kiểm tra. Việc tiếp cận máy và thay dụng cụ vẫn phải tuân theo quy trình vận hành của thiết bị.
Với việc đổi dụng cụ thanh cái, yêu cầu nhà cung cấp phân biệt cơ cấu thay dụng cụ với phần chuẩn bị xung quanh. Một kẹp nhanh sẽ không giải quyết khuôn bị thiếu hoặc bản vẽ chưa được giải quyết. Đưa nhận diện dụng cụ, lưu trữ, yêu cầu phụ tùng và hướng dẫn chuẩn bị vào quy cách gói dụng cụ.
Tám lô nhỏ có thể ủng hộ chu kỳ chậm hơn
Hãy xem xét một sổ đơn hàng giả định gồm tám lô, mỗi lô có mười hai chi tiết được chấp nhận: tổng cộng 96 chi tiết. Có tám giai đoạn khởi động hoặc đổi khuôn, bao gồm lần khởi động đầu tiên của ca. Mỗi giai đoạn đã bao gồm sản xuất và phê duyệt chi tiết đầu tiên được chấp nhận của nó. Chỉ 88 chi tiết còn lại cần một khoản thời gian chu kỳ riêng. Phương án A có chu kỳ nhanh hơn và đổi khuôn chậm hơn; phương án B ngược lại.
| Đầu vào | Phương án A | Phương án B |
|---|---|---|
| Lô và giải phóng chi tiết đầu tiên | 8 | 8 |
| Số phút đến mỗi chi tiết đầu tiên được chấp nhận | 15 | 7 |
| Tổng chi tiết được chấp nhận | 96 | 96 |
| Chi tiết còn lại sau khi giải phóng chi tiết đầu tiên | 88 | 88 |
| Số phút cho mỗi chi tiết tiếp theo | 1,2 | 1,5 |
| Tổng số phút sản xuất trôi qua | 225,6 | 188,0 |
Với ví dụ này:
Tổng số phút = số lô × số phút đến chi tiết đầu tiên được chấp nhận + (tổng chi tiết − số lô) × số phút chu kỳ tiếp theo
Phương án A mất 8 × 15 + 88 × 1,2 = 225,6 phút. Phương án B mất 8 × 7 + 88 × 1,5 = 188,0 phút: lợi thế 37,6 phút dù chu kỳ chậm hơn. Đây là đầu vào minh họa, không phải kết quả đo được của máy. Chúng loại trừ thời gian nghỉ, thiếu hụt và dừng không kế hoạch; khoản chu kỳ tiếp theo bao gồm cùng phạm vi xử lý và kiểm tra thông thường cho cả hai phương án.
Lợi thế thay đổi theo kích thước lô. Giữ số lô ở tám, B tiết kiệm 64 phút trước tám lần giải phóng chi tiết đầu tiên nhưng cộng thêm 0,3 phút cho mỗi chi tiết tiếp theo. Điểm giao nhau là 8 + 64 / 0,3, tức khoảng 221 tổng chi tiết: tám chi tiết đầu tiên cộng 213 chi tiết tiếp theo. Ở 222 chi tiết, A nhanh hơn một chút theo các giả định này. Thêm nhiều lô hơn sẽ lại thay đổi điểm giao nhau đó.
Giữ quy ước thời gian nhất quán. Nếu nhà cung cấp định nghĩa chuẩn bị kết thúc trước khi chi tiết đầu tiên được sản xuất, phép tính của họ phải bao gồm thời gian chu kỳ cho tất cả chi tiết. Trộn định nghĩa đó với cách tính từ chi tiết tốt cuối cùng đến chi tiết tốt đầu tiên sẽ tính hai lần các chi tiết đầu tiên.
Biến buổi trình diễn thành yêu cầu mua hàng
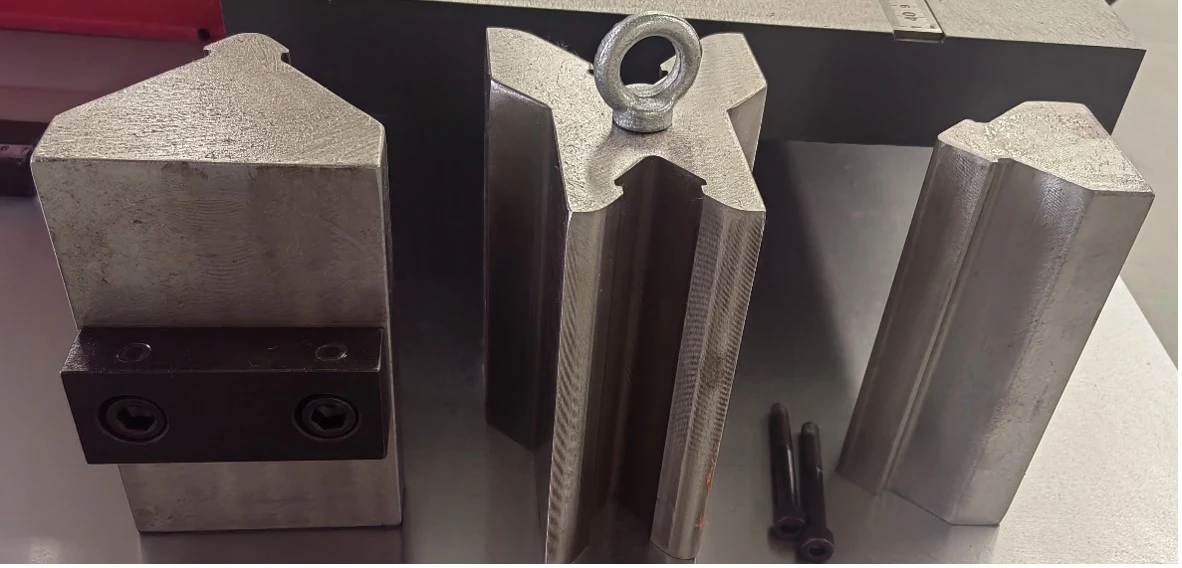
Yêu cầu các mốc thời gian chuyển đổi, số đo chi tiết được chấp nhận, điều chỉnh chi tiết đầu tiên và nguồn lực chuẩn bị từ cùng một lần chạy. Lặp lại một chuyển đổi đại diện để xem kết quả có thể tái lập với bố trí người vận hành đã thống nhất hay không.
Với cụm đa chức năng DH303-8P, xác định các trạm được từng họ chi tiết sử dụng và mọi công việc xử lý hoặc kiểm tra chung. Khi các nguyên công chồng lấn, so sánh thời gian trôi qua để hoàn thành sổ đơn hàng; cộng số phút hoạt động của từng trạm sẽ phóng đại thời gian xưởng cần.
Lưu bản vẽ, trình tự lô, danh sách dụng cụ và điều kiện kiểm tra trong quy cách nghiệm thu. Dùng hướng dẫn công suất và OEE để mở rộng thử nghiệm thành kế hoạch ca, tính mỗi tổn thất một lần. Đưa mốc thời gian chuyển đổi, số đo chi tiết được chấp nhận và danh sách chuẩn bị vào phụ lục nghiệm thu của đơn đặt hàng. Nhà cung cấp không thể tái lập cùng chuyển đổi với bố trí người vận hành đã thống nhất chưa chứng minh được việc đổi khuôn mà bạn đang mua.
Thiết bị liên quan
Máy gia công thanh cái 3 trong 1
Xem thông số và cấu hìnhGửi bản vẽ, thông tin vật liệu và yêu cầu sản xuất để lựa chọn cấu hình máy phù hợp.
Yêu cầu báo giáCâu hỏi thường gặp
Thử nghiệm đổi khuôn có nên bao gồm kiểm tra chi tiết đầu tiên không?
Có, khi so sánh thời gian cần để giải phóng công việc tiếp theo. Ghi riêng phần chuẩn bị cơ khí, nhưng chỉ kết thúc chuyển đổi sản xuất khi chi tiết tiếp theo được chấp nhận theo kế hoạch kiểm tra đã thống nhất.
SMED có đảm bảo đổi khuôn máy thanh cái dưới mười phút không?
Không. Đổi khuôn trong số phút một chữ số là mục tiêu cải tiến, không phải năng lực được bảo đảm của một máy cụ thể. Thời gian đạt được phụ thuộc vào dụng cụ, vật liệu, xử lý, lập trình và kiểm tra.
Đổi khuôn ngắn hơn có thể biện minh cho việc mua máy chậm hơn không?
Có thể, với một cơ cấu đơn hàng cụ thể. So sánh thời gian trôi qua cho cùng số lượng được chấp nhận. Nếu đổi khuôn bao gồm chi tiết đầu tiên được chấp nhận, chỉ cộng thời gian chu kỳ cho các chi tiết còn lại; cũng tính đến ràng buộc về nhân sự và chất lượng. Kết quả từ lô nhỏ không tự động áp dụng cho chuỗi sản xuất dài.
Một thử nghiệm nên bao gồm bao nhiêu lần đổi khuôn?
Ít nhất một công việc lặp lại và một chuyển đổi khó từ sổ đơn hàng của bạn. Nếu cơ cấu bao gồm thay đổi độ dày hoặc chi tiết trái/phải, hãy bao gồm mỗi loại một lần; một chuyển đổi dễ duy nhất không đại diện cho ngày bận rộn nhất.